
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-20 Происхождение:Работает


Вы покупаете сырьевые пластмассы на развес, но испытываете трудности с их хранением и переработкой по объему? Это происходит ежедневно в заводских цехах. Путаница плотности полимера с объемной плотностью остается на удивление распространенной инженерной ошибкой. Это простое недоразумение часто приводит к засорению труб. Это вызывает нехватку материала в горловине экструдера. В конечном итоге это приводит к появлению бункеров для хранения ненадлежащего размера.
Понимание точных физических различий между этими двумя показателями является основополагающим шагом к оптимизации инфраструктуры вашего предприятия. В этом подробном руководстве мы разберем оба определения и сравним их реальное применение. Вы увидите, как эти данные напрямую влияют на ваш выбор оборудования и эффективность работы.
Инженеры часто называют плотность полимера истинной плотностью, удельным весом или абсолютной плотностью. Он представляет собой фундаментальное свойство материала. По определению, это вес твердого пластика на единицу объема при условии абсолютного отсутствия воздушного пространства внутри или между материалом. Вы можете думать об этом как о плотности чистой, непрерывной структуры полимерной цепи.
Плотность полимера является важнейшим параметром для дизайнеров продукции. Он напрямую влияет на механическую прочность, общий вес и стоимость сырья конечной изготовленной детали. Компонент приборной панели, отлитый из полимера высокой плотности, естественно, будет весить больше. Он будет потреблять больше сырья по весу, чем тот же самый компонент, отлитый из альтернативы с низкой плотностью.
Различные базовые смолы имеют совершенно разные базовые удельные массы. Полипропилен относительно легкий, его истинная плотность часто составляет около 0,90 г/см³. Напротив, поливинилхлорид значительно тяжелее, обычно от 1,30 до 1,45 г/см³, тогда как полиэтилентерефталат имеет плотность около 1,38 г/см³. Знание этих значений помогает производителям рассчитывать структурную целостность и точную себестоимость готовой продукции.
В контролируемой лабораторной среде технические специалисты измеряют этот показатель, используя строгие стандарты тестирования, такие как ASTM D792. В этом конкретном тесте используется принцип вытеснения воды Архимеда. Твердый формованный кусок пластика без пустот взвешивается на воздухе, а затем снова взвешивается в дистиллированной воде. Разница определяет истинный объем твердого пластика, что позволяет провести точный расчет.
Хотя эти данные абсолютно необходимы для проектирования продукции и контроля качества, их принципиально нельзя использовать при расчете того, как хранить или транспортировать оптовые запасы по предприятию. Сырье никогда не упаковывается идеально без воздуха, что подводит нас к реальности объемной плотности.
Объемная плотность, которую иногда называют кажущейся плотностью, является окончательным показателем заводской логистики. Он определяется как общая масса сыпучего материала, деленная на общий объем, который он занимает. Важно отметить, что этот общий объем включает в себя сам твердый пластик, любой микроскопический воздух, захваченный пористыми частицами, а также промежуточные пустые воздушные пустоты между отдельными гранулами, порошками или хлопьями.
Физическая геометрия вашего необработанного инвентаря играет огромную роль в определении его функционального назначения. Однородные сферические первичные гранулы имеют тенденцию эффективно упаковываться. Поскольку они плотно прилегают друг к другу, объем пустого воздушного пространства сводится к минимуму, что приводит к более высокой объемной плотности.
И наоборот, материалы неправильной формы упаковываются очень свободно. Острые края и неровные размеры переработанных хлопьев или зубчатого измельчения заставляют их неловко сцепляться, образуя большие карманы пустого воздуха. Следовательно, частицы неправильной формы имеют значительно меньшую объемную плотность. Один кубический метр измельченного материала будет весить намного меньше, чем кубический метр первичных гранул, изготовленных из той же смолы.
Важно отметить, что кажущаяся плотность не является статическим числом. Он сильно подвержен сжимаемости. Свободная объемная плотность относится к объему, который занимает материал, когда его просто аккуратно высыпают в контейнер или бункер под действием естественной силы тяжести. Объемная плотность в выгруженном состоянии относится к объему, который он занимает после того, как контейнер подвергся вибрации, встряхиванию или осадке во время транспортировки. Инженеры предприятий обычно используют приблизительные измерения для определения размеров оборудования, поскольку они учитывают наихудший сценарий объема.
Чтобы наглядно проиллюстрировать функциональные различия между этими двумя показателями, мы должны посмотреть, как они применяются в реальной производственной среде. Стирание границ между этими двумя понятиями является распространенной ошибкой, которая приводит к серьезным логистическим затруднениям.
| Характеристика | Плотность полимера | Объемная плотность |
|---|---|---|
| Метрика измерения | Масса/твердый объем | Масса/общий объем |
| Включает воздушные пустоты? | Нет | Да |
| Сравнение значений | Всегда более высокое значение | Всегда меньшее значение |
| Последовательность | Постоянная для конкретной марки смолы | Переменная в зависимости от формы, размера и осадки |
| Первичное промышленное использование | Дизайн изделия, вес детали, контроль качества | Определение размеров силоса, проектирование оборудования, пневматическая транспортировка |
Представьте себе директора завода, который закупает партию первичного ПЭТ-смолы весом 1000 кг. Истинный удельный вес этого ПЭТ составляет 1380 кг/м³. Если менеджер неправильно использует это число для определения размера складского оборудования, он подсчитает, что 1000 кг материала займут ровно 0,72 кубических метра площади.
Однако между гранулами ПЭТ находится воздух. Фактическая кажущаяся плотность этих пеллет обычно составляет около 850 кг/м³. Если использовать правильную метрику, то на те же 1000 кг фактически требуется 1,17 кубических метра пространства. Если бы менеджер купил бункер емкостью 0,75 куб. метра, основываясь на расчете истинной плотности, он мгновенно переполнился бы, оставив сотни килограммов дорогостоящего инвентаря застрявшим на заводе.
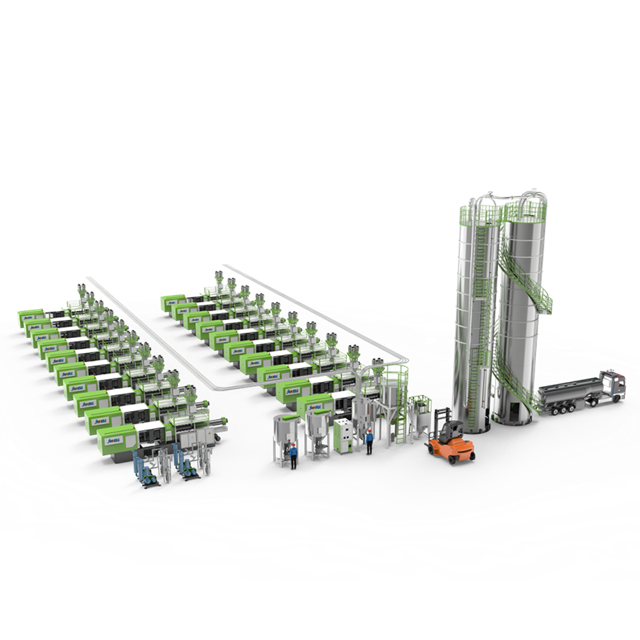
При проектировании сети погрузочно-разгрузочных работ проектировщики предприятий должны отдавать приоритет объему над весом. Хорошо спроектированная центральная система подачи работает в основном на объемных принципах. Закупки могут покупать материал тоннами, но оборудование физически перерабатывает его литрами.
Если для литьевой машины требуется производительность 500 кг/ч, автоматическая сеть подачи должна быть точно рассчитана на основе кажущейся плотности запасов. Это точно определяет, сколько литров объема в час необходимо перемещать через объект. Например, если объемная плотность составляет 0,60 кг/л, инфраструктура должна перемещать 833 литра объема каждый час, чтобы удовлетворить требование по весу в 500 кг. Неспособность учесть этот объемный спрос приводит к использованию воздуходувок недостаточного размера и немедленному нехватке материала в горловине машины. В высокопроизводительных конфигурациях центральной подачи используются высокоэффективные вакуумные насосы и оптимизированная компоновка трубопроводов, что обеспечивает стабильную транспортировку на большие расстояния и предотвращает именно такие сценарии голодания на нескольких экструзионных линиях.
Переоценка плотности неизбежно приводит к покупке инфраструктуры хранения данных, которая просто слишком мала. Когда вы стоите в заводском цеху и наблюдаете, как слишком быстро опустошается бункер недостаточного размера, вы наблюдаете эту ошибку в реальном времени. Быстрый слив вызывает постоянные циклы дозаправки. Это перегружает вакуумные загрузчики, ускоряет износ пневматических клапанов и резко увеличивает риск того, что обрабатывающая машина выйдет из строя во время тяжелого производственного цикла.
В современных централизованных установках часто используются гравиметрические и объемные блендеры для смешивания первичной смолы, ее измельчения и окраски маточных смесей. Объемные блендеры полностью полагаются на точные данные о плотности для дозирования правильного соотношения материалов. Если геометрия измельчения колеблется, объем, подаваемый шнековым шнеком, будет давать другой фактический вес, что напрямую поставит под угрозу постоянство цвета и структурную целостность конечного продукта.
Перемещение пластиковых гранул по потолку завода требует глубокого понимания физики пневматической транспортировки. Вакуумная система транспортировки использует высокоскоростной поток воздуха для подъема и транспортировки твердых частиц через сложную сеть труб. Объемная плотность материала является основной переменной, определяющей требуемое соотношение воздуха и материала.
В пневматической установке воздух должен двигаться достаточно быстро, чтобы удерживать частицы пластика во взвешенном состоянии. Эта минимально необходимая скорость известна как скорость сальтации. Чем тяжелее и плотнее сыпучий материал, тем большая скорость сальтации необходима, чтобы гранулы не выпадали из воздушного потока и не оседали на дне трубы.
В частности, тяжелые материалы требуют более высоких скоростей воздуха. Если скорость воздуха упадет хотя бы незначительно, плотные гранулы будут скапливаться в горизонтальных участках трубы и коленях, что в конечном итоге приведет к серьезному засорению, которое остановит производство. Напротив, легкие, пушистые материалы занимают много места при очень небольшом весе. Для достижения определенной грузоподъемности необходимо переместить большой объем материала. Это требует гораздо большего диаметра труб, чтобы вместить физический объем без перекрытия линий. Для специализированных материалов, таких как порошок ПВХ, который имеет уникальные характеристики текучести и риск образования пыли, в усовершенствованных централизованных установках используются закрытые конструкции с защитой от пыли и точный контроль воздушного потока для поддержания чистоты в цехе и предотвращения засорения трубопроводов.
Инженеры полагаются на точные объемные данные для расчета необходимой мощности вакуумных насосов в киловаттах. Недостаточный размер насоса для плотного материала означает, что системе будет не хватать мощности всасывания для очистки трубопроводов, что приведет к частой очистке вручную. И наоборот, слишком большой размер насоса для очень легкого материала приводит к потере огромного количества электроэнергии и может вызвать деградацию материала из-за высокоскоростных ударов внутри трубопровода.
Инициативы по устойчивому развитию сделали использование переработанного лома стандартной практикой в производстве пластмасс. Однако переход от чистой первичной смолы к использованию переработанных материалов представляет собой уникальные инженерные проблемы исключительно из-за резких изменений объема и текучести.
Регринд имеет гораздо более низкую и непостоянную кажущуюся плотность, чем первичные гранулы. В то время как первичные гранулы однородны и текут, как вода, перемолотые гранулы состоят из измельченных частиц неправильной формы. Автоматизированная установка, идеально откалиброванная для первичных окатышей, сразу же столкнется с трудностями при переключении на доизмельчение, поскольку тот же вес материала внезапно занимает до 40% больше объема.
Неровные края измельченного материала создают серьезные проблемы с сыпучестью внутри бункеров-хранилищ. Кусочки неправильной формы механически сцепляются друг с другом, образуя сплошную арку через выпускное отверстие бункера. Это явление известно как мост. Альтернативно, материал может течь только через самый центр, оставляя застоявшийся инвентарь у стенок бункера, что называется «крысиной норой».
Для решения этих проблем с потоком, обусловленным плотностью, современная централизованная система подачи включает в себя специализированные механические решения. Инженеры устанавливают внутри бункеров моторизованные мешалки или лопасти для разрушения мостов, чтобы физически разрушить сцепившиеся материалы. Кроме того, пропорциональные клапаны используются для плавного наслаивания чередующихся партий первичных гранул и их повторного измельчения в поток воздуха. Такое расслоение обеспечивает плавную транспортировку материалов с различными физическими свойствами, сохраняя однородную смесь без прерывания непрерывного производства.
Сектор производства пластмасс в настоящее время переживает масштабный сдвиг в сторону экономики замкнутого цикла. Глобальные требования продолжают подталкивать производителей включать в свою продукцию более высокий процент переработанных материалов. Следовательно, изменчивость объемной плотности находится на рекордно высоком уровне. ПЦР-хлопья и неровный постиндустриальный размол ведут себя непредсказуемо по сравнению со стандартизированными первичными смолами.
Из-за этой тенденции полагаться на статические конструкции бункеров больше нецелесообразно. Современные предприятия быстро внедряют динамичные, сенсорные решения для хранения и транспортировки. Эти передовые сети используют датчики массового расхода в реальном времени и приводы с регулируемой частотой для мгновенной адаптации к быстрым изменениям плотности. Понимание нюансов физического объема вашего материала больше не является просто передовой инженерной практикой. Это необходимое условие для того, чтобы пережить переход отрасли к устойчивому производству.
Точный расчет оборудования требует точных эмпирических данных. Использование общих технических данных приведет к получению бункеров меньшего размера и недостаточной мощности вакуумных насосов. К счастью, измерение кажущейся плотности вашего конкретного материала — это простой процесс, который можно провести непосредственно в заводских цехах.
Основная математическая формула проста: объемная плотность = масса/объем.
Выполните следующие практические шаги, чтобы определить точные параметры вашей смолы или перемола:
Как только вы получите точную цифру, передайте ее непосредственно производителю вашего оборудования. Предоставление точных полевых данных гарантирует, что команда инженеров с первого дня определит правильные диаметры труб, объемы бункеров и размеры воздуходувок.
Приобретение сети погрузочно-разгрузочных работ требует значительных капитальных затрат. Для руководителей предприятий и специалистов по закупкам решение должно основываться на эмпирических данных и долгосрочной операционной стабильности. При оценке различных предложений отдавайте предпочтение оборудованию, предназначенному для обработки объемных колебаний.
Ключевые особенности, на которые стоит обратить внимание, включают в себя:
Инвестиции в сеть, точно математически рассчитанную на ваш материал, обеспечивают быстрый возврат инвестиций. Это устраняет недостаток материала, значительно снижает трудозатраты, связанные с прочисткой труб, сводит к минимуму потери энергии и обеспечивает равномерную подачу в экструдеры.
Путать объемную плотность с плотностью полимера — дорогостоящая ошибка, которой можно избежать. Истинная плотность полимера — это показатель, определяющий конечный дизайн продукта и его структурную целостность. Объемная плотность строго определяет вашу логистику погрузочно-разгрузочных работ, вместимость складов и эффективность пневматической транспортировки.
Эффективное производство пластмасс полностью зависит от постоянного и бесперебойного потока материалов. Потратьте время, чтобы точно измерить ваши материалы и оценить текущую установку погрузочно-разгрузочных работ прямо сейчас. Адаптируя свою инфраструктуру к физическим реалиям вашего оборудования, вы устраняете узкие места, сокращаете накладные расходы и значительно повышаете общую эффективность вашего оборудования.
Готовы устранить засоры материала и оптимизировать производственный цех? Изучите ведущие в отрасли решения по автоматической подаче и транспортировке в Jwell , чтобы найти идеальную систему, разработанную для вашей конкретной плотности материала.
Да, но обычно незначительно. Гранулы маточной смеси часто имеют другой удельный вес и физическую геометрию по сравнению с базовой первичной смолой. Поскольку маточная смесь содержит большое количество пигментов и тяжелых добавок, ее индивидуальная кажущаяся плотность может быть довольно высокой. Однако при стандартном производстве пластмасс маточная смесь дозируется в очень низких процентных количествах. Таким образом, математическое воздействие на совокупный объем всей смеси материалов минимально и редко требует перепроектирования транспортной инфраструктуры.
Это прямой результат игнорирования резкого изменения объема. Регринд имеет значительно меньшую объемную плотность и очень неправильную, зубчатую форму. Это значит, что 100 килограммов измельченного материала занимают гораздо больший объем места, чем 100 килограммов однородных первичных окатышей. Кроме того, зазубренные края создают повышенное механическое трение о стенки трубы. Ваша существующая система транспортировки, вероятно, забирает недостаточный объем воздуха для перемещения возросшей физической массы измельченного материала. Решение этой проблемы обычно требует увеличения диаметра трубы, корректировки соотношения воздух-материал или повышения производительности вакуумного насоса.
Абсолютно нет. Это одна из самых распространенных и дорогостоящих инженерных ошибок при проектировании объектов. Если вы используете истинную плотность для расчета емкости бункера, вы исходите из предположения, что материал представляет собой твердый пластиковый блок без пустот. Вы полностью игнорируете пустое воздушное пространство между отдельными гранулами. В результате вы математически предполагаете, что материал занимает гораздо меньше физического пространства, чем на самом деле. Вы всегда должны использовать свободную кажущуюся плотность для точного расчета кубического объема, необходимого для определения размеров силоса и бункера.
Свободная объемная плотность представляет собой объем, который занимает материал, когда его просто заливают в контейнер или бункер под действием естественной силы тяжести, без какого-либо внешнего уплотнения. Насыпная плотность представляет собой объем, который занимает материал после механической вибрации, встряхивания или осаждения с течением времени, что заставляет частицы сжиматься ближе друг к другу и вытеснять захваченный воздух. При выборе заводского оборудования инженеры почти исключительно полагаются на приблизительные измерения. Он представляет собой состояние с наименьшей плотностью и наибольшим объемом, гарантируя, что оборудование будет правильно подобрано для наихудшего сценария.
Поглощение влаги может незначительно изменить вес и текучесть гигроскопичных смол, таких как ПЭТ или нейлон. Хотя исходная плотность может измениться лишь незначительно, поверхностная влажность значительно увеличивает трение между гранулами. Это дополнительное трение не позволяет гранулам плотно прилипать друг к другу, что может искусственно снизить насыпную плотность. Кроме того, влажные материалы очень склонны к образованию закупорок внутри бункеров, поэтому абсолютно необходима система сушки и транспортировки подходящего размера.
Хлопья низкой плотности требуют значительно более низкого соотношения воздух-материал по сравнению со стандартными первичными гранулами. Поскольку хлопья имеют большую площадь поверхности, но очень небольшую массу, они легко подхватываются потоком воздуха. Однако им требуется огромный объем воздуха, чтобы предотвратить выпадение из суспензии. Инженеры обычно проектируют системы транспортировки хлопьев с трубами большего диаметра и более высокими объемными расходами воздуха, отдавая предпочтение объему воздуха над чистым вакуумным давлением, чтобы обеспечить плавную и бесперебойную транспортировку.


