
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-07 Происхождение:Работает


Перерабатывающее оборудование настолько эффективно, насколько эффективна сеть доставки материалов, питающая его. Плохо спроектированное управление трубопроводом приводит к перепадам давления, деградации материалов и дорогостоящим простоям на производстве. Менеджеры объектов и инженеры-технологи часто сталкиваются с узкими местами, вызванными жесткими, недостаточно продуманными планами доставки объектов. Эти типовые конструкции часто не учитывают абразивный износ, накопление статического электричества или сложные требования к маршрутизации, необходимые для современных производственных предприятий.
Выбор подходящего поставщика централизованной системы кормления требует выхода далеко за рамки обычных бункеров для хранения и перерабатывающих установок. Вы должны строго оценить их конструкцию трубопроводов, логику пневматического управления и возможности индивидуальной компоновки. Система, которая хорошо выглядит на бумаге, но не справляется с физическими реалиями транспортировки абразивных или чувствительных к влаге смол, будет постоянно нарушать ваш производственный график. В этом техническом руководстве подробно описаны компоненты архитектуры трубопровода, показывая, как именно оценить производительность вакуумной транспортировки, оценить пневматическое управление и снизить общие риски внедрения высокооптимизированной сети доставки на объект.
Базовые показатели производительности определяют успех любого макета доставки сайта. Правильно спроектированная централизованная система подачи гарантирует стабильную производительность, исключая при этом деградацию материала. Вам следует ожидать нулевого образования волос, минимального образования пыли и незначительной потери давления во всей сети. Достижение этих показателей требует точного контроля над многоступенчатым потоком материала, с момента, когда смола покидает бункер, до момента, когда она попадает в загрузочное отверстие термопластавтомата или экструдера.
Путь материала начинается в резервуарах для хранения сырья или в открытых силосах. Отсюда вакуумные насосы перекачивают смолу в центральные системы осушения и сушки. Наконец, сеть направляет подготовленный материал в бункеры отдельных перерабатывающих машин. Поддержание сухости и температуры материала на протяжении всего многоэтапного процесса передачи имеет первостепенное значение. Любые тепловые потери или реабсорбция влаги напрямую влияют на качество конечного продукта, приводя к образованию вздутий, пузырей или структурной слабости отлитых деталей. Трубопровод должен действовать как изолированная контролируемая среда.
Преодоление ограничений на расстояние и маршрутизацию требует глубокого понимания физики вакуумной транспортировки. Поддержание скорости на длинных горизонтальных и вертикальных трассах представляет собой серьезную проблему. Компетентный поставщик рассчитывает диаметры труб, радиусы изгиба и размеры насоса в соответствии с площадью вашего конкретного предприятия. Они анализируют объемную плотность и характеристики потока, чтобы предотвратить выпадение материала из воздушного потока во время транспортировки. Если скорость воздуха слишком низкая, материал оседает и засоряет трубу. Если скорость слишком высока, гранулы разбиваются о стенки трубы, создавая пыль и тепло от трения.
Неправильная конструкция трубопровода создает серьезные риски для вашей работы. Тепло трения может расплавить чувствительный пластик внутри трубы, образуя длинные пряди, известные как волосы ангела. Эти «волосы ангела» в конечном итоге слипаются и блокируют клапаны или фильтры. Статическое электричество приводит к прилипанию мелких порошков к стенкам труб, что приводит к серьезному перекрестному загрязнению при смене материалов. Гладкостонные трубопроводы и автоматические циклы продувки между сменами материалов абсолютно необходимы для предотвращения этих проблем. Инженеры также должны учитывать температуру окружающей среды на объекте, поскольку прокладка труб рядом с источниками тепла, такими как печи или неизолированные крыши, может изменить динамику транспортировки.
Чтобы полностью понять всю сложность, рассмотрим разницу между транспортировкой стандартной товарной смолы, такой как полиэтилен, и смолы технического качества, такой как поликарбонат. Полиэтилен относительно мягок и склонен к размазыванию или образованию ангельских волос при слишком быстрой транспортировке через крутые изгибы. Поликарбонат более твердый и требует строгого контроля влажности, а это означает, что сам транспортируемый воздух часто необходимо сушить, чтобы гранулы не впитывали влагу из окружающей среды во время транспортировки. Архитектура конвейера должна адаптироваться к этому специфическому поведению материала.
| Тип смолы | Основная задача транспортировки | Требуемая адаптация трубопровода | Рекомендуемая скорость воздуха |
|---|---|---|---|
| Полиэтилен (PE) | Образование волос ангела от трения | Внутренние поверхности труб подвергнуты дробеструйной обработке, колена с длинным радиусом | От низкой до средней (15-20 м/с) |
| Поликарбонат (ПК) | Реабсорбция влаги во время транспортировки | Замкнутый контур подачи сухого воздуха, изолированные линии | Средний (20-25 м/с) |
| Стеклонаполненный нейлон (PA66+GF) | Сильный абразивный износ стенок труб. | Колено со стеклянным покрытием, толстостенная нержавеющая сталь | Средний (20-25 м/с) |
| ПЭТ-хлопья | Непостоянная объемная плотность, образование мостиков | Увеличенный диаметр труб, вакуумные ресиверы большой мощности. | Высокая (25-30 м/с) |
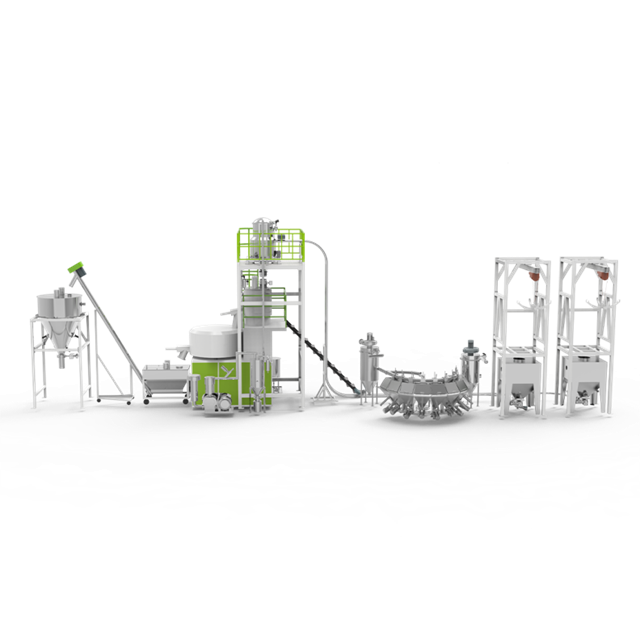
Трубопроводы из нержавеющей стали 304, соответствующие отраслевому стандарту, обеспечивают превосходную долговечность для большинства пластиковых смол. Гладкая внутренняя поверхность сводит к минимуму трение, а материал устойчив к коррозии в условиях окружающей среды. Однако обработка высокоабразивных материалов, таких как стеклонаполненный нейлон, керамические порошки или сырье для литья под давлением, требует специальных сплавов или труб с эмалированным покрытием. Эти улучшенные материалы противостоят внутреннему истиранию и значительно продлевают интервалы технического обслуживания трубопроводной сети. Стандартная нержавеющая сталь 304 может изнашиваться под углом 90 градусов за считанные месяцы при транспортировке материалов, на 30% наполненных стеклом, тогда как специализированное износостойкое колено может прослужить годы.
На уровне бункера машины жесткие трубопроводы уступают место гибким соединениям. Стратегическое использование антистатических шлангов предотвращает статические разряды и позволяет производить незначительную перенастройку машины. Вы должны проверить сертификаты материалов поставщика и спецификации толщины стенок, чтобы обеспечить долгосрочную долговечность как жестких, так и гибких сегментов. Распространенной ошибкой является использование стандартного гибкого шланга из ПВХ, который быстро накапливает статический заряд, вызывая закупорку материала и закупорку подающего канала. Настоящие антистатические шланги имеют встроенный медный провод, который необходимо правильно заземлить на корпусе машины.
Проектирование воздушных конструкций требует тщательной оценки. Монтаж подвесных сетей из нержавеющих труб требует точных расчетов весовой нагрузки. Опорные конструкции должны включать в себя гашение вибрации для защиты соединений труб от постоянной пульсации вакуумных насосов. Компактные портальные опоры сохраняют чистоту производственного цеха и обеспечивают безопасную прокладку линий доставки. При оценке поставщика попросите его планы монтажа конструкций. Им следует использовать прочные распорные каналы и мягкие хомуты для труб, а не дешевые U-образные болты, которые могут раздавить тонкостенные трубы из нержавеющей стали.
Оценка технических порогов требует анализа выбранного метода доставки вакуума. При транспортировке в разбавленной фазе материал суспендируется в высокоскоростном воздушном потоке, что делает его идеальным для транспортировки стандартных смол на короткие и средние расстояния. Плотнофазная транспортировка перемещает материал более медленными и тяжелыми пробками, что защищает хрупкие материалы от ударного разрушения и снижает износ труб. Для систем с плотной фазой требуются специальные сосуды под давлением и точный контроль впрыска воздуха, что делает их более сложными, но весьма полезными для конкретных применений.
Вам нужна надежная основа для оценки заявлений поставщика о максимальном горизонтальном расстоянии. Проверка заявлений о доставке на 100 метров требует проверки характеристик их насосов и расчетов падения давления. Никогда не принимайте заявления о расстоянии, не изучив лежащую в основе инженерную математику, основанную на объемной плотности вашего конкретного материала. Воздуходувка с боковым каналом может легко транспортировать первичные гранулы АБС-пластика на расстояние 50 метров, но полностью выходит из строя при попытке протащить тяжелый измельченный материал на то же расстояние. Поставщик должен доказать, что выбранный им насос соответствует наихудшему сценарию транспортировки.
Кроме того, вертикальный подъем сильно влияет на общую пропускную способность. Перемещение материала на два этажа к установленной в мезонине сушилке потребляет значительно больше мощности вакуума, чем перемещение его горизонтально по цеху. В расчетах поставщика необходимо учитывать каждую вертикальную опору, каждое колено и каждый переключающий клапан в системе, чтобы гарантировать, что материал не застрянет в линиях.
Точная подача материала полностью зависит от механической надежности клапанов и переключателей. Пневматические переключающие клапаны обычно обеспечивают более быстрое время срабатывания и более высокую герметичность по сравнению с альтернативами с электроприводом. Они требуют меньшего обслуживания и эффективно справляются с многоцикловыми операциями. Когда машина требует материала, переключатель должен мгновенно сработать, чтобы открыть правильный путь, прежде чем включится вакуумный насос.
Селекторы материалов часто становятся точками сбоя в плохо спроектированных системах. Износ уплотнений и механические заклинивания нарушают весь производственный график. Если уплотнение протекает, вакуум падает, и материал застревает. Поставщики высшего уровня устраняют эти риски, используя закаленные уплотнения, самоочищающиеся корпуса клапанов и доступные отверстия для обслуживания. Они разрабатывают коллекторы, которые позволяют операторам быстро заменить изношенное уплотнение, не разбирая весь распределительный узел.
Рассмотрим конструкцию многостанционного распределительного коллектора материала. Он действует как распределительный щит, позволяя любому бункеру питать любую машину. Внутренние допуски этого коллектора должны быть точными. Если гранулы застрянут между подвижной пластиной и неподвижными отверстиями, коллектор заклинит. В высококачественных коллекторах используются надувные уплотнения или прецизионно обработанные срезные пластины, позволяющие прорезать застрявшие гранулы, не повреждая механизм.
Центральная консоль управления действует как мозг центральной системы кормления . Он должен постоянно взаимодействовать с полевыми датчиками для динамического управления уровнем вакуума. Пневматическое управление с замкнутым контуром поддерживает постоянную скорость материала независимо от активного маршрута доставки. Эта динамическая регулировка предотвращает засорение линии при изменении расстояний маршрутизации. Например, для транспортировки материала к машине 1 (на расстоянии 10 метров) требуется меньший вакуум, чем для транспортировки к машине 20 (на расстоянии 80 метров). Система управления должна регулировать скорость насоса с помощью частотно-регулируемого привода (ЧРП) или модулировать перепускной клапан для поддержания оптимального соотношения воздух-материал для каждого конкретного маршрута.
В современных консолях управления используются программируемые логические контроллеры (ПЛК) в сочетании с интуитивно понятными человеко-машинными интерфейсами (ЧМИ). Программное обеспечение должно быть достаточно надежным, чтобы обрабатывать одновременные сигналы запроса от нескольких машин. Если пять термопластавтоматов одновременно требуют материала, ПЛК должен поставить запросы в очередь на основе приоритета, уровня бункеров и доступных вакуумных насосов. Он должен выполнять эти передачи последовательно, не истощая ни одну машину смолы.
Управление трубопроводом должно быть органично интегрировано с предшествующим оборудованием для кондиционирования. Система должна обеспечивать последовательность доставки, чтобы гарантировать, что высушенные и осушенные материалы не будут повторно впитывать влагу во время транспортировки. Логика управления должна полностью очищать линии после каждого цикла передачи. Если оставить высушенный поликарбонат в трубе с окружающей средой на двадцать минут, его профиль влажности испортится, что приведет к выходу из строя деталей. Цикл продувки является неотъемлемой характеристикой любой системы, работающей с гигроскопичными смолами.
Автоматизация технического обслуживания снижает нагрузку на оператора и повышает надежность. Система управления должна управлять автоматической очисткой фильтра, выполнением безопасных операций продувки и регулярным сбросом пыли. Оценивая поставщика, оцените архитектуру программного обеспечения его центральной консоли. Ищите открытые протоколы связи, диагностические панели в реальном времени и возможности автоматической локализации неисправностей.
Хорошо запрограммированная центральная консоль будет выполнять следующие автоматические последовательности без вмешательства человека:
Стандартизированные модульные трубопроводы предлагают более низкий первоначальный барьер для входа. Однако они редко соответствуют операционной эффективности комплексного решения, разработанного по индивидуальному заказу. Жесткие модульные комплекты создают неестественные пути прокладки, увеличивая количество колен и повышая риск падения давления. Каждое колено на 90 градусов добавляет к системе сопротивление прямой трубы, эквивалентное примерно 20 футам. Принудительное приведение компоновки в соответствие с заранее отрезанными длинами труб часто приводит к образованию запутанной сети, которая нагружает вакуумные насосы и ухудшает качество материала.
Надежный производитель централизованной системы кормления проводит тщательный аудит объекта. Этот процесс должен включать 3D-сканирование и картирование помех, чтобы избежать существующих элементов системы отопления, вентиляции и кондиционирования, электрических и структурных элементов. Пространственная оптимизация за счет индивидуальной прокладки воздушных трубопроводов максимально увеличивает полезную площадь и значительно повышает безопасность на производстве. Создавая трехмерную карту объекта, инженеры могут проектировать широкие изгибы большого радиуса, которые мягко направляют материал вокруг препятствий, а не полагаются на острые стандартные колени.
Аудит объекта также должен учитывать конкретные условия сырья. Вы привозите материал мешками по 25 кг, гейлордами или автоцистернами? Точки водозабора должны быть эргономичными и интегрированы в центральную сеть трубопроводов. Станции разгрузки мешков требуют интегрированного сбора пыли для защиты операторов, в то время как для разгрузки сыпучих грузовиков требуются массивные, высокопроизводительные линии, которые могут обрабатывать тысячи фунтов в час, не перегружая центральные фильтры.
Производственные мощности растут, и сеть трубопроводов должна быть рассчитана на пополнение будущих машин. Поставщикам следует спроектировать трубопроводные коллекторы и установить тройники с глухими фланцами на начальном этапе сборки. Такая предусмотрительность позволяет позже подключить новые технологические линии, не требуя полного отключения системы. Врезка активного трубопровода из нержавеющей стали для добавления ответвления является грязной, трудоемкой задачей и приводит к попаданию металлической стружки в поток материала. Предварительное планирование точек подключения исключает этот риск.
Масштабирование трубопроводной сети в конечном итоге проверяет возможности центральных вакуумных насосов. Вы должны планировать модульную модернизацию насоса с первого дня. Обсудите максимальную объемную производительность исходной насосной установки и наметьте точный путь модернизации, необходимый при добавлении будущих перерабатывающих машин. Хорошо спроектированная система позволит вам просто установить дополнительный вакуумный насос и подключить его к существующему коллектору, а не вырывать и заменять оригинальное оборудование.
| Особенность | Специальная компоновка | Стандартный модульный комплект |
|---|---|---|
| Эффективность маршрутизации | Оптимизирован для минимального количества изгибов и кратчайших путей. | Ограничение предварительно отрезанной длины, часто требует дополнительных изгибов |
| Падение давления | Рассчитывается и минимизируется для конкретного объекта | Выше из-за неоптимизированной маршрутизации |
| Время установки | Более длительный этап проектирования, более быстрая физическая установка | Быстрая доставка, часто требует модификаций на месте |
| Масштабируемость | Включены заранее запланированные узлы расширения | Часто требуется резка и модернизация существующих линий. |
Риски реализации ставят под угрозу сроки производства и качество продукции. Засорение трубопровода в коленях, абразивный износ и утечки вакуума в муфтовых соединениях представляют собой наиболее распространенные неисправности. Застревание материала в бункерах также нарушает автоматизированный поток. Утечка вакуума в одном плохо установленном хомуте трубы может ухудшить мощность всасывания во всей сети, вызывая периодические остановки, устранить которые невероятно сложно.
Для смягчения последствий необходимы специальные инженерные решения на этапе проектирования. Необходимо указать колена с большим радиусом, чтобы уменьшить трение при ударе. Усиленные ударные зоны защищают зоны повышенного износа, а прочные хомутовые соединения исключают утечки вакуума в местах соединения труб. Для высокоабразивных материалов рассмотрите возможность использования колен со специальной противоизносной конструкцией, в которой может накапливаться небольшой карман материала, то есть поступающие гранулы воздействуют на другие гранулы, а не на стенку стальной трубы.
Еще одним серьезным риском является засорение фильтров. Если центральный пылесборник имеет недостаточный размер или автоматические импульсы очистки неэффективны, фильтрующий материал засоряется мелкими частицами. Это ограничивает поток воздуха, снижает пропускную способность и в конечном итоге приводит к остановке системы. Убедитесь, что поставщик выбирает фильтрующую установку с учетом самого пыльного материала, который вы планируете использовать, а не только среднестатистических чистых гранул.
Контроль трубопровода и доставка на объект представляют собой наиболее важные, но часто недооцениваемые компоненты обработки сыпучих материалов. Отдавайте предпочтение строгости проектирования, а не экономии на уровне компонентов, чтобы обеспечить долгосрочную стабильность работы. Плохо проложенная сеть трубопроводов станет узким местом даже для самого современного обрабатывающего оборудования, что приведет к бесконечным проблемам с обслуживанием и снижению качества продукции.
Отфильтруйте потенциальных поставщиков на основе их способности обеспечить разработку индивидуальной планировки. Требуйте прозрачной логики пневматического управления и проверяемых возможностей расстояния и пропускной способности. Настоящий партнер-производитель подтвердит свои утверждения точными инженерными данными, а не только рекламными брошюрами.
Выполните следующие практические шаги, чтобы защитить правильную систему:
О: Максимальное расстояние сильно зависит от размера насоса, диаметра трубы и объемной плотности материала. Для типичных установок из нержавеющей стали 304, транспортирующих стандартные пластиковые гранулы, стандартным ориентиром является 100 метров по горизонтали. Чтобы выйти за рамки этого, необходимы специализированные насосы для транспортировки плотной фазы или подкачивающие насосы для поддержания адекватного давления.
Ответ: Для предотвращения засоров необходимо поддерживать оптимальное соотношение воздуха и материала. Вы должны использовать правильный размер трубы и указать колена с большим радиусом, чтобы уменьшить трение. Кроме того, центральная консоль должна выполнять автоматические циклы очистки для полной очистки линий после каждой последовательности передачи.
О: Производители самостоятельно проектируют, проектируют и производят собственное оборудование и консоли управления. Они владеют основной технологией. Интеграторы закупают сторонние компоненты различных брендов и собирают их. Производители обычно предлагают лучшую интеграцию программного обеспечения и прямую техническую поддержку.
Ответ: Трение между пластиковыми гранулами и стенками трубы создает значительное статическое электричество. Без антистатических шлангов такое скопление приводит к слипанию материала, при котором гранулы слипаются и блокируют поток. Это также создает риск взрыва пыли и может серьезно нарушить работу электронных датчиков, контролирующих уровни в бункере.
О: Консоль получает сигналы низкого уровня из бункеров машины. Затем он открывает определенные запорные клапаны и переключатели, чтобы создать путь маршрутизации. Затем он активирует вакуумный насос для вытягивания материала. Наконец, он запускает протоколы удаления пыли и осушения перед очисткой линии.


