
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-30 Происхождение:Работает


Ручная обработка смолы и гранул создает серьезные узкие места при производстве пластмасс в больших объемах. Операторы постоянно таскают тяжелые сумки, маневрируют гей-лордами и управляют движением вилочных погрузчиков, что приводит к хаосу и опасностям в цехах. Такой децентрализованный подход к транспортировке материалов увеличивает затраты из-за рисков эргономических травм, рассыпания материала, неравномерной подачи машин и значительной зависимости от рабочей силы.
Чтобы преодолеть эти проблемы, предприятия должны перейти от изолированных бункеров-загрузчиков со стороны машины к полностью интегрированной центральной системе подачи для операций на заводе по производству пластмасс . Этот переход является стратегической необходимостью для стандартизации доставки материалов, оптимизации площадей и снижения рисков, связанных с ручным трудом. Автоматизируя поток смол и добавок, производители достигают более чистой, безопасной и эффективной производственной среды.
Ручная обработка материалов вызывает огромную физическую нагрузку на операторов. Подъем 25-килограммовых мешков со смолой и маневрирование тяжелыми гейлордами в течение восьмичасовой смены значительно повышают риск травм опорно-двигательного аппарата. Эти эргономические риски приводят к увеличению требований о компенсации работникам, увеличению числа прогулов и общему снижению морального духа сотрудников. Физические потери при ручной обработке напрямую приводят к неэффективности труда. Утомленные рабочие более склонны к ошибкам и снижению производительности.
Постоянное движение вилочных погрузчиков и домкратов рядом с машинами для литья под давлением создает серьезные пространственные ограничения и угрозу безопасности. Передвижение по узким проходам, заставленным погрузочно-разгрузочным оборудованием, увеличивает вероятность столкновений и несчастных случаев. Эта хаотичная среда нарушает рабочий процесс и заставляет операторов постоянно сохранять бдительность, отвлекая их от основной задачи по контролю производительности машин и качества продукции. Когда операторы проводят половину своей смены, работая грузчиками, фактические параметры обработки часто выходят за рамки спецификации.
Ручная передача и машинная загрузка неизбежно приводят к пролитию смолы, красителей и гранул. Эти разливы представляют собой скрытые затраты, которые быстро накапливаются с течением времени. Потеря сырья напрямую влияет на прибыль, а время, потраченное на устранение разливов, отвлекает рабочую силу от производственных задач. Разлитые пеллеты также создают серьезную опасность поскользнуться и упасть в цехах завода, что еще больше ставит под угрозу безопасность на рабочем месте.
Ручная обработка на открытом воздухе подвергает чувствительные материалы воздействию влаги и пыли. Многие конструкционные смолы, такие как ПЭТ и нейлон, гигроскопичны и быстро впитывают влагу из окружающей среды. Это приводит к дефектам обработки, таким как расползание и снижению механической прочности конечного продукта. Пыль, переносимая по воздуху из заводской среды, легко загрязняет открытые бункеры и бункеры. Напротив, центральная система подачи с замкнутым контуром обеспечивает строгий контроль окружающей среды, защищая материалы от влажности окружающей среды и загрязнения твердыми частицами.
Ручная заливка пластиковых смол и добавок приводит к образованию значительного количества переносимой по воздуху пластиковой пыли. Когда эта пыль накапливается в замкнутых пространствах или оседает на горячем технологическом оборудовании, она создает серьезный риск взрыва пыли. Опасности, связанные с горючей пылью, являются серьезной проблемой при производстве пластмасс, требуя тщательного ухода и специальных систем вентиляции для эффективного управления.
Переход на автоматизированную закрытую транспортировку снижает эти риски за счет локализации материала и предотвращения образования пыли. Закрытые системы также устраняют опасность статического электричества. Трение, возникающее во время пневматической транспортировки, создает статические заряды, которые создают риск искрового возгорания в пыльной среде. Правильно заземленные центральные системы подачи исключают накопление статического электричества, обеспечивая безопасную и соответствующую требованиям производственную среду.
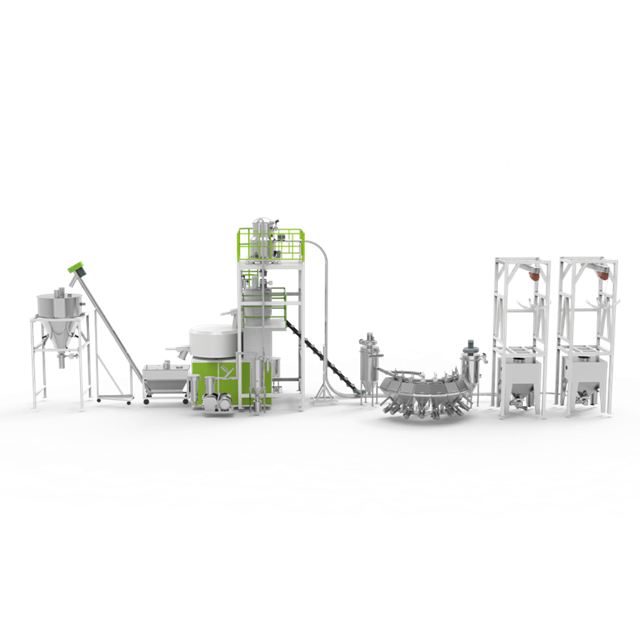
Технология отрицательного давления составляет основу заводской установки центральной системы подачи . Мощные вакуумные насосы и воздуходувные агрегаты создают всасывание, которое безопасно и равномерно перемещает сыпучие материалы на большие расстояния по сети труб. Этот метод пневматической транспортировки транспортирует гранулы и порошки из мест хранения непосредственно к перерабатывающим машинам без вмешательства человека, обеспечивая непрерывную и надежную подачу материала.
Централизованное создание вакуума обеспечивает значительные преимущества в плане резервирования и эффективности по сравнению с отдельными двигателями на стороне машины. Центральная насосная станция одновременно обслуживает несколько машин, оптимизируя потребление энергии и снижая общие требования к техническому обслуживанию. Если один насос требует обслуживания, резервные агрегаты легко берут на себя нагрузку, предотвращая дорогостоящие простои производства. Руководителям предприятий больше не нужно иметь на складе десятки различных сменных двигателей для отдельных бункеров-загрузчиков.
Ключевым компонентом системы является объединение силосов, специализированных бочек для хранения, расходных бункеров и сушильного оборудования в специальном помещении для материалов. Это изолирует обработку сыпучих материалов от активного производственного цеха, освобождая ценное пространство и снижая уровень шума рядом с обрабатывающими машинами. Систематическое расположение бочек и бункеров для хранения обеспечивает организованное управление запасами и предотвращает перекрестное загрязнение во время хранения.
Автоматические направляющие клапаны и распределительные коллекторы заменяют ручное переключение шлангов и линий подачи материала. Эти коллекторы действуют как центральная нервная система потока материала, направляя определенные смолы на определенные машины в зависимости от производственных требований. Эта автоматизированная маршрутизация исключает риск человеческой ошибки при выборе материала и гарантирует, что правильный материал всегда попадет на нужную машину.
Программируемые логические контроллеры (ПЛК) обеспечивают мониторинг и контроль расхода материалов на всем предприятии в режиме реального времени. Эти сложные интерфейсы отслеживают уровень запасов, контролируют вакуумное давление и управляют работой насосов и клапанов. Операторы просматривают состояние всей системы с единой сенсорной панели, что позволяет осуществлять быструю настройку и упреждающее устранение неполадок.
Данные, полученные от датчиков, запускают автоматические циклы пополнения, полностью освобождая оператора от процесса кормления. Датчики уровня в бункерах машины обмениваются данными с центральным ПЛК, сигнализируя, когда требуется больше материала. Затем ПЛК активирует соответствующие клапаны и насосы для подачи точного количества требуемой смолы, гарантируя, что машинам никогда не будет не хватать материала.
Удаление вспомогательного оборудования, такого как сушилки, отдельные бункеры и мешки с материалом, со стороны машины значительно улучшает использование площади. Эта лаконичная среда обеспечивает лучший рабочий процесс, более легкий доступ для обслуживания оборудования и более эффективное использование доступной площади. Предприятия часто помещают больше производственных линий в одно и то же пространство при внедрении централизованной системы подачи..
Устранение образования пыли при ручной заливке необходимо для предприятий, стремящихся соответствовать строгим стандартам ISO для чистых помещений. Производство медицинских и электронных компонентов требует исключительно чистой окружающей среды. Удерживая материал в закрытых трубах, центральные системы подачи предотвращают загрязнение частицами, переносимыми по воздуху, улучшая общее состояние хозяйства и обеспечивая соответствие строгим отраслевым нормам.
Сокращение локализованной обработки материалов напрямую снижает риск травм, вызванных скольжением и падением на рабочем месте из-за случайных пластиковых гранул. Чистый пол – более безопасный пол. Централизуя поток материала, предприятия сводят к минимуму присутствие сыпучих окатышей в зонах с интенсивным движением, защищая рабочих от распространенных несчастных случаев на производстве.
Консолидация опасного электрического и механического оборудования вдали от проходов оператора еще больше улучшает показатели промышленной безопасности. Централизация вакуумных насосов и больших сушильных бункеров в специальном помещении для материалов изолирует шум, тепло и движущиеся детали от основной производственной зоны. Такое разделение создает более безопасную и комфортную рабочую среду для операторов станков.
Непрерывная автоматизированная подача материалов предотвращает отказ оборудования и поддерживает стабильные производственные циклы. Ручная подача предполагает, что операторы замечают низкий уровень бункера и вовремя пополняют его. Задержки в этом процессе приводят к перебоям в производстве, нестабильному весу деталей и увеличению количества брака. Автоматизированные системы обеспечивают постоянную подачу материала, стабилизируя процесс и улучшая общее качество продукции.
Система также значительно сокращает время простоя оборудования, которое ранее было вызвано сменой материала вручную и задержками оператора. Автоматизированные последовательности продувки и очистки линии позволяют быстро заменять материалы без ручного вмешательства. Такая эффективность максимально увеличивает время безотказной работы машины и увеличивает общую производительность предприятия.
| Руководство | по эксплуатационным показателям Работа с | центральной системой подачи |
|---|---|---|
| Утечка материала | Высокая (частые разливы при открытии и разливе мешка) | Около нуля (закрытый вакуумный транспорт) |
| Напряжение оператора | Высокий (Поднятие мешков по 25 кг, перемещение гейлордов) | Низкий (мониторинг системы через ПЛК) |
| Время безотказной работы машины | Переменная (зависит от внимания оператора) | Высокий (автоматическое пополнение с помощью датчиков) |
| Площадь пола | Загромождено (сушилки со стороны машины, мешки, поддоны) | Оптимизировано (оборудование перенесено в центральное материальное помещение) |
Для правильного подбора размеров необходима основа для согласования производительности вакуумного насоса, размера воздуходувки и диаметра труб с максимальными заводскими нормами расхода кг/ч. Инженеры анализируют пиковую потребность в материале всех машин, работающих одновременно, чтобы гарантировать, что система справляется с нагрузкой без перепадов давления или засоров материала. Небольшие системы с трудом справляются с производительностью, а большие системы тратят энергию.
Расчет расстояния, изменения высоты и количества точек подачи определяет необходимое вакуумное давление. Большие расстояния транспортировки и вертикальные подъемы требуют более мощных насосов для преодоления трения и силы тяжести. Сложность трубопроводной сети, включая количество колен и распределительных коллекторов, влияет на общую конструкцию системы и выбор оборудования.
Варианты материала труб должны оцениваться с учетом абразивности используемых смол. Стандартные трубы из нержавеющей стали подходят для большинства пластиков общего назначения. Для высокоабразивных материалов, таких как нейлон со стеклонаполнителем, требуются специальные трубы из закаленной стали или стекла, чтобы предотвратить преждевременный износ и выбросы. Выбор правильного материала труб обеспечивает долговечность и надежность конвейерной сети.
Система должна соответствовать требованиям по обращению с переизмельченными материалами вместе с первичными гранулами. Перешлифовка часто имеет неправильную форму и повышенное содержание пыли, что приводит к проблемам с потоком в стандартных трубопроводах. Системы, предназначенные для доизмельчения, требуют труб большего диаметра, специальных циклонных приемников и улучшенной фильтрации пыли для предотвращения засоров и поддержания постоянной скорости транспортировки.
Проверка совместимости необходима при подключении новой системы к устаревшим бункерам, гравиметрическим блендерам и системам сушки. Центральное оборудование подачи должно легко взаимодействовать с существующими вспомогательными агрегатами, чтобы обеспечить точное дозирование и контроль влажности. Это включает в себя специальные переходные детали и специализированное монтажное оборудование для адаптации новых приемников к горловинам старых машин.
Определение протоколов связи, необходимых между центральным ПЛК и отдельными контроллерами станков, имеет важное значение для плавной интеграции. Центральная система получает сигналы от бункеров и блендеров машины для запуска циклов кормления. Стандартизированные промышленные протоколы, такие как Ethernet/IP или Modbus, обеспечивают надежную связь между разрозненными системами управления.
Первостепенное значение имеет баланс первоначальных затрат на установку и оборудование с долгосрочным сокращением трудозатрат, материальных отходов и энергопотребления. Хотя первоначальные капитальные затраты на центральную систему кормления значительны, экономия эксплуатационных расходов оправдывает инвестиции. Сокращение использования ручного труда снижает расходы на заработную плату и затраты на компенсацию работникам. Сокращение потерь материала и повышение энергоэффективности дополнительно способствуют быстрому возврату инвестиций.
Реалистичная основа расчета точки безубыточности инвестиций включает в себя анализ текущих затрат на погрузочно-разгрузочные работы, уровня брака и времени простоя оборудования. Оценивая эту неэффективность, предприятия точно прогнозируют финансовые выгоды от автоматизации и определяют срок окупаемости новой системы.
Фиксированные сети трубопроводов создают ограничения, когда заводу приходится часто менять конфигурацию своей планировки или добавлять новые линии оборудования. Модифицировать системы с жестким трубопроводом после установки сложно и дорого. Предприятия с высокодинамичными производственными средами должны тщательно продумывать размещение основных магистральных линий и распределительных коллекторов с учетом будущих изменений.
Модульная конструкция системы обеспечивает более простые возможности расширения и большую гибкость. Использование гибких шланговых соединений на узлах машины и проектирование коллекторов с запасными портами позволяет ускорить реконфигурацию и плавно добавить новое оборудование. Такой модульный подход гарантирует, что система кормления адаптируется к меняющимся потребностям предприятия.
Риск остановки производства во время установки является серьезной проблемой для загруженных производственных предприятий. Удаление старого оборудования и установка новой центральной системы требует тщательного планирования, чтобы свести к минимуму сбои. Незапланированные простои серьезно влияют на графики поставок и прибыльность.
Стратегии поэтапного внедрения поддерживают частичную производительность предприятия, пока система интегрирована. Это включает установку центральных вакуумных насосов, оборудования материального помещения и основных магистральных линий, в то время как машины продолжают работать на местных погрузчиках. Окончательные подключения к отдельным машинам выполняются во время планового технического обслуживания или в выходные дни, что сводит к минимуму общее воздействие на производство.
Засорение материала в пневматических линиях является распространенной проблемой, вызванной неправильными изгибами труб, неадекватными циклами продувки или транспортировкой материалов с высоким содержанием влаги. Засоры нарушают работу производства и требуют трудоемкой ручной очистки. Выявление коренных причин этих блокировок обеспечивает надежность системы.
Тактика смягчения последствий включает установку продувочных клапанов для очистки линий, регулярные проверки статического заземления и графики планового технического обслуживания фильтров. Продувочные клапаны обеспечивают полное опорожнение линий после каждого цикла транспортировки, предотвращая скопление материала. Чистые фильтры поддерживают оптимальное вакуумное давление и предотвращают попадание пыли в насосы, обеспечивая эффективную и надежную работу.
Переход заводского персонала от ручных погрузочно-разгрузочных работ к системным мониторам и техническим специалистам требует эффективного управления изменениями. Операторы должны научиться взаимодействовать с новыми интерфейсами ПЛК, устранять незначительные сигналы тревоги и выполнять базовое профилактическое обслуживание. Сопротивление новым технологиям препятствует успешному внедрению системы.
Обучение, проводимое поставщиком, устраняет пробел в технических навыках и гарантирует, что операторы будут комфортно работать с новым оборудованием. Комплексные программы обучения охватывают работу системы, процедуры безопасности и основные методы устранения неполадок. Предоставление операторам знаний по эффективному управлению системой максимизирует отдачу от инвестиций и обеспечивает долгосрочный успех в эксплуатации.
Ответ: Типичный срок окупаемости инвестиций составляет от 12 до 24 месяцев, в зависимости от масштаба установки и конкретной достигнутой экономии труда и материалов. Предприятия с высокими затратами на ручную обработку и значительными отходами материалов часто окупаются быстрее.
О: Да, в системах используются специальные распределительные коллекторы, автоматические направляющие клапаны и циклы очистки линий, чтобы гарантировать последовательную транспортировку различных смол и цветов без смешивания или перекрестного загрязнения.
Ответ: Централизованная компоновка объединяет склады и вакуумные насосы в специальном помещении для материалов, устраняя беспорядок, шум и тепло в производственном помещении. Это значительно улучшает использование пространства и снижает опасность скольжения и падения, связанную с рассыпавшимися гранулами.
О: Плановое техническое обслуживание включает очистку и замену пылевых фильтров, проверку соединений труб на предмет износа или утечек, проверку статического заземления, а также обслуживание двигателей вакуумных насосов и воздуходувок в соответствии с графиком производителя.
Ответ: Системы предотвращают деградацию и образование «волос ангела» за счет оптимизации скорости транспортировки и использования специальной обработки труб. Опасность взрыва пыли снижается за счет закрытой транспортировки, статического заземления и эффективных систем фильтрации пыли.
О: Да, модернизация является обычным явлением. Интеграторы проектируют индивидуальные трубопроводные маршруты и переходные элементы для подключения нового оборудования центральной подачи к устаревшим формовочным машинам и существующим вспомогательным агрегатам.


