
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-16 Происхождение:Работает


Фрагментированная, пакетная переработка пластика создает серьезные узкие места в производственном цеху. Предприятия, использующие отключенное оборудование, сталкиваются с высокими затратами на рабочую силу, нестабильной передачей материалов и постоянным риском перекрестного загрязнения. Перемещение материала вручную между измельчителями, моечными машинами и экструдерами приводит к появлению переменных, которые ухудшают качество конечных гранул. Пропускная способность остается ограниченной самым медленным ручным шагом в цепочке. Переход к полностью интегрированному непрерывному процессу устраняет эту неэффективность. Оценивая модульное оборудование для переработки и разрабатывая синхронизированную, комплексную автоматизированную линию, операторы предприятий максимизируют производительность и стандартизируют выпуск. Системы непрерывного действия обеспечивают постоянную скорость подачи. Это снижает термическое разложение в экструдере и поддерживает постоянный индекс текучести расплава (MFI). Мы обрисуем основу для проектирования, оценки и внедрения автоматизированной линии непрерывной переработки.
Установление базовых показателей — это первый шаг в разработке непрерывной работы. Менеджеры завода должны определить целевую производительность в килограммах в час (кг/час), приемлемый процент простоев для технического обслуживания и окончательные стандарты качества пеллет. Постоянный MFI и минимальное количество летучих органических соединений (ЛОС) являются основными показателями качества. Для достижения этих показателей требуется бесперебойный поток материалов от начальной стадии сортировки до конечной станции расфасовки. Вы не можете управлять тем, что не измеряете. Операторам необходимы данные в режиме реального времени о плотности материала, содержании влаги и давлении расплава, чтобы поддерживать оптимальную производительность линии.
Площадь объекта определяет физическую архитектуру линии. Линейная планировка лучше всего подходит для длинных и узких зданий, обеспечивая прямую пневматическую транспортировку. U-образная планировка непрерывных линий оптимизирует пространство в квадратных объектах и централизует подключения к инженерным сетям, сокращая длину линий электропередач и водоснабжения. Оптимизация выхода материалов требует сегментирования входных потоков на отдельные категории стоимости. Целевые ценные полимеры поступают прямо на первичную линию. Несортированный пластик средней стоимости требует вторичной сортировки. Остатки отходов с отрицательной стоимостью необходимо выбрасывать заранее, чтобы предотвратить повреждение оборудования.
| Тип компоновки | Требуемое пространство | Сложность транспортировки | Утилита Централизация | Лучшее применение |
|---|---|---|---|---|
| Линейная планировка | Длинный и узкий след | Низкий (прямые участки) | Плохо (распространено) | Объекты с расширенной планировкой |
| U-образная планировка | Площадь следа | Средний (требует изгибов) | Отличный | Компактные установки, требующие централизованного электроснабжения/водоснабжения |
| L-образная планировка | Угловой след | Середина | Умеренный | Объекты, работающие вокруг существующих несущих колонн |
Сравнение капитальных затрат (CAPEX) интегрированных непрерывных линий с экономией эксплуатационных расходов (OPEX) показывает долгосрочную финансовую жизнеспособность автоматизации. Непрерывные системы требуют более высоких первоначальных инвестиций в транспортировку, датчики и централизованный контроль. Они радикально сокращают трудозатраты, повышают энергоэффективность за счет устранения скачков напряжения при старте и остановке, а также минимизируют отходы при транспортировке материалов. Пакетные системы вынуждают операторов вручную загружать бункеры, перемещать коробки с вилочными погрузчиками и постоянно корректировать параметры машины. Такое ручное вмешательство приводит к человеческим ошибкам и замедляет производство.
Непрерывная обработка становится финансово выгодной, когда объемы переработки превышают 500 кг/час. Ниже этого порога сложность автоматизированных межсоединений может перевесить экономию рабочей силы. При более высоких мощностях сокращение вмешательства оператора и увеличение выпуска пеллет премиум-класса оправдывают первоначальные затраты на проектирование. Полностью автоматизированная линия, работающая со скоростью 2000 кг/ч, может работать всего с двумя техническими специалистами, контролирующими экраны ПЛК, по сравнению с периодической системой, требующей от шести до восьми ручных рабочих.
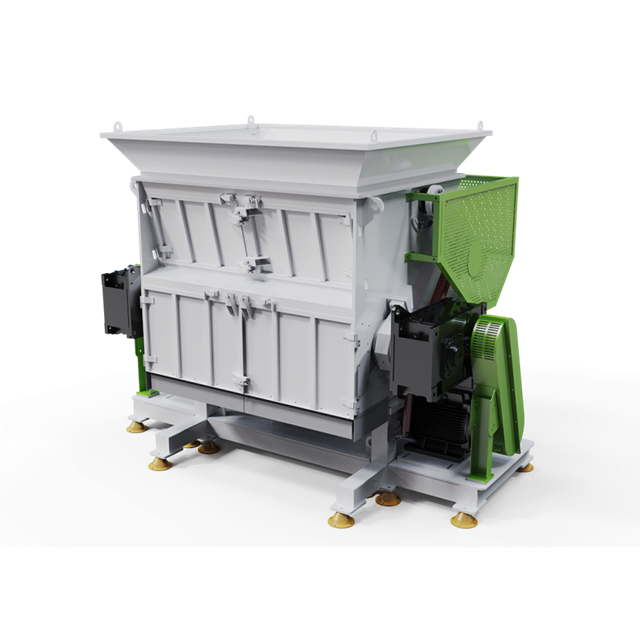
Технологии автоматизированного разделения материалов должны быть интегрированы до этапа измельчения. Оптические сортировщики полимеров используют датчики ближнего инфракрасного диапазона (NIR) для удаления нецелевых пластиков. Надленточные магнитные сепараторы металлов и вихретоковые системы удаляют черные и цветные металлы. Правильная первоначальная сортировка защищает последующее промышленное оборудование для переработки пластмасс от серьезных механических повреждений и перекрестного загрязнения. Один-единственный болт может разрушить лопасти гранулятора и повредить цилиндры экструдера, что приведет к простою оборудования на несколько дней.
Реализация надежного протокола сортировки включает в себя несколько этапов:
Установление постоянной скорости подачи начинается на этапе измельчения. Одновальные измельчители обеспечивают контролируемую и дозированную производительность, подходящую для твердых пластмасс. Двухвальные измельчители превосходно справляются с обработкой объемных и гибких материалов, таких как сельскохозяйственная пленка. Выбор промышленных лезвий и ножей-грануляторов требует использования износостойких легированных сталей, обеспечивающих высокую прочность резки. Тупые лезвия вызывают трение, что приводит к термическому разложению полимера еще до того, как он достигнет экструдера. Операторы должны контролировать нагрузку на двигатели измельчителей; внезапный всплеск обычно указывает на затупление лопастей или заклинивание ротора.
Равномерность сита в грануляторе обязательна. Неправильный размер хлопьев вызывает скачки напряжения на последующих пневматических конвейерах и создает неравномерные профили плавления на этапе экструзии. Поддержание острых ножей и правильно откалиброванных сит обеспечивает равномерную объемную плотность на этапах промывки и гранулирования. Если отверстия сита слишком велики, хлопья слишком большого размера застревают в бункерах. Если они слишком малы, гранулятор будет перегружаться, образуя чрезмерное количество пыли и мелких частиц, которые засоряют фильтры промывочной линии.
Линия непрерывной мойки пластика удаляет органические загрязнения, бумажные этикетки и остатки клея, не останавливая поток материала. Последовательность обычно включает в себя высокоскоростные фрикционные моечные машины, резервуары разделения плотности поплавка и поплавка и системы горячей промывки. Фрикционные шайбы используют механическое перемешивание для удаления поверхностной грязи. В резервуарах с поплавком-поглотителем полимеры разделяются в зависимости от удельного веса. Например, ПЭТ тонет, а полиолефиновые крышки и кольца плавают, что позволяет легко снимать пену и отделять ее.
Автоматическое дозирование химикатов и непрерывная фильтрация воды предотвращают остановки линии. Встроенные датчики pH динамически регулируют уровень моющего средства. Барабанные фильтры удаляют из промывочной воды взвешенные вещества. Поддержание циркуляции чистой воды имеет решающее значение для получения хлопьев высокой чистоты и поддержания непрерывной производительности. Если промывочная вода насыщается осадком, фрикционные шайбы теряют свою эффективность, и загрязнения переходят на этап сушки.
Переход от промывки мокрым трением к центробежному обезвоживанию требует надежной механической конструкции. Центробежные сушилки вращают влажные хлопья на высоких скоростях, пропуская воду через перфорированное сито. Для материалов с высокой впитывающей способностью или гибких пленок системы термической сушки следуют за этапом механического обезвоживания. Термическая сушилка использует нагретый воздух для удаления остатков поверхностной влаги перед тем, как материал попадет в бункеры для хранения.
Максимально приемлемое содержание влаги перед подачей материала в экструдер обычно составляет менее 1%. Избыточная влага вызывает пенообразование, выделение газов и серьезную деградацию полимера во время фазы плавления. Непрерывные встроенные датчики влажности обеспечивают обратную связь в режиме реального времени, автоматически регулируя температуру термической сушки для поддержания оптимальных условий хлопьев. Если уровень влажности превышает 1,5%, ПЛК должен автоматически направить материал обратно через контур сушки или подать сигнал тревоги для вмешательства оператора.
На заключительном этапе используется надежная система гранулирования пластика . Одношнековые экструдеры обычно предпочтительны для жестких, предварительно высушенных хлопьев, обеспечивающих стабильное создание давления. Двухшнековые экструдеры обеспечивают превосходные возможности компаундирования, что делает их идеальными для гибких пленок, материалов с плотной печатью или при добавлении наполнителей и маточной смеси. Геометрия шнека должна соответствовать конкретному обрабатываемому полимеру, чтобы обеспечить надлежащую скорость сдвига и гомогенизацию расплава.
Технологии непрерывной фильтрации расплава, такие как двухпоршневые сменщики сит или ротационные лазерные фильтры, позволяют удалять примеси, не останавливая процесс экструзии. Эти системы автоматически удаляют загрязнения, поддерживая постоянное давление расплава на фильерной головке, обеспечивая одинаковые размеры гранул. Внезапное падение давления расплава указывает на засорение сетки или неисправность системы подачи выше по потоку. Операторы должны внимательно следить за датчиками давления, чтобы предотвратить засорение лицевой поверхности матрицы и деформацию гранул.
Для устранения промежутков между измельчением, промывкой и гранулированием требуется специально разработанная обработка материалов. Системы пневматической транспортировки превосходно справляются с перемещением сухих хлопьев на большие расстояния, но требуют тщательной конструкции циклонов для отделения пыли. Винтовые конвейеры обеспечивают принудительное перемещение влажных или липких материалов, выходящих из линии мойки. Ленточные конвейеры лучше всего подходят для массовой подачи в первичные измельчители. Выбор неправильного типа конвейера приводит к постоянным заторам материала и остановкам линии.
Инженеры должны учитывать риски скопления материала в бункерах и накопления статического заряда в линиях непрерывной транспортировки. Установка механических мешалок в силосах и заземление всех пневматических трубопроводов предотвращает засорение, которое может остановить весь непрерывный процесс. Статическое электричество приводит к тому, что легкие хлопья пленки прилипают к стенкам трубопровода, в конечном итоге перекрывая поток воздуха. Надлежащие заземляющие ленты и антистатические добавки в транспортируемом воздухе снижают этот риск.
Непрерывная линия не может функционировать как серия изолированных машин. Главная панель управления должна синхронизировать скорости двигателей по всей линии с помощью частотно-регулируемых приводов (ЧРП). Если в экструдере возникает скачок давления, ПЛК должен автоматически снизить скорость входного объемного питателя, чтобы предотвратить перегрузку. Этот уровень автоматизации требует точного программирования и надежных входных сигналов датчиков от каждой машины на этаже.
Автоматизированные контуры обратной связи — это нервная система линии по переработке отходов. Связывая нагрузку усилителя экструдера непосредственно с входными системами транспортировки и сушки, операторы предотвращают перегрузки системы, уменьшают механический износ и поддерживают стабильную работу. Когда измельчитель обнаруживает твердый кусок пластика, он должен автоматически повернуть ротор вспять, чтобы устранить затор, одновременно подавая сигнал последующим конвейерам замедлить ход и дождаться возобновления потока материала.
Выбор поставщика, основанный исключительно на спецификациях отдельного оборудования, часто приводит к сбоям в интеграции. Операторы должны оценивать производителя машин для гранулирования пластика, исходя из его технических возможностей. Проверьте их способность проектировать нестандартные бункеры, силосы и конвейеры с учетом ограничений конкретного предприятия. Производитель должен продемонстрировать успешный опыт работы с конкретными типами полимеров, предназначенными для переработки, поскольку для каждой смолы требуется своя геометрия шнеков и профили охлаждения.
При аудите производителя обратите внимание на следующие возможности:
Строгий протокол заводских приемочных испытаний (FAT) не подлежит обсуждению. FAT должен включать использование фактического сырья покупателя, а не чистого первичного материала. Этот тест проверяет заявленную пропускную способность, оценивает эффективность фильтрации расплава и проверяет синхронизацию аварийной остановки всех интегрированных компонентов. Если продавец отказывается продавать ваши грязные, зараженные тюки во время FAT, уходите. Прежде чем отправить машину на ваше предприятие, вам необходимо знать, как машина справляется с реальными условиями.
Стандартные соглашения об уровне обслуживания (SLA) должны четко определять наличие запасных частей, сроки поставки быстроизнашивающихся компонентов, таких как лезвия и экраны, а также возможности удаленной диагностической поддержки. Удаленный доступ к ПЛК позволяет инженерам-производителям устранять неисправности программного обеспечения без необходимости посещения объекта. Эта удаленная возможность значительно сокращает время простоя при работе со сложными логическими ошибками автоматизации.
Неожиданные нецелевые пластмассы или ненужные металлы вызывают катастрофические постоянные остановки линий. Один стальной болт может разрушить ножи гранулятора и шнеки экструдера. Снизьте этот риск, установив линейные металлодетекторы, магнитные решетки и спектроскопические датчики непосредственно перед основным оборудованием для уменьшения размеров. Резервные сортировочные механизмы служат страховкой для последующего оборудования. Вы не можете полагаться только на визуальный контроль при обработке тысяч килограммов в час.
Абразивный износ лезвий измельчителя, лопастей фрикционных шайб и шнеков экструдера неизбежен. Системы непрерывного действия усиливают этот износ из-за увеличения количества часов работы. Спроектируйте линию с байпасными петлями, чтобы обеспечить временное обслуживание определенных модулей без остановки всей установки. Используйте в грануляторах быстросменные лопастные узлы и устанавливайте строгие графики профилактического технического обслуживания, основанные на фактических часах работы, а не на календарных датах. Отслеживайте тоннаж, обработанный каждой машиной, чтобы точно предсказать, когда сито или лезвие выйдет из строя.
Одновременный запуск тяжелого промышленного оборудования создает сильные скачки напряжения, которые могут привести к отключению автоматических выключателей. Внедрите поэтапное последовательность запуска через центральный ПЛК для чередования активации двигателя. Установите оборудование для коррекции коэффициента мощности для стабилизации электрических нагрузок. Перед установкой проведите комплексную проверку мощности инженерных сетей объекта, обеспечив адекватное электроснабжение, расход охлажденной воды и объем сжатого воздуха для пневматических клапанов. Модернизация трансформатора на объекте после прибытия оборудования является дорогостоящей и трудоемкой ошибкой.
Ответ: При пакетной переработке материал обрабатывается отдельными этапами, что требует ручной передачи между машинами, что ограничивает производительность и увеличивает трудозатраты. Непрерывная переработка объединяет все этапы посредством автоматизированной транспортировки и централизованного управления, обеспечивая бесперебойный поток материалов и стабильное качество продукции.
Ответ: Линия мойки соединяется с экструдером через автоматизированные системы обезвоживания и термической сушки. После промывки хлопьев их механически и термически сушат до влажности менее 1%, а затем пневматически транспортируют непосредственно в питатель экструдера.
О: Производительность варьируется в зависимости от объемной плотности материала и размера машины, но стандартные промышленные линии непрерывного действия обычно обрабатывают от 500 до 3000 кг/час. Узкоспециализированные линии могут достигать производительности более 5000 кг/час при наличии соответствующей инфраструктуры.
Ответ: Предотвратите застревание, гарантируя одинаковый размер хлопьев во время грануляции, поддерживая строгий контроль влажности и используя контуры обратной связи ПЛК. Если нагрузка на двигатель экструдера увеличивается, ПЛК автоматически замедляет работу входного питателя. Механические мешалки в бункерах также предотвращают слипание материала.
О: Ищите сильные собственные инженерные возможности, опыт работы с вашим конкретным типом полимера и способность обеспечить централизованную интеграцию ПЛК. Отдайте предпочтение производителям, которые предлагают строгие заводские приемочные испытания с использованием вашего фактического сырья и предоставляют комплексную поддержку удаленной диагностики.
Ответ: Большинство стандартных одношнековых и двухшнековых экструдеров требуют, чтобы влажность хлопьев была строго ниже 1%. Специализированные вентилируемые экструдеры с надежными системами вакуумной дегазации могут работать с немного более высокой влажностью, но избыток воды обычно вызывает вспенивание и деградацию полимера.


