
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-30 Происхождение:Работает


Несоответствующая мощность оборудования на заводе по переработке отходов приводит к серьезным финансовым и эксплуатационным последствиям. Частые простои, узкие места в материалах и чрезмерное потребление энергии на тонну могут быстро снизить рентабельность предприятия. Покупка автономных машин на основе отдельных спецификаций приводит к катастрофической неэффективности линии. Теоретические заявления о мощности часто терпят неудачу в реальных сценариях. Изменения плотности материала, изменчивость размера частиц и удержание влаги между этапами делают эти базовые показатели недействительными.
Системная балансировка линий и правильная предварительная обработка материала являются абсолютной инженерной необходимостью. Вы не можете просто соединить три машины и ожидать непрерывного потока. В этом руководстве представлена техническая основа для синхронизации стадий дробления, промывки и гранулирования. Мы изучим, как обеспечить непрерывную работу, максимизировать производительность и оценить возможности интеграции поставщиков при инвестировании в промышленное оборудование для переработки пластмасс..
Сбалансированная линия по переработке отходов работает с высокой эффективностью и минимальными простоями. Успех в этой среде означает достижение общей эффективности оборудования (OEE) более 85%. Вы должны увидеть стабильную силу тока на двигателях экструдера, что указывает на постоянную подачу материала. Когда способности идеально совпадают, вся система функционирует как единый организм. Материал плавно проходит от начальной фазы измельчения до окончательной классификации гранул. Операторы тратят меньше времени на устранение заторов и больше времени на мониторинг показателей контроля качества.
Узкие места быстро возникают, когда мощности асимметричны. Дробилка увеличенного размера, питающая шайбу меньшего размера, приводит к немедленному переливу материала. Операторам приходится постоянно останавливать дробилку, чтобы дать шайбе подтянуться, что приводит к ненужному износу стартера двигателя дробилки и приводных ремней. И наоборот, гранулятор слишком большого размера, работающий на недостаточном корме, тратит огромное количество электроэнергии. Это также ухудшает качество полимера из-за чрезмерного времени пребывания внутри нагретой бочки. Материал сгорает или теряет свою структурную целостность еще до того, как достигает матрицы, в результате чего образуются хрупкие гранулы, которые не проходят испытания на удар.
Штрафы за потребление энергии сильно ударили по операционному бюджету. Эксплуатация мощных двигателей ниже оптимальной нагрузки приводит к потере киловатт-часов. Шредеры и экструдеры требуют значительной энергии только для того, чтобы перевернуться. Если они простаивают или работают наполовину пустыми из-за задержек на входе, ваши затраты на электроэнергию на тонну готовой продукции резко возрастают. Эффективная работа требует, чтобы эти массивные двигатели непрерывно работали с расчетной нагрузкой. Двигатель экструдера мощностью 250 кВт, работающий на 40% мощности, по-прежнему потребляет огромную базовую нагрузку, уничтожая вашу прибыль в каждую смену.
Чтобы выявить эти асимметрии на ранней стадии, менеджеры предприятий должны отслеживать конкретные операционные показатели по всей линии. Мониторинг частоты сигналов тревоги высокого уровня в уравнительных бункерах обеспечивает немедленную обратную связь о избыточной мощности на входе. Отслеживание давления вакуумной дегазации на экструдере позволяет выявить, не соответствует ли производительность этап сушки моющей линии. Эти точки данных позволяют осуществлять целенаправленную механическую настройку, а не гадать.
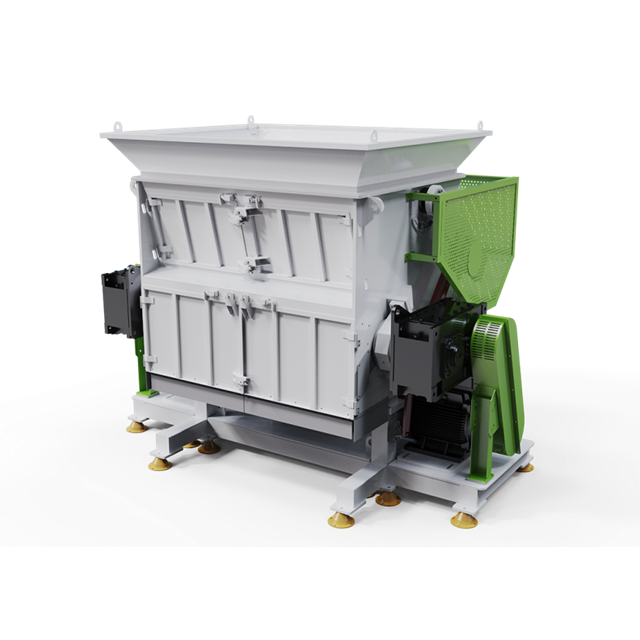
Объемная плотность и форма материала определяют истинную производительность дробилки. Жесткие пластики ведут себя в камере резки совсем иначе, чем гибкие пленки. Толщина стенок также играет важную роль в том, насколько быстро машина сможет перерабатывать лом. Вы должны выйти за пределы паспортной мощности производителя. Дробилка, рассчитанная на производительность 1000 кг/час для толстых труб из полиэтилена высокой плотности, может достичь только 400 кг/час для рыхлой пленки из полиэтилена низкой плотности. Физические характеристики входного объема меняют все: для поддержания скорости подачи требуются разные конструкции ротора и углы лопастей.
Размер отверстий сита дробилки определяет гранулометрический состав (PSD). Это напрямую влияет на потребности в потреблении на этапе стирки. Непостоянный размер частиц нарушает скорость подачи всего последующего оборудования. Мелкие хлопья отмываются быстрее и тщательнее. Однако уменьшение размера сита снижает производительность дробилки и увеличивает образование мелочи. Пыль и мелкие частицы представляют собой прямые материальные потери, которые попадают в систему сточных вод. Чтобы определить точный размер сита, обеспечивающий баланс между производительностью и эффективностью стирки, необходимо протестировать конкретный поток материала.
Производительность дробления всегда должна превышать мощность последующего дробления. Размер фазы измельчения и дробления должен быть на 15-20 % выше целевой производительности гранулирования. Этот резерв учитывает неизбежные оперативные реалии. Лезвия тупятся в течение смены, что снижает эффективность стрижки. Экраны закрывают расплавленным материалом или влажными этикетками. Регулярное техническое обслуживание, такое как устранение застреваний, требует коротких остановок. Дополнительная мощность гарантирует, что остальная часть линии никогда не будет голодать.
Конфигурация ротора также влияет на балансировку мощности. Лезвия ротора, расположенные в шахматном порядке, обеспечивают более непрерывное режущее действие по сравнению с прямыми лезвиями, уменьшая скачки тока и обеспечивая более постоянную скорость разряда. При выборе размера дробилки необходимо учитывать время, необходимое для заточки лезвий и регулировки зазора. Машина, которую сложно обслуживать, продлит периоды обслуживания, сводя на нет любые теоретические преимущества в производительности, которые она может иметь на бумаге.
Процент грязи, этикеток и масел определяет необходимое время трения и время отделения раковины от поплавка. Сильно загрязненные сельскохозяйственные пленки требуют интенсивного перемешивания. Более высокое загрязнение требует более длительного времени пребывания в резервуарах. Такое увеличенное время обработки эффективно снижает часовую производительность линии мойки пластика . Вы не можете быстро протолкнуть грязный материал, не жертвуя при этом конечным качеством гранул. Обороты фрикционной шайбы и состояние сетки необходимо контролировать ежедневно, чтобы убедиться, что она действительно удаляет загрязнения, а не просто разбрасывает грязную воду.
Предварительная химическая обработка оптимизирует удаление загрязнений и кондиционирует поверхность полимера. Горячая мытье каустической содой и поверхностно-активными веществами разрушает стойкие клеи и масла. Такое химическое кондиционирование напрямую влияет на эффективность последующей экструзии. Чистые, хорошо кондиционированные хлопья плавятся более равномерно. Они также уменьшают частоту продувок устройства смены сит во время экструзии. Правильные смачивающие агенты обеспечивают полное отделение загрязнений от ценного пластика в поплавковых резервуарах, предотвращая перенос тяжелых пластиков с легкой фракцией.
Эффективная балансировка линии требует точных расчетов потерь производительности. Удаление загрязнений снижает общий вес потока материала. Если партия бытовых отходов содержит 15% грязи и влаги, выходной вес моечной машины будет на 15% меньше входного веса дробилки. Последующее оборудование должно быть рассчитано на этот уменьшенный объем. Игнорирование потери производительности приводит к появлению слишком больших и неэффективных экструдеров, которые с трудом поддерживают постоянную герметичность расплава.
Производительность сушки действует как важнейший мост между промывкой и гранулированием. Механические центрифуги и термические сушилки должны работать вместе для извлечения влаги. Перед поступлением в экструдер остаточная влажность должна упасть ниже определенного порога, часто ниже 1–3%. Влажные хлопья вызывают пенообразование и разложение расплава. Сушилка часто становится скрытым узким местом в линии мойки, ограничивая производительность всего предприятия. Модернизация нагревательных элементов термической сушилки или увеличение скорости вращения центрифуги часто позволяет раскрыть скрытую мощность всей линии.
Насыпная плотность промытых и высушенных хлопьев определяет эффективность кормления. Легкие, рыхлые материалы с трудом проникают в шнек экструдера естественным путем. Для материалов низкой плотности, таких как пленка LDPE, вам часто потребуются форсированные питатели или компакторы-экструдеры. Система гранулирования пластика должна соответствовать скорости шнека (об/мин) и частотно-регулируемому приводу (ЧРП) этим конкретным скоростям подачи. Постоянная подача предотвращает помпаж и обеспечивает стабильное давление расплава на фильерной головке.
Характеристики материала определяют конструкцию шнека, соотношение длины и диаметра (L/D) и требования к вакуумной дегазации. Индекс текучести расплава (MFI) пластика определяет, как он ведет себя при нагревании и сдвиге. Материалы с высокой степенью печати или влажные материалы требуют агрессивной двойной дегазации для удаления летучих веществ. Для загрязненных потоков необходимы более тонкие сменные фильтры для фильтрации расплава. И дегазация, и тонкая фильтрация ограничивают поток расплава, снижая общую производительность. Вы должны подобрать приводной двигатель экструдера таким образом, чтобы он выдерживал повышенный крутящий момент, необходимый для проталкивания материала через эти ограничения.
Конфигурация гранулирующей головки сильно влияет на противодавление и производительность. Диаметр отверстия матрицы, коэффициент открытой площади и степень сжатия должны соответствовать вязкости полимера. Системы охлаждения, будь то водяное кольцо, стренга или подводная система, должны соответствовать скорости экструзии. Системы сушки и классификации пеллет требуют тщательной калибровки. Неправильное охлаждение приводит к комкованию, образованию мелких частиц и деформации гранул, которые не проходят проверку контроля качества. Температура воды в охлаждающем кольце должна строго контролироваться с помощью чиллеров, чтобы поддерживать постоянную форму гранул.
Динамика смены экрана также играет огромную роль в непрерывном выходе. Двухпоршневые устройства непрерывной смены сит позволяют операторам заменять грязные фильтрующие сетки, не останавливая поток расплава. Если вы используете ручной или однодисковый сменщик сеток для сильно загрязненного материала, частые остановки линии снизят вашу среднюю дневную производительность, независимо от размера цилиндра экструдера.
Для расчета мощности требуется метод обратного проектирования, известный как метод «вытягивания». Вы начинаете с желаемого готового продукта и работаете в обратном направлении. Если ваша цель — 1000 кг готовых пеллет в час, вам необходимо рассчитать необходимую производительность промывки. При этом учитывается удаление влаги и потеря мелочи. Затем вы рассчитываете необходимую производительность дробления с учетом потерь от загрязнений и простоев из-за износа ножей.
| Этап обработки | Целевая производительность (кг/час) | Потеря выхода/коэффициент | Требуемая входная мощность (кг/час) |
|---|---|---|---|
| Гранулирование | 1000 | 2% (потери расплава/мелкие частицы) | 1020 |
| Стирка и сушка | 1020 | 15% (загрязнение/влага) | 1200 |
| Дробление | 1200 | 20% (допуск на помпаж/износ лезвия) | 1440 |
| Сортировка сырья | 1440 | 5% (Нецелевые пластмассы/металлы) | 1515 |
Разделение трех этапов с помощью буферных бункеров является важнейшей инженерной стратегией. Буферные силосы поглощают микроостановки и поддерживают работоспособность линии. Между промывкой и гранулированием следует размещать накопительные бункеры. Это обеспечивает непрерывную работу экструдера, даже если дробилка останавливается для замены лезвия на 15 минут. Без буферов один-единственный заклинивший измельчитель мгновенно останавливает работу всего завода.
Физическая установка линии диктует механику передачи. Пневматические транспортирующие системы, циклоны и винтовые шнеки должны обрабатывать расчетные объемы. Вы должны правильно определить размеры этих точек передачи, чтобы предотвратить отставание в производстве материалов. Плохо спроектированные пневматические линии повреждают пеллеты или способствуют скоплению пыли между этапами обработки. Планировка должна минимизировать расстояния транспортировки, сохраняя при этом достаточно места для доступа для обслуживания.
Балансирование капитальных затрат и времени безотказной работы требует стратегических решений. Покупка точно соответствующих мощностей снижает первоначальные затраты, но создает высокий риск остановки линии. Создание 20% избыточных мощностей в сфере разведки и добычи со значительными резервами требует более высоких первоначальных инвестиций. Однако такой подход гарантирует максимальное время безотказной работы. Долгосрочная рентабельность непрерывной экструзии обычно перевешивает первоначальную стоимость более крупного предварительного оборудования.
При проектировании физической компоновки выполните следующие последовательные шаги, чтобы обеспечить надлежащий поток материалов:
Оцените способность продавца создать целостную линию, а не просто продавать отдельные единицы продукции. Возможности системной интеграции отличают настоящих партнеров от простых брокеров оборудования. Ищите централизованную интеграцию программируемого логического контроллера (ПЛК). Это позволяет машинам обмениваться данными, балансировать поток материала и динамически регулировать скорость подачи. Интеллектуальная система автоматически замедляет работу измельчителя, если емкость промывочного бака приближается к максимальной.
Надежный производитель оборудования для гранулирования пластика должен предложить настройку ключевых компонентов по индивидуальному заказу. Стандартизированные машины редко справляются с различными потоками лома. Вам нужны индивидуальные конфигурации шнеков и изготовленные на заказ матрици. Крайне важно подобрать компоненты предварительной обработки, адаптированные к вашему конкретному составу материалов. Переработка ПЭТ-бутылок требует совершенно иных технологий, чем переработка гибкой упаковки из полиэтилена высокой плотности.
Требуйте заводских приемочных испытаний (FAT) с использованием вашего фактического металлолома. Надежный производитель гарантирует производительность и показатели качества всей системы. Они не будут просто проверять отдельные машины, на которых используется чистый тестовый пластик. Тестирование загрязненного лома выявляет истинные ограничения пропускной способности. Он также выявляет любые проблемы с питанием или проблемы с удержанием влаги до того, как оборудование будет отправлено на ваше предприятие.
Оцените цепочку поставок поставщика на наличие критически изнашиваемых деталей. Лопасти дробилки, устройства смены сит, шнеки экструдера и фильеры регулярно изнашиваются. Вы должны гарантировать, что долгосрочная производительность не ухудшится из-за длительного простоя на техническое обслуживание в ожидании запчастей. Производитель с надежным местным складом обеспечивает работу вашего предприятия. Запросите конкретные сроки поставки быстроизнашивающихся товаров на этапе закупок.
Изменение потоков лома представляет собой огромный риск для сбалансированных линий. Переход от чистого промышленного лома к отходам потребления приводит к изменению объемной плотности и уровня загрязнения. Вы должны встроить в систему приводы с регулируемой скоростью для динамической регулировки. Модульные резервуары для кондиционирования позволяют операторам увеличивать время пребывания более грязных партий. Гибкость первоначальной конструкции предотвращает устаревание линии при изменении предложения на рынке.
Графики профилактического технического обслуживания часто приводят к каскадным остановкам электростанций, если они не спланированы правильно. Дробилки требуют частой замены лезвий для поддержания производительности. Моечные линии требуют регулярной очистки бака от осадка. Экструдеры требуют замены сеток и обслуживания головок. Линия должна быть спроектирована с достаточной буферной емкостью, чтобы окна технического обслуживания не перекрывались разрушительным образом. Поэтапное техническое обслуживание позволяет экструдеру работать, пока обслуживаются вышестоящие компоненты.
Возможности очистки воды – еще один риск, который часто упускают из виду. Если ваша станция очистки сточных вод не может перерабатывать стоки, образующиеся на промывочной линии, на полную мощность, вы будете вынуждены замедлить всю работу. Убедитесь, что ваши системы фильтрации воды и дозирования химикатов рассчитаны на максимальную теоретическую производительность фрикционных шайб и поплавковых резервуаров.
Успешная переработка пластика во многом зависит от гидродинамики и непрерывного потока. Это не просто серия изолированных механических процессов, скрепленных вместе. Достижение рентабельности требует точного согласования мощностей дробления, промывки и гранулирования.
Отдавайте предпочтение поставщикам, предлагающим интегрированные элементы управления ПЛК и разработку индивидуальных винтов. Требуйте прозрачных расчетов потерь урожая и проверенных систем управления буферами. Единая конструкция линии предотвращает возникновение узких мест и максимально повышает энергоэффективность.
Чтобы эффективно двигаться вперед, предпримите следующие действенные шаги:
Ответ: Дробилки обычно должны иметь теоретическую производительность на 15-25% больше, чем гранулятор. Эта избыточная производительность приводит к неизбежному износу лезвий, засорению сит и потере выхода материала на этапе промывки. Это гарантирует, что экструдер никогда не будет испытывать недостатка в материале.
Ответ: Излишняя влага вызывает вспенивание расплава и требует агрессивной вакуумной дегазации. Это замедляет процесс экструзии, увеличивает потребление энергии и серьезно ухудшает качество конечных гранул из-за образования пустот и слабой структуры.
Ответ: Буферные бункеры разделяют этапы обработки. Они позволяют экструдеру непрерывно работать с хранящимися хлопьями, в то время как оборудование, расположенное выше по потоку, временно приостанавливается для текущего обслуживания, замены лезвий или управления непредвиденными скачками материала.
Ответ: Конфигурация матрицы, в частности размер отверстия и степень сжатия, определяет противодавление в экструдере. Головка неправильного размера ограничивает поток расплава, вызывая деградацию материала, снижение часовой производительности и увеличение нагрузки на двигатель.
Ответ: Обработка обоих требует значительной модульности. Хотя это возможно, линия должна быть оснащена приводами с регулируемой скоростью, сменными дробильными ситами и специализированными силовыми питателями, чтобы справляться с резкими различиями в насыпной плотности и поведении при подаче.


