
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-13 Происхождение:Работает


Приобретение промышленного оборудования для переработки требует высоких эксплуатационных ставок. Несоответствующее оборудование быстро приводит к катастрофическим узким местам, чрезмерным простоям и снижению рентабельности производства. Спецификации и теоретические значения пропускной способности часто не соответствуют реальной производительности. Такое разобщение происходит потому, что потоки пластиковых отходов сильно различаются. Вы можете обрабатывать продувочные материалы, тонкие пленки, жесткие трубы или высокоэффективные полимеры для 3D-печати. Каждый материал ведет себя по-разному при механическом воздействии. Настоящим отличием успешной установки от дорогостоящих обязательств является тщательный отбор и всесторонняя поддержка при доставке, предоставляемая квалифицированным поставщиком измельчителей пластика . Требуя проведения испытаний материалов и структурированных протоколов передачи, предприятия могут проверить работоспособность еще до того, как оборудование прибудет на площадку. Вы узнаете, как оценивать качество изготовления, приемочные испытания конструкции и обеспечивать поддержку жизненного цикла, необходимую для непрерывной работы.
Покупка готового оборудования без специального проектирования приводит к огромным эксплуатационным рискам. Стандартизированные модели редко учитывают уникальные характеристики вашего конкретного потока отходов. Изменения плотности полимера, прочности на разрыв и уровня загрязнения требуют индивидуальной конструкции ротора. Режущая камера должна соответствовать профилю материала, чтобы предотвратить заедание или чрезмерный износ. Тяжелые промышленные предприятия, перерабатывающие тонны сельскохозяйственной пленки, сталкиваются с совершенно иными проблемами, чем специализированные рабочие места с замкнутым циклом, работающие с жесткими настольными установками для переработки. Компетентный производитель оборудования для измельчения пластика оценивает эти переменные, чтобы разработать систему, которая активно предотвращает наматывание материала и остановку ротора. При обработке труб из полиэтилена высокой плотности (HDPE) машине необходим высокий крутящий момент и агрессивный захват. И наоборот, стретч-пленка из линейного полиэтилена низкой плотности (LLDPE) требует точного разрезания, чтобы избежать наматывания на вал ротора и возникновения возгораний от трения.
Прежде чем начать процесс закупок, вы должны установить строгие показатели оценки. Целевая пропускная способность в килограммах в час служит основным базовым уровнем. Окончательные требования к размеру частиц также определяют выбор машины. Вам могут понадобиться однородные куски для прямого литья под давлением или более крупные куски для вторичной грануляции. Оцените объемную плотность выходного материала, чтобы убедиться, что последующие конвейеры смогут справиться с этим объемом. Приемлемые уровни шума и пыли требуют тщательного рассмотрения для поддержания безопасной рабочей среды. Операторы должны рассчитывать долгосрочное потребление энергии и скорость износа расходных материалов, чтобы понять истинную эксплуатационную нагрузку оборудования. Если машина требует замены лезвия каждые 40 часов работы, время простоя серьезно повлияет на ваш производственный график.
Оценка структурной целостности измельчителя пластика требует тщательного осмотра рамы и корпуса. Проанализируйте сварку рамы на наличие сплошных валиков с глубоким проплавлением, а не точечных сварных швов. Крепления для гашения вибрации необходимы для защиты пола объекта и окружающего оборудования. Толщина стальных пластин измельчителя напрямую зависит от способности машины поглощать ударные нагрузки. Компоненты, подвергающиеся высоким нагрузкам, требуют превосходного проектирования. Обзор металлургии вала ротора для конструкции из высокопрочного сплава. Подшипники должны иметь надежные механизмы уплотнения для защиты от проникновения мелкой пластиковой пыли. Геометрия бункера требует тщательного проектирования, чтобы предотвратить застревание легких материалов, таких как пленки или скелетные отходы. Если стенки бункера слишком мелкие, легкий пластик будет просто плавать над ротором, что потребует ручного вмешательства, чтобы протолкнуть материал вниз.
Конфигурация режущей камеры определяет эффективность обработки и время простоя при обслуживании. Оцените расположение фиксированных лопастей по сравнению с вращающимися лопастями. Операторы должны легко регулировать зазор между этими ножами для соответствия различным профилям полимеров. Малые зазоры лучше всего подходят для тонких пленок, тогда как более широкие зазоры подходят для толстой очистки. Тщательно проанализируйте конструкцию сита и сита. Группам технического обслуживания необходим быстрый доступ для замены экранов при изменении целевых размеров выходных данных. Опора сита должна иметь усиленное армирование. Он должен выдерживать постоянные тяжелые удары отскакивающих пластиковых кусков, не подвергаясь деформации.
| Геометрия лезвия. | Идеальный материал. Применение. | Эксплуатационные характеристики. |
|---|---|---|
| Вогнутые лезвия | Громоздкие жесткие пластмассы, толстостенные трубы | Агрессивный захват материала, высокая ударопрочность |
| Плоские лезвия | Твердые инженерные пластмассы, интенсивная очистка | Максимальная долговечность, меньший риск сколов при больших нагрузках |
| Угловые/V-образные лезвия | Гибкие пленки, тканые мешки, тонкие листы | Чистый срез ножницами, предотвращает сматывание материала |
Покупатели должны требовать, чтобы поставщик тестировал именно тот материал, который предназначен для переработки. Общие демонстрационные видеоролики не предоставляют никаких доказательств возможностей. Трубы из полиэтилена высокой плотности, бутылки из полиэтилентерефталата, пленка из полиэтилена низкой плотности и абразивные конструкционные пластмассы по-разному реагируют на сдвиговые усилия. Во время этих испытаний материалов вам необходимо собрать конкретные данные о производительности. Контролируйте потребление тока двигателем, чтобы выявить опасные скачки мощности во время тяжелых нагрузок. Измерьте тепловыделение внутри камеры резки. Чрезмерное тепло вызывает деградацию или плавление полимера, что мгновенно засоряет ротор. Рассчитайте процентное содержание мелких частиц и пыли на выходе, чтобы проверить эффективность резки. Если машина производит слишком много пыли, это указывает на дробление, а не на чистый рез, на который тратится энергия и ухудшается качество материала.
Заводские приемочные испытания служат заключительным этапом проверки перед тем, как машина покинет производственный объект. Он юридически связывает производительность оборудования с контрактом на закупку. Стандартный контрольный список FAT охватывает несколько критических областей. Технические специалисты проводят тщательный механический осмотр всех сварных швов, болтов и центровок. Они проверяют каждую защитную блокировку и функцию аварийной остановки. Машина подвергается испытаниям на непрерывную работу без нагрузки для проверки на наличие аномальной вибрации или температуры подшипников. Наконец, поставщик проводит нагрузочное тестирование с использованием образцов материалов, предоставленных покупателем, для подтверждения заявлений о пропускной способности.
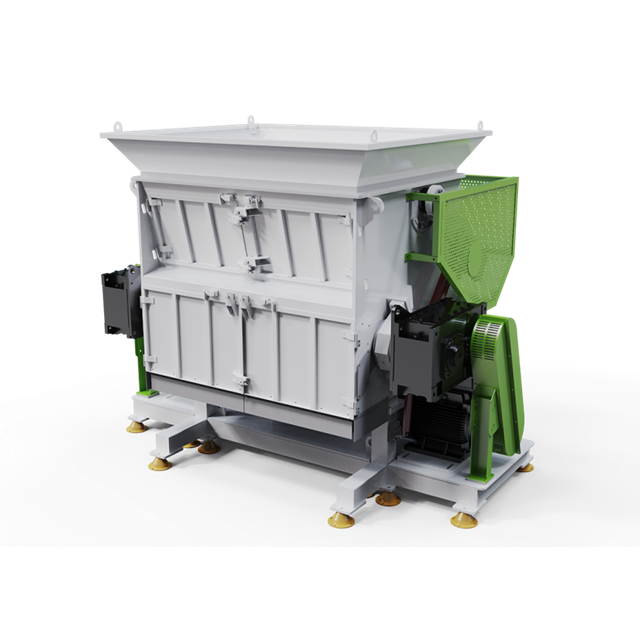
Тестирование показывает истинную эффективность конкретных конфигураций машины. При оценке одновального измельчителя обратите пристальное внимание на давление гидравлического цилиндра. Толкатель должен поддерживать постоянное давление, не перегружая ротор. Следите за скоростью ротора, чтобы убедиться, что она соответствует температурным ограничениям вашего пластика. Размер отверстия сита напрямую влияет как на производительность, так и на конечный размер частиц. Сравните производительность лезвий различной геометрии на этапе испытаний. Вогнутые лезвия агрессивно захватывают громоздкие предметы, плоские лезвия обеспечивают долговечность при работе с твердым пластиком, а наклонные лезвия обеспечивают чистый разрез ножницами для гибкой пленки.
Транспортировка тяжелых промышленных измельчителей сопряжена со сложными логистическими реалиями. Для этих машин часто требуются специализированные бортовые прицепы и тщательное планирование маршрута. Международные производители должны пройти таможенное оформление, которое требует точной документации во избежание задержек в портах. Для размещения объекта требуется специализированное такелажное оборудование, мощные вилочные погрузчики или мостовые краны. Прозрачные сроки выполнения заказов имеют решающее значение для планирования объекта. Контракты на закупки должны включать строгие штрафные санкции за задержку поставок, чтобы обеспечить ответственность поставщика за соблюдение графика производства. Вы должны заранее скоординировать свои действия с местными монтажниками, чтобы убедиться, что полы вашего предприятия смогут выдержать точечную нагрузку машины, которая может весить более десяти тонн.
Приемочное тестирование на месте существенно отличается от FAT. SAT доказывает, что машина правильно работает в экосистеме конкретного объекта покупателя. Он учитывает качество местной электроэнергии, температуру окружающей среды и взаимодействие с оператором. Процесс ввода в эксплуатацию следует строгой последовательности. Технические специалисты выполняют точное выравнивание, чтобы предотвратить преждевременный выход подшипников из строя. Они выполняют электрические подключения и проверяют направление вращения двигателя. Гидравлические системы требуют правильной заливки жидкости и калибровки давления. Процедуры первоначального запуска должны выполняться под непосредственным контролем технических специалистов поставщика, чтобы обеспечить безопасную работу. Они будут контролировать первоначальные нагрузочные испытания, чтобы гарантировать, что местная электросеть сможет справиться с скачком пусковой силы без отключения автоматических выключателей.
Шредер редко работает изолированно. Это требует плавной интеграции с последующим технологическим оборудованием. Оценить инженерное обеспечение подключения разряда шредера к вторичным системам. Конвейеры, пневматические воздуходувки или шнеки должны эффективно перемещать материал во вторичные грануляторы, фрикционные шайбы или экструдеры. Интеграция панели управления жизненно важна для непрерывной работы. Подтверждения связи ПЛК обеспечивают автоматическую калибровку линии. Если гранулятор дает задний ход, измельчитель должен автоматически остановиться. Предупредительный контроль застревания и синхронизация аварийного отключения должны охватывать все рабочее пространство или производственную линию. Без этой интеграции операторам придется постоянно бороться с переливами материала между машинами.
Модель запасов критически важных изнашиваемых деталей поставщика определяет ваше будущее время безотказной работы. Режущие ножи, контрножи, калибровочные сита и приводные ремни требуют регулярной замены. Оцените, как поставщик управляет этими запасами. Недельное ожидание фирменных запчастей из-за границы останавливает производство и снижает прибыльность. Партнерство с поставщиком, имеющим региональные центры запасных частей, обеспечивает быструю доставку. Стандартизированные компоненты позволяют бригадам технического обслуживания держать под рукой необходимые запасные части без необходимости вложения чрезмерных капиталовложений. Перед подписанием договора купли-продажи попросите у поставщика список рекомендуемых запасных частей и проверьте текущий уровень их запасов.
Поставщик с хорошей репутацией предоставляет комплексные программы обучения во время передачи оборудования. Операторы должны изучить безопасные процедуры устранения застреваний, чтобы предотвратить серьезные травмы. Бригадам технического обслуживания необходимы практические инструкции по протоколам вращения и замены лезвий. Регулировка зазора статора требует точности для поддержания эффективности резки. Графики ежедневной смазки обеспечивают правильную работу подшипников и редукторов. Правильная подготовка напрямую снижает частоту катастрофических отказов ротора или коробки передач. Квалифицированные операторы выявляют незначительные проблемы до того, как они перерастут в серьезные механические поломки. Они заметят изменение звука машины, когда лезвие сколется или экран начнет слепить.
Гарантии на промышленные измельчители требуют тщательного изучения. Стандартная гарантия должна полностью распространяться на каркас конструкции, двигатель главного привода и коробку передач от производственных дефектов. Расходные материалы, такие как лезвия и экраны, естественно, не входят в эту зону действия. Вам необходимо заключить соглашения об уровне обслуживания для поддержки после установки. Соглашения об уровне обслуживания гарантируют определенное время реагирования технических специалистов в случае незапланированного сбоя. Возможности удаленной диагностики позволяют инженерам устранять неисправности ПЛК, не выезжая на объект, что значительно сокращает время простоя. Убедитесь, что в гарантии четко указано, что представляет собой нормальный износ и катастрофический отказ компонента.
Поставщики, отказывающиеся проводить испытания материалов, представляют собой огромный риск. Вам следует немедленно дисквалифицировать поставщиков, которые предоставляют только общие видеоматериалы вместо живых, документированных испытаний вашего конкретного материала. Без прозрачных данных испытаний у вас нет гарантии, что машина эффективно переработает ваш поток отходов. Реальное тестирование выявляет недостатки конструкции и ограничения мощности еще до того, как вы вложите капитал. Если поставщик утверждает, что его машина может справиться со всем, что вы в него поставите, не запрашивая образцы материалов, он продает обычную коробку, а не инженерное решение.
Ни одна конфигурация ротора или лопастей не оптимизирована идеально для каждого типа пластика. Высокоэластичные пленки требуют совершенно иной динамики резки, чем толстостенные жесткие пластики. Посоветуйте крайне скептически относиться к поставщикам, заявляющим, что они предлагают универсальное решение. Законные производители признают эти инженерные реалии. Они предлагают модульные или взаимозаменяемые компоненты для работы с различными материалами, а не делают вид, что одна установка противоречит физике. Если вы планируете перерабатывать несколько отдельных потоков отходов, поставщик должен предложить машину с возможностью быстрой смены сит и регулируемыми статорными ножами.
Избегайте грузчиков коробок и нестандартных местных производителей. Этим поставщикам обычно не хватает инфраструктуры для предоставления стандартизированных взаимозаменяемых запасных частей. Если они не смогут создать точные механические чертежи или обеспечить структурированную послепродажную техническую поддержку, вашей команде технического обслуживания придется нелегко. Нестандартные машины, изготовленные по индивидуальному заказу, превращают каждую сломанную деталь в сложный проект обратного проектирования, что приводит к неприемлемым задержкам производства. Вам нужен поставщик, который использует стандартные готовые подшипники, двигатели и гидравлические компоненты, которые вы можете приобрести на месте в случае чрезвычайной ситуации.
Истинная ценность промышленного измельчителя подтверждается еще до того, как он покидает завод, и сохраняется в течение длительного времени после установки. Тщательные испытания и надежные разработки отделяют надежное оборудование от эксплуатационных обязательств. Команды по закупкам должны сузить свой список на основе готовности поставщика выполнять строгие ЗПП, его прозрачности во время испытаний материалов и близости сети послепродажного обслуживания.
Ответ: Сосредоточьтесь на своих инженерных возможностях и специализированном оборудовании для испытаний материалов. Надежный поставщик предлагает прозрачные протоколы FAT и SAT для проверки производительности. Вы также должны обеспечить наличие запасных частей на вторичном рынке, чтобы свести к минимуму время простоя в будущем.
Ответ: Теоретические спецификации не учитывают поведение конкретных материалов. Пластмассы могут расплавиться, обернуться вокруг ротора или непредсказуемо разрушиться под нагрузкой. Испытания доказывают, что машина способна обрабатывать именно ваш материал, сохраняя при этом целевую производительность и предотвращая чрезмерный износ.
О: Заводские приемочные испытания (FAT) — это проверка на заводском уровне, позволяющая убедиться, что машина соответствует контрактным спецификациям перед отправкой. Приемочные испытания на месте (SAT) — это проверка на месте, подтверждающая правильность функционирования оборудования на реальной производственной линии и в условиях предприятия покупателя.
Ответ: Используйте измельчитель с одним валом, если вам требуется однородный размер и встроенная система сортировки для последующей обработки. Выбирайте измельчитель с двойным валом для высокоскоростного первичного измельчения объемных, сильно загрязненных или смешанных отходов, где однородный размер частиц не является непосредственной целью.
О: К наиболее частым расходным материалам относятся ножи ротора, ножи статора (основания), калибровочные сетки и приводные ремни. Вы должны сотрудничать с надежным поставщиком, чтобы обеспечить постоянный и быстрый доступ к этим критически изнашиваемым деталям.
А: Да. Авторитетные производители расширяют свой инженерный опыт, предлагая меньшие, профессионально спроектированные модульные системы. Эти устройства обеспечивают высокую промышленную надежность, адаптированную для специализированной обработки замкнутого рабочего пространства и отходов 3D-печати.
Ответ: Реальные промышленные сроки обычно составляют от 12 до 24 недель. Этот срок во многом зависит от требуемого уровня индивидуальной настройки, наличия главного приводного двигателя и международной логистики доставки.


