
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-09 Происхождение:Работает


Обработка смешанных жестких пластиковых контейнеров, таких как бутылки из полиэтилена высокой плотности, полипропиленовые ванны и громоздкие ящики, представляет собой сложную рабочую задачу из-за сильного загрязнения, различной плотности полимера и нестабильных потоков расплава. Стандартные или начальные линии по переработке отходов часто выходят из строя при переработке смешанных твердых материалов, что приводит к частым простоям, чрезмерному износу лезвий и получению низкосортной, сильно загрязненной продукции, которую невозможно продать по премиальным рыночным ценам. Чтобы обеспечить непрерывную и прибыльную работу, менеджеры предприятий должны оценивать специально созданные системы. В этом руководстве изложены технические требования, критерии оценки компонентов и механизмы выбора поставщиков, необходимые для приобретения высокопроизводительной машины для переработки жесткого пластика..
Постпотребительские и постиндустриальные смешанные жесткие диски прибывают на заводы с огромным количеством загрязняющих веществ. Вы регулярно будете иметь дело с остатками сельскохозяйственных химикатов, гниющими пищевыми отходами, многослойными самоклеящимися этикетками и случайными металлическими колпачками. Эти примеси не только снижают качество конечного гранулята; они активно уничтожают технологическое оборудование. Когда различные типы полимеров, такие как ПЭВП, ПП и ПЭТ, попадают в один и тот же поток, физические свойства расплава конфликтуют. Это требует точного разделения по плотности задолго до того, как материал достигнет экструдера. Более того, физическая громоздкость жестких контейнеров (например, 55-галлонных бочек или толстостенных сельскохозяйственных ящиков) создает огромную механическую нагрузку на первоначальное оборудование для уменьшения размеров, часто приводя к остановке роторов с недостаточной мощностью или разрушению нижних лопастей.
Следы хлопьев ПЭТ представляют собой серьезный, часто катастрофический риск загрязнения при переработке полиолефина. ПЭТ плавится примерно при 260°C. Когда он попадает на линию экструзии полиолефинов, обрабатывающую HDPE или PP при температуре 200°C, он действует как твердая, нерасплавленная порода. Эти твердые частицы вызывают серьезные структурные дефекты в конечном изделии, действуя как концентраторы напряжений, которые приводят к выходу из строя деталей формованных изделий. Что касается оборудования, нерасплавленный ПЭТ быстро забивает фильтры расплава, повышает давление в головке экструдера и может вызвать серьезные царапины на шнеке и цилиндре экструдера.
Успешная операция по переработке жесткого пластика зависит от строгих и измеримых базовых показателей. Стабильность производительности, измеряемая в килограммах в час, должна оставаться стабильной независимо от уровня загрязнения входного тюка. Конечная чистота гранул должна поддерживать исключительно низкое содержание органических и неорганических примесей в миллионных долях (ppm). Стабильность индекса текучести расплава (MFI) не подлежит обсуждению; если MFI колеблется, конечный пользователь не сможет использовать гранулы для точного производства. Достижение этих показателей требует минимального ручного вмешательства и максимальной автоматизированной сортировки для поддержания непрерывной производительности и эксплуатационной безопасности.
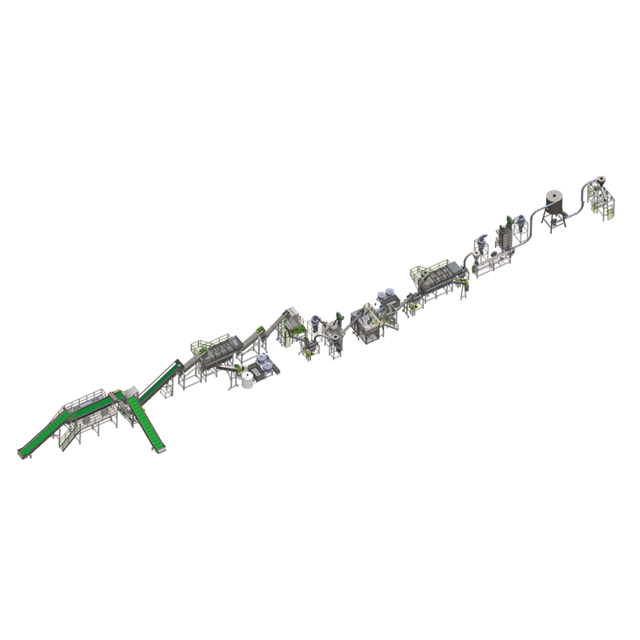
Первичная сортировка сырья разделяет поступающий материал на отдельные потоки прямо на разгрузочном полу. Этот шаг определяет механический износ и качество продукции в ходе всей операции. Вы должны разделить канал на три отдельные категории:
В механической классификации по размерам используются мощные барабаны и баллистические сепараторы. Эти машины физически перемешивают материал, выбрасывая осколки стекла, рыхлую грязь и мелкий мусор через экраны определенного размера перед оптическим сканированием. Системы разделения воздуха, такие как аспираторы или ветровые сита, направляют целевые потоки воздуха для удаления легких фракций на ранних этапах процесса. Это исключает бумажные этикетки, полиэтиленовую пленку и пыль из жесткого потока, предотвращая превращение этих материалов в осадок в моечных баках. Затем высокоскоростные оптические сканеры ближнего инфракрасного диапазона (NIR) идентифицируют полимеры по их специфическим характеристикам светопоглощения. После идентификации массивы высокоскоростных пневматических клапанов быстро направляют эти материалы в нужные сортировочные бункеры.
Для разрушения громоздких жестких конструкций требуется огромная механическая сила. Сверхмощные одновальные или двухвальные измельчители позволяют выполнить первоначальное измельчение. Высокие требования к крутящему моменту, специальная конструкция ротора с шахматным расположением и сита определенных размеров являются обязательными для предотвращения закупоривания материала и обеспечения постоянного размера выходного продукта. Металлургия лопастей гранулятора играет решающую роль на этапе вторичного восстановления. Лезвия из инструментальной стали D2 или стали с высоким содержанием хрома необходимы для поддержания острой режущей кромки. Тупые лезвия рвут пластик, а не разрезают его, что приводит к образованию чрезмерного количества мелких частиц и пыли. Прочная конструкция камеры резки, часто оснащенная водяным охлаждением, максимально увеличивает срок службы лезвия при высоких ударных нагрузках и предотвращает плавление и размазывание пластика по ротору.
Послеизмельченный материал подвергается разделению с использованием специализированных уплотняющих сред. В резервуарах с поплавковой погрузкой для изоляции полимеров используется гидродинамика. Полиолефины, такие как ПЭВП и ПП, имеют удельный вес ниже 1,0, что заставляет их плавать в стандартной воде. Более тяжелые фракции, такие как ПЭТ, ПВХ и ПС, опускаются на дно, где их удаляют разгрузочными шнеками. Технологии вторичной идентификации чешуек еще больше улучшают поток. Камеры электростатической сепарации и сортировки цветов высокого разрешения удаляют оставшиеся примеси, такие как черный пластик, который не может обнаружить NIR, прежде чем материал вступит в фазу интенсивной промывки.
| Тип полимера | Удельный вес | Поведение на плаву/погружении в воду | Типичная температура обработки |
|---|---|---|---|
| ПНД | 0,93 - 0,97 | Плавает | 190°С - 210°С |
| ПП | 0,89 - 0,92 | Плавает | 200°С - 230°С |
| ДОМАШНИЙ ПИТОМЕЦ | 1,38 - 1,40 | Раковины | 260°С - 280°С |
| ПВХ | 1.30 - 1.45 | Раковины | 160°С - 190°С |
Коммерческая линия для мойки пластика включает в себя несколько этапов агрессивной очистки, предназначенных для удаления сильных загрязнений. Предварительная промывка в барабанах удаляет рыхлую грязь и абразивный песок, которые в противном случае могли бы разрушить последующее оборудование. Фрикционные шайбы работают на высоких оборотах, используя расположенные под углом лопасти, которые прижимают пластиковые хлопья к сетке, механически очищая материал. В резервуарах для горячей химической мойки используется точная смесь каустической соды (NaOH), промышленных поверхностно-активных веществ и воды с температурой 80–90°C. Эта термическая и химическая комбинация растворяет стойкие, чувствительные к давлению клеи, разрушает остатки масла и нейтрализует запахи в контейнерах для использованных отходов. После стирки центробежные сушилки вращают материал на высоких скоростях для механического извлечения воды. Затем в системах термической сушки подается нагретый воздух для снижения конечного содержания влаги. Достижение влажности менее 1% является абсолютным требованием для стабильной экструзии; любая лишняя влага испаряется в экструдере, вызывая вспенивание и разрушение полимерной цепи.
Чистые, сухие хлопья поступают на этап экструзии через специализированную машину для гранулирования отходов переработки пластика . Одношнековые экструдеры обычно отдают предпочтение жестким полиолефинам из-за их прочной конструкции и высокой производительности, хотя двухшнековые системы обеспечивают превосходное смешивание для материалов с высокой степенью компаундирования. Технологии дегазации с несколькими вакуумными зонами имеют решающее значение вдоль цилиндра экструдера. Эти вентиляционные отверстия с высоким вакуумом вытягивают скопившуюся влагу и летучие органические соединения (ЛОС) до того, как пластик достигнет фильерной головки. Технологии смены сит позволяют избавиться от остаточных микроскопических примесей, таких как фрагменты алюминиевой фольги или нерасплавленные бумажные волокна. Непрерывные направляющие пластины и системы обратной промывки позволяют машине автоматически удалять эти загрязнения, предотвращая остановки производства и фильтруя расплав через мелкие микронные сетки.
Для расчета реалистичной производительности необходимо учитывать потери влаги и загрязнений. Если вы загрузите в систему 2000 кг/час грязных тюков, вы не получите 2000 кг/час чистых пеллет. Вы должны учитывать потерю урожая от 15% до 30% в зависимости от грязи, влаги и содержания нецелевого пластика. Руководители предприятий должны оценить пространственные требования к оборудованию. Модульные конфигурации линий обеспечивают гибкость для объектов с нестандартной планировкой, позволяя резервуарам и конвейерам поворачивать за угол. Линейные конфигурации требуют значительной непрерывной площади, но обеспечивают более простой поток материала и более легкий доступ для обслуживания. Обе схемы серьезно влияют на логистику существующего объекта, движение вилочных погрузчиков и хранение сырья.
Интеграция систем SCADA (диспетчерского управления и сбора данных) позволяет осуществлять мониторинг всего предприятия в режиме реального времени. Операторы мгновенно отслеживают нагрузку двигателя, температуру ствола и уровень воды в резервуаре из центральной диспетчерской. Это предотвращает катастрофические сбои оборудования за счет срабатывания сигнализации до перегрузки двигателя. Автоматизированная обработка материалов обеспечивает огромные эксплуатационные преимущества. Тяжелые конвейеры, накопительные бункеры и автоматизированные упаковочные станции сокращают потребность в ручном труде. Они также значительно снижают требования к безопасности на производстве, удерживая персонал подальше от высокоскоростного вращающегося оборудования и высокотемпературных зон экструзии.
Характеристики машины напрямую определяют рыночную стоимость конечного продукта. Постоянная геометрия гранул, отсутствие изменений цвета и структурная целостность являются обязательными условиями для продажи покупателям премиум-класса. Сертифицированные пеллеты должны соответствовать определенным протоколам испытаний. Стандарты ASTM и ISO по прочности на разрыв, плотности и MFI сертифицируют гранулы для высокотехнологичных применений, таких как литье под давлением или выдувное формование. Если в вашей экструзионной системе отсутствует надлежащая дегазация или фильтрация, полученные гранулы будут иметь пустоты, пятнышки и непостоянное течение расплава, что относит их к малоценным применениям, таким как пластиковые пиломатериалы.
Оцените способность производителя разработать индивидуальную линию на основе вашего фактического материала. Полагайтесь на конкретный аудит отходов, а не на покупку готовых устройств, которые хорошо выглядят на бумаге, но выходят из строя в заводских условиях. Надежный производитель оборудования для гранулирования пластика легко интегрирует компоненты сторонних производителей. Специализированные оптические сортировщики, мощные измельчители и современные водоочистные сооружения должны эффективно взаимодействовать с запатентованными системами управления линией, чтобы обеспечить синхронное повышение и понижение производительности всей системы.
Местные специалисты по обслуживанию и возможности удаленной диагностики имеют решающее значение для поддержания бесперебойной работы. Гарантированное время отклика предотвращает длительные простои в случае сбоя ПЛК или неисправности привода. Оцените прозрачность цепочки поставок быстроизнашивающихся расходных материалов. Лезвия измельчителя, шнеки экструдера, сита с фрикционными шайбами и сетки для фильтрации расплава должны быть легко доступны у производителя. Ожидание замены винтового профиля в течение шести недель разрушит ваш производственный график и отношения с клиентами.
Узкие места в коммунальных услугах представляют собой значительный операционный риск. Смягчите эту ситуацию, проверив мощность электроснабжения объекта на раннем этапе планирования. Тяжелые измельчители и большие экструдеры требуют огромной силы тока при запуске. Интегрируйте системы фильтрации и рециркуляции воды с замкнутым контуром для снижения потребления пресной воды. Оцените компромисс между термической сушкой и механическим обезвоживанием. При термической сушке используется большое количество электрической или газовой энергии, в то время как прессы для механического обезвоживания вызывают более высокий износ компонентов, но резко снижают энергопотребление.
Отказ оборудования часто происходит из-за ошибок оператора, таких как слишком быстрая подача материала или игнорирование сигналов тревоги высокого давления на устройстве смены сит. Организуйте комплексные программы обучения поставщиков на месте во время ввода в эксплуатацию. Установите графики профилактического технического обслуживания вместо оперативного ремонта. Регулярно осматривайте изнашиваемые детали, проверяйте уровень масла в коробке передач и измеряйте износ винтов для поддержания производительности и безопасности.
Сброс сточных вод и выбросы ЛОС несут в себе строгие нормативные риски. Убедитесь, что выбранное оборудование включает соответствующую фильтрацию выхлопных газов для вакуумных зон экструдера. Линия рециркуляции должна быть легко интегрирована с промышленными водоочистными сооружениями для удаления взвешенных твердых частиц, регулирования уровня pH и соблюдения местных муниципальных ограничений на сбросы.
Ответ: Твердые пластмассы требуют интенсивного измельчения из-за их толщины и ударопрочности. Чтобы пленка не наматывалась на роторы, необходимы специальные измельчители. Методы разделения по плотности также различаются. В жестких системах используются поплавковые резервуары, в то время как для пленок требуются различные механизмы промывки и механические обезвоживающие прессы, чтобы справиться с высоким уровнем удержания влаги.
Ответ: Стандартная коммерческая линия может потреблять тысячи литров в час. Внедрение замкнутой системы очистки воды имеет решающее значение. Эта технология фильтрует и рециркулирует воду, сводя к минимуму эксплуатационные расходы, сокращая потребление пресной воды и обеспечивая соблюдение местных экологических норм по сбросу отходов.
Ответ: Хотя это и возможно, их одновременная обработка дает смешанные полиолефиновые гранулы с более низкой рыночной стоимостью. ПЭВП и ПП имеют разные температуры плавления и требования к охлаждению. Для применений премиум-класса сортируйте и обрабатывайте их отдельными партиями, чтобы обеспечить оптимальную текучесть расплава и структурную целостность.
Ответ: ПЭТ имеет гораздо более высокую температуру плавления (около 260°C), чем ПЭВП или ПП (около 200°C). Во время экструзии полиолефина ПЭТ остается твердым. Эти нерасплавленные частицы засоряют фильтры расплава, повреждают шнеки экструдера и создают слабые места в готовых переработанных гранулах.
Ответ: В резервуарах с поплавковой мойкой используется вода для разделения пластика в зависимости от его удельного веса. Полиолефины, такие как ПЭВП и ПП, имеют удельный вес менее 1,0, поэтому они плавают. Более тяжелые пластики, такие как ПЭТ и ПВХ, имеют удельный вес более 1,0, что заставляет их опускаться на дно для удаления.


