
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-28 Происхождение:Работает


Пыль и высокие затраты на рабочую силу разрушают ваш завод по переработке пластика? Ручное обращение с переработанными пластиковыми гранулами неизбежно приводит к деградации материала. Это также создает беспорядочные и неэффективные рабочие пространства, которые затрудняют повседневную работу. Представьте себе оператора вилочного погрузчика, проходящего крутой поворот с огромным гейлордом перешлифовки. Одно неверное движение означает часы уборки и потерянный материал. Переход на автоматизированную инфраструктуру эффективно решает эти проблемы.
Интеграция современной пневматической технологии в центральную систему подачи широко признана наиболее надежным методом транспортировки переработанного пластика. Эта установка перемещает материал из силосов для хранения непосредственно на обрабатывающие машины. Благодаря этому переходу оборудование для экструзии и литья под давлением значительно повышает безопасность. Они защищают целостность смолы и масштабируют производство без пропорционального увеличения накладных расходов.
Чтобы полностью понять, как современное производство пластмасс работает с максимальной эффективностью, вы должны понимать фундаментальную механику пневматической транспортировки. Эта специализированная технология заменяет громоздкие механические ремни и интенсивный ручной труд на точно контролируемые потоки воздуха.
Сектор переработки пластмасс в настоящее время переживает масштабную трансформацию, вызванную требованиями глобальной экономики замкнутого цикла. Последние рыночные данные показывают, что производители сталкиваются со строгими правилами, требующими включения значительно более высокого процента использованной смолы в свои производственные линии. Этот нормативный сдвиг выявил фатальные недостатки традиционных механических конвейеров. Устаревшие системы просто не могут справиться с нестабильной объемной плотностью и высоким содержанием пыли в современных переработанных потоках. Следовательно, руководители предприятий активно переходят на пневматические архитектуры с замкнутым контуром. Эти современные системы поддерживают высокую производительность без ущерба для соблюдения экологических требований или безопасности работников.
При пневматической транспортировке атмосферный воздух используется в качестве основной транспортной среды для перемещения сыпучих материалов по полностью закрытым трубопроводам. Основная физика предполагает создание четкого перепада давления в закрытой системе. Путем установки мощного вентилятора или вакуумного насоса на одном конце трубопровода система создает либо положительное давление, чтобы выталкивать воздух, либо отрицательное давление, чтобы втягивать его.
Когда скорость воздуха внутри трубы достигает определенного порога, известного как скорость сальтации, он преодолевает гравитационное притяжение и трение, действующие на пластиковые гранулы. Гранулы увлекаются воздушным потоком и беспрепятственно доставляются к месту назначения. Поддержание точного соотношения воздух-материал имеет решающее значение. Идеально выверенное соотношение гарантирует, что пластмассы остаются во взвешенном состоянии, не вызывая засорения трубопровода или чрезмерного абразивного износа.
Переработка гранул из переработанного пластика требует более тонкого подхода по сравнению с первичной смолой. Первичные пеллеты однородны по размеру, форме и плотности. Эта однородность делает их аэродинамическое поведение относительно предсказуемым во время транспортировки. Напротив, переработанные пеллеты представляют собой несколько уникальных инженерных проблем.
Переработанные материалы имеют тенденцию быть хрупкими и иметь неправильную форму. Они очень склонны к образованию мелких частиц пыли. При ударе на высокой скорости по внутренней части конвейерной трубы эти хрупкие детали разбиваются. Это разрушение впоследствии приводит к нестабильной скорости плавления внутри цилиндра экструдера. Современные пневматические системы тщательно откалиброваны для устранения именно этих несоответствий. Точно регулируя скорость воздушного потока и используя специализированные фильтрационные установки, инженеры гарантируют бережную транспортировку нестандартных переработанных пластиков.
Для перерабатывающих предприятий, одновременно управляющих несколькими линиями экструзии или литья под давлением, автономные загрузчики больше не являются жизнеспособной долгосрочной стратегией. Отраслевые стандарты окончательно сместились в сторону интегрированных решений для всего предприятия.
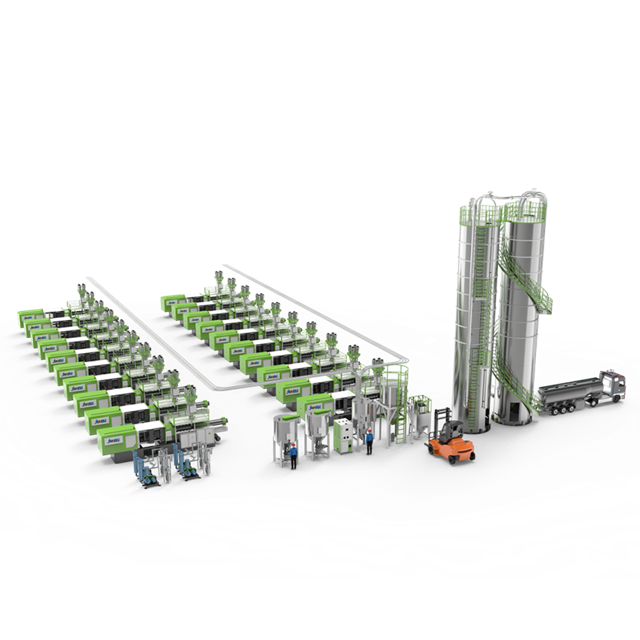
Централизованная система подачи — это высокоавтоматизированная сеть, предназначенная для распределения сыпучих материалов из одного места хранения на несколько активных обрабатывающих машин. Вместо того, чтобы хранить отдельные пакеты с пластиком рядом с каждым экструдером, сырье надежно хранится в больших открытых силосах или в специальных помещениях для материалов внутри помещений. В установках промышленного уровня часто используются бункеры и трубопроводы из нержавеющей стали SUS304 для предотвращения перекрестного загрязнения и ржавчины.
Благодаря сложной сети пневматических труб, автоматическим коллекторным клапанам и интеллектуальным контроллерам ПЛК система автоматически определяет, когда конкретной машине требуется больше смолы. Затем он доставляет точное количество, необходимое в режиме реального времени. Это структурное изменение полностью удаляет сыпучий материал из активного производственного цеха.
Исторически производители пластмасс в значительной степени полагались на методы децентрализованной подачи. Операторы размещали отдельные бункеры, небольшие вакуумные двигатели и тяжелые мешки с сырьем непосредственно рядом с каждой обрабатывающей машиной. Рабочие постоянно разрезали мешки и вручную выливали смолу. Это создало хаотичный и пыльный пол.
Переход к централизованной архитектуре устраняет эти узкие места в работе. Использование пространства меняется от сильно загроможденного до полностью оптимизированного. Затраты на рабочую силу значительно снижаются, поскольку автоматическая доставка заменяет постоянное ручное заполнение. Централизованная фильтрация обеспечивает превосходный контроль пыли, тогда как автономные установки часто приводят к образованию локализованных облаков пыли на каждой машине.
При проектировании сети пневмотранспорта руководители объектов должны оценить два основных механизма. Это отрицательное давление и положительное давление. Каждый из них служит определенной промышленной цели в зависимости от планировки объекта и объема материала.
Вакуумная система транспортировки работает за счет использования мощного насоса, расположенного в точке назначения. Этот насос выкачивает воздух из трубопровода. В результате создается среда с отрицательным давлением, которая активно вытягивает переработанные пластиковые гранулы из исходного бункера через сеть трубопроводов прямо в приемник.
С точки зрения техники и безопасности вакуумные системы повсеместно считаются лучшим выбором для централизованного кормления внутри помещений. Основное эксплуатационное преимущество заключается в его надежности в отношении пылеулавливания. Если со временем соединение труб разрушается или возникает утечка, в трубу засасывается окружающий воздух. Эта физическая характеристика гарантирует, что опасная пластиковая пыль и мелкие частицы не попадут в атмосферу завода.
И наоборот, при транспортировке с положительным давлением воздуходувка размещается у источника материала. Воздуходувка нагнетает сжатый воздух в трубопровод, агрессивно продвигая пластиковые гранулы к месту назначения. Установки с положительным давлением исключительно эффективны. Инженеры обычно используют их для задач с высокой производительностью и на большие расстояния, например, для перевозки сыпучих переработанных пластиков из железнодорожной железной дороги в массивный силос для хранения на открытом воздухе. Однако при распределении внутри помещений на отдельные перерабатывающие машины положительное давление представляет собой явный риск для окружающей среды. В случае утечки пластиковая пыль под давлением попадает прямо в рабочее пространство завода.
Для питания нескольких линий экструзии или литья под давлением в рамках стандартного производственного предприятия вакуумная транспортировка остается определяющим отраслевым стандартом. Его способность поддерживать первозданную окружающую среду в сочетании с возможностями точного дозирования делает его оптимальным выбором для утилизации хрупких гранул переработанного пластика.
Транспортировка переработанного пластика пневматическим способом представляет собой технические трудности. Без правильной конструкции системы и тщательной калибровки физические силы, действующие на гранулы, серьезно ухудшают качество материала еще до того, как он достигнет экструдера.
Одной из наиболее распространенных и неприятных проблем при транспортировке пластика является образование «волос ангела» или стримеров. Это явление возникает, когда пластиковые гранулы движутся по трубопроводу с чрезмерной скоростью. Поскольку гранулы сильно царапают внутренние стенки труб, в результате трения выделяется локализованное тепло. Особенно проблематично это при резких поворотах и локтях.
В результате быстрого накопления тепла внешняя поверхность пластиковой гранулы слегка плавится и размазывается по стенкам металлической трубы. По мере прохождения последующих гранул они сдирают размазанный пластик длинными тонкими прядями. Если ничего не делать, волосы ангела быстро накапливаются. Со временем это засоряет фильтры, блокирует поворотные клапаны и полностью нарушает процесс кормления.
Чтобы активно снизить деградацию материала, инженеры должны тщательно выбирать подходящую фазу транспортировки в зависимости от скорости воздуха и концентрации материала. При высокоскоростной транспортировке разбавленной фазы гранулы полностью взвешиваются в потоке воздуха и перемещаются с высокой скоростью. Несмотря на высокую эффективность для долговечных первичных смол, транспортировка разбавленной фазы резко увеличивает риск плавления, вызванного трением, при работе с хрупкими переработанными материалами.
Напротив, при транспортировке в плотной фазе материалы перемещаются с гораздо меньшей скоростью. Вместо того, чтобы полностью взвешиваться, гранулы движутся концентрированными сгустками по дну трубы. Этот подход с низкой скоростью резко снижает силы трения и удара. Настоятельно рекомендуется для сохранения структурной целостности переработанных пеллет.
Помимо регулирования скорости воздуха, важным шагом является модернизация физической инфраструктуры трубопровода. Стандартные гладкоствольные отводы очень чувствительны к плавлению при трении. Для борьбы с этим применяются специализированные трубопроводные решения. Внутренняя часть труб подвергнута дробеструйной обработке, что создает микротекстурированную поверхность, которая предотвращает полный контакт пластика с металлом. Установка специальных отклоняющих колен заставляет движущиеся гранулы ударяться о подушку из других гранул, а не о голую металлическую стену.
Инвестиции в автоматизированную сеть обработки материалов требуют четкого понимания ее базовой архитектуры. Надежная сеть состоит из нескольких синхронизированных компонентов, работающих в идеальном унисон.
Отправной точкой сети являются складские помещения. В зависимости от ежедневной производительности завода они варьируются от массивных алюминиевых силосов под открытым небом, способных вместить десятки тонн, до небольших внутренних контейнеров. Эти хранилища часто оборудуются механическими мешалками, чтобы предотвратить уплотнение переработанных пеллет в точке разгрузки.
Механическими легкими системы являются вакуумные насосы и воздуходувки. В современных установках обычно используются объемные воздуходувки или кулачковые вакуумные насосы. Чтобы обеспечить максимальную энергоэффективность, эти промышленные насосы часто работают в паре с преобразователями частоты. Это позволяет системе динамически регулировать энергопотребление в зависимости от потребности в материалах в режиме реального времени.
Расположенные непосредственно над бункером перерабатывающей машины приемники материала отделяют пластиковые гранулы от транспортирующего воздушного потока. Когда воздушно-пеллетная смесь поступает в ресивер, резкое падение скорости приводит к тому, что тяжелые гранулы изящно падают в бункер. Одновременно отработанный воздух проходит через центральный пылесборник. В этом устройстве используются высокоэффективные гофрированные фильтры для улавливания мелких твердых частиц.
Мозгом операции является программируемый логический контроллер. Центральная панель управления использует сеть емкостных или ультразвуковых датчиков, расположенных в бункерах машины. Когда датчик обнаруживает низкий уровень материала, он мгновенно отправляет сигнал в ПЛК. Затем ПЛК автоматически открывает соответствующие клапаны коллектора и активирует вакуумный насос. Это запускает точный цикл кормления без какого-либо вмешательства человека.
Для переработчиков пластмасс и лиц, принимающих финансовые решения, переход от ручного подхода к обработке материалов к автоматизированной архитектуре является важным стратегическим решением. Интеграция обеспечивает измеримую отдачу от инвестиций за счет устранения основной неэффективности производства.
Одна из наиболее актуальных проблем для современных производителей – жесткие пространственные ограничения. Традиционная обработка материалов требует наличия отдельных бункеров для хранения и погрузочного оборудования, расположенных непосредственно рядом с каждой машиной для литья под давлением. Это создает сильную перегрузку пола. Централизованная установка решительно устраняет это пространственное узкое место, отделяя хранение материалов от обработки материалов. Материалы распределяются вертикально и горизонтально по объекту через подвесные трубопроводы. Этот архитектурный сдвиг освобождает ценную производственную площадь.
Ручная обработка материалов очень трудоемка и по своей сути подвержена человеческим ошибкам. Операторы часто перевозят тяжелые мешки с переработанными пеллетами, разрезают их канцелярскими ножами и вручную загружают бункеры. Этот ручной процесс создает значительный риск перекрестного загрязнения. Смешивание неправильной партии переработанных смол приводит к катастрофическим сбоям в производстве. Автоматизируя процесс транспортировки, ПЛК управляют точным потоком материалов. Это гарантирует, что правильные переработанные пластмассы будут доставлены на конкретную перерабатывающую машину именно в тот момент, когда они потребуются.
При обращении с переработанными пластиковыми гранулами часто образуется большое количество пыли из микропластика. В плохо герметизированной установке эти твердые частицы попадают в воздух. Он представляет серьезную опасность для органов дыхания работников и оседает на нагретом оборудовании, создавая опасный риск пожара. Поскольку вакуумная транспортировка работает при отрицательном давлении, она играет важную роль в обеспечении безопасности. В сочетании с централизованной фильтрацией он обеспечивает чистую рабочую среду, соответствующую строгим нормам охраны труда.
Чтобы дополнительно проиллюстрировать эксплуатационные различия, в следующей таблице показано прямое сравнение традиционной ручной подачи и автоматизированных централизованных систем:
| Операционная метрическая | децентрализованная система ручной подачи | Автоматизированная центральная система кормления |
|---|---|---|
| Использование площади пола | Бедный. Загромождено отдельными контейнерами и поддонами. | Отличный. Хранилище было перенесено за пределы объекта или наверх. |
| Требования к рабочей силе | Высокий. Непрерывная ручная погрузка и подъем тяжестей. | Низкий. Распределением занимается автоматизированное управление ПЛК. |
| Контроль пыли | Минимальный. Высокий риск попадания частиц в воздух во время сброса. | Высокий. Защитная оболочка отрицательного давления улавливает пыль. |
| Риск перекрестного загрязнения | Высокий. Полностью зависит от точности оператора. | Около нуля. Систематически проложенные и закрепленные трубопроводы. |
| Масштабируемость | Трудный. Требуется нанять больше ручного труда. | Бесшовный. Просто добавьте новые патрубки по мере необходимости. |
Выбор подходящей архитектуры пневмотранспорта требует тщательной инженерной оценки. Менеджеры объектов должны следовать методическому подходу для обеспечения оптимальной производительности системы.
Основополагающим шагом является анализ конкретных свойств сыпучего материала. Переработанные пластиковые гранулы ведут себя совсем иначе, чем первичные смолы. Из-за предыдущих термических циклов и механического измельчения переработанные гранулы часто имеют неправильную геометрию и более высокую хрупкость. Инженеры должны рассчитать объемную плотность и оценить хрупкость материала.
Размер системы во многом зависит от требуемой пропускной способности материала. Обычно рассчитывается в килограммах в час. Крайне важно рассчитать не только среднесуточную норму потребления, но и пиковый пиковый спрос. Если несколько машин для литья под давлением работают одновременно, система подачи должна обладать достаточной вакуумной способностью, чтобы снабжать все приемники, не вызывая дефицита материала.
Расстояние напрямую определяет размер необходимых вакуумных насосов. Руководители предприятий должны составить карту точного маршрута трубопроводов от центральных бункеров хранения до самой дальней обрабатывающей машины. Этот расчет должен включать горизонтальные пробежки, вертикальные подъемы и эквивалентную длину колен. Каждый изгиб на 90 градусов вызывает трение, для преодоления которого требуется дополнительная мощность вентилятора.
Конфигурация конечных точек доставки не менее важна. Руководители предприятий должны проверять количество экструдеров, требующих загрузки. Для разных обрабатывающих машин могут потребоваться разные рецептуры. Например, при настройке линий для термочувствительных материалов использование индивидуальной системы централизованной подачи ПВХ гарантирует соблюдение уникальных характеристик текучести поливинилхлорида. Это предотвращает термическую деградацию и коррозионный износ во время транспортировки.
Пневматическая транспортировка – это узкоспециализированное инженерное решение. Попытка собрать воедино систему с использованием разрозненных компонентов часто приводит к дисбалансу давления и частым засорам. Сотрудничество со специализированным производителем гарантирует, что все компоненты идеально синхронизированы и тщательно проверены на соответствие вашему конкретному профилю переработанного материала.
Эффективное перемещение гранул из переработанного пластика требует тонкого и тщательно продуманного баланса воздушного потока, скорости и автоматизации. Централизованная система кормления полностью автоматизирует этот сложный процесс. Внедрение этой технологии напрямую снижает затраты на рабочую силу, сводит к минимуму отходы материалов и надежно сохраняет производственный цех в чистоте от опасностей, передающихся по воздуху. В конечном счете, это разумная, масштабируемая и высокодоходная долгосрочная инвестиция для современных заводов по производству пластмасс, стремящихся оптимизировать свою деятельность. Если вы готовы модернизировать свое предприятие, изучите передовые решения для обработки материалов в Jwell Recycling, чтобы найти систему, точно соответствующую вашим производственным потребностям.
Да, современные автоматизированные системы способны одновременно обрабатывать как первичные, так и переработанные смолы. Обычно это достигается за счет интеграции пропорциональных дозирующих клапанов, расположенных в приемнике машины или центральном коллекторе. Эти клапаны можно запрограммировать через центральный ПЛК на поочередное получение первичных пеллет из одного бункера и переработанных пеллет из другого. Быстро перемещая вакуумную тягу, система создает точную смесь непосредственно в бункере.
Системы вакуумной транспортировки, как правило, являются наиболее эффективным решением для транспортировки на короткие и средние расстояния. В типичной среде производства пластмасс хорошо спроектированная вакуумная система может надежно транспортировать переработанные гранулы на расстояние от 300 до 500 футов. Если на предприятии требуется перемещение материалов на расстояние, превышающее 500 футов, инженеры обычно рекомендуют перейти на систему положительного давления. Принудительный воздух толкает материал и не связан теми же атмосферными ограничениями.
Автоматизированные центральные системы кормления разработаны с учетом высокой энергоэффективности. В отличие от традиционных механических конвейеров, которые часто работают непрерывно независимо от потребности в материале, современные пневматические системы работают строго по требованию. В современных системах часто используются частотно-регулируемые приводы двигателей вентиляторов. Они автоматически регулируют скорость двигателя в соответствии с потоком воздуха, необходимым в конкретную секунду, что значительно снижает общее потребление электроэнергии.
Засорение труб можно полностью предотвратить благодаря правильной конструкции системы и регулярному техническому обслуживанию. Во-первых, поддержание правильного соотношения воздуха и материала имеет первостепенное значение, чтобы гарантировать, что скорость воздуха не упадет ниже скорости сальтации. Во-вторых, в автоматизированных системах используются циклы продувки линии. После каждой последовательности загрузки система поддерживает работу вакуумного насоса еще несколько секунд, закрывая впускной клапан материала. Благодаря этому поток чистого воздуха проходит через трубопровод, гарантируя, что каждая гранула попадет в ресивер.
Идеальная скорость воздуха сильно зависит от фазы транспортировки. Для транспортировки разбавленной фазы скорости обычно составляют от 15 до 25 метров в секунду. Однако, поскольку переработанные гранулы склонны к плавлению и разрушению при трении, инженеры настоятельно рекомендуют транспортировать эти материалы в плотной фазе. В плотной фазе скорость воздуха намеренно поддерживается низкой, часто ниже 5 метров в секунду, чтобы аккуратно проталкивать порции материала через трубопровод, не вызывая деградации.
Влага очень вредна для пневматической транспортировки. Переработанные пластмассы, особенно гигроскопичные материалы, такие как ПЭТ или нейлон, легко впитывают влагу из окружающей среды. Если в конвейерную линию попадают влажные гранулы, они могут слипаться, прилипать к стенкам трубы и вызывать серьезные засоры. Чтобы предотвратить это, предприятия должны интегрировать осушители или кристаллизаторы в силосы для хранения материала до того, как гранулы будут поступать в пневматические линии подачи.


