
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-06 Происхождение:Работает


Инвестиции в двухшнековый экструдер — это важнейшее финансовое решение для любого предприятия по производству, компаундированию или переработке пластмасс. Команды по закупкам часто разочаровываются, пытаясь определить точную цену. Стоимость оборудования сильно варьируется в зависимости от спецификаций, потребностей в продукции и базовой технологии. Это заставляет покупателей изо всех сил пытаться найти четкую информацию о ценах для точного составления бюджета.
Если вы просто посмотрите на цену, вы упустите более широкую картину. В этом подробном руководстве мы подробно разбираем, что движет этими расходами. Изучая основные механические компоненты, производственные мощности, сложность материалов и полную конструкцию системы, вы научитесь оценивать оборудование не только с точки зрения первоначальных капитальных затрат, но и с точки зрения долгосрочной рентабельности.
При оценке цены экструзионного оборудования наиболее значительная часть вашего капитала уходит в сырьевое машиностроение. Эти машины представляют собой высокоточные инструменты, предназначенные для одновременной обработки огромного давления, тепла и крутящего момента. Чем жестче допуски и чем прочнее металл, тем выше стоимость.
Фундаментальная эксплуатационная конструкция экструдера диктует сложность его изготовления. Двухшнековые экструдеры с однонаправленным вращением, в которых оба шнека вращаются в одном направлении, являются отраслевым стандартом для компаундирования, смешивания и общей обработки полимеров. Они обладают превосходными способностями к самовытиранию и превосходной дисперсией. Сложные редукторы, необходимые для приведения в движение двух взаимодействующих валов в одном направлении на высоких скоростях, по своей сути дороги в производстве.
Напротив, экструдеры встречного вращения работают на более низких скоростях и используют другие конфигурации упорных подшипников. Требования к высокой скорости и высокому крутящему моменту, предъявляемые к современным машинам совместного вращения, обычно делают их более дорогими из-за прецизионной обработки, необходимой для сложных профилей винтов.
Зайдите на любой составной пол, и первое, что обсуждают инженеры, — это соотношение длины и диаметра. Стандартная установка 32 к 1 баррелю хорошо подходит для базового рецептурного расчета и сохраняет начальный капитал на низком уровне. И наоборот, повышение этого соотношения до 52 к 1 или даже до 64 к 1 превращает машину в высокопроизводительный реактор. Для более длинного ствола требуется больше высококачественной стали, дополнительные зоны нагрева и охлаждения, более длинные винтовые валы и дополнительные модульные винтовые элементы, такие как месильные блоки и реверсивные смесительные механизмы. Хотя расширенное соотношение увеличивает первоначальную фактуру, оно обеспечивает превосходное время пребывания для плавления, удаления летучих веществ и смешивания жидких добавок. Это непреложное требование для высококачественных полимерных компаундов.
Редуктор действует как сердце любого двухшнекового экструдера. Он должен безупречно передавать огромную мощность от двигателя к винтам, выдерживая при этом серьезные осевые силы, создаваемые расплавленным пластиком.
Инвестиции в коробку передач премиум-класса с высоким крутящим моментом (часто достигающую определенного класса крутящего момента 11,3 или выше) существенно повышают первоначальную стоимость оборудования. Кроме того, сочетание этого редуктора с высокоэффективным синхронным двигателем с постоянными магнитами увеличивает первоначальный капитал, но обеспечивает точный контроль скорости и значительную экономию энергии. Надежная система привода — ваша лучшая страховка от катастрофических механических сбоев и недельных остановок производства.
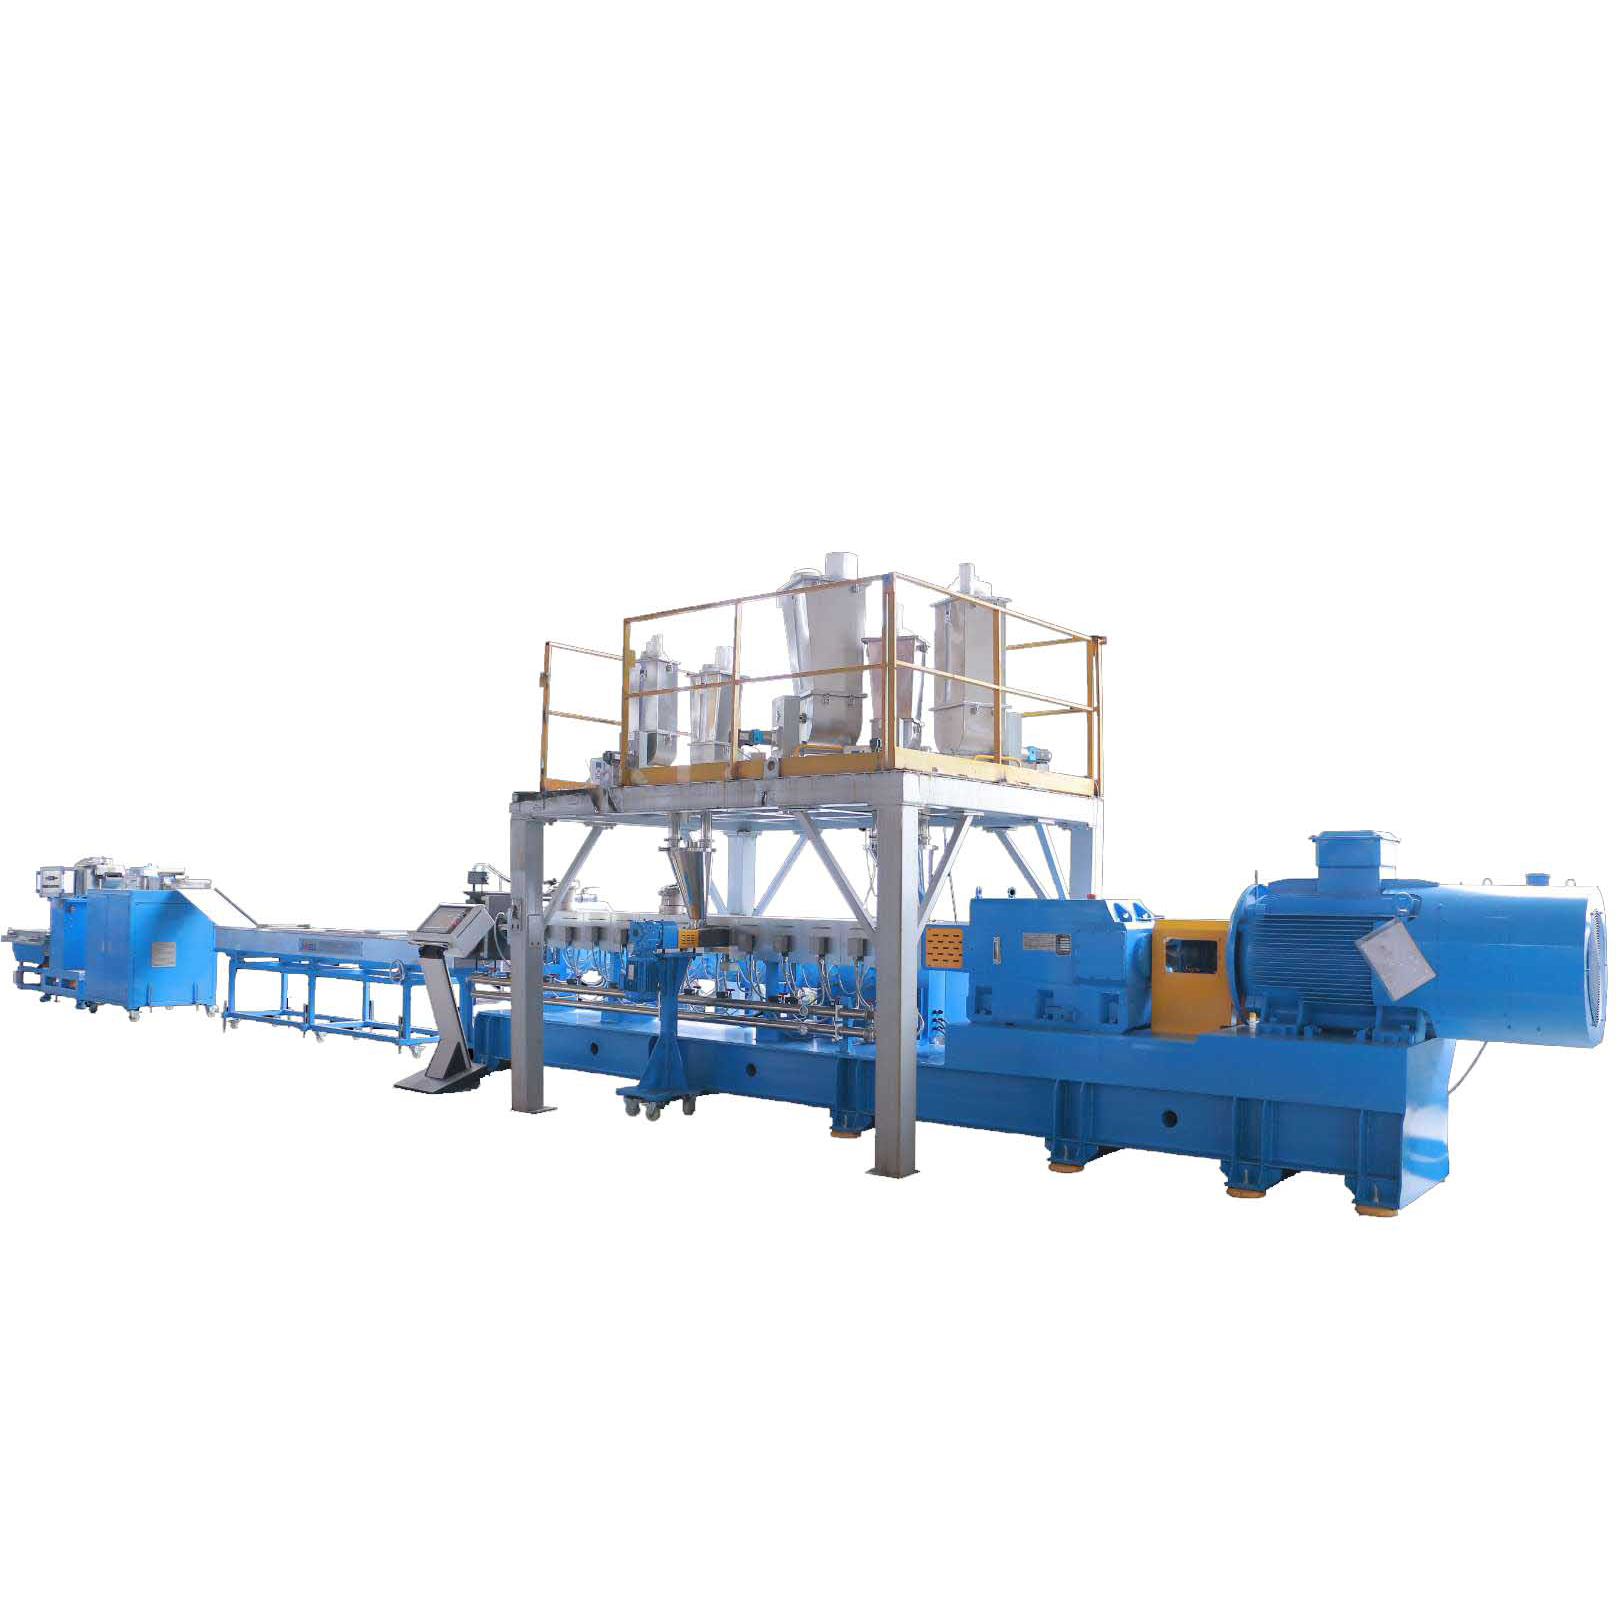
Физический размер и производительность оборудования подчиняются логической, хотя и не строго линейной, кривой ценообразования. Экономия на масштабе играет важную роль в производстве тяжелого машиностроения. Соответствие ваших потребностей в пропускной способности правильному размеру шасси имеет решающее значение для оптимизации бюджета.
Переход от лабораторной модели, производящей 50 килограммов в час, к модели крупного промышленного предприятия, производящей 1500 килограммов в час, экспоненциально увеличивает стоимость. Для машин с высокой производительностью требуются массивные конструктивные рамы, винты большого диаметра, прочные цилиндры и электрические шкафы промышленного класса, способные выдерживать большую силу тока. Огромный объем сырья и размер приводного двигателя, необходимые для линии высокой производительности, естественно, требуют более высокой цены.
Стандартные, готовые размеры машин, такие как стандартные винты диаметром 65 мм или 75 мм, как правило, более экономичны. Производители могут производить эти основные компоненты партиями, чтобы распределить затраты на проектирование и обработку. Если предприятию требуется нестандартная площадка для перемещения по существующим заводским опорам или узкоспециализированные конфигурации винтов для достижения уникальной запатентованной смеси, цена быстро возрастает. Кастомизация требует дополнительных затрат на инженерные часы, специализированные исследования и изготовление единичных деталей.
Химические и физические свойства перерабатываемого пластика напрямую диктуют металлургические требования к экструдеру. Обработать высокоабразивные материалы на обычном станке невозможно, не разрушив их. Это делает сложность материала основным фактором затрат.
Обработка стандартных пластмасс, таких как полиэтилен или полипропилен, не требует механических усилий. Стандартных цилиндров из азотированной стали и основных шнековых элементов обычно достаточно, что позволяет контролировать первоначальные затраты.
С другой стороны, переработка технических полимеров, сильно наполненных абразивными добавками, такими как стекловолокно, карбонат кальция или антипирены, полностью меняет уравнение. Эти материалы действуют как наждачная бумага внутри ствола. Чтобы предотвратить быстрый износ, производители должны использовать биметаллические стволы, футерованные карбидом вольфрама или специальными инструментальными сталями порошковой металлургии. Эти высокоизносостойкие обновления могут увеличить стоимость пластифицированного блока на пятьдесят-сто процентов.
Чувствительные к влаге полимеры требуют узкоспециализированных конфигураций экструдеров. Например, для переработки невысушенных материалов требуется специализированная двухшнековая линия гранулирования, оснащенная передовой технологией вакуумной дегазации.
Стандартные экструдеры не могут эффективно удалять внутреннюю влагу, что приводит к гидролитическому разложению и резкому падению характеристической вязкости. Чтобы решить эту проблему, специализированные машины оснащены несколькими зонами вентиляции глубокого вакуума, специально разработанными уплотнениями из расплава и высокопроизводительными жидкостно-кольцевыми вакуумными насосами. Эти необходимые дополнения делают специализированные линии заметно дороже экструдеров общего назначения.
Распространенной ошибкой отделов закупок является составление бюджета только на сам экструдер. В действительности, успешное промышленное гранулирование пластика требует синхронизированной линии вспомогательного оборудования, и все это влияет на окончательный счет.
Материал необходимо подавать в экструдер последовательно, чтобы поддерживать стабильное давление расплава. Покупатели обычно выбирают между двумя системами. Объемные дозаторы измеряют материал по объему в зависимости от скорости шнека питателя. Они недороги и просты в эксплуатации, но им не хватает точности при колебаниях объемной плотности материала. Гравиметрические дозаторы с функцией потери веса используют тензодатчики для точного измерения веса материала в режиме реального времени. Хотя гравиметрические системы увеличивают первоначальные затраты на линию, они необходимы для точного составления рецептур и быстро окупаются за счет значительного сокращения отходов дорогостоящего сырья.
Сам экструдер представляет собой всего лишь узел плавления и смешивания. Фактическое формование происходит в машине для гранулирования пластика, расположенной на фильерной головке. Выбор системы гранулирования сильно влияет на общую стоимость системы. Стандартное гранулирование прядей на водяной бане является наиболее экономичным вариантом, подходящим для базовой рецептуры. Грануляторы с горячей поверхностью с водяным кольцом относятся к средней ценовой категории и идеально подходят для маточных смесей. И наоборот, системы подводного гранулирования, которые производят микрогранулы идеальной сферической формы для высококачественных эластомеров, являются наиболее дорогими из-за их сложных фильер, систем темперированной воды и центробежных сушилок.
Полная эксплуатационная настройка не заканчивается на камере резки. Ваш бюджет должен учитывать погрузочно-разгрузочное оборудование. В зависимости от метода гранулирования сюда входят охлаждающие желоба из нержавеющей стали, высокоскоростные воздушные ножи, центрифугирующие сушилки, вибрационные сита для классификации по размеру, а также автоматизированные силосные системы или системы упаковки в мешки.
Недавний анализ рынка выявил структурный сдвиг в том, как производители пластмасс оценивают капитал оборудования. Благодаря строгим глобальным требованиям устойчивого развития и нестабильной стоимости промышленной электроэнергии отрасль быстро переходит от базовых механических установок к высокоэффективным экструзионным системам, управляемым данными. Высокие цены на энергоносители, особенно на рынках Европы и Северной Америки, сделали энергоэффективность основным решающим фактором, а не просто начальной ценой.
Следовательно, наблюдается огромный всплеск спроса на интеллектуальную производственную интеграцию. Современным предприятиям теперь требуются экструдеры, оснащенные промышленными датчиками Интернета вещей, которые отслеживают вязкость расплава, скачки давления и потребление энергии в режиме реального времени. Программируемые логические контроллеры в сочетании с интуитивно понятными интерфейсами сенсорного экрана больше не являются дополнительным обновлением; они являются отраслевым стандартом. Эти системы обеспечивают точный контроль температуры в нескольких зонах цилиндра и синхронизируют скорость подачи с вращением экструдера. Этот технологический сдвиг означает, что первоначальные капитальные затраты растут во всей отрасли, но период окупаемости операций резко сократился. Инвестиции в модули удаленной диагностики и автоматические устройства смены экранов снижают зависимость от рабочей силы, сводят к минимуму человеческие ошибки и позволяют производителям выполнять профилактическое обслуживание до того, как произойдет катастрофическая поломка.
Имя, выбитое на боковой стороне машины, и географическое происхождение ее разработки играют огромную роль в ценообразовании. Это часто отражает надежность, качество сборки и поддержку, на которую может рассчитывать покупатель.
Исторически европейские производители доминировали на рынке экструзии высокого класса, взимая более высокие цены за свои устаревшие разработки. Однако ситуация в сфере производства резко изменилась. Ведущие азиатские производители преодолели технологический разрыв, интегрировав в свои надежные шасси компоненты глобальной цепочки поставок, такие как европейские коробки передач и японское электрооборудование. Эта глобализация позволяет высококачественным региональным производителям предлагать сопоставимые технологические характеристики по значительно более конкурентоспособной цене.
Подозрительно низкая первоначальная цена часто является тревожным сигналом, если отсутствует комплексная послепродажная поддержка. В реальную стоимость машины входят гарантийные условия, наличие запасных частей и пуско-наладочные работы. Покупка немного более дорогой машины, которая включает установку на месте, комплексное обучение операторов и гарантию быстрой доставки запасных частей, является гораздо более безопасным финансовым решением, чем покупка более дешевого устройства без поддержки, которое может оставить ваш производственный цех бездействующим на несколько недель.
При оценке двухшнекового экструдера наиболее распространенной ошибкой отделов закупок является рассмотрение первоначальных капитальных затрат как окончательных затрат. В производственном секторе фиксированная цена промышленного оборудования обычно составляет лишь двадцать-тридцать процентов финансовых обязательств в течение жизненного цикла машины. Оставшаяся большая часть потребляется эксплуатационными расходами, которые включают электроэнергию, техническое обслуживание, запасные части, рабочую силу и скрытые затраты на незапланированные простои.
Чтобы принять финансово обоснованное решение, покупатели должны переключить внимание на общую стоимость владения. Машина, которая на бумаге кажется выгодной сделкой, может быстро стать финансовым обузой, если она неэффективна или склонна к поломкам. Инвестирование премии в высококачественную систему часто приводит к значительному снижению общих затрат и более быстрому возврату инвестиций.
Экструзия по своей сути является энергоемким процессом. Основными источниками потребления электроэнергии являются двигатели главного привода и системы обогрева ствола. При непрерывной работе счета за электроэнергию быстро затмят первоначальную закупочную цену оборудования.
Понимание удельного энергопотребления имеет решающее значение. Этот показатель измеряет количество энергии, необходимое для обработки одного килограмма материала. Машины премиум-класса созданы для оптимизации этого показателя. Переход на станок, оснащенный синхронными двигателями с постоянными магнитами вместо стандартных асинхронных двигателей, может значительно снизить потребление энергии. Усовершенствованная изоляция цилиндров экструдера может предотвратить потерю тепла, снижая нагрузку на нагревательные ленты. Авансовая оплата за энергоэффективную систему часто окупается в течение первых восемнадцати-двадцати четырех месяцев непрерывной эксплуатации.
Физические требования, предъявляемые к экструдеру, чрезвычайно высоки. Высокие давления, повышенные температуры и постоянный сдвиг полимеров создают среду, в которой износ неизбежен. Скорость, с которой происходит этот износ, сильно влияет на эксплуатационный бюджет.
Стандартная сталь быстро разрушается при обработке абразивных материалов. Это ухудшение приводит к потере эффективности обработки, нестабильному качеству продукции и, в конечном итоге, к полному выходу из строя компонентов. Инвестиции в биметаллические износостойкие стволы и специализированные шнековые элементы значительно увеличивают первоначальные затраты. Тем не менее, эти высококачественные материалы могут продлить срок службы компонентов в три-пять раз по сравнению со стандартной сталью. При оценке затрат на техническое обслуживание необходимо также рассчитать стоимость простоя. Если машина низкого качества требует замены деталей два раза в год, а машина премиум-класса — раз в два года, то более дешевая машина несет огромные скрытые затраты в виде потерянных производственных часов.
Чтобы проиллюстрировать финансовые последствия, рассмотрим следующий гипотетический прогноз, сравнивающий бюджетный экструдер с экструдером премиум-класса в течение пятилетнего периода при условии непрерывной круглосуточной работы.
| Категория стоимости | Бюджетный экструдер | Экструдер премиум-класса | Импакт-фактор |
|---|---|---|---|
| Первоначальная цена покупки | 100 000 долларов США | 160 000 долларов США | Премиум требует более высокого начального капитала. |
| Затраты на электроэнергию 5 лет | 350 000 долларов США | 290 000 долларов США | В модели Premium используются высокоэффективные двигатели и превосходная изоляция. |
| Запасные части и износ 5 лет | 80 000 долларов США | 35 000 долларов США | В Premium используются биметаллические сплавы, требующие меньшего количества замен. |
| Стоимость незапланированного простоя | 60 000 долларов США | 15 000 долларов США | Бюджетная модель чаще страдает от механических поломок. |
| Трудовая эксплуатация и техническое обслуживание | 250 000 долларов США | 200 000 долларов США | Автоматизация премиум-класса позволяет одному оператору управлять несколькими линиями. |
| Общая стоимость за 5 лет | 840 000 долларов США | 700 000 долларов США | Премиум экономит 140 000 долларов США за пять лет. |
Как показано, хотя бюджетный вариант экономит деньги в первый же день, в конечном итоге он обходится бизнесу значительно дороже в течение срока его эксплуатации. Всесторонний анализ затрат доказывает, что увеличение расходов на надежное проектирование является разумной финансовой стратегией.
Стоимость этого оборудования варьируется в широком диапазоне и сильно зависит от масштаба производства, сложности проектирования и географического происхождения производителя. Стоимость небольших экструдеров лабораторного масштаба, предназначенных для исследований и испытаний, обычно стоит от 20 000 до 60 000 долларов. Стандартные машины промышленного масштаба производительностью от 300 до 1000 килограммов в час, которые являются основой большинства предприятий по производству компаундов, обычно стоят от 80 000 до 250 000 долларов. Высокопроизводительные полностью автоматизированные линии по индивидуальному заказу могут легко превысить сумму в 300 000 долларов США. Чтобы получить точную цифру, покупатели должны предоставить производителям точные спецификации материалов и требуемую производительность для индивидуального предложения.
Разница в цене полностью обусловлена механической сложностью и возможностями обработки. Одношнековый экструдер — это относительно простое устройство с одним вращающимся валом, которое отлично подходит для таких основных задач, как экструзия труб. Напротив, двухвинтовая система имеет два пересекающихся вала. Эта конструкция требует невероятно сложной коробки передач, способной распределять огромный крутящий момент на два отдельных вала, поглощая при этом серьезные силы обратной тяги. Кроме того, двухшнековые системы обеспечивают превосходные возможности смешивания, удаления летучих веществ и компаундирования. Вы платите больше за передовое машиностроение и непревзойденную универсальность в обработке материалов.
Короче говоря, нет. Основная архитектура экструзионной установки не может быть модернизирована или модернизирована с одношнековой конфигурации на двухшнековую. Основные компоненты, включая размер двигателя, конструкцию коробки передач, корпус цилиндра и упорные подшипники, в этих двух технологиях полностью различаются. Хотя вы можете спасти некоторое вспомогательное оборудование, такое как охлаждающие желоба или вибрационные сита, основной экструдер необходимо приобретать в сборе. Если ваши будущие бизнес-планы включают приготовление или переработку сложных полимерных смесей, гораздо выгоднее с самого начала инвестировать в двухшнековую технологию.
Да, переработка переработанного пластика, бывшего в употреблении или в промышленности, приводит к появлению значительных переменных, которые ускоряют износ оборудования, тем самым увеличивая как первоначальные требования к оборудованию, так и затраты на долгосрочное обслуживание. Переработанный пластик часто содержит абразивные загрязнения, такие как остаточная грязь, песок или металлические фрагменты. Когда эти загрязнения проходят через узкие зазоры между вращающимися винтами и стенкой цилиндра, они разъедают металлические поверхности. Чтобы смягчить эту проблему, машины по переработке отходов должны быть оснащены биметаллическими, высокоизносостойкими барабанами и надежными системами фильтрации расплава, что повышает первоначальную закупочную цену, но обеспечивает долгосрочную эксплуатационную жизнеспособность.
Срок окупаемости во многом зависит от вашего производственного графика и затрат на электроэнергию, но для предприятий, работающих круглосуточно, надбавка, уплаченная за высокопроизводительную машину, обычно окупается в течение восемнадцати-двадцати четырех месяцев. Такая быстрая окупаемость инвестиций обусловлена значительным сокращением потребления электроэнергии, значительно меньшими потерями сырья благодаря автоматизированной гравиметрической подаче и резким сокращением времени незапланированных простоев при техническом обслуживании.
Ежегодные затраты на техническое обслуживание обычно составляют от трех до пяти процентов от первоначальной стоимости приобретения оборудования. Однако этот показатель колеблется в зависимости от абразивности обрабатываемых материалов. Регулярные затраты включают замену лент нагревателя, замену смазочного масла в редукторе и замену изношенных винтовых элементов в зонах смешивания с высоким сдвигом. Заблаговременное использование надлежащей износостойкой металлургии удерживает эти текущие затраты на нижнем уровне спектра.
Стоимость двухшнекового экструдера представляет собой сложную сумму его частей, определяемую механической конструкцией, производственной мощностью, требованиями к материалам и окружающим вспомогательным оборудованием. Не попадайтесь в ловушку покупок, основываясь исключительно на первоначальном счете. Оценивая общую стоимость владения, уделяя приоритетное внимание энергоэффективности и точно сопоставляя характеристики машины с вашими производственными целями, вы получаете прибыльный и долгосрочный актив. Чтобы найти ведущие в отрасли экструзионные решения, адаптированные к вашему конкретному применению, изучите высокопроизводительное оборудование, доступное в Jwell Recycling . Свяжитесь с нашими инженерами-экспертами сегодня, чтобы обсудить ваши эксплуатационные потребности и получить индивидуальное и прозрачное предложение.


