
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-02 Происхождение:Работает


Растущие счета за коммунальные услуги незаметно снижают вашу прибыль от переработки? Руководители заводов тщательно отслеживают электроэнергию и рабочую силу в заводских цехах. Тем не менее, потребление жидкости часто остается незамеченным. Переработка сильно загрязненных полимеров, естественно, требует существенной гидратации. Точный объем, который вы потребляете и за который платите, сильно варьируется в зависимости от вашей базовой технологии.
Мы раскроем точные параметры жидкости, связанные с современной линией мойки пластика . Выходя за рамки простых оценок, мы подробно описываем механические этапы, требующие самого сильного потока. Вы также узнаете, как текущие отраслевые тенденции подталкивают предприятия к нулевому сбросу жидкости, и изучите проверенные инженерные методы для защиты вашей прибыли.
Понимание динамики жидкости на предприятии по переработке пластмасс требует проведения четкой границы между тем, что проходит через оборудование, и тем, что фактически покидает здание.
Новые инвесторы часто путают объем обращения с фактическим потреблением. Это дорогостоящая ошибка прогнозирования. Представьте себе стандартную установку производительности 500 килограммов в час. Он может непрерывно перекачивать 15 тонн жидкости в час через различные фрикционные шайбы и сепарационные резервуары. Важно отметить, что система не потребляет эти 15 тонн. Эта жидкость непрерывно фильтруется и рециркулируется. Потребленная вода относится исключительно к безвозвратным потерям. К ним относятся пары, испаряющиеся в заводской воздух, влага, прилипающая к готовым хлопьям, а также влага, уносимая внутрь кеков отфильтрованного осадка.
Точное количество свежей подпиточной жидкости, необходимое для поддержания работы системы, полностью зависит от инфраструктуры предприятия. При работе без контура рециркуляции грязная жидкость попадает прямо в канализацию. Этот устаревший метод может заставить завод использовать от 5 до 10 тонн пресной воды на тонну перерабатываемого пластика. Регулирующие органы все чаще наказывают за этот крайне неэффективный подход.
Напротив, высокооптимизированные установки с замкнутым контуром требуют всего от 0,5 до 2,0 тонн пресной воды на тонну пластиковой пленки. Средние показатели по отрасли подчеркивают этот огромный разрыв в эффективности.
| Система управления водными ресурсами. | Объем циркулирующей воды в час. | Подпитка пресной воды на тонну пластика. |
|---|---|---|
| Традиционный разомкнутый цикл | 10 - 20 кубических метров | 5,0 - 10,0 тонн |
| Современный замкнутый цикл | 10 - 20 кубических метров | 0,5 - 2,0 тонны |
*Данные отражают стандартные отраслевые наблюдения для предприятия производительностью от 500 до 1000 килограммов в час, перерабатывающего умеренно загрязненные материалы ПЭНП и ЛПЭНП.
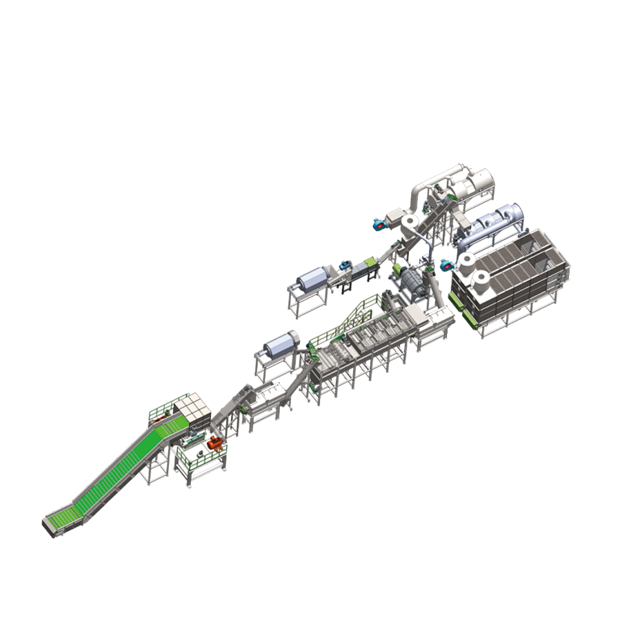
Жидкость действует как источник жизненной силы операции. Он служит основной средой для очистки, терморегуляции и разделения материалов. Точное определение того, куда течет эта жидкость, помогает операторам обнаружить скрытые области для оптимизации.
Путь переработки начинается с агрессивного уменьшения размера. Внутри установки мокрого дробления режущая камера обрызгивается сильными струями. Этот непрерывный потоп выполняет три важные функции. Первоначально он действует как жизненно важная смазка, облегчающая интенсивное трение между вращающимися стальными лезвиями и жесткими гибкими полимерами. Впоследствии он поглощает огромное тепло, выделяемое при резке. Это предотвращает плавление пластика и его размазывание по ножам. Наконец, он выполняет грубую предварительную промывку, в ходе которой яростно удаляется грязь и песок, прежде чем материал поступит в движение.
Эти надежные машины являются незаменимыми рабочими лошадками любой системы мойки отходов пластика . Вращаясь на невероятной скорости (часто превышающей 1200 оборотов в минуту), фрикционные шайбы используют мощную центробежную силу. В сочетании с постоянным впрыском жидкости механическое избиение удаляет с хлопьев стойкий жир, въевшуюся грязь и бумажные этикетки. Здесь жидкость выступает в роли быстрого носителя. Он смывает отделенный ил через специализированное сетчатое сито, одновременно продвигая очищенные полимеры вперед.
Опираясь на фундаментальную гидродинамику, резервуары типа «погружение-плавание» сортируют материалы по удельному весу. Полипропилен и полиэтилен имеют плотность ниже, чем у воды, примерно от 0,90 до 0,95 грамма на кубический сантиметр. Следовательно, они естественным образом всплывают на поверхность. Более тяжелые нежелательные загрязнения, такие как камни, осколки стекла и плотный пластик, опускаются на дно. Этот массивный бассейн имеет самый большой статический объем во всем комплексе. Хотя поверхность кажется относительно спокойной по сравнению с шайбами сильного трения, скрытые погружные шнеки постоянно углубляют дно, чтобы поддерживать максимальную эффективность разделения.
Никакие два завода по переработке отходов не работают в одинаковых условиях. Фактическая полезность вашего объекта неизбежно будет колебаться в зависимости от нескольких основных операционных переменных.
История происхождения вашего лома — это самая большая переменная, определяющая потребление жидкости. Рассмотрим бывшие в употреблении сельскохозяйственные пластмассы, такие как покрытия для теплиц или пленки для мульчирования. Эти пакеты прибывают с полей, тяжело нагруженных до 40 процентов почвой, песком и разлагающейся биомассой. Обработка этого чрезвычайно грязного материала требует агрессивной и постоянной промывки, чтобы не допустить превращения резервуаров с поплавком в густое илистое болото. С другой стороны, постиндустриальная стрейч-пленка, полученная из нетронутых складских распределительных центров, содержит минимальное количество пыли. Более чистый состав сохраняет жизнеспособность жидкости гораздо дольше, что значительно снижает потребность в подпитке.
Масштаб вашей деятельности также меняет показатели эффективности. Как компактная установка производительностью 300 кг/ч, так и массивная установка производительностью 1000 кг/ч требуют базового заполнения для заливки насосов и затопления сепарационных бассейнов. Однако операции с высокой производительностью часто выигрывают от эффекта масштаба. Более крупные установки почти всегда сочетаются с высокоавтоматизированными фильтрующими установками промышленного уровня. Следовательно, затраты на коммунальные услуги на килограмм переработанных хлопьев обычно снижаются по мере увеличения производительности установки.
Стандартные сельскохозяйственные отходы обычно поддаются очистке холодным трением. Тем не менее, работа с сильно промасленными, жирными или пропитанными клеем промышленными пленками требует от операторов применения процесса горячей промывки. Это включает в себя нагревание чанов до 80–85 градусов по Цельсию и частое введение агрессивного каустика или специальных моющих средств. Естественно, работа при температурах, близких к температуре кипения, вызывает резкий всплеск термического испарения. Кроме того, эти насыщенные химическими веществами сточные воды требуют комплексной нейтрализации, прежде чем их можно будет безопасно рециркулировать или сбрасывать. Это добавляет еще один уровень сложности к стратегии управления жидкостями на заводе.
Глядя на более широкую сферу переработки, можно увидеть четкую тенденцию, обусловленную ужесточением глобальных экологических норм. Власти жестко контролируют выбросы промышленных предприятий. Муниципалитеты в Европе, Северной Америке и Азии вводят строгие ограничения на биологическую потребность в кислороде, химическую потребность в кислороде и общее количество взвешенных твердых веществ. Растущие сборы за утилизацию и надвигающаяся угроза отзыва разрешений вынуждают отрасль быстро переходить к системе нулевого сброса жидкости.
Более того, руководители заводов больше не рассматривают очистку сточных вод как необязательный второстепенный аксессуар. Сложные системы очистки замкнутого цикла теперь спроектированы как бьющееся сердце предприятия. Усовершенствованные системы дозирования с сенсорным управлением и автоматические осветлители гарантируют, что за пределы цеха не покинет лишь ни одна капля, если только она не окажется в уплотненном шламе. Этот сдвиг превращает воду из расходного материала в тщательно охраняемый актив.
Для инвесторов, внимательно следящих за операционными расходами, интеграция замкнутой схемы является непреложным требованием для долгосрочной прибыльности.
В правильно спроектированной архитектуре с замкнутым контуром мутные и тяжелые сточные воды из фрикционных шайб никогда не выбрасываются. Вместо этого насосы высокого давления направляют его в специальную фильтрующую матрицу. Во-первых, вибрационные сита улавливают крупные частицы. Оставшаяся мутная жидкость затем стекает в массивные силосы отстойников. Здесь резко сниженная скорость потока позволяет микроскопическим взвешенным веществам медленно дрейфовать на дно.
Чтобы ускорить эту фазу осаждения, операторы дозируют в сточные воды химические флокулянты и коагулянты. Эти агенты действуют как химические магниты. Они связывают микроскопические частицы грязи в тяжелые видимые хлопья, которые выпадают из суспензии. Полученный густой ил затем перекачивается в механический фильтр-пресс, сжимая его в сухие управляемые лепешки для вывоза на свалку. Вновь осветленная жидкость немедленно возвращается на линию промывки. В конечном счете, единственной безвозвратно потерянной жидкостью являются следы влаги, связанные с этими удаленными глиняными корками.
При проверке эффективности предприятия менеджеры должны смотреть не только на основные умывальники. Заключительный этап пути очистки действует как удивительно важная контрольная точка для консервации.
После тщательной очистки и разделения полимеров они становятся полностью насыщенными. Обезвоживание — это тяжелый механический процесс извлечения этой прилипшей влаги перед тем, как материал пневматически выдувается в бункер для хранения или подается непосредственно в экструдер для гранулирования. Гибкие пленки обладают огромным соотношением площади поверхности к объему, естественным образом удерживая огромное количество жидкости. Если эта влага попадет в экструдер, это вызовет серьезные операционные кошмары. К ним относятся деградация полимера, сильное пенообразование и бесполезная трата электроэнергии, поскольку нагреватели бочек изо всех сил пытаются выпарить воду. Самое главное, что любая жидкость, попадающая в экструдер, испаряется и безвозвратно теряется из экосистемы.
Исторически сложилось так, что отрасль в значительной степени опиралась на центробежные центробежные сушилки. Работая так же, как бытовая стиральная машина с отжимом, эти устройства швыряют влажные хлопья на перфорированное сито из нержавеющей стали. Хотя центробежная сила очень эффективна для твердых пластиков, таких как ПЭТ-бутылки, она с трудом высушивает хрупкие пленки. Тонкие пластиковые листы имеют тенденцию прилипать к экранам. Это закрывает отверстия и часто оставляет материал с устойчиво высоким содержанием влаги от 10 до 15 процентов.
Чтобы бороться с этим, современные предприятия быстро внедряют механические отжимные машины. Высокопроизводительное оборудование для обезвоживания пластиковой пленки , такое как серия DYJG, использует массивный конический шнек для физического измельчения влажной пленки об усиленный цилиндр. Это неустанное механическое давление буквально выжимает жидкость из пластика. Трение, возникающее во время этого интенсивного сжатия, также обеспечивает мягкий тепловой импульс для испарения остаточной влаги. Интегрируя это современное оборудование, операторы надежно снижают конечное содержание влаги всего до 1–3 процентов. Важно отметить, что отжатая жидкость улавливается в нижнем желобе и перекачивается обратно в первичный контур фильтрации. Это спасает тысячи литров воды от испарения каждый день.
Оценивать оборудование исключительно на основе его первоначальных капитальных затрат — фатальная ошибка. Эксплуатационные расходы, в частности коммунальные и муниципальные сборы, в конечном итоге будут определять финансовое выживание станции.
Чтобы понять реальное финансовое воздействие, необходимо построить базовую модель операционных расходов. Структурная разница между системой с разомкнутым контуром и системой с замкнутым контуром ошеломляет.
Рассмотрим гипотетическое предприятие, перерабатывающее 1000 килограммов сельскохозяйственной пленки в час и работающее 20 часов в день. Устаревшая разомкнутая система может потребовать 8 тонн свежего макияжа на тонну пластика. Это соответствует 160 тоннам свежего потребления в день. При консервативном промышленном тарифе в 1,50 доллара за тонну это составляет 240 долларов в день только для того, чтобы открыть краны. Добавьте сюда муниципальные сборы за сброс 150 тонн токсичных сточных вод по цене 2,00 доллара за тонну, и ежедневная нагрузка составит 540 долларов.
Напротив, современная система замкнутого цикла сокращает потребление свежего пластика всего до 1,5 тонн на тонну пластика. Это снижает ежедневную покупку воды всего до 45 долларов. Поскольку он работает на основе практически нулевого сброса жидкости, муниципальные сборы за сброс отходов практически исключены. Даже если принять во внимание ежедневную стоимость химических флокулянтов, современная система обходится примерно в 95 долларов в день. За 300-дневный рабочий год это означает экономию более 130 000 долларов.
Опора на устаревшую дешевую инфраструктуру приводит к серьезному финансовому кровотечению. Экономия, полученная за счет резкого снижения счетов за воду, уклонения от непомерных штрафов за канализацию и минимизации ручной очистки резервуаров, быстро компенсирует премиальную цену установки высокого класса. Кроме того, поддержание кристально чистой циркулирующей жидкости предотвращает преждевременное разрушение дорогостоящих лопастей гранулятора и шнеков экструдера. Это косвенно сокращает ваш бюджет на обслуживание.
Выбор подходящего оборудования требует тщательной систематической оценки ваших конкретных исходных материалов. Система, безупречно спроектированная для очистки складских отходов, катастрофически выйдет из строя, если ей будет поручено пережевывать засохшую сельскохозяйственную мульчу.
Готовые решения редко обеспечивают максимальную эффективность. Сообразительные покупатели всегда перед подписанием контракта отправляют производителю образцы сырья. Понимание вашего точного профиля загрязнения позволяет команде инженеров правильно подобрать размеры раковины-поплавка, откалибровать скорость фрикционной шайбы и спроектировать скорость потока, предотвращающую образование узких мест.
Заранее определите, поставляет ли производитель комплексную экосистему, включающую как компоненты механической мойки, так и прилегающую станцию очистки сточных вод. Системы, спроектированные под одной крышей, отличаются бесшовной автоматизацией. Центральный программируемый логический контроллер может идеально синхронизировать сильную тягу фрикционных шайб с точной производительностью отстойников. Если вам необходимо использовать стороннюю экологическую фирму, требуется тщательное управление проектом, чтобы обеспечить безупречную связь между обеими системами.
Это оборудование работает в постоянно влажной, высокоабразивной, а иногда и едкой среде. Таким образом, основная металлургия определяет срок службы ваших инвестиций. Критические влажные зоны, особенно поплавковые резервуары, обезвоживающие экраны и фрикционные корпуса, должны быть изготовлены из высококачественной нержавеющей стали.
Стандартная нержавеющая сталь 304 является основой для холодной стирки и обеспечивает надежную защиту от мягких органических кислот. Однако если ваш процесс требует горячей промывки агрессивными щелочными моющими средствами для удаления промышленных масел, переход на нержавеющую сталь 316L абсолютно обязателен. Добавление молибдена в сплав 316L обеспечивает превосходную стойкость к химической коррозии. Это предотвращает катастрофические структурные разрушения и загрязнение ржавчиной готовых пластиковых гранул.
Для успешного управления предприятием по переработке пластмасс требуется умелое управление ресурсами. Хотя процесс стирки, несомненно, требует интенсивного увлажнения для удаления стойких загрязнений, фактический потребляемый объем полностью находится под вашим контролем. Отказавшись от устаревших методов разомкнутого цикла и внедрив усовершенствованную систему очистки с замкнутым циклом, операторы могут резко ограничить потребление пресной воды.
В сочетании с мощными механическими отжимными устройствами, которые отжимают и восстанавливают конечную влагу, эти современные системы превращают тяжелую нагрузку на коммунальные услуги в экономичную, экологически чистую и высокорентабельную операцию. Когда вы будете готовы прекратить позволять коммунальным расходам истощать вашу прибыль, обратитесь к опытному производителю оборудования, например Jwell Machinery, чтобы оценить профиль вашего конкретного материала и разработать систему, рассчитанную на долгосрочную устойчивость.
Очистка сточных вод на заводе по переработке пластмасс основана на многоступенчатом процессе осветления. Сначала грязная вода проходит через вибрационные механические сита для удаления крупного мусора и мелких частиц пластика. Далее жидкость поступает в большой отстойник или осветлитель. Операторы впрыскивают в воду химические коагулянты и флокулянты. Эти химикаты заставляют микроскопические частицы грязи и масла слипаться в тяжелые хлопья, которые оседают на дно в виде осадка. Чистая вода сверху перекачивается обратно в линию промывки, а нижний ил сжимается в фильтр-прессе для удаления остатков влаги перед утилизацией.
На современном предприятии, использующем систему фильтрации с замкнутым контуром, оптимальное соотношение свежей подпиточной воды и переработанного пластика составляет от 1:1 до 2:1. Это означает, что на каждую тонну переработанной пластиковой пленки вы будете потреблять примерно 1–2 тонны пресной воды. Старые системы с открытым циклом без рециркуляции воды могут потреблять до 10 тонн воды на тонну пластика, что делает их крайне неэффективными и дорогими в эксплуатации.
Нет. Несмотря на то, что существуют нишевые технологии химической чистки для слегка пылящих материалов, стандартным полиолефинам для работы требуется жидкость. Жидкость выступает в качестве критической среды для разделения по плотности в резервуарах-поглотителях. Это позволяет ценным полимерам плавать, а тяжелый мусор тонет. Кроме того, он служит необходимой несущей жидкостью в фрикционных шайбах для смывания механически очищенной грязи. Работа этих высокоскоростных машин всухую приведет к катастрофическому перегреву, расплавлению полимеров и разрушению оборудования.
Во время работы жидкость быстро засоряется взвешенными веществами, органическими веществами и растворенными химикатами. В примитивных установках без фильтрации он быстро превращается в густую неработоспособную жижу, которую необходимо постоянно сливать и заменять. Однако в современной архитектуре с замкнутым контуром, включающей химическую флокуляцию и шламовые прессы, основной объем воды постоянно осветляется. Вам редко придется выполнять полный слив. Операторы просто доливают от 1 до 3 тонн в час, чтобы восполнить то, что теряется в результате атмосферного испарения и попадает в выброшенные глиняные корки.
Ни одна механическая система не обеспечивает абсолютного удаления влаги. Соковыжималки премиум-класса и усовершенствованные центробежные агрегаты разработаны для снижения содержания влаги до управляемого уровня от 1 до 3 процентов. Эта небольшая влажность вполне приемлема для последующей стадии гранулирования. Современные экструдеры имеют специализированные зоны вакуумной дегазации вдоль нагретого цилиндра. Когда пластик плавится, оставшаяся влага мгновенно превращается в пар и агрессивно высасывается вакуумными насосами. Это гарантирует, что конечные гранулы будут плотными, твердыми и не будут содержать внутренних пузырьков воздуха.
Горячая стирка, как правило, является излишним для стандартной сельскохозяйственной мульчи, бывшей в употреблении, или коммерческих стретч-пленок, которые в основном загрязняются грязью и песком. Энергичная стирка холодным трением прекрасно с этим справляется. Однако при обработке пленок, пропитанных тяжелыми машинными маслами, густыми смазками или стойкими клеями, введение тепла становится недопустимым. В этих сценариях жидкость нагревается почти до кипения и добавляются едкие химикаты, чтобы разрушить молекулярные связи масел. Это позволяет загрязнениям полностью отделиться от полимерной матрицы.


