
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-11 Происхождение:Работает


Зайдите сегодня на любой крупносерийный производственный цех. Вы быстро заметите, что стандартное оборудование плохо справляется со сложными полимерными матрицами. Использование готового оборудования часто приводит к серьезной деградации материала, нестабильной производительности и преждевременному механическому выходу из строя. Ведущие производители двухшнековых экструдеров выступают в качестве стратегических технических партнеров, а не просто поставщиков оборудования. Они адаптируют каждый компонент, от загрузочного бункера до последующего режущего механизма. Благодаря тщательному проектированию оборудование идеально соответствует уникальным реологическим свойствам вашей конкретной рецептуры.
В настоящее время индустрия пластмасс переживает масштабную трансформацию. Руководствуясь строгими глобальными требованиями устойчивого развития, переработчики активно переходят на использование смол, бывших в употреблении, и современных биополимеров. Эта макротенденция создает серьезные проблемы в переработке. Стандартным машинам просто не хватает удельной плотности крутящего момента и мощности удаления летучих веществ, необходимых для работы с изменяющимся уровнем влажности в переработанных материалах. Следовательно, рынок испытывает резкий всплеск спроса на узкоспециализированные экструзионные установки, разработанные специально для моделей экономики замкнутого цикла и технических композитов.
Различные материалы требуют весьма специфических условий обработки. Высоконаполненные пластмассы требуют агрессивного перемешивания без разрушения футеровки ствола. Термочувствительные биопластики требуют точного контроля температуры и низких скоростей сдвига, чтобы избежать катастрофической термической деградации.
Когда крупные предприятия полагаются на нестандартное оборудование для промышленного гранулирования пластика , они сталкиваются с дорогостоящими препятствиями. Операторы часто сталкиваются с непостоянными температурами расплава, плохой дисперсией присадок и помпажами головок. Кастомизация решает эту проблему непосредственно на инженерном уровне. Вы рассчитываете каждую переменную, включая время пребывания, скорость сдвига, мощность дегазации и эффективность охлаждения. Такой подход радикально сокращает отходы материалов и снижает потребление энергии на килограмм. В конечном итоге это продлевает срок эксплуатации оборудования и обеспечивает быстрый возврат инвестиций.
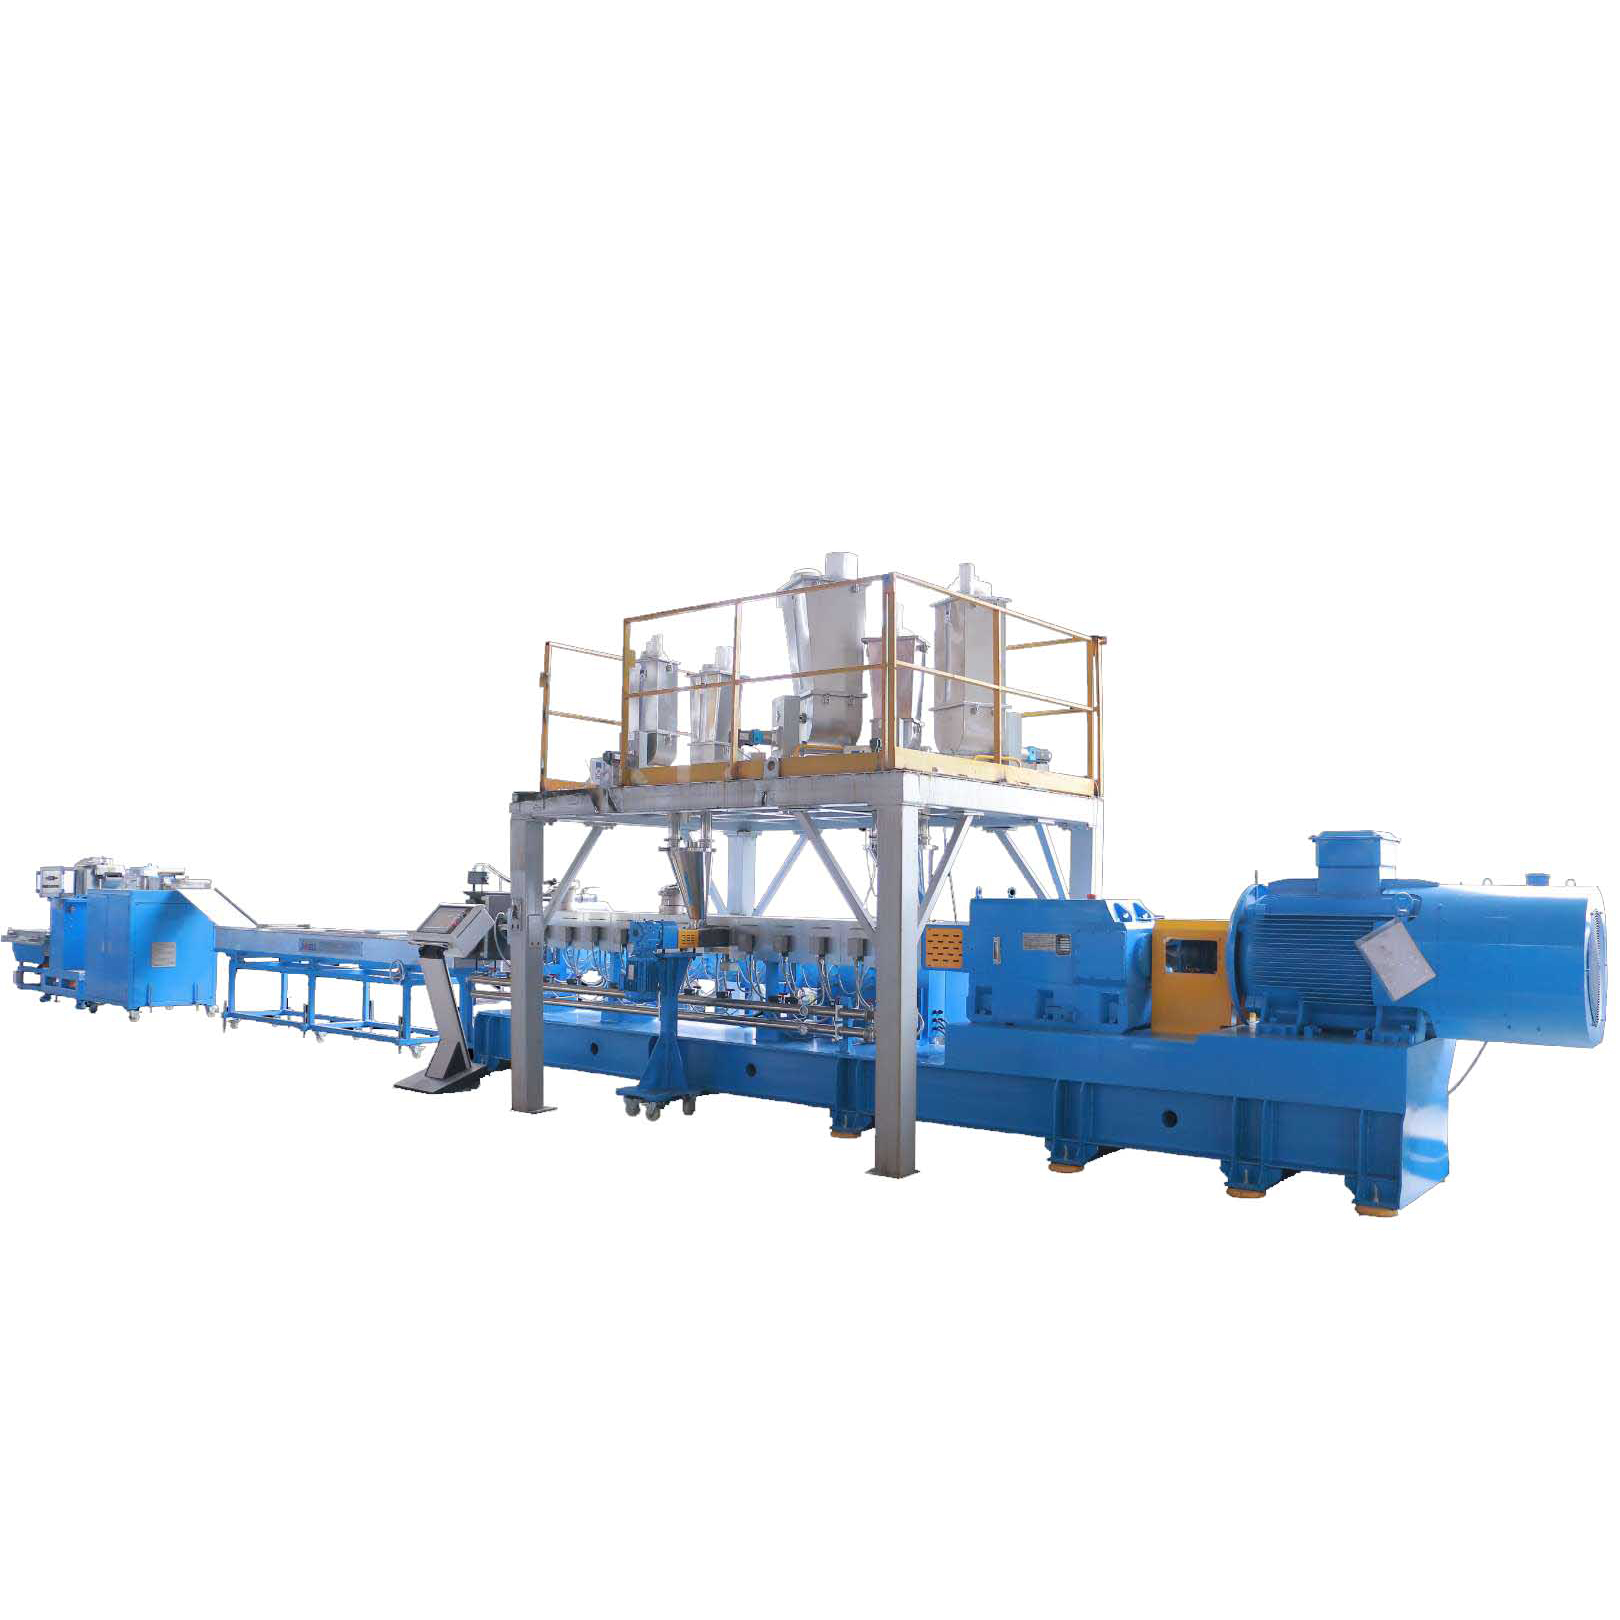
Механическим ядром любого двухшнекового экструдера является конфигурация шнека и цилиндра. Эта внутренняя геометрия, работающая по принципу совместного вращения и полного зацепления, определяет весь процесс компаундирования.
В отличие от традиционных одношнековых экструдеров, двухшнековые профили по своей сути являются модульными. В них используются прецизионно обработанные элементы, надеваемые на шлицевой вал. Вы выбираете конкретные элементы, исходя из требуемой интенсивности сдвига и смешивания. Транспортирующие элементы используют переменный шаг для эффективного перемещения материала вперед. Более широкие шаги обеспечивают подачу большого объема в зону подачи. Более узкие шаги создают существенное давление непосредственно перед штампом. Блоки для замеса действуют как основные инструменты для смешивания. Регулировка угла наклона месительных дисков идеально балансирует дисперсионное и распределительное перемешивание.
Соотношение длины и диаметра определяет время пребывания и доступное физическое пространство для обработки. Вы можете изменить длину ствола, просто добавляя или удаляя модульные секции. Более длинные соотношения от 40 до 52 созданы для сложных процессов, таких как реактивная экструзия или многоступенчатая дегазация. Более короткие соотношения между 24 и 32 предназначены для термочувствительных материалов, таких как ПВХ. Длительное тепловое воздействие в этих более коротких установках сведено к минимуму, чтобы предотвратить необратимое разрушение полимера.
Представьте себе, что вы обрабатываете партию полиамида, армированного стекловолокном, на 30 процентов. Стандартный азотированный ствол покажет значительные результаты всего за несколько месяцев. Обработка абразивных наполнителей требует надежной металлургии. Производители адаптируют конструкционные материалы гильз ствола и винтовых элементов для предотвращения преждевременного износа.
| Металлургический тип | Основная характеристика | Лучше всего подходит для |
|---|---|---|
| Азотированная сталь | Стандартная твердость поверхности, высокая экономичность. | Ненаполненные или слегка наполненные стандартные полимеры. |
| Биметаллические сплавы | Высокая износостойкость с толстым защитным внутренним слоем. | Абразивные составы, такие как 15–30 процентов стекловолокна или тальк. |
| Порошковая металлургия | Экстремальный износ и сильная коррозионная стойкость. | Высокоабразивная среда с содержанием стекловолокна более 40 процентов. |
Если оставить в стороне бочку, стабильность процесса полностью зависит от подачи сырья. Неравномерная подача приводит к скачкам давления, скачкам в головке и образованию некондиционной продукции.
Объемные питатели подают материал исключительно в зависимости от скорости шнека. Естественные колебания объемной плотности здесь приводят к серьезным ошибкам дозирования. Для точного смешивания на предприятиях используются индивидуальные гравиметрические дозаторы с функцией потери веса. Эти передовые системы измеряют точный вес материала и регулируют скорость шнека в режиме реального времени, чтобы поддерживать безупречный массовый расход. Этот уровень настройки не подлежит обсуждению для составов с жесткими допусками, таких как пластмассы медицинского назначения.
Не все материалы выдерживают основное питающее отверстие. Инженеры изготавливают специальные отверстия для боковых питателей и портов для впрыска жидкости дальше по потоку. Боковые питатели вводят хрупкие материалы, такие как стекловолокно или термочувствительные антипирены. Подача их в уже расплавленную полимерную матрицу снижает сдвиг и время пребывания. Это прекрасно сохраняет целостность волокна. Отверстия для впрыска жидкости вводят красители или реактивы непосредственно в расплав, находящийся под давлением.
Следующими важными препятствиями являются управление тепловым профилем и извлечение летучих веществ. Эти функции требуют точной настройки на основе теплопроводности и содержания влаги.
Каждая модульная секция бочки действует как независимая температурная зона. В стандартных установках используются литые алюминиевые нагреватели. Для изготовления высокотемпературных конструкционных пластиков требуются литые медные нагреватели или керамические ленты, чтобы выдерживать экстремальные тепловые нагрузки. Внутренние каналы охлаждения противодействуют огромному внутреннему трению, возникающему в результате процессов с высоким сдвигом. В системах циркулирует либо умягченная вода, либо термомасло, чтобы предотвратить превышение температуры расплава порога разложения.
Влага и захваченный воздух должны быть принудительно удалены, чтобы предотвратить структурные пустоты в конечном продукте. Производители располагают одну или несколько зон вакуумной дегазации вдоль ствола. Для высокогигроскопичных материалов, таких как ПЭТ, системы глубокого вакуума в сочетании со специальными ловушками для конденсации обеспечивают выход без пузырьков.
Экструдер плавится и смешивается, но дальнейшее оборудование определяет жизнеспособность конечного продукта. Переход от расплава под давлением к однородным гранулам требует синхронизированной разработки.
Головка является критической точкой перехода. Специальные каналы потока, спроектированные с помощью вычислительной гидродинамики, устраняют мертвые зоны. Если полимер застаивается, он разлагается и вызывает появление черных пятен на конечном продукте. Специализированные устройства смены сеток позволяют операторам фильтровать примеси, не останавливая производственный процесс.
Прочность и липкость расплава полимера определяют метод резки. Правильный выбор машины для гранулирования пластика обеспечивает правильную геометрию и объемную плотность гранул. Производители предлагают три основные конфигурации.
Для обеспечения непрерывного производства вся система должна работать в гармонии. Полностью синхронизированная двухшнековая линия гранулирования позволяет главной системе управления регулировать скорость фрезы в режиме реального времени. Это гарантирует одинаковые размеры гранул, несмотря на незначительные колебания скорости подачи.
Механические части обеспечивают физические возможности, а программное обеспечение обеспечивает согласованность. В готовых панелях отсутствует детальное управление рецептами, необходимое на современных предприятиях по производству компаундов.
Представьте себе переход от полипропилена с высокой текучестью к высоковязкой смеси АБС. Вместо ручной повторной калибровки пользовательский интерфейс мгновенно выполняет переключение. Настройки включают поддержку нескольких языков, многоуровневый доступ пользователей и обширное хранилище рецептов. Это ограничивает возможность обычных операторов изменять основные параметры и сводит к минимуму человеческие ошибки.
На современном заводе полагаться на ручную проверку параметров устарело. Экструдеры, изготовленные по индивидуальному заказу, используют интеллектуальные датчики для постоянного контроля давления расплава, температуры и крутящего момента двигателя. Беспрепятственная передача этих данных позволяет проводить профилактическое обслуживание. Раннее обнаружение постепенного увеличения крутящего момента предотвращает катастрофические сбои в середине производства.
Двухшнековая экструзия охватывает самые разные отрасли. Производители высшего уровня разрабатывают решения, полностью основанные на определенной чувствительности к температуре и сдвигу.
Производство мастербатчей требует исключительного перемешивания. Если пигменты агломерируются, на конечном продукте появляются цветные полосы. Специальные шнековые профили с блоками интенсивного замешивания эффективно разрушают эти агломераты. Функции быстрой очистки, такие как быстрооткрывающиеся головки и самоочищающиеся винты, сводят к минимуму перекрестное загрязнение при частой смене цвета.
Переработка бывшей в употреблении смолы требует специализированных установок с высоким крутящим моментом. Экструдеры серии High Performance обладают особым крутящим моментом, предназначенным для работы с твердыми расплавами. Когда переработанный ПЭТ подвергается воздействию тепла и влаги, он быстро разлагается. Специализированные экструдеры с высоким крутящим моментом и многоступенчатыми системами вентиляции с высоким вакуумом агрессивно удаляют влагу. Это часто исключает необходимость энергоемкой предварительной сушки. Биопластики требуют совершенно другого подхода. Оптимизированное внутреннее охлаждение и шнековые профили с низким усилием сдвига мягко расплавляют полимер, не нарушая его тонкую молекулярную цепь.
Выбор поставщика оборудования — это стратегическое решение, влияющее на десятилетия производства. Не ограничивайтесь первоначальной ценой и оцените глубину инженерных разработок.
Во-первых, оцените внутренние инженерные возможности. Надежный производитель использует передовое 3D-моделирование и реологическое моделирование, чтобы проверить индивидуальную конструкцию винта перед резкой любого металла.
Во-вторых, потребуйте комплексную испытательную лабораторию. Никогда не покупайте линию компаундирования, основываясь на теоретических расчетах. Проведите физические испытания, используя реальное сырье. Прежде чем подписывать контракт, проверьте производительность и конечное качество гранул на пилотных экструдерах.
Наконец, внимательно изучите инфраструктуру послепродажного обслуживания. Машины, изготовленные по индивидуальному заказу, нуждаются в специализированном обслуживании. Проверьте условия гарантии, время ответа и наличие запасных частей. Надежная глобальная сервисная сеть сводит к минимуму длительные остановки производства.
Настройка вашего двухшнекового экструдера повышает производительность, сокращает отходы материала и идеально согласовывает механические компоненты с вашими потребностями в обработке. Это смещает динамику от простой покупки оборудования к долгосрочному инжиниринговому партнерству. Стандартные машины просто не могут обеспечить такой уровень надежности. Если вы готовы модернизировать свое производство, свяжитесь с командой опытных инженеров сегодня, чтобы сконфигурировать индивидуальную экструзионную линию, которая точно соответствует вашим спецификациям материала и повысит эффективность вашей работы.
Первоначальные капитальные затраты на установку, изготовленную по индивидуальному заказу, могут быть на 15–30 процентов выше в зависимости от специализированной металлургии и передовых модулей автоматизации. Однако окупаемость инвестиций достигается быстро. Машины, изготовленные по индивидуальному заказу, значительно сокращают процент брака материалов, оптимизируют потребление энергии и обеспечивают более продолжительное время безотказной работы. Это в конечном итоге снижает общую стоимость килограмма произведенных пеллет.
Нет. Хотя одношнековые экструдеры могут иметь нестандартную геометрию шнеков, им принципиально не хватает модульности, присущей двухшнековым системам. В двухшнековых экструдерах используются сегментированные шнековые элементы, скользящие по шлицевому валу. Это позволяет инженерам полностью переконфигурировать зоны смешивания, транспортировки и замеса по мере развития производственных требований.
Срок изготовления полностью адаптированной линии экструзии и последующего гранулирования обычно составляет от 12 до 24 недель. Этот период времени включает начальный этап проектирования, закупку специализированных износостойких сплавов, точную обработку на станках с ЧПУ и комплексные заводские приемочные испытания перед отправкой.
Да, это главное преимущество модульной платформы. Если рецептура вашего материала изменится, производители могут поставить новые винтовые элементы для изменения профиля сдвига. Вы можете дооснастить бочку дополнительными боковыми загрузочными отверстиями или модернизировать следующую грануляционную головку, не покупая совершенно новую машину.
Если изготовленный на заказ двухшнековый экструдер спроектирован с использованием специализированных металлургических технологий и подвергнут надлежащему профилактическому обслуживанию, он обычно эффективно работает в течение 15–20 лет. Замена модульных изнашиваемых деталей, таких как шнековые элементы и гильзы цилиндра, значительно продлевает срок службы основной машины.
Обработка высоконаполненных компаундов требует исключительной износостойкости. Инженеры решают эту проблему, футеровывая ствол биметаллическими сплавами или материалами порошковой металлургии. Они также используют специальные износостойкие покрытия на элементах винта, чтобы предотвратить преждевременное задирание и поддерживать точные допуски с течением времени.


