
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


Вы изо всех сил пытаетесь найти экструзионное оборудование, которое точно соответствует вашим производственным целям? Представьте себе шумный заводской цех. Недавно установленное оборудование постоянно заклинивает. Основная причина часто проста, но фатальна: машина не может справиться с высоким содержанием влаги в бытовом металлоломе. Это суровая реальность для операторов, которые полагаются на стандартное, готовое оборудование. Стандартизированное оборудование редко обеспечивает стабильную окупаемость инвестиций при работе с уникальными полимерными смесями или строгими пространственными ограничениями.
В настоящее время сектор переработки пластмасс переживает масштабные структурные изменения. Из-за строгих глобальных правил упаковки и быстрого внедрения моделей экономики замкнутого цикла переработчики сталкиваются со все более сложным сырьем. Мы наблюдаем резкий рост потоков смешанных полимерных отходов, сильно загрязненных чернилами, органическими остатками и различными уровнями влажности. Эта общеотраслевая тенденция требует агрессивных возможностей фильтрации расплава и систем дегазации с высоким вакуумом. Времена, когда можно было полагаться на универсальное оборудование, прошли. Современным предприятиям требуются адаптивные, специально спроектированные перерабатывающие установки для поддержания стабильного качества окатышей и сохранения коммерческой конкурентоспособности.
В этом инженерном руководстве вы узнаете, как специализированный производитель выступает в качестве вашего технического партнера. Мы изучим, как они преобразуют данные о сырье в надежные, высокоэффективные системы, адаптированные к вашему конкретному рабочему плану.
Приобретение промышленного экструзионного оборудования требует тщательной внутренней подготовки. Прежде чем обратиться к поставщику, руководители предприятий должны собрать эмпирические данные о текущих возможностях своего предприятия и будущих производственных целях. Эти данные служат основополагающим планом. Без этого команда инженеров, по сути, летает вслепую.
Физические и химические свойства вашего сырья определяют всю механическую конструкцию экструзионной системы. Операторы предприятий должны четко идентифицировать входящий материал. Вы перерабатываете чистый промышленный лом, смешанный пластик или сильно загрязненную сельскохозяйственную пленку? Каждый материал обладает различной объемной плотностью, индексом текучести расплава и содержанием влаги.
Кроме того, решающее значение имеет определение целевой производительности в килограммах в час. Точное определение желаемой производительности предотвращает дорогостоящую ошибку, связанную с недостаточным размером двигателя или слишком большим диаметром ствола. Оба сценария неизбежно приводят к серьезной неэффективности использования энергии, плохой пластификации и нестабильному качеству пеллет.
Пространственные ограничения напрямую влияют на физическое расположение технологической линии. Производителю необходимо знать точные размеры вашего объекта. Это определяет, требуется ли линейная планировка, L-образная конфигурация или компактная U-образная конструкция для оптимального размещения в производственном помещении.
Электрическая мощность не менее важна. Промышленные экструдеры требуют значительной мощности для двигателей первичного привода и многозонных систем нагрева. В частности, оценка напряжения, фазы и доступной силы тока вашего объекта предотвращает локальные перегрузки электросети. Это обеспечивает стабильную и непрерывную работу без отключения автоматических выключателей.
| метрики оценки. | Точки данных, необходимые инженерам. |
|---|---|
| Профиль материала | Тип полимера, насыпная плотность, процент влажности, уровень загрязнения |
| Производственная цель | Минимальная и максимальная ожидаемая пропускная способность в час |
| Пространственная планировка | Доступная длина, ширина и высота потолка в метрах. |
| Мощность мощности | Общая доступная мощность в киловаттах, напряжение, частота переменного тока |
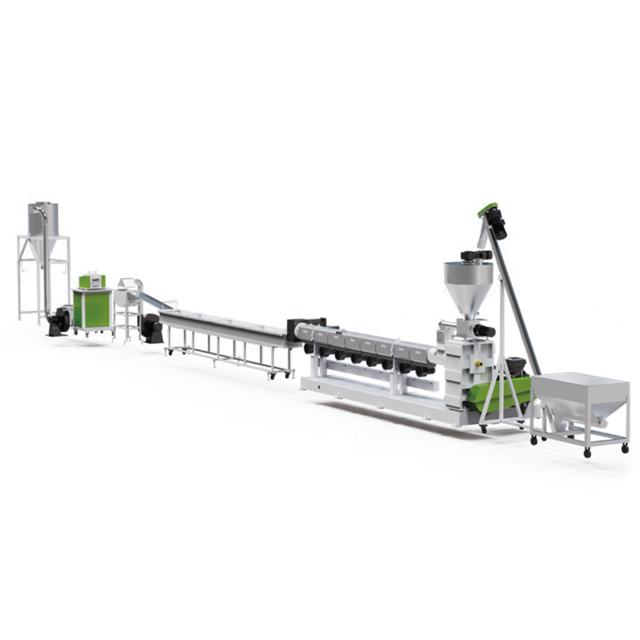
Полипропилен и полиэтилен составляют подавляющее большинство перерабатываемых термопластов. Разработка системы специально для этих полиолефинов требует глубокого понимания их уникального термического поведения и физических свойств.
Полиолефины ведут себя совершенно по-разному в зависимости от их исходной формы. Твердые хлопья из измельченных труб или деталей, отлитых под давлением, легко подаются в стандартные бункеры благодаря их высокой объемной плотности. Напротив, мягкие пленки или тканые мешки легкие. Они очень склонны к закупориванию в загрузочном горловине, что приводит к опасному падению давления расплава.
Чтобы решить эту логистическую проблему, инженеры часто заказывают специальную линию гранулирования ПП-ПЭ, адаптированную к форме материала. Для жестких пластиков обычно проектируются системы с диаметром шнеков от 90 до 160 мм, способные обеспечивать стабильную производительность от 300 до 1000 кг в час. Для легких пленок добавляются встроенные резаки-компакторы для уплотнения материала перед его поступлением в шнек экструдера. Это обеспечивает последовательный процесс подачи без скачков напряжения и защищает главный двигатель.
Выбор между одноступенчатой и двухступенчатой конфигурацией полностью зависит от загрязнения и уровня влажности входного материала.
| Тип системы | , наиболее подходящий для | ключевых инженерных преимуществ. |
|---|---|---|
| Одноступенчатый | Чистый промышленный лом, промытые жесткие хлопья. | Меньшее удельное энергопотребление, меньшая занимаемая площадь, упрощенное обслуживание. |
| Двухступенчатый | Пленки с плотной печатью, бытовые отходы с высокой влажностью. | Двойные фильтрующие сетки, агрессивное удаление влаги, превосходная гомогенизация расплава. |
Надежный производитель проверит образцы вашего материала, чтобы порекомендовать наиболее экономичную механическую конфигурацию. Это предотвращает ненужные капитальные затраты на переусложненные системы, гарантируя при этом качество продукции.
Автономное оборудование редко работает в вакууме. Критический этап процесса проектирования включает в себя обеспечение безупречной синхронизации нового оборудования с существующей инфраструктурой вашего предприятия.
Механизм подачи экструдера должен точно соответствовать производительности вашего предшествующего подготовительного оборудования, такого как измельчители или фрикционные шайбы. Если предшествующее оборудование подает материал быстрее, чем может обработать блок обработки, возникают серьезные блокировки. Представьте себе оператора, вынужденного каждый час вручную прочищать мостовой бункер. Правильная синхронизация устраняет этот рабочий кошмар.
Производители решают эту проблему, интегрируя гравиметрические системы дозирования. Эти автоматические питатели напрямую связаны с главным приводом экструдера. Они регулируют скорость подачи в режиме реального времени, чтобы поддерживать оптимальное давление в стволе и предотвращать остановку двигателя.
Метод резки должен идеально соответствовать прочности расплава полимера. Изготовленная на заказ машина для гранулирования пластика может сочетаться с различными технологиями резки. Варианты включают грануляторы с водяными кольцами для стандартных полиолефинов, традиционные устройства для резки прядей для расплавов с высокой вязкостью или усовершенствованные подводные системы для микропеллет премиум-класса.
После этапа резки команда инженеров планирует интеграцию центробежных сушилок, вибрационных классификационных сит и систем пневмотранспорта. Это гарантирует, что готовые гранулы будут охлаждены, высушены и транспортированы в бункеры для хранения без ручного вмешательства. Результатом является резкое снижение затрат на рабочую силу и рисков перекрестного загрязнения.
Одной из наиболее распространенных дилемм при переработке полимеров является выбор между одношнековой и двухшнековой технологиями. Объективный производитель анализирует ваше конкретное применение, чтобы рекомендовать подходящее механическое решение, а не предлагать самый дорогой вариант.
Одношнековые экструдеры доминируют в секторах стандартной переработки и экструзии профилей. Поскольку они полагаются на сопротивление потоку, они спроектированы так, чтобы создавать высокое и стабильное давление на головке. Это делает их исключительно эффективными для перекачивания и формования однородных расплавов.
С механической точки зрения одношнековые машины проще, легче обслуживать и требуют меньших капиталовложений. Они остаются бесспорным стандартным выбором для обработки обычных термопластов, где не требуется интенсивное дисперсионное смешивание.
Двухшнековые экструдеры оснащены двумя взаимозацепляющимися шнеками, которые обеспечивают превосходное дисперсионное и распределительное смешивание. Завод с хорошей репутацией порекомендует двухвинтовую систему только для очень специфических применений. К ним относятся смешивание полимеров с большими объемами карбоната кальция, добавление маточных смесей насыщенных цветов, смешивание несовместимых полимеров или выполнение реактивной экструзии.
Эксплуатационная рентабельность напрямую связана с энергоэффективностью и уровнем автоматизации экструзионного оборудования. При индивидуальном проектировании особое внимание уделяется минимизации удельного энергопотребления на килограмм производимых пеллет.
Двигатель первичного привода потребляет большую часть электроэнергии на линии грануляции пластика . В качестве яркого примера возьмем переработку хлопьев ПЭТ-бутылок. Для обработки ПЭТ требуются специализированные двухступенчатые вакуумные системы, а соотношение длины к диаметру часто доводится до 36:1, чтобы обеспечить максимальное удаление влаги без ухудшения характеристической вязкости.
Для эффективного питания этих надежных систем заводы высшего уровня используют высокоэффективные двигатели переменного тока в сочетании с преобразователями частоты. Эти усовершенствованные приводы динамически регулируют энергопотребление в зависимости от фактической нагрузки, необходимой винту. Кроме того, производители изолируют ствол специальными термочехлами и высокоэффективными керамическими нагревательными лентами. Это значительно снижает потери тепла в окружающую среду и снижает общие эксплуатационные расходы.
Современные экструзионные линии в значительной степени полагаются на программируемые логические контроллеры и человеко-машинные интерфейсы для поддержания стабильности процесса.
Специальное программное обеспечение позволяет операторам устанавливать точные температурные профили, контролировать давление расплава и отслеживать крутящий момент двигателя в режиме реального времени. Интеллектуальное управление также оснащено автоматизированной системой сигнализации. Эти предупреждения уведомляют операторов о потенциальных проблемах, таких как засорение устройства смены сеток или падение давления водяного охлаждения, задолго до того, как они приведут к простою машины или ухудшению качества пеллет.
Инвестиции в промышленное экструзионное оборудование требуют строгого процесса проверки. Солидный производитель не полагается только на теоретические расчеты. Вместо этого они используют эмпирические данные, собранные на этапах комплексных испытаний еще до того, как оборудование покинет их предприятие.
Заводские приемочные испытания — это исчерпывающий процесс оценки. Производитель эксплуатирует полностью собранную экструзионную линию в моделируемых производственных условиях. Основная цель — подтвердить, что оборудование соответствует согласованным техническим характеристикам, стандартам безопасности и требованиям к производительности.
Стандартный протокол испытаний предполагает эксплуатацию машины в течение нескольких часов подряд для проверки ее термической стабильности и механической целостности под нагрузкой. Одним из наиболее важных аспектов успешного испытания является использование фактического сырья клиента. Испытание машины с чистыми пластиковыми гранулами не дает никакой гарантии, если конечный пользователь собирается обрабатывать сельскохозяйственные пленки с большим количеством печати. Пропуская через систему именно ваш материал, команда инженеров оценивает, как профиль шнека справляется с конкретными реологическими свойствами вашего полимера.
Данные, собранные во время тестирования, служат основой для окончательных корректировок. Если давление расплава выходит за пределы допустимых допусков, заводские инженеры изменяют настройки устройства смены сит или корректируют температурный профиль в зоне сжатия. Если на готовых гранулах наблюдаются дефекты поверхности, немедленно выполняется точная настройка температуры фильерной головки или регулировка расхода охлаждающей воды.
| Тестирование параметров. | Фокус оценки. | Корректирующие действия в случае неудачи. |
|---|---|---|
| Пропускная способность | Килограммов в час при оптимальных оборотах | Отрегулируйте профиль шнека или механизм подачи |
| Стабильность давления расплава | Колебания давления на головке | Откалибруйте зоны нагрева или проверьте устройство смены экрана. |
| Качество пеллет | Равномерность размера, плотность и отсутствие пустот. | Отрегулируйте скорость фрезы или улучшите вакуумную дегазацию. |
Выбор производителя – это стратегическое решение, выходящее далеко за рамки первоначальной закупочной цены. Общая стоимость владения, которая включает потребление энергии, затраты на техническое обслуживание, наличие запасных частей и долговечность оборудования, должна определять вашу стратегию закупок.
Фундаментальное различие между производителем премиум-класса и поставщиком с низкой стоимостью заключается в глубине разработки. Высококомпетентное предприятие располагает специализированной группой исследований и разработок, способной разработать индивидуальную геометрию шнеков, адаптированную к вашему конкретному полимеру.
Очень важно отличать настоящего производителя от сборщика оборудования. Сборщики закупают стандартные стволы, винты и редукторы у сторонних поставщиков и просто скрепляют их болтами. Настоящий производитель самостоятельно изготавливает основные компоненты. Это позволяет им применять передовые металлургические методы обработки, такие как биметаллические покрытия или специальные процессы азотирования, что значительно повышает износостойкость от абразивных загрязнений.
Даже самое надежное экструзионное оборудование со временем требует обслуживания. Истинная ценность производителя часто раскрывается после ввода оборудования в эксплуатацию. Оцените инфраструктуру послепродажной поддержки завода. Поддерживают ли они полный перечень критически важных запасных частей? Каково их гарантированное время ответа для технической поддержки? Надежный партнер всегда отправляет на ваш объект опытных технических специалистов для установки, гарантируя, что ваша команда будет полностью оснащена для эффективной эксплуатации линии.
Покупка промышленного экструзионного оборудования представляет собой стратегическое деловое партнерство. Правильный производитель выступает в качестве консультанта, разрабатывая технологии, соответствующие вашим конкретным эксплуатационным целям, а не навязывая стандартную модель в ваш рабочий процесс. Персонализация, строгие заводские испытания и экспертное руководство обеспечивают долгосрочную прибыльность производства. Независимо от того, интегрируете ли вы отдельный блок или проводите капитальный ремонт всего объекта, точная инженерия — ваша лучшая защита от простоев. Чтобы изучить индивидуальное оборудование, адаптированное к вашим точным спецификациям материалов и площади завода, посетите официальный сайт https://www.jwell-recycling.com, чтобы связаться со старшими инженерными экспертами сегодня.
Одношнековые экструдеры высокоэффективны для переработки стандартных термопластов, включая ПЭТ, ПП, ПЭ, АБС и ПВХ. Они превосходно справляются со стандартными задачами и установками по переработке отходов, где требуется стабильное давление и постоянная производительность. В технологических средах, где интенсивное компаундирование не является основной целью, одношнековая система обеспечивает оптимальный баланс энергоэффективности, стабильности обработки и простоты эксплуатации.
Срок изготовления во многом зависит от сложности оборудования и необходимого уровня кастомизации. Для стандартной машины производство и тестирование обычно занимают от 45 до 60 дней. Однако для линии с индивидуальными требованиями, включающей специализированные устройства дегазации, шнеки индивидуальной геометрии и встроенную автоматизацию, этот процесс может занять от 60 до 90 дней. Этот срок обеспечивает строгую внутреннюю обработку и комплексные заводские приемочные испытания.
Да, одношнековая система может обрабатывать как жесткие хлопья, так и легкие мягкие пленки, при условии, что она оснащена правильным механизмом подачи. Жесткий измельченный материал обычно можно подавать с использованием стандартного объемного или гравиметрического бункера. Для обработки мягких пленок требуется силовой питатель или встроенный уплотнитель для уплотнения легкого материала перед его подачей в цилиндр экструдера. Это обеспечивает постоянную скорость подачи и предотвращает слипание материала.
Соотношение длины и диаметра является важнейшим инженерным параметром, определяющим время пребывания полимера внутри нагретой бочки. Более длинный ствол обеспечивает большую площадь поверхности и время для равномерного плавления пластика. Это также позволяет интегрировать несколько зон вакуумной дегазации. Это абсолютно необходимо при переработке переработанных материалов, содержащих высокий уровень влаги, остатков чернил или летучих загрязнений.
Ведущие производители предоставляют комплексные услуги по вводу в эксплуатацию и установке на месте. После отгрузки оборудования завод направляет на ваш объект опытных инженеров-механиков и электриков. Эти специалисты контролируют физическую установку, интегрируют новое оборудование с существующими системами выше и ниже по потоку и проводят обширные тренинги для ваших операторов.
При использовании высококачественных металлургических материалов, таких как биметаллические цилиндры и азотированные шнеки, хорошо обслуживаемая промышленная экструзионная линия может легко работать от 15 до 20 лет. Срок службы изнашиваемых компонентов, таких как шнеки и цилиндры, зависит от абразивности обрабатываемого материала. Переработка сильно загрязненного лома потребует более частой замены компонентов по сравнению с чистым промышленным переизмельчением.
Стабильность процесса поддерживается за счет сочетания интеллектуальной автоматизации и регулярного профилактического обслуживания. Операторы полагаются на интерфейсы ПЛК для мониторинга давления расплава, температурных зон и силы тока двигателя в режиме реального времени. Последовательная замена фильтрующих сеток до возникновения скачков давления, обеспечение непрерывного потока охлаждающей воды и подача материала с постоянной, гравиметрически контролируемой скоростью являются наиболее эффективными способами предотвращения колебаний технологического процесса.


