
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-31 Происхождение:Работает


Если вы когда-нибудь видели, как стандартный экструдер захлебывается в партии смешанного переработанного полиэтилена, вы понимаете ежедневное разочарование руководителей предприятий. Переработка переработанного пластика требует весьма специфического оборудования. Многие заводы постоянно сталкиваются с нестабильным качеством пеллет, застреванием материала в загрузочной горловине или стремительным ростом счетов за электроэнергию. Поиск подходящего оборудования — это серьезное оперативное препятствие, которое напрямую определяет прибыльность всего вашего производственного цеха.
Когда вы инвестируете в оборудование для переработки пластмасс, выбор правильной конфигурации представляет собой разницу между высокодоходной операцией и постоянным логистическим кошмаром. Полиэтилен является одним из наиболее широко используемых пластиков в мире, что делает спрос на эффективное, долговечное и точное экструзионное оборудование выше, чем когда-либо. Однако не существует двух одинаковых экструзионных линий. Партнерство со специализированным заводом по производству одношнековых экструдеров из полиэтилена является важнейшим стратегическим шагом для любого серьезного переработчика.
Вместо того, чтобы довольствоваться готовым, универсальным оборудованием, специализированный производитель предлагает широкий спектр моделей, адаптированных к вашим конкретным исходным материалам, производительности и стандартам конечной продукции. В этом руководстве мы подробно опишем точные модели, структурные конфигурации и расширенные функции, которые ведущий производитель нестандартных экструдеров использует для обеспечения безопасности вашего бизнеса в будущем.
Стандартизированное экструзионное оборудование часто сталкивается с серьезными механическими ограничениями при обработке различных сортов полиэтилена высокой, низкой и линейной низкой плотности. Эти материалы имеют различные индексы текучести расплава, объемную плотность и точки термического разложения. Специализированный завод по производству одношнековых экструдеров из полиэтилена напрямую учитывает эти переменные, создавая оборудование, специально адаптированное к конкретным характеристикам материала и ограничениям предприятия.
С инженерной точки зрения настройка больше не является необязательным обновлением. Это стало технической необходимостью. При переработке переработанного пластика уровни загрязнения и консистенция материала сильно колеблются от партии к партии. Стандартной машине обычно не хватает надежной вентиляционной способности, специфического распределения сдвига или мощной фильтрации, необходимых для устранения этих непредсказуемых несоответствий. Это ограничение неизбежно приводит к плохой гомогенизации расплава, задержке летучих газов и хрупким конечным продуктам, которые не проходят контроль качества.
Проводя тщательный анализ физических свойств сырья, инженеры рассчитывают точную геометрию шнека, необходимую для оптимизации процесса плавления, не вызывая чрезмерного термического напряжения на хрупких полимерных цепях. Специально разработанные экструдеры поддерживают стабильное внутреннее давление, что значительно снижает удельный расход энергии на килограмм перерабатываемого материала. Использование металлургических компонентов, ориентированных на конкретное применение, также сводит к минимуму износ, связанный с обработкой абразивных загрязнений, таких как песок или металлическая пыль, сводя к абсолютному минимуму время внепланового технического обслуживания.
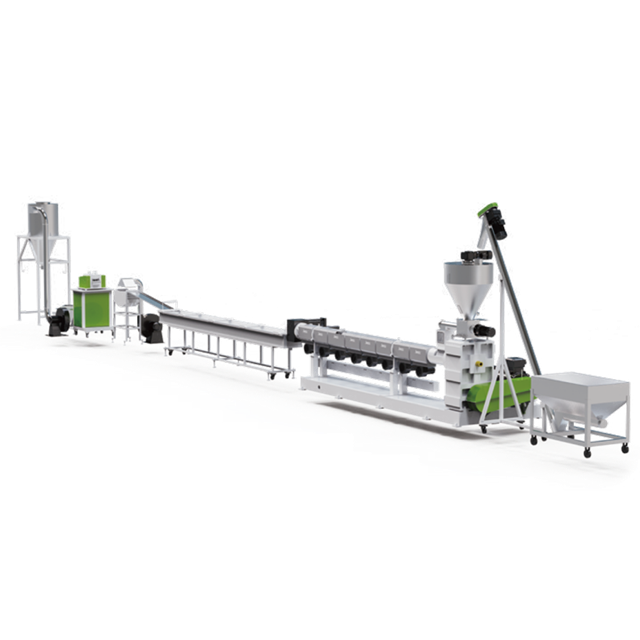
Промышленные экструдеры в первую очередь классифицируются по диаметру шнека — показателю, который напрямую коррелирует с внутренним объемом и максимальной производительностью обработки. Известный производитель модифицирует стандартные базовые модели, часто обозначаемые в отрасли как серия SJ, в соответствии с точными требованиями клиента к производительности и пространственными ограничениями.
Небольшие модели, обычно от SJ-45 до SJ-65, предназначены для применения в небольших объемах. Эти компактные установки, обрабатывая от 50 до 150 кг/ч, идеально подходят для лабораторных испытаний, производства цветных маточных партий или специализированных операций по переработке, где партии материалов небольшие, но требуют строгого контроля качества и частых переналадок.
Увеличивая производительность, модели среднего масштаба, включающие диапазон от SJ-90 до SJ-120, служат основными рабочими лошадками для большинства перерабатывающих предприятий среднего размера. Эти машины, способные обеспечивать постоянную производительность от 200 до 500 кг/ч, регулярно интегрируются в стандартную установку для гранулирования пластика . Они предлагают оптимальный баланс энергопотребления и производительности, что делает их идеальными для переработки чистых промышленных отходов или умеренно загрязненных хлопьев после потребления. Для обеспечения точного контроля частоты вращения при различных нагрузках эти модели обычно оснащены усовершенствованными инверторными двигателями переменного тока или сервоприводами.
На крупных коммерческих заводах по переработке отходов используются крупномасштабные промышленные модели от SJ-150 до SJ-200 и выше. Эти мощные машины обеспечивают высокую производительность от 600 до более 1200 кг/ч. Оснащенные надежными редукторами с высоким крутящим моментом и встроенными системами охлаждения масла, они поддерживают непрерывный поток материала без риска перегрева.
| Модель Серия | Диаметр шнека, мм | Расчетная производительность, кг/ч | Основное промышленное применение |
|---|---|---|---|
| От SJ-45 до SJ-65 | 45 - 65 | 50 - 150 | Лабораторные испытания, маточная смесь, специальная переработка |
| От SJ-90 до SJ-120 | 90 - 120 | 200 - 500 | Стандартный промышленный лом, чистый полиэтилен. |
| От SJ-150 до SJ-200+ | 150 - 200+ | 600 - 1200+ | Крупномасштабные коммерческие операции по переработке отходов |
Экструдер редко работает изолированно в производственном цеху. Он функционирует как центральный процессор в комплексной производственной цепочке. В зависимости от состояния, уровня влажности и объемной плотности сырья заводы конфигурируют эти модели в различные системные архитектуры, чтобы максимизировать эксплуатационную эффективность.
Одноступенчатая установка основана на одном непрерывном узле ствола и шнека. Когда вы скармливаете чистые, твердые хлопья с влажностью менее двух процентов, эта простая установка работает исключительно хорошо. В стволе обычно имеется зона вакуумной дегазации, соединенная с водокольцевым насосом. Это удаляет летучие газы, пары чернил и остаточную влагу, гарантируя, что окончательное расплавление будет плотным и без пустот.
И наоборот, обработка отстиранных пленок, использованных после потребления, или упаковки с толстым слоем печати требует двухэтапной конфигурации, широко известной как установка «мать-ребенок». Первичный экструдер плавит легкий материал и пропускает его через сито начальной грубой фильтрации. Полуфильтрованный расплав затем передается во вторичный экструдер, работающий при более низкой скорости и давлении. Этот двухэтапный процесс способствует агрессивной двойной фильтрации и увеличению времени дегазации, стабилизируя материалы с высоким содержанием влаги. Эта надежная установка составляет основу сверхмощного ПП-ПЭ. линии гранулирования .
Эффективность, качество продукции и энергопотребление любого процесса экструзии полностью зависят от внутренней геометрии шнека и структурной целостности цилиндра. Производители регулируют соотношение длины и диаметра в зависимости от тепловых требований исходного материала. Стандартные соотношения включают 28:1, 32:1 и 36:1. Выбор более высокого соотношения увеличивает время пребывания материала внутри нагретого барабана, что особенно полезно для материалов, требующих интенсивного смешивания или нескольких зон дегазации для удаления захваченного воздуха.
Геометрия шнека тщательно рассчитана и разделена на три основные зоны: подача, сжатие и дозирование. Для легких, рыхлых материалов, таких как стретч-пленка, секция подачи должна иметь более глубокие лопасти, чтобы эффективно захватывать и транспортировать материал с низкой объемной плотностью до того, как он расплавится. Обработка тяжелого, жесткого переизмельчения требует более низкой степени сжатия, чтобы предотвратить чрезмерный сдвиг, который может вызвать внутренние тепловые скачки и деградировать полимер.
Чтобы бороться с абразивной природой переработанных пластмасс, содержащих песок, металлические частицы или стекловолокна, заводы используют биметаллические бочки и шнеки. За счет центробежного литья слоя износостойкого сплава, например карбида вольфрама, на внутреннюю поверхность ствола срок службы оборудования увеличивается в геометрической прогрессии даже в суровых условиях.
Современная экструзия требует точного контроля, непрерывной работы и высокой автоматизации. На заводе по индивидуальному заказу используется несколько передовых периферийных технологий, позволяющих превратить базовый экструдер в высокоавтоматизированную линию гранулирования пластика, способную работать круглосуточно с минимальным вмешательством оператора.
Технология фильтрации остается решающей для поддержания чистоты продукта. На предприятиях обычно используются гидравлические безостановочные устройства смены сеток с двойными каналами фильтрации. Это позволяет операторам заменять засоренные сетки на одном канале, в то время как расплав продолжает течь по другому, предотвращая дорогостоящие остановки производства. Для сильно загрязненных потоков после потребления плавильные фильтры непрерывного действия с вращающимися скребками автоматически удаляют твердые примеси из стального сита, просверленного лазером.
Сам механизм гранулирования адаптирован к прочности расплава полимера. Торцевая резка водяным кольцом является отраслевым стандартом для полиолефинов. Вращающиеся лезвия разрезают полимер сразу же, как только он выходит из фильеры, выбрасывая гранулы в центробежное водяное кольцо для быстрого охлаждения. Альтернативно, гранулирование стренги используется для материалов, требующих более медленных профилей охлаждения воздух-вода.
Программируемые логические контроллеры в сочетании с интуитивно понятными интерфейсами сенсорного экрана позволяют в режиме реального времени контролировать давление расплава, температуру нескольких зон и нагрузку двигателя. Эти системы обратной связи с обратной связью автоматически регулируют нагревательные ленты или охлаждающие вентиляторы для поддержания точного температурного профиля, сохраняя молекулярную структуру полимера.
Физические свойства и характеристики текучести полиэтилена сильно различаются в зависимости от его предыдущего применения. Опытный производитель классифицирует и модифицирует свои базовые модели для решения конкретных задач обработки и плавления различных потоков пластиковых отходов.
Экструзия жестких пластиковых хлопьев включает в себя переработку измельченных материалов, таких как толстые бутылки или литой металлолом. Поскольку эти материалы обладают высокой объемной плотностью, их легко загружать через стандартный гравитационный бункер. Шнек рассчитан на высокие сдвиговые усилия и быстрое плавление, поскольку жестким хлопьям требуется значительная механическая энергия для перехода в однородный расплав. Основной инженерной задачей здесь является максимизация производительности при обеспечении стабильного давления в головке.
Гибкая переработка пленки представляет собой совершенно другое механическое препятствие. Представьте себе, что вы загружаете легкую стретч-пленку в стандартный бункер. Он просто перекрывается, плавает и перекрывает кормовое горло. Чтобы решить эту проблему, экструдеры сочетаются со встроенными системами уплотнения и резки. В компакторе используются высокоскоростные вращающиеся лопасти для генерации тепла трения, уплотняющего легкую пленку в полутвердые комки, которые затем под действием центробежной силы подаются непосредственно в шнек экструдера.
Прямо сейчас глобальное стремление к экономике замкнутого цикла радикально меняет наш подход к экструзии. Анализ рынка показывает, что переработчики имеют дело со все более сложными и сильно загрязненными потоками бытовых отходов. Материалы, которые пять лет назад были бы отправлены на свалку, теперь проходят через предприятия по переработке. Эта реальность порождает явную тенденцию к созданию экструдеров с высоким крутящим моментом и интеллектуальным управлением, оснащенных усовершенствованными системами дегазации и автоматической фильтрации.
Происходит заметный переход от ручного контроля к автоматизированным системам с замкнутым контуром, которые могут самостоятельно регулировать температурные профили в режиме реального времени. Современные предприятия уже не просто закупают плавильное оборудование. Они инвестируют в платформы, управляемые данными, которые гарантируют отслеживаемость, энергоэффективность и стабильность пеллет. Соблюдение этих строгих стандартов теперь является обязательным для поставщиков, желающих продавать переработанные смолы ведущим мировым упаковочным брендам. Использование этих интеллектуальных технологий отделяет лидеров отрасли от тех, кто изо всех сил пытается сохранить прибыль.
Приобретение промышленного экструзионного оборудования – капиталоемкое решение, требующее методической оценки. Выбор неправильной модели приводит к хроническим узким местам в работе и некачественной продукции. Менеджеры предприятий должны оценить несколько критических переменных, прежде чем окончательно определить спецификации оборудования.
Основополагающим шагом является проведение всестороннего анализа исходного материала. Если исходный материал сохраняет влажность более трех-пяти процентов, стандартный одноступенчатый экструдер будет с трудом выпускать образовавшийся пар, получая пористые гранулы. В таких сценариях математически требуется двухступенчатая конфигурация. Кроме того, уровень загрязнения будет определять точный тип необходимой системы фильтрации расплава.
Крайне важно сбалансировать первоначальные капитальные затраты с прогнозируемыми эксплуатационными расходами. Хотя крупномасштабные промышленные модели обеспечивают более высокую пропускную способность, они требуют значительно больше электроэнергии и физической площади. Крайне важно, чтобы мощность машины соответствовала фактическим объемам сбора, чтобы обеспечить благоприятный возврат инвестиций.
Наконец, оцените техническую компетентность производителя. Надежный завод располагает собственными мощностями по механической обработке и использует оборудование с ЧПУ для обеспечения точных допусков между шнеком и цилиндром. Потенциальным покупателям следует отдавать предпочтение производителям, предлагающим комплексные возможности для тестирования материалов. Пропуск пробной партии вашего конкретного сырья через специальную машину для гранулирования пластика обеспечивает эмпирическое подтверждение возможностей оборудования до подписания заказа на поставку.
Инвестиции в подходящее оборудование определяют эффективность и прибыльность вашего бизнеса по переработке пластмасс. Авторитетный завод по производству одношнековых экструдеров по индивидуальному заказу не просто продает вам кусок металла. Они разрабатывают целевое решение, основанное на точных характеристиках вашего материала и производственных целях. Нужна ли вам отдельная машина для чистого измельчения или мощная двухступенчатая линия для переработки бытовых отходов, понимание доступных моделей и конфигураций позволит вам сделать осознанные инвестиции. Мы настоятельно рекомендуем тщательно оценить ваше сырье и просмотреть специализированные линейки от проверенных производителей, таких как Jwell, чтобы найти оборудование, точно подходящее для вашего предприятия. Модернизация правильной системы обеспечивает устойчивое и высокодоходное будущее в индустрии пластмасс.
Одноступенчатая линия использует один цилиндр экструдера непрерывного действия и предназначена в первую очередь для относительно чистых, сухих пластмасс с постоянной насыпной плотностью. Двухступенчатая линия состоит из двух последовательно соединенных экструдеров. Он специально разработан для материалов с повышенным содержанием влаги, тяжелых печатных красок или значительных загрязнений. Первичный экструдер плавит и фильтрует пластик, а вторичный блок работает на более низкой скорости, чтобы обеспечить дополнительную вакуумную дегазацию и термостабилизацию перед гранулированием.
Стандартные готовые машины производятся на основе теоретических идеальных условий и типового поведения полимера. Завод по индивидуальному заказу научно адаптирует геометрию шнека, соотношение длины к диаметру и мощность двигателя специально к характеристикам вашего сырья. Такая индивидуальная настройка предотвращает деградацию материала, оптимизирует электрический КПД, повышает общую стабильность выходного сигнала и значительно продлевает срок службы оборудования в условиях тяжелого промышленного использования.
При соблюдении правил профилактического обслуживания хорошо изготовленная линия грануляции пластика может надежно работать в течение десяти-пятнадцати лет или даже дольше. Срок службы основных компонентов во многом зависит от используемой металлургии. Высококачественные биметаллические шнеки и цилиндры, обработанные азотированием или наплавкой PTA, обеспечивают превосходную стойкость к абразивному износу и химической коррозии. Регулярная замена стандартных изнашиваемых деталей необходима для поддержания работы оборудования с максимальной механической эффективностью.
Да, большинство одношнековых экструдеров для полиэтилена, изготовленных по индивидуальному заказу, обладают термической и механической универсальностью, позволяющей эффективно перерабатывать полипропилен. Поскольку полиэтилен и полипропилен принадлежат к одному и тому же семейству полиолефинов, они имеют относительно схожие профили плавления и реологические характеристики. Правильно спроектированная экструзионная линия может эффективно обрабатывать оба материала. Переход между ними обычно требует лишь незначительной настройки параметров, такой как изменение температуры зоны нагрева, регулировка скорости вращения шнека и, возможно, использование другого размера ячейки в устройстве смены сит.
Требуемая площадь объекта полностью зависит от размера конкретной модели, выходной мощности и наличия вспомогательного оборудования. Для компактной одноступенчатой линии производительностью 150 кг/ч может потребоваться физическое пространство размером примерно двенадцать на четыре метра. И наоборот, двухступенчатая линия с высокой производительностью 1000 кг/ч может легко потребовать выделенного помещения размером тридцать пять на восемь метров и более. Производители предоставят точные чертежи компоновки САПР, адаптированные к ограничениям вашего конкретного объекта.


