
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


Прозрачный ПЭТ-пластик имеет значительно более высокую рыночную стоимость, чем его разноцветные аналоги. Однако реальность отходов после потребления на перевалочном этаже хаотична. Упакованные бутылки постоянно поступают на предприятия по переработке в виде беспорядочной, уплотненной кучи прозрачного, зеленого, синего и янтарного пластика. Перед руководителями предприятий и инвесторами возникает критический операционный вопрос. Может ли перерабатывающее оборудование справиться с этой смесью без снижения конечного выхода?
Мне, как инженеру завода по переработке отходов, часто задают этот вопрос. Ответ – абсолютное да. Современное оборудование для обработки позволяет эффективно разделять цвета. Такое разделение не достигается только за счет мытья. Вместо этого он опирается на передовые модули оптической сортировки, легко интегрированные в механический рабочий процесс. В этом подробном руководстве мы рассмотрим основные технологии цветоделения. Мы точно определим, где это происходит в последовательности обработки, и исследуем, как достижение почти идеальной оптической чистоты напрямую влияет на вашу прибыль.
Чтобы полностью понять, почему предприятия по переработке пластмасс инвестируют миллионы в технологию цветоделения, необходимо проанализировать фундаментальные экономические и нормативные стандарты, регулирующие рынок переработанных пластмасс. Чистота цвета – это гораздо больше, чем просто эстетическое предпочтение. Это жесткая техническая предпосылка для высокотехнологичного производства.
Если посмотреть на последние тенденции в отрасли, то глобальное стремление к упаковке для экономики замкнутого цикла фундаментально изменило ситуацию в сфере переработки. Крупные бренды напитков и быстро развивающиеся компании по производству потребительских товаров настойчиво обещают в течение следующих нескольких лет включать в свою упаковку от 50% до 100% переработанного контента. Это масштабное стремление к устойчивому развитию привело к серьезному дефициту поставок высококачественных прозрачных хлопьев. Мы наблюдаем окончательный переход от простой переработки волокна к обвязочным или ковровым волокнам. В настоящее время внимание отрасли в значительной степени сосредоточено на замкнутой переработке отходов от бутылки к бутылке. Следовательно, чистота цвета превратилась из необязательной модернизации в серьезное эксплуатационное препятствие.
На товарном рынке прозрачный полиэтилентерефталат неизменно остается самым востребованным материалом. Его главное преимущество – максимальная универсальность. Производители полагаются на прозрачную смолу при производстве прозрачных бутылок для воды, раскладушек для пищевых продуктов и текстильных волокон премиум-класса. Поскольку в нем отсутствует базовая пигментация, его можно легко покрасить в любой цвет, требуемый конечным пользователем.
И наоборот, цветные пластмассы имеют серьезные ограничения в применении. Если полимер окрашен в зеленый или коричневый цвет, его нельзя отбелить химическим способом до прозрачного состояния. Внесение даже незначительного процента зеленых хлопьев в прозрачный бункер приведет к ухудшению качества всей партии. При плавлении загрязненная смола приобретает нежелательную желтоватую или сероватую мутность. Этот дефект вынуждает переработчика продать партию с большой скидкой.
Помимо колебаний цен на сырьевые товары, цветоделение является важнейшим элементом соблюдения нормативных требований. Упаковка для пищевых продуктов требует строгого соблюдения стандартов безопасности и чистоты, установленных такими влиятельными агентствами, как FDA и Европейское управление по безопасности пищевых продуктов.
Эти регулирующие органы требуют, чтобы переработанные материалы соответствовали строгим визуальным и химическим критериям. Согласно измерениям в цветовом пространстве лаборатории, пищевой материал должен поддерживать строго определенные пороговые значения прозрачности и яркости. Загрязнение пластиком нестандартного цвета напрямую изменяет яркость и желто-голубые оттенки экструдированной смолы. Таким образом, достижение почти идеальной цветовой изоляции является непреложным стандартом для предприятий, стремящихся поставлять напитки крупных брендов.
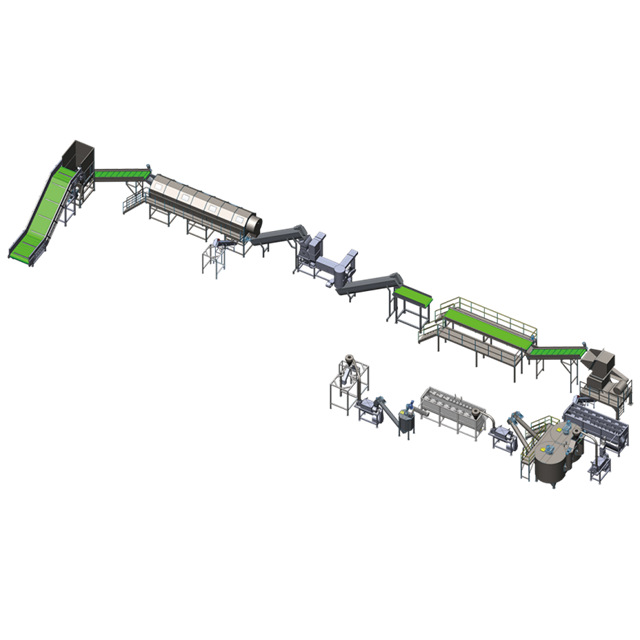
Стандартная последовательность механической мойки разработана для агрессивного удаления загрязнений, таких как грязь, органические остатки, стойкие клеи и нецелевые материалы. Хотя очистка является основной целью, понимание этого механического рабочего процесса имеет важное значение. Вы должны точно понимать, где и как реализованы технологии тонкого цветоделения.
На крупных предприятиях по переработке тюков после потребления промышленная линия по переработке ПЭТ-бутылок обычно выполняет последовательный многоэтапный процесс. На основе стандартных конфигураций оборудования надежная линия производительностью от 500 до 5000 кг в час включает в себя несколько основных этапов.
Крайне важно прояснить распространенное заблуждение. Фрикционные шайбы, горячие резервуары и термические сушилки не разделяют цвета. Зеленая бутылка, подвергнутая кипячению каустической соды, остается упорно зеленой. Чтобы активно сохранять разделение цветов, в эту механическую последовательность должны быть вплетены узкоспециализированные модули сортировки.
Чтобы максимизировать операционную эффективность и минимизировать потери урожая, промышленные предприятия по переработке отходов используют стратегию двухфазной сортировки. В комплексной линии мойки пластика разделение цветов происходит в двух критических моментах. Это непосредственно перед уничтожением бутылок и сразу после очистки хлопьев.
Первая линия защиты возникает сразу после стадий распаковки и удаления этикеток. Важно отметить, что это происходит до того, как бутылки попадут в гранулятор. В этот момент автоматические оптические сортировщики сканируют целые бутылки, движущиеся по высокоскоростному освещенному конвейеру.
Когда оптические датчики обнаруживают цветной контейнер в потоке материала, предназначенного для прозрачного пластика, система реагирует за миллисекунды. Точная пневматическая струя воздуха выстреливает из блока клапанов. При этом цветная бутылка физически сбрасывается с ленты в отдельный желоб для сбора.
Основным преимуществом сортировки целых бутылок является предотвращение загрязнения. Извлекая цветной пластик перед этапом дробления, операторы гарантируют, что разбитые цветные фрагменты никогда не попадут в поток первичной мойки. Это радикально снижает вычислительную и механическую нагрузку на конечное сортировочное оборудование.
Несмотря на строгую предварительную сортировку, некоторые цветные материалы неизбежно ускользнут. Зеленую бутылку можно раздавить, когда она прячется внутри более крупного прозрачного контейнера. Альтернативно, стойкое цветное кольцо на горлышке может остаться приклеенным к прозрачной бутылке.
Следовательно, окончательное и наиболее точное разделение цвета происходит после фаз интенсивной стирки и сушки. Только что очищенные сухие хлопья скатываются по вибрационному желобу тонким равномерным слоем. Они проходят прямо перед камерами сверхвысокого разрешения. Действуя как механизм окончательного контроля качества, эта машина идентифицирует и удаляет микроскопические фрагменты цветного пластика, остатки материала крышки или непромытые непрозрачные хлопья. Именно такая очистка после стирки обеспечивает чистоту цвета на конечном выходе 99,9%, необходимую для производственных применений премиум-класса.
Способность точно изолировать цвета при скорости обработки, превышающей 3–5 тонн в час, полностью зависит от сложных наборов датчиков и молниеносных систем пневматического выброса.
Стандартное визуальное разделение обеспечивается полноцветными камерами линейного сканирования RGB. Работая так же, как человеческий глаз, но с исключительно высокой частотой кадров, эти датчики анализируют спектр визуального света, отражающегося от материала или проходящего через него.
В системном программном обеспечении заранее запрограммированы строгие параметры цвета. Если профиль проходящих чешуек выходит за пределы допустимого порога для прозрачного материала, компьютер запускает локализованный воздушный клапан. Направленный поток сжатого воздуха физически выбрасывает вредный пластик из основного водопада материала за долю секунды.
В то время как камеры RGB доминируют в визуальной сортировке цветов, датчики ближнего инфракрасного диапазона используются для анализа скрытого химического состава пластика. В современной переработке отходов эта технология, возможно, является наиболее важным компонентом пола.
Различные типы полимеров поглощают и отражают ближний инфракрасный свет совершенно уникальными способами, создавая отчетливую спектральную подпись. Датчик мгновенно различает ПЭТ, ПВХ, полиэтилен и полипропилен, даже если все фрагменты визуально прозрачны. Эта способность имеет первостепенное значение. Прозрачная бутылка из ПВХ выглядит идентично прозрачной бутылке из ПЭТ для стандартной камеры RGB. Однако плавление ПВХ рядом с основным целевым материалом приведет к катастрофическому разрушению всей партии, образованию черных пятен и серьезным структурным недостаткам. Таким образом, этот датчик выступает в качестве хранителя чистоты материала наряду с чистотой цвета.
Последний рубеж в технологии сортировки использует искусственный интеллект и алгоритмы глубокого обучения. Традиционные оптические датчики иногда могут сбиваться с толку из-за сложных переменных. Прозрачная бутылка, напечатанная зелеными чернилами или частично закрытая термоусадочной пленкой, может стать причиной ложного отклонения.
Системы сортировки, управляемые искусственным интеллектом, используют сложные нейронные сети, обученные на миллионах изображений реальных отходов. Эти системы могут распознавать конкретную форму, брендинг и структурные нюансы бутылки. Такое резкое сокращение количества ложных браков гарантирует, что ценный прозрачный материал случайно не попадет в поток цветных отходов.
Хотя технологии оптической сортировки произвели революцию в переработке пластика в сегменте B2B, менеджеры предприятий должны понимать, что разделение цветов — это не безупречный самостоятельный фокус. Этапы механической промывки напрямую влияют на эффективность оптических сортировщиков. Если материал плохо подготовлен, даже самые дорогие датчики не смогут достичь высочайшей чистоты.
Одним из наиболее стойких препятствий является распространение термоусадочных рукавов для всего тела. Оптические сортировщики в значительной степени полагаются на отражение поверхности при идентификации объекта. Если совершенно прозрачная бутылка обернута толстой зеленой этикеткой, оптический датчик определит объект как зеленый пластик. Следовательно, воздушные струи выбрасывают эту прозрачную бутылку в поток цветных отходов, что приводит к прямой потере ценного урожая.
Чтобы бороться с этим, линия стирки должна быть оснащена высокоагрессивным механическим устройством для удаления этикеток в самом начале процесса. Как упоминалось ранее, достижение эффективности удаления этикеток 95 % и выше является обязательным условием для предотвращения хаоса при сортировке на последующих этапах.
Бутылки после потребления редко доставляются пустыми. Обычно они сопровождаются крышками и шейными кольцами с защитой от несанкционированного доступа, изготовленными из цветного полипропилена или полиэтилена высокой плотности. Полагаться на дорогие системы камер для отделения шляпок от чешуек крайне неэффективно и приводит к потере ценной пропускной способности обработки.
Вместо этого линия стирки использует базовую физику для обработки первоначального разделения материала. В резервуаре сепарации «тонущая-плавающая среда» более тяжелые материалы тонут, а более легкие материалы всплывают. Механически снимая цветные шляпки с поверхности воды, система значительно снижает нагрузку на окончательные оптические сортировщики хлопьев.
Сильное механическое дробление хрупких бутылок неизбежно приводит к образованию микропластика, обычно называемого мелочью, наряду со стандартной полимерной пылью. На этапе сортировки хлопьев после промывки эти микроскопические частицы представляют серьезную производственную угрозу. Статическое электричество приводит к тому, что цветные частицы прилипают к прозрачным хлопьям или, что еще хуже, накапливаются непосредственно на защитных стеклянных линзах оптических камер.
Когда линзы сенсора покрываются слоем пыли, точность обнаружения резко падает. Чтобы решить эту проблему, линии мойки премиум-класса включают зигзагообразные элютриаторы и надежные пылесосы для пылеудаления непосредственно перед этапом сортировки хлопьев. Используя восходящие потоки воздуха для отсасывания легких частиц, система гарантирует, что под оптическими датчиками проходят только чистые, отчетливые хлопья.
| Тип загрязнения | Стадия разделения | первичного материала | Используемая технология/метод |
|---|---|---|---|
| Клееные или термоусадочные этикетки | ПВХ, ПЭТГ, ПП | Предварительная стирка | Механическое средство для удаления этикеток с помощью трения |
| Цветные колпачки и кольца | ПП, ПНД | Фаза стирки | Плотномерный резервуар с поплавком и раковиной |
| Цветные бутылки | Цветные полимеры | Предварительное дробление | Оптический сортировщик бутылок RGB |
| Цветные хлопья | Цветные полимеры | После стирки | Высокоскоростной сортировщик хлопьев RGB и NIR |
| Микропластик и пыль | Смешанные полимеры | Пост-сушка | Зигзагообразный воздушный классификатор Elutriator |
Для руководителей предприятий крайне важно рассматривать линию мойки не как конечный пункт назначения, а как тщательную подготовительную стадию к экструзии. Конечная цель переработки прессованных отходов — создать сырье, готовое для производственной цепочки поставок. Эффективность цветоделения напрямую определяет рыночную жизнеспособность вашего производства ПЭТ-пеллет..
Когда хлопья подаются в экструдер для плавления и формирования однородных гранул, термическая стабильность имеет первостепенное значение. Партии смешанных цветов часто содержат полимеры разных марок с совершенно разными уровнями внутренней вязкости и температурами плавления. Если партия прозрачных хлопьев загрязнена нераспознанным цветным пластиком или некачественным клеем, течение расплава становится крайне нестабильным.
Эта нестабильность быстро приводит к серьезным закупоркам фильтровальных сеток экструдера. Операторы вынуждены останавливать производство, чтобы заменить засоренные фильтры, что приводит к дорогостоящим простоям оборудования. И наоборот, когда исходный материал представляет собой строго прозрачный материал с разделением цветов, процесс экструзии работает безупречно. В передовых системах используются специализированные системы вакуумной дегазации для обработки влаги и предотвращения падения капель жидкости, обеспечивая сохранение молекулярной структуры полимера.
Экономическое неравенство между прозрачными и разноцветными гранулами невозможно переоценить. Прозрачные гранулы высокой чистоты продаются с наценкой компаниям, производящим напитки, которые стремятся соблюдать строгие нормативные требования. С другой стороны, гранулы разного цвета обычно переходят в категорию низкорентабельных строительных материалов.
Инвестиции в надежную и высокоскоростную сортировку цветов напрямую повышают качество продукции всего предприятия. Финансовая премия, полученная от продажи прозрачных гранул пищевого качества, быстро компенсирует первоначальные капитальные затраты, необходимые для интеграции современных оптических сортировщиков.
Для покупателей B2B, инженеров объектов и инвесторов выбор правильного оборудования требует тщательной оценки как механической прочности, так и тонкой электронной интеграции. Система, которая агрессивно моет, но не может эффективно разделить цвета, в конечном итоге приведет к получению дешевого товара. Лица, принимающие решения, должны уделять приоритетное внимание нескольким критически важным техническим параметрам во время закупок.
Исходный материал сильно различается в зависимости от географического положения и местной инфраструктуры сбора отходов. Покупатели должны искать производителей, предлагающих модульные конструкции линий. Возможность добавления вторичных сортировщиков хлопьев или перехода на технологию с использованием искусственного интеллекта по мере изменения входных потоков предотвращает устаревание оборудования.
Распространенной инженерной ошибкой при проектировании завода по переработке отходов является серьезное несоответствие пропускной способности между тяжелыми механическими моющими компонентами и оптическими сортировочными установками. Если фрикционные моечные машины и горячие резервуары обрабатывают 4000 кг в час, а оптический сортировщик хлопьев может точно обрабатывать только 2000 кг в час, сортировщик немедленно становится серьезным узким местом. Покупатели должны проверить номинальную производительность оптических сортировщиков в реальных условиях.
Сохранившиеся этикетки сильно сбивают с толку оптические сортировщики цветов. Таким образом, эффективность механического устройства удаления этикеток является основным показателем для оценки общей способности цветоделения всей линии. Требуйте эмпирических данных или гарантий производительности относительно скорости извлечения этикеток.
Современные линии по переработке отходов представляют собой сложную экосистему механических приводов, тепловых нагревателей и сверхчувствительной оптической электроники. Покупателям следует отдавать предпочтение системам, оснащенным комплексной интеграцией SCADA. Эта технология позволяет руководителям предприятий контролировать точность сортировки, температуру воды и нагрузку на двигатели с единой централизованной панели управления.
Возвращаясь к основному оперативному вопросу. Современная линия по стирке и переработке отходов абсолютно способна сохранять цвета отдельно, при условии, что она оснащена правильной интегрированной технологией. Механическая мойка удаляет грязь, масла и клеи. Однако именно стратегическое размещение оптических сортировщиков целых бутылок и хлопьев после мытья действительно изолирует прозрачные пластики от цветных вариантов.
Используя совокупную мощность камер RGB, датчиков ближнего инфракрасного диапазона и алгоритмов на основе искусственного интеллекта, современные заводы по переработке отходов могут достичь уровня чистоты 99,9%, требуемого сегодняшним рынком. Инвестирование в надежные возможности цветоделения является фундаментальной экономической стратегией. Для предприятий, желающих модернизировать или построить новые заводы, крайне важно выбрать проверенное оборудование, рассчитанное на выпуск продукции высокой чистоты. Мы рекомендуем вам изучить индивидуальные решения, подобные решениям Jwell, чтобы обеспечить соответствие вашей деятельности самым высоким отраслевым стандартам.
Да, разделение этих материалов является важнейшей функцией современных линий по переработке отходов. Поскольку оба полимера имеют плотность более 1,0 г/см³, они оба тонут в стандартном флотационном резервуаре, а это означает, что механическое разделение по плотности не позволяет различить их. Вместо этого линия использует встроенные оптические сортировщики ближнего инфракрасного диапазона. Эти датчики анализируют уникальную характеристику отражения света молекулярной структуры полимера, позволяя машине идентифицировать и удалять ПВХ из основного потока с предельной точностью еще до фазы плавления.
Хотя высокоавтоматизированные линии значительно снижают зависимость от ручного труда, вмешательство человека по-прежнему настоятельно рекомендуется в самом начале процесса. На большинстве промышленных предприятий на этапе распаковки тюков работает небольшая бригада работников ручного контроля качества. Их основная роль — не сортировать цвета, а удалять крупные опасные загрязнения. Извлечение крупных металлических кусков, автомобильных аккумуляторов или тяжелых непластиковых отходов предотвращает катастрофические механические повреждения дробилок и измельчителей, расположенных ниже по потоку.
Нет, механическая и термическая промывка не меняют основной цвет полимера. Баки для горячей промывки, химические моющие средства и фрикционные шайбы предназначены исключительно для удаления поверхностных загрязнений, таких как органические остатки, стойкие клеи и масла. Хотя эта тщательная очистка возвращает пластику его первоначальное, безупречное состояние, она не может химически превратить зеленую или коричневую бутылку в прозрачную.
При правильной калибровке и обслуживании высококачественные оптические сортировщики хлопьев могут достигать исключительной чистоты цвета в диапазоне от 98% до 99,9%. В контексте переработки пищевых продуктов чистота часто измеряется в частях на миллион. Хорошо оптимизированная линия, использующая сортировку хлопьев как по целым бутылкам, так и после мытья, может снизить содержание цветных загрязнений в прозрачной партии до уровня менее 50 частей на миллион, что делает полученный материал идеально подходящим для производства, строго контактирующего с пищевыми продуктами.
Потеря урожайности происходит, когда прозрачные бутылки ошибочно отбраковываются из-за затемняющих этикеток, загрязнения поверхности или перекрытия материалов на конвейерной ленте. Хорошо оптимизированная линия, оснащенная современными датчиками искусственного интеллекта и устройством для удаления этикеток для предварительной сортировки, обеспечивающая эффективность более 95 %, позволяет снизить уровень ложных браков на уровне ниже 2–3 %. Это сводит к минимуму отходы и максимизирует прибыльность чистой продукции.
Стандартные оптические датчики часто считывают цвет термоусадочной упаковки, а не бутылки под ней. Если прозрачная бутылка завернута в зеленый рукав, стандартная RGB-камера определит ее как зеленый пластик и вытолкнет. Именно поэтому перед этапом сортировки устанавливаются мощные механические устройства для удаления этикеток, гарантирующие, что истинный цвет полимера будет виден камерам.


