
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-26 Происхождение:Работает


Пластиковые поддоны невероятно долговечны и служат основой современной складской логистики. Однако когда они неизбежно выходят из строя или достигают конца своего эксплуатационного жизненного цикла, их громоздкие и жесткие размеры превращают их в логистический кошмар. Хранение мертвых поддонов занимает ценную площадь. Между тем, вывоз их на свалку влечет за собой непомерные расходы на транспортировку и чаевые. Для руководителей объектов это означает постоянную утечку операционных бюджетов.
Глядя на текущую динамику глобальной цепочки поставок, переход к внутренней переработке поддонов быстро ускоряется. Из-за высокой волатильности цен на первичные полимеры и все более строгих правил расширенной ответственности производителей производители отходят от моделей линейной утилизации. Данные отрасли указывают на растущий спрос на локализованные системы рекуперации, способные перерабатывать огромные логистические отходы. Предприятия больше не просто пытаются сэкономить на сборах за вывоз мусора. Они активно добывают свой лом, чтобы создать замкнутые потоки материалов, защищая свои цепочки поставок от будущей нехватки смолы.
Наиболее эффективным решением этой широко распространенной промышленной проблемы является переработка отходов на месте. Интегрировав машину для дробления пластика на своем предприятии, вы систематически демонтируете эти массивные конструкции. Это превращает громоздкие обязательства в ценный пластиковый мусор, пригодный для повторного использования. В этом подробном руководстве мы рассмотрим механическую осуществимость переработки поддонов, специальное оборудование, необходимое для предотвращения катастрофического отказа оборудования, а также измеримые бизнес-выгоды от внедрения усилий по переработке внутри компании.
Окончательный ответ: да. Пластиковые поддоны преимущественно изготавливаются из полиэтилена высокой плотности или полипропилена. Поскольку эти материалы являются термопластами, они обладают особой молекулярной структурой, позволяющей их механически измельчать и впоследствии плавить для восстановления. Несмотря на то, что поддон спроектирован так, чтобы выдерживать динамические удары вилочного погрузчика и статические нагрузки в несколько тонн, структурную целостность поддона можно систематически демонтировать, используя правильное приложение механического сдвигающего усилия.
Для руководителей предприятий существует важное предостережение. Для этой задачи нельзя использовать стандартное или легкое оборудование для переработки. Пластиковые поддоны имеют толстое поперечное сечение, усиленные углы и сложные ребра, специально разработанные для предотвращения изгиба. Подача жесткого поддона в мини-гранулятор неизбежно приводит к остановке двигателей, разрушению лопастей или даже катастрофическому выходу из строя вала ротора.
Для успешного восстановления этих предметов предприятиям требуется специализированное мощное перерабатывающее устройство. Эти машины используют передовую металлургию и огромную кинетическую энергию для разрезания твердых полимеров без ущерба для структурной целостности самого оборудования для переработки.
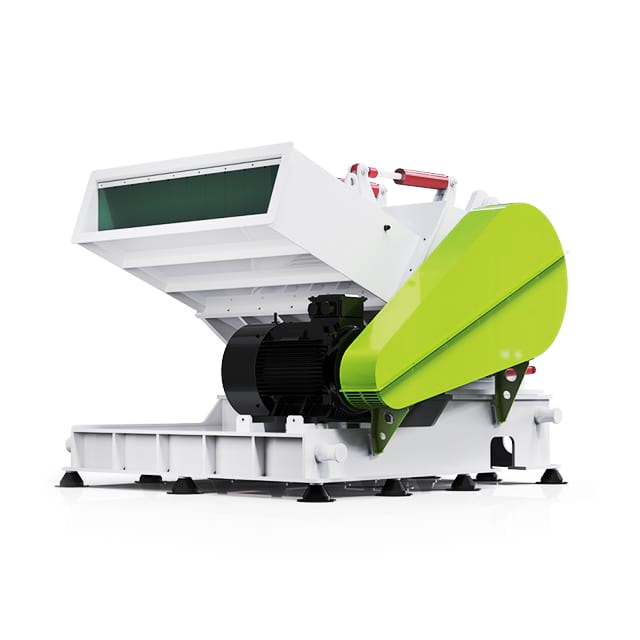
Понимание механического рабочего процесса этого оборудования помогает руководителям предприятий оптимизировать линии переработки и устранять потенциальные узкие места. Представьте себе, как вилочный погрузчик сбрасывает стопку покрытых грязью поддонов на автоматизированный подающий конвейер. Преобразование этих массивных структур в пластиковые чешуйки коммерческого качества включает в себя три высокосинхронизированных этапа.
Первым серьезным препятствием является физическое измерение. Стандартные промышленные поддоны имеют размеры 48 на 40 дюймов. Если операторы будут вынуждены вручную распиливать эти поддоны на более мелкие части перед подачей, затраты на рабочую силу резко возрастут. Установки для тяжелых условий эксплуатации решают эту проблему за счет использования специализированных загрузочных бункеров увеличенного размера. Например, такое оборудование, как специальная дробилка с лотковыми пластинами серии DYPS-T, отличается расширенным зевом и оптимизированным углом подачи, позволяющим беспрепятственно размещать целые поддоны. Усовершенствованные модели включают в себя автоматизированные конвейерные системы, которые равномерно продвигают громоздкие предметы в камеру резки, предотвращая резкий отскок материала назад.
Как только поддон попадает в камеру резки, он сталкивается с сердцевиной машины. В системе используются высокоскоростные вращающиеся лопасти, прикрепленные к массивному стальному ротору, работающие в тандеме с лопастями неподвижной станины. Вместо того, чтобы полагаться на тупую силу, система использует точный сдвиг с V-образным вырезом. Когда ротор вращается, вращающиеся лопасти проходят мимо неподвижных лопастей с невероятно малым зазором. Это режущее действие аккуратно разрезает самые толстые полимерные ребра. Непрерывная кинетическая энергия, обеспечиваемая тяжелым маховиком, предотвращает остановку машины.
Непосредственно под вращающимся ротором расположен прочный перфорированный металлический экран. Когда лезвия разрезают пластик, куски подпрыгивают вокруг режущей камеры, пока не пройдут через отверстия. Заменяя сито, операторы регулируют выходной размер, обычно от 10 до 20 миллиметров, чтобы соответствовать строгим спецификациям последующих экструзионных систем гранулирования.
При оценке оборудования крайне важно не ограничиваться базовыми маркетинговыми заявлениями и углубляться в технические характеристики. Стандартное оборудование быстро выходит из строя под огромными нагрузками при обработке поддонов. Покупатели должны обратить внимание на конкретные технические характеристики, определяющие настоящую мощную дробилку пластика, способную выдерживать эксплуатацию в промышленных условиях.
Режущие ножи несут на себе основную тяжесть удара. Стандартная сталь совершенно не подходит. Лезвия должны быть выкованы из высокоуглеродистой, высокохромистой инструментальной стали типа СКД-11 или Д2. Эти сплавы подвергаются строгой термической обработке для достижения исключительной износостойкости при сохранении прочности сердцевины. Ступенчатое или V-образное расположение лезвий равномерно распределяет режущую силу по ротору, значительно снижая ударные нагрузки.
Мощность и крутящий момент являются непередаваемыми переменными. Для агрегата, работающего в тяжелых условиях, необходим надежный электродвигатель в паре с динамически сбалансированным маховиком. Маховик накапливает кинетическую энергию вращения, создавая огромный крутящий момент именно тогда, когда лезвия вгрызаются в плотный материал. Мощность двигателей для поддонов обычно варьируется от 37 до 160 киловатт, в зависимости от требуемой часовой производительности.
Структурная целостность ротора предотвращает сильную вибрацию. Ротор из цельной обработанной стали значительно превосходит полую конструкцию. Кроме того, промышленные модели оснащены внешними подшипниками, установленными полностью вне камеры резки. Это изолирует чувствительные подшипники от пластиковой пыли и воды, значительно снижая риск преждевременного механического выхода из строя.
Переход от модели утилизации к модели внутреннего восстановления предлагает явные, измеримые преимущества для бизнеса.
Утилизация неповрежденных пластиковых поддонов, как известно, неэффективна. Мусорные контейнеры заполняются пустым пространством задолго до того, как достигнут предел веса, что приводит к частой необходимости их вывоза. Обработка поддонов на месте сокращает объем отходов до 80 процентов, значительно сокращая частоту перевозок и стоимость чаевых.
Полиэтилен высокой плотности и полипропилен пользуются большим спросом. Вместо того, чтобы платить компаниям по переработке отходов, дальновидные предприятия превращают сломанные поддоны в чистую переработку. Этот материал можно продавать напрямую производителям пластиковых компаундов или литьевым машинам, превращая прежние расходы в прибыльный поток доходов.
Отправка огромного количества пластиковых отходов на свалки отрицательно влияет на корпоративную отчетность об устойчивом развитии. Внедрение собственной системы переработки демонстрирует измеримую приверженность экономике замкнутого цикла. Он предоставляет поддающиеся проверке данные, показывающие высокие показатели утилизации отходов, используя экологические сертификаты и улучшенные связи с общественностью.
Понимание механических различий между стандартными и тяжелыми моделями имеет решающее значение для предотвращения нерационального использования капитала. Покупка неправильного оборудования создает серьезные узкие места в производстве.
Стандартные устройства предназначены для легких, тонкостенных материалов, таких как ПЭТ-бутылки или упаковочные пленки. Они оснащены узкими бункерами и двигателями с низким крутящим моментом, которые просто не могут справиться с отходами промышленной логистики.
Напротив, машины для тяжелых условий эксплуатации имеют усиленную конструкцию с нуля для работы с толстостенными материалами высокой плотности, такими как поддоны и толстые экструдированные трубы.
| Характеристика | Стандартный процессорный блок | Мощный процессорный блок |
|---|---|---|
| Целевой материал | ПЭТ-бутылки, пленки, небольшие продувки | Поддоны, большие трубы, промышленные бочки |
| Мощность двигателя | Обычно от 5 до 22 киловатт. | Обычно от 37 до 160+ киловатт. |
| Конструкция бункера | Узкая, ручная подача | Негабаритные, широкие, автоматизированные варианты |
| Конструкция ротора | Открытый или полуоткрытый, более легкий вес | Твердая сталь, высокая инерция, большая масса |
| Расположение подшипника | Часто внутренние или полуоткрытые. | Внешний монтаж снаружи для предотвращения загрязнения |
| Возможность поддона | Высокий риск катастрофического отказа | Высокая производительность и эффективность |
Выбор правильного оборудования требует тщательного анализа вашего профиля образования отходов. Использование структурированного подхода к определению размера гарантирует, что вы не будете чрезмерно инвестировать в ненужную емкость.
Наиболее важным показателем является пропускная способность. Менеджеры предприятий должны рассчитать средний вес поддонов металлолома, умноженный на ежедневную норму производства. Например, обработка 1000 килограммов в день в течение 8-часовой смены требует минимальной подтвержденной производительности 125 килограммов в час. Передовые инженерные практики требуют учета 30-процентного резерва мощности на случай простоя в работе или будущего увеличения объема. Такие модели, как серия DYPS-T, предлагают различную производительность, разработанную специально для работы с большими объемами пластин и лотков.
Предполагаемое конечное использование определяет размер сетки экрана. Для продажи напрямую производителю литья под давлением может потребоваться очень однородная 12-миллиметровая чешуйка. Отправка материала на линию вторичной промывки может позволить получить чешуйки размером более 20 миллиметров. Сита меньшего размера увеличивают время нахождения материала в камере резки, что требует более высокой мощности двигателя для поддержания производительности.
Промышленному оборудованию требуется значительная площадь пола для безопасного доступа оператора и свободного пространства для технического обслуживания. Покупатели должны определить, будет ли машина работать как автономная установка или интегрироваться в полностью автоматизированную линию с индивидуальными разгрузочными вентиляторами и циклонными силосами.
Приобретение надежного оборудования – это только первый шаг. Его поддержание определяет вашу долгосрочную отдачу от инвестиций. Тяжелые агрегаты ежедневно подвергаются экстремальным механическим нагрузкам.
Несмотря на то, что сверхпрочные лезвия исключительно прочны, звук удара высокоуглеродистой стали по скрытому металлу со скоростью 500 оборотов в минуту является кошмарным сценарием. Промышленные поддоны часто содержат скрытые стальные гвозди или болты. Операторы должны внедрить строгий протокол предварительной сортировки. Установка надленточных магнитных сепараторов на подающем конвейере защищает камеру резки от попадания металлических примесей.
Лезвия естественным образом тупятся со временем при обработке абразивных полимеров. Работа дробилки пластика с тупыми лезвиями заставляет двигатель работать интенсивнее, создавая чрезмерное тепло трения, которое может расплавить пластик. Предприятия должны установить график регулярной заточки. После заточки мастера должны тщательно откалибровать зазор между вращающимися и неподвижными лезвиями. Соблюдение рекомендованного производителем зазора обеспечивает эффективную резку ножницами.
Профилактическое механическое обслуживание является простым, но абсолютно необходимым. Подвесные подшипники необходимо смазывать высокотемпературными промышленными смазками. Приводные ремни необходимо проверять ежемесячно на правильность натяжения. Ослабленные ремни проскальзывают и уменьшают крутящий момент ротора, а слишком натянутые ремни создают чрезмерную нагрузку на подшипники двигателя.
Промышленная установка по переработке отходов, разработанная для тяжелых условий эксплуатации, с легкостью справляется с толстыми жесткими поддонами. Менеджеры объектов должны тщательно обходить стандартное оборудование и выбирать модель с усиленной конструкцией, специально предназначенную для высоких ударных нагрузок.
Интеграция этой технологии в ваш логистический центр значительно снижает затраты на утилизацию отходов, одновременно создавая прибыльный поток коммерческого измельчения. Это стратегический шаг, который принесет пользу как прибыли, так и целям корпоративной устойчивости.
В конечном счете, правильный выбор размеров и тщательное профилактическое обслуживание позволяют вашей машине работать с максимальной производительностью. Регулярно затачивая лезвия и очищая режущую камеру от металлических загрязнений, вы обеспечиваете долгосрочную эффективность и быструю окупаемость своих капиталовложений. Если ваше предприятие готово перейти от дорогостоящей модели утилизации к прибыльной собственной системе переработки, оцените высокопроизводительные варианты в Jwell Recycling , чтобы найти именно такое тяжелое оборудование, необходимое для ваших конкретных потребностей в восстановлении поддонов.
Нет. Эти машины специально разработаны с геометрией лезвий и скоростями вращения, предназначенными для термопластов. Подача деревянных поддонов в это оборудование приводит к сильному раскалыванию, быстрому затуплению лезвий из высокоуглеродистой стали и потенциальному заклиниванию ротора. Для обработки древесины требуется специальный низкоскоростной измельчитель древесины.
Измельчитель пластика работает на очень низких скоростях с невероятно высоким крутящим моментом, используя большие крючкообразные лезвия, чтобы разрывать массивные предметы на грубые куски. Дробилка работает на гораздо более высоких скоростях, используя точные ножницы для разрезания кусков или целых твердых предметов на маленькие однородные хлопья, готовые к производству.
Это полностью зависит от конструкции бункера и режущей камеры. Модель для тяжелых условий эксплуатации подходящего размера имеет широкий наклонный бункер, предназначенный для приема целых промышленных поддонов. Это устраняет необходимость предварительной резки вручную, что значительно снижает трудозатраты и повышает общую эффективность обработки.
Срок службы лезвия во многом зависит от объема обрабатываемого материала и полного отсутствия металлических загрязнений. Лезвия из высококачественной стали D2 или SKD-11 обычно работают от 40 до 60 часов, прежде чем потребуется заточка. При регулярной заточке и правильной регулировке зазора одного комплекта лезвий хватает на несколько месяцев непрерывной работы, прежде чем потребуется полная замена.
Потребление энергии зависит от размера двигателя и остроты лезвия. Стандартная установка для тяжелых условий эксплуатации, перерабатывающая 1000 килограммов в час, обычно использует двигатель мощностью от 90 до 110 киловатт. Поддержание острых лезвий и правильного зазора между ситами — наиболее эффективный способ оптимизации энергопотребления. Тупые лезвия вынуждают двигатель потреблять значительно большую силу тока, чтобы протолкнуть материал через сито.
Идеальный размер экрана полностью зависит от вашего последующего приложения. Если измельченный материал поступает непосредственно в экструдер для гранулирования, обычно требуется сито меньшего размера (10–12 мм), чтобы обеспечить равномерное плавление. И наоборот, если материал продается вторичному переработчику, который будет его мыть и повторно измельчать, сито большего размера (20–30 миллиметров) увеличивает производительность и снижает потребление энергии.
Предотвращение застревания требует сочетания правильного размера оборудования и контролируемой подачи. Выбор машины с динамически сбалансированным маховиком гарантирует, что ротор сохранит высокую кинетическую энергию при врезании в толстые пластиковые ребра. Кроме того, использование автоматизированных конвейерных лент или гидравлических подающих цилиндров гарантирует, что поддон вдвигается в камеру резки с постоянной и управляемой скоростью, предотвращая перегрузку двигателя внезапным выбросом материала.


