
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-08 Происхождение:Работает


Прогуливаясь по перерабатывающему заводу, едкий запах разлагающегося пластика и звук глохнущего двигателя часто указывают на одного конкретного виновника. Расплавленный полипропиленовый лом является общеизвестным узким местом в работе. Поскольку этот полимер по своей природе прочен и очень чувствителен к температурным колебаниям, стандартное восстановительное оборудование часто заклинивает под нагрузкой. Эта повседневная реальность заставляет руководителей заводов задаваться вопросом, действительно ли производители оборудования предлагают жизнеспособные решения для непрерывной работы с этим стойким материалом.
Окончательный ответ: да. Авторитетные поставщики разрабатывают индивидуальные установки специально для восстановления полимеров. В этом техническом руководстве мы расскажем о нюансах выбора оборудования, механических особенностях обработки термочувствительных полимеров и о том, как оптимизировать вашу производственную линию для достижения максимальной производительности.
Чтобы полностью понять, почему абсолютно необходимо специализированное оборудование, руководители предприятий должны сначала изучить свойства материала, присущие этому конкретному полимеру. В отличие от хрупких пластиков, которые предсказуемо разрушаются при ударе, полипропилен обладает уникальным набором механических переменных, которые серьезно усложняют процесс уменьшения размера.
Полипропилен — это полукристаллический термопласт, известный своей высокой прочностью на изгиб, превосходной химической стойкостью и относительно низкой плотностью. В промышленном и потребительском применении он проявляется в первую очередь как жесткий гомополимер или высокопрочный гибкий сополимер.
С точки зрения механической переработки, этот материал, как известно, трудно разрушить. Он обладает высокой прочностью на разрыв и удлинением при разрыве. Когда по нему ударяется тупое лезвие, материал имеет тенденцию растягиваться и деформироваться, прежде чем окончательно порвется. Эту проблему усугубляет относительно низкая температура размягчения по Вика. Подвергаясь интенсивному механическому трению в камере высокоскоростной резки, полимер быстро поглощает тепловую энергию. Если этим теплом не управлять активно, пластик быстро переходит из твердого состояния в липкую вязкую массу.
Представьте себе загруженную производственную линию, на которой операторы пытаются обработать толстые автомобильные бамперы или провести плотную экструзионную очистку с помощью стандартной дробилки. Практически сразу же начинается каскад нескольких критических сбоев.
Из-за высокой ударопрочности твердые детали сильно отскакивают от стандартных плоских лезвий, а не разрезаются. Это хаотичное движение резко снижает производительность и одновременно приводит к резкому увеличению потребления энергии. Стандартные машины работают на высоких оборотах без достаточного рассеивания тепла. Непрерывное трение генерирует интенсивное локализованное тепло, в результате чего пластик размазывается по режущим инструментам и стенкам камеры. Поскольку полимер становится вязким, он покрывает разгрузочное сито в нижней части машины. Это явление блокирует отверстия экструзии, задерживая материал внутри камеры. Возникающее в результате перегрев в конечном итоге приводит к полному заклиниванию машины и перегрузке двигателя.
Глобальное стремление к безотходной экономике радикально изменило ситуацию в сфере переработки полимеров. В связи со строгими требованиями устойчивого развития, требующими более высокого содержания вторичного сырья в упаковке и автомобильном производстве, приток жесткого полимерного лома, поступающего на предприятия, увеличился в геометрической прогрессии.
Отраслевые данные указывают на массовый отказ от обычных машин для измельчения. Современные предприятия по переработке отходов теперь требуют индивидуального управления температурным режимом и усовершенствованной геометрии ротора, чтобы справиться с этим растущим объемом. Производители оборудования вкладывают значительные средства в исследования и разработки, чтобы удовлетворить эти точные промышленные требования, гарантируя, что крупные переработчики смогут поддерживать прибыльность без ущерба для качества измельчения.
Чтобы гарантировать успешную обработку, ведущие поставщики отрасли вносят важные инженерные изменения в стандартную архитектуру оборудования. Обработка термочувствительных полимеров, по сути, представляет собой тонкий баланс между управлением кинетической энергией и тепловой динамикой.
Камера резки служит сердцем системы, что делает металлургию лезвий абсолютным приоритетом. В промышленных установках используется высокоуглеродистая инструментальная сталь с высоким содержанием хрома, такая как СКД-11 или Д2. Эти сплавы премиум-класса обеспечивают превосходную износостойкость и сохраняют остроту лезвия значительно дольше, чем стандартная сталь.
Помимо металлургии, необходимо оптимизировать физическое расположение лезвий. Для этого материала настоятельно рекомендуется использовать лезвие с V-образным вырезом или шахматным шевроном. Эта особая конструкция непрерывно направляет лом к центру ротора, предотвращая прилипание материала к боковым стенкам. Режущее действие, подобное ножницам, при использовании конструкции с V-образным вырезом требует меньшей мощности двигателя и выделяет значительно меньше пыли и тепла по сравнению с тупыми ударными лезвиями.
Учитывая чрезвычайную чувствительность к теплу, усовершенствованное управление температурным режимом не подлежит обсуждению. Промышленные системы, созданные для непрерывной обработки, оснащены интегрированной инфраструктурой водяного охлаждения. Обычно это включает в себя камеру резки с двойными стенками, в которой постоянно циркулирует холодная вода, поглощающая тепло трения окружающей среды.
Для операций с высокой производительностью сам вал главного ротора выполнен полым, чтобы вода могла течь непосредственно через сердечник режущего механизма. Такой подход с двойным охлаждением поддерживает внутреннюю температуру значительно ниже точки размягчения, гарантируя, что материал остается достаточно хрупким, чтобы его можно было аккуратно разрезать и пройти через сито без размазывания.
Полипропилен распространен повсеместно, то есть он поступает в поток вторичной переработки в самых разных формах и плотностях. Машина, которая эффективно обрабатывает тонкие лотки с пищевыми продуктами, неизбежно выйдет из строя, если в нее подается твердый продувочный блок. Покупатели должны точно классифицировать свой лом и сопоставить его с соответствующей архитектурой машины.
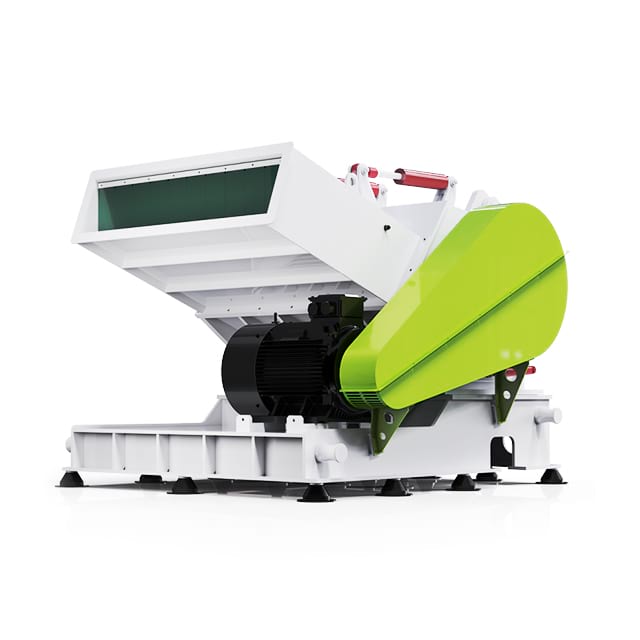
Для сложных промышленных отходов, таких как толстостенные экструзионные трубы или твердые куски, отлитые под давлением, стандартному шасси не хватает необходимой структурной целостности. Для этого применения требуется мощная сверхмощная дробилка для пластика..
Если рассматривать такие промышленные образцы, как серия DYPS-G, то эти машины оснащены массивными цельнометаллическими роторами и экстремальным крутящим моментом двигателя в диапазоне от 160 до 250 кВт. Они способны обрабатывать роторы диаметром до 800 мм и обеспечивают производительность дробления до 2000 кг в час. Прочная конструкция предотвращает отклонение вала ротора под огромным напряжением разрушения твердых блоков, а вибропоглощающее шасси выдерживает интенсивные кинетические нагрузки, не испытывая структурной усталости.
Термоформованная упаковка представляет собой совершенно другую задачу. Несмотря на то, что плоские листы не плотные, они имеют тенденцию отлетать назад или плавать над ротором в стандартном вертикальном бункере, упорно отказываясь войти в зону резки.
Чтобы решить эту проблему, инженеры разработали особый тип дробилки для пластика, предназначенный исключительно для лотков и тарелок. Такие модели, как серия DYPS-T, оснащены горизонтально наклоненным загрузочным бункером, оснащенным специальными тяговыми роликами. Эти автоматизированные ролики, оснащенные эффективными двигателями мощностью от 37 до 75 кВт, активно захватывают широкие листы и проталкивают их в камеру резки с контролируемой скоростью, полностью исключая образование мостиков в материале и обеспечивая постоянную производительность.
Для предметов повседневного пользования, таких как небольшие литые контейнеры, крышки для бутылок и тонкостенные предметы домашнего обихода, обычно достаточно хорошо сконфигурированной При условии, что стандартная модель оснащена правильными лезвиями с V-образным вырезом и достаточным водяным охлаждением, она представляет собой высокорентабельное решение, идеально сочетающее занимаемую площадь, энергопотребление и выходную мощность. машины для дробления пластика .
Чтобы наглядно проиллюстрировать эксплуатационные различия, в следующей таблице показано, как стандартные машины общего назначения сравниваются со специализированными установками, разработанными для термочувствительных полимеров.
| Технические характеристики | Стандартная дробилка общего назначения | Специализированная дробилка полимеров |
|---|---|---|
| Геометрия лезвия | Плоские лезвия, рассчитанные на тупой удар | V-образный или шахматный шеврон для высокой скорости сдвига. |
| Управление температурным режимом | Базовое охлаждение окружающего воздуха | Рубашка водяного охлаждения с двойными стенками и полый ротор |
| Поведение материала | Подпрыгивание, чрезмерное трение, плавление | Чистая нарезка, минимальное выделение тепла. |
| Качество перешлифовки | Высокое содержание пыли, волокнистые хлопья. | Равномерный размер, высокая объемная плотность |
| Риск простоя | Высокий из-за затемнения экрана и замятий | Чрезвычайно низкий уровень при непрерывной работе. |
Инвестиции в промышленное оборудование для переработки отходов представляют собой значительные капитальные затраты. Вложение капитала в оборудование, разработанное специально для вашего материала, приносит финансовую выгоду за счет оптимизации операционной эффективности и максимизации рыночной стоимости конечного продукта.
Конечной целью процесса переработки является повторное введение материала в производственный цикл. Финансовая ценность измельчения во многом зависит от его физических характеристик. Низкое качество продукции, связанное с неодинаковым размером хлопьев или чрезмерным количеством пыли, может блокировать загрузочные бункеры и вызывать серьезные дефекты готовой формованной продукции.
Поддерживая чрезвычайно жесткие допуски между вращающимися и неподвижными лезвиями, специальное оборудование аккуратно режет пластик. Благодаря такому точному действию получаются однородные хлопья с высокой объемной плотностью, которые беспрепятственно проходят через последующее экструзионное оборудование, что обеспечивает премиальную цену на рынке вторичного пластика.
Даже самое сложное оборудование требует тщательного обслуживания для поддержания максимальной производительности. Работа с тупыми лезвиями действует как катализатор отказа, резко увеличивая теплоту трения и снижая производительность резки.
Менеджеры объектов должны установить строгий протокол проверок. Зазор между вращающимися и неподвижными ножами необходимо проверять еженедельно и тщательно регулировать в соответствии со спецификациями производителя. Когда лезвия затупятся, их следует снять и профессионально заточить с помощью прецизионного шлифовального оборудования. Кроме того, обязательна регулярная очистка камеры резки и разгрузочного экрана, чтобы расплавленные остатки не ограничивали поток воздуха и производительность.
Эффективная обработка прочных, термочувствительных полимеров требует тщательно продуманного инженерного подхода. Использование неоптимизированного оборудования неизбежно приводит к частым заторам материала, завышенным затратам на рабочую силу и серьезным рискам для безопасности. Оценив конкретный объем, плотность и форму лома, вы можете подобрать точную архитектуру машины в соответствии с вашими производственными потребностями.
Если на вашем предприятии возникают проблемы с расплавленным материалом или частые остановки двигателя, пришло время модернизировать линию восстановления. Изучите специализированные решения от известных производителей, таких как Jwell, которые предлагают комплексные испытания материалов и надежную послепродажную поддержку, чтобы превратить сложные полимерные отходы в очень ценный и стабильный источник дохода.
Для этого материала оптимальны конфигурации с V-образным вырезом или шахматным шевроном. Эти особые конструкции создают действие сдвига, подобное ножницам, а не тупой удар, что значительно снижает теплоту трения, снижает энергопотребление и предотвращает плавление полимера во время обработки.
Предотвращение таяния требует двустороннего подхода. Во-первых, убедитесь, что лезвия острые как бритва, а зазор точно откалиброван, чтобы гарантировать чистый срез. Во-вторых, используйте машину, оснащенную надежной системой водяного охлаждения, которая циркулирует холодную воду через камеру с двойными стенками и полый вал ротора для постоянного рассеивания тепла.
Стандартные устройства обычно плохо справляются с гибкими материалами, такими как тканые сумки или большие мешки. Высокопрочные волокна имеют тенденцию растягиваться и плотно обхватывать ротор, а не разрезаться аккуратно. Для обработки тканых мешков обычно требуется специализированное оборудование со сверхузкими зазорами между лезвиями для предотвращения наматывания или использование низкоскоростного двухвального измельчителя для первичного измельчения.
Измельчитель работает на очень низкой скорости с огромным крутящим моментом и разработан специально для первоначального измельчения громоздких твердых предметов на грубые куски. Дробилка работает на гораздо более высокой скорости и предназначена для того, чтобы брать эти грубые куски и точно разрезать их на конечные, мелкие, однородные хлопья, пригодные для немедленной экструзии или литья под давлением.
Капитальные затраты значительно варьируются в зависимости от пропускной способности, мощности двигателя и необходимой настройки. Небольшие промышленные установки могут начинаться с нескольких тысяч единиц, тогда как системы высокой производительности, интегрированные с автоматическими конвейерами и современными рубашками водяного охлаждения, представляют собой более существенные инвестиции. Окончательная цена определяется конкретными инженерными изменениями, необходимыми для эффективной обработки именно вашего материала.
Плавление происходит из-за чрезмерного накопления тепла трения внутри камеры резки. Это происходит, когда лезвия затупились, угол резания выбран неправильно или в машине отсутствует достаточная тепловая вентиляция. Авторитетные поставщики решают эту проблему, разрабатывая роторы с геометрией резания с высоким сдвигом и интегрируя рубашки активного водяного охлаждения непосредственно в архитектуру машины.


