
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-11 Происхождение:Работает


Капитальные затраты на промышленное оборудование для переработки несут огромный риск без эмпирического подтверждения. Общие характеристики машин часто не учитывают уникальную кинематику, термическую чувствительность и требования к сдвигу конкретных полимеров. Независимо от того, обрабатываете ли вы ПЭТ, ПЭВП, ПВХ или смешанные композиты, надежный поставщик оборудования для дробления пластика перед покупкой предложит структурированный и прозрачный протокол испытаний материала. В этой статье представлена техническая основа для требования и оценки этих тестов. Использование данных брошюры для комплексного восстановления полимеров приводит к использованию двигателей недостаточного размера, чрезмерному образованию пыли и частым заклиниваниям ротора. Реальные испытания устраняют разрыв между теоретической производительностью и реальной производительностью завода. Вам нужны точные данные о производительности, износе лезвий и энергопотреблении, чтобы оправдать инвестиции в оборудование и обеспечить плавную интеграцию в существующие экструзионные или промывочные линии.
Определение базовой линии эксплуатации — это первый шаг в проверке оборудования. Успех – это не просто уменьшение размера. Это означает достижение равномерного измельчения с минимальным образованием пыли, низким потреблением энергии и предсказуемыми циклами технического обслуживания. Без эмпирического тестирования операторы предполагают эти результаты. Надлежащее испытание устанавливает точные показатели производительности перед установкой. Вам необходимо точно знать, как ротор взаимодействует с вашим конкретным металлоломом.
Номинальная мощность, указанная в технических характеристиках, является чисто теоретической. Производительность машины 1000 кг/ч сильно зависит от объемной плотности материала, методов подачи и размера сита. Если полагаться исключительно на номера в брошюрах, это приводит к недостаточному размеру оборудования и узким местам в производстве. Фактическая производительность сильно различается между жесткими трубами и гибкими пленками. Двигатель мощностью 50 л.с. может легко обрабатывать 800 кг/ч хрупких лотков из полистирола, но останавливается на скорости 400 кг/ч при подаче прочной, устойчивой к разрыву пленки LDPE.
Различные пластмассы по-разному реагируют на сдвиг, удар и сжатие. При проверке в реальных условиях конструкция ротора соответствует материалу. Поликарбонат разбивается при ударе. Полиэтилен низкой плотности требует резкого и непрерывного сдвига, чтобы предотвратить разрыв. Тестирование гарантирует, что геометрия лезвия соответствует конкретной полимерной матрице. Конфигурация ротора с V-образным вырезом может отлично подойти для бутылок из ПЭТ, но совершенно неэффективна при интенсивной продувке из ПП. Вы должны наблюдать за процессом резки воочию.
Результаты эмпирических испытаний позволяют покупателям рассчитать точный срок окупаемости, годовую чистую прибыль и эффективность доходности до распределения капитала. Знание точного потребления энергии на тонну измельченного материала обеспечивает точный оперативный прогноз. Эти данные превращают спекулятивную покупку в рассчитанную инвестицию. Вы можете точно измерить количество киловатт-часов, необходимое для переработки тонны вашего конкретного лома, что дает вам четкое представление о текущих нагрузках на коммунальные услуги.
Более того, испытания раскрывают скрытые особенности работы оборудования. Вы увидите, как сложно заменить лезвия, очистить сито и получить доступ к камере резки. Машина, на очистку которой между сменами цвета уходит четыре часа, нарушит ваш производственный график. Тестирование выявляет эти узкие места в обслуживании еще до того, как машина доберется до вашего предприятия.
Измерьте фактическую производительность в час, используя именно ваш материал. Сравните протестированную производительность с номинальной производительностью машины. Отслеживайте потребление энергии в киловатт-часах на тонну во время работы, чтобы определить базовые эксплуатационные расходы на коммунальные услуги. Тестирование коротких импульсов продолжительностью менее 15 минут является серьезным тревожным сигналом. Он не учитывает запотевание экрана или нагрев камеры с течением времени. Вам понадобится продолжительная работа продолжительностью не менее часа, чтобы увидеть, как машина справляется с непрерывной подачей и возможным засорением сита.
Во время непрерывной работы следите за силой тока двигателя. Скачки силы тока указывают на то, что ротор пытается схватить материал или экран ослепляет. Стабильное потребление тока означает, что машина правильно подобрана для данной задачи. Если поставщик запускает машину всего на пять минут, он скрывает неизбежное перегрев и падение производительности, которые происходят во время реальных производственных смен.
Оцените качество и гранулометрический состав измельченного материала. Анализ распределения частиц по размерам с помощью ситового анализа. Подробно опишите приемлемый процент мелких частиц по сравнению с однородными гранулами. Оцените, как кинематика машины, включая скорость ротора, угол резания и зазор между лезвием и ситом, влияет на физические свойства продукции. Чрезмерное количество мелких частиц приводит к засорению бункеров литьевого формования или питающих горловин экструдера. Компетентный производитель оборудования для дробления пластика отрегулирует размеры сит и скорость ротора, чтобы свести к минимуму образование пыли.
Геометрия заточки имеет такое же значение, как и размер. Вам нужны чистые гранулы с острыми краями. Рваные, рваные края указывают на тупые лезвия или неправильный зазор при резке. Эти неровные края задерживают воздух во время экструзии, что приводит к образованию пузырьков в конечном продукте. Ситовое тестирование результатов пробного запуска дает математическую оценку качества перемола.
| Тип полимера | Идеальная конструкция ротора | Распространенные проблемы переизмельчения | Цель тестирования |
|---|---|---|---|
| ПЭТ-бутылки | V-образный вырез / ножничное действие | Высокое пылеобразование, быстрый износ лезвий. | Процент мелких частиц, удержание кромки лезвия |
| ПНД трубы | В шахматном порядке / для тяжелых условий эксплуатации | Остановка ротора, чрезмерный шум | Стабильность потребления усилителя, уровень децибел |
| Пленка ПВД | Открытый ротор / высокий сдвиг | Упаковка материала, плавление | Температура камеры, зазор ротора |
| ПВХ профили | Закрытый ротор/низкая скорость | Термическое разложение, токсичные газы | Выделение тепла, однородность мощности |
Следите за повышением температуры в камере резки и выгружаемого материала. Убедитесь, что термочувствительные пластмассы, такие как ПВХ или полиэтилен с низкой температурой плавления, не разлагаются, не размазываются и не плавятся на лопастях ротора. Оцените, рекомендует ли поставщик роторы с водяным охлаждением, специальную вентиляцию камеры или специальную геометрию лопастей на основе этого испытания. Чрезмерное тепло разрушает свойства материала и приводит к катастрофическому заклиниванию машины.
Трение – враг эффективного уменьшения размера. Когда лезвия трутся о материал, а не разрезают его, кинетическая энергия превращается в тепло. Это тепло плавит пластик, который затем покрывает отверстия экрана. Как только экран гаснет, пропускная способность падает до нуля, а температура в камере резко возрастает. Термическое тестирование выявляет эту петлю отказа еще до покупки машины.
Увеличьте срок службы лезвия при обработке абразивных материалов, таких как стеклонаполненные полимеры или грязная сельскохозяйственная пленка. Осмотрите кромки инструментальной стали после испытания под увеличением. Ищите микросколы, микротрещины или быстрое потускнение. Применения в условиях повышенного износа требуют использования высококачественной металлургии, такой как сталь D2 или SKD-11. Тестирование подтверждает соответствие выбранной марки стали конкретным загрязняющим веществам.
Использование партии сильно загрязненной сельскохозяйственной пленки быстро позволит выявить качество ножей ротора. В дешевой стали уже через несколько часов на режущей кромке появится видимая закругленность. Качественные, правильно обработанные лезвия сохранят свою заточку. Этот тест напрямую влияет на ваш будущий график технического обслуживания и бюджет на замену запчастей.
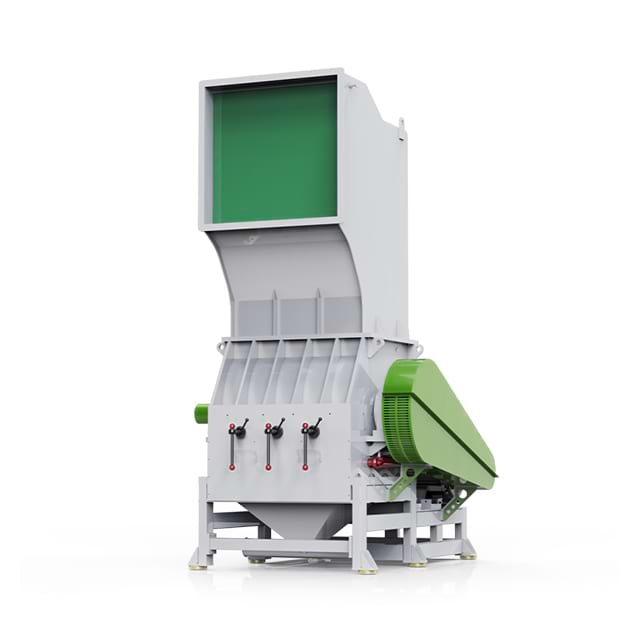
Химия материалов – это только полдела. Форма ввода определяет, как машина захватывает и обрабатывает лом. Длинные экструдированные профили из ПВХ, громоздкие контейнеры из полиэтилена высокой плотности, полученные выдувным формованием, или ультратонкие листы бутылок из ПЭТ — все они ведут себя в бункере по-разному. Тестирование на соответствие геометрии доказывает, что машина может физически поглощать материал без ручного вмешательства. Вы не можете позволить себе платить оператору за то, чтобы тот стоял над бункером и толкал материал палкой вниз.
Тесты на совместимость механизма подачи гарантируют, что конфигурация бункера, плунжеры толкателей и угол наклона ротора предотвращают подпрыгивание или застревание. Полые профили часто подпрыгивают на роторе, если угол прикуса неправильный. Испытания подтверждают, что ротор плавно захватывает материал и эффективно втягивает его в камеру резки. Тангенциальный загрузочный бункер лучше всего подходит для больших и громоздких предметов, а бункер с капельной подачей подходит для тяжелых и плотных кусков.
Регулировка объемной плотности требует проверки объемной эффективности режущей камеры. Обработка легкого и большого объема лома требует другой конструкции камеры, чем тяжелая, концентрированная продувка. Поставщик должен продемонстрировать, как машина поддерживает производительность независимо от исходного соотношения объема и веса материала. Для обработки пенополистирола требуется бункер большого объема, а для обработки твердых акриловых блоков требуется большой крутящий момент двигателя.
Рассмотрим задачу обработки длинных труб. Стандартные бункеры не могут вместить 3-метровую длину. Поставщик должен проверить материал, используя специальный горизонтальный подающий желоб или бункер для конкретной трубы. Испытания должны доказать, что машина может самостоятельно подавать длинные профили без опасного выбрасывания материала за пределы бункера.
Плотные, толстостенные материалы требуют надежных механизмов обращения. Оцените дробилку пластика с интегрированной гидравлической системой для этих целей. Проверьте гидравлическое отверстие бункера и гидравлические толкатели на постоянное давление материала. Оцените реакцию гидравлической системы на нагрузку ротора. Он должен обнаруживать скачки тока и втягивать толкатель, чтобы предотвратить остановку и перегорание двигателя.
При проведении массовых продувок экструдера ротор не может принять весь блок сразу. Гидравлический цилиндр должен прижимать блок к ротору, позволяя лопастям отрываться от поверхности, а затем отступать, когда ток двигателя становится слишком высоким. На этапе тестирования необходимо проверить программирование ПЛК, которое управляет этим гидравлическим контуром обратной связи. Если плунжер надавит слишком сильно, машина застрянет. Если он толкает слишком слабо, страдает пропускная способность.
Тестирование пленок ПЭНП, тканых мешков из ПП или нейлоновых волокон требует строгого наблюдения. Проверьте, не наматывается ли материал вокруг вала ротора. Обратите внимание на плавление, вызванное трением, или проскальзывание материала между статором и лопастями ротора без разрезания. Гибкие материалы требуют жестких допусков и точного ножничного разреза для эффективной обработки.
Если зазор между вращающимися лезвиями и неподвижными ножами слишком велик, пленка просто сгибается вокруг лезвия, а не разрезается. Это приводит к сильному перегреву и немедленному ослеплению экрана. Поставщик должен продемонстрировать свою способность устанавливать и поддерживать зазор между лезвиями от 0,1 до 0,2 мм во время пробного запуска. Вы должны осмотреть режущую камеру сразу после испытания, чтобы убедиться в наличии намотанных волокон за подшипниками ротора.
Личные заводские приемочные испытания (FAT) или испытания в прямом эфире являются обязательными. Тщательно отредактированные маркетинговые видеоролики скрывают заедания, чрезмерный шум и образование пыли. Испытания в реальном времени вынуждают поставщика демонстрировать непрерывную работу, доказывая, что машина обрабатывает материал без скрытого вмешательства. Вам необходимо увидеть последовательность запуска, непрерывную подачу и процесс выключения.
Во время живого испытания вы можете попросить технических специалистов остановить машину и открыть камеру резки. Это позволяет проверить экран на предмет запотевания и лопасти на предмет перегрева. Записанное видео никогда не покажет вам 20 минут, которые потребовались для очистки заклинившего ротора. Требуйте неотредактированные, непрерывные видеозаписи, если вы не можете присутствовать на судебном заседании лично.
Таможенные правила или стоимость доставки иногда не позволяют отправить именно лом. Профессиональный поставщик выбирает стандартизированные прокси-материалы, соответствующие прочности на разрыв, плотности и модулю сдвига. Тестирование этих прокси обеспечивает очень точную основу для того, как будет работать ваш фактический материал. Если вы обрабатываете автомобильные бамперы, поставщик может протестировать стандартные смеси ПП/ЭПДМ для имитации ударопрочности.
Ключом к тестированию прокси является прозрачность. Поставщик должен точно документировать, какой прокси-материал был использован, его индекс текучести расплава и объемную плотность. Затем вы можете сравнить эти характеристики с вашими собственными спецификациями материалов. Хотя хорошо выбранный прокси-материал и не является идеальной заменой, он снижает большинство рисков, связанных с калибровкой оборудования.
Подробный инженерный отчет отличает профессиональных поставщиков от любителей. В этом отчете документированы точные параметры испытания. Он предоставляет точные данные, необходимые для принятия обоснованного решения по капитальному оборудованию. Без этого отчета суд будет просто наглядной демонстрацией.
| Точка данных | Цель измерения |
|---|---|
| Потребляемая мощность двигателя (в режиме холостого хода по сравнению с нагрузкой) | Определяет энергоэффективность и определяет потенциальную нагрузку двигателя. |
| Показания в децибелах (дБ) | Обеспечивает соблюдение заводских норм по шуму во время работы. |
| Размер сита и металлургия лезвия | Документирует точную конфигурацию, использованную для достижения результатов испытаний. |
| Фотодоказательства | Показывает режущую камеру и кромки лезвия после запуска для проверки наличия застрявшего материала. |
| Ориентировочный расчет окупаемости | Обеспечивает финансовое обоснование на основе соотношения пропускной способности к мощности. |
Переход от идеально контролируемого испытания образца весом 50 кг к среде непрерывного кормления 24 часа в сутки, 7 дней в неделю требует компромиссов. В лабораторных испытаниях часто используется чистый материал, подаваемый с оптимальной скоростью. Производственные цеха сталкиваются с перенапряжениями, загрязнениями и усталостью операторов. Признание этого пробела имеет решающее значение для точного определения размеров оборудования. Вы должны применить коэффициент безопасности к результатам лабораторных исследований при выборе окончательного размера двигателя.
Заводская температура окружающей среды, непостоянная ручная загрузка и различные уровни загрязнения материалов искажают реальные результаты испытаний. Машина, отлично работающая в испытательном центре с температурой 20°C, может перегреться в заводской среде с температурой 40°C. Пыль и грязь тупят лезвия быстрее, чем чистые лабораторные образцы. Если на вашем заводе отсутствует климат-контроль, гидравлическое масло в системе толкателя будет разжижаться, что приведет к изменению отзывчивости гидроцилиндра.
Посоветуйте своей команде отправить на тестирование материалы по наихудшему сценарию. Включайте смешанные, слегка загрязненные или слишком крупные кусочки, а не идеально чистые однородные образцы. Испытание машины на пределе своих возможностей гарантирует, что она выдержит ежедневные производственные нагрузки без постоянных поломок. Если в вашем металлоломе иногда встречаются небольшие металлические зажимы, оставьте несколько в пробной партии, чтобы проверить, как ротор справляется с металлическими примесями.
Кроме того, учитывайте уровень квалификации ваших операторов. Лаборант точно знает, как кормить машину, чтобы поддерживать оптимальную производительность. Оператор ночной смены может за раз сбросить в бункер целую кучу металлолома. Машина должна быть достаточно прочной, чтобы выдерживать такую подачу без остановки ротора или разрыва приводного ремня.
Дробилка пластика — это важнейшая переменная процесса, а не товар. Тестирование материалов перед покупкой — единственный эмпирический способ подтвердить рентабельность инвестиций. Дисквалифицируйте любого производителя, который отказывается тестировать конкретные материалы или предоставляет расплывчатые, недокументированные результаты. Выполните следующие действия, чтобы обеспечить правильное оборудование:
О: Рекомендуется весить минимум 50–100 кг, чтобы машина проработала достаточно долго, чтобы достичь рабочей температуры и продемонстрировать реальную производительность. Для проведения специализированных испытаний профилей, например длинных профилей ПВХ, отправьте несколько образцов в полную длину.
Ответ: Авторитетные производители обычно проводят базовое тестирование бесплатно, однако расходы на доставку обычно покрываются вами. За сложные, многодневные испытания или испытания, требующие изготовления специального инструмента, может взиматься плата, которая засчитывается в счет покупки машины.
Ответ: Испытания измельчителей направлены на уменьшение объема и управление крутящим моментом при крупных продувках. Испытания на дробилке направлены на достижение определенного, равномерного размера измельченного продукта, подходящего для немедленной повторной экструзии с минимальным образованием пыли.
О: Запустите машину непрерывно в течение не менее 30 минут при полной нагрузке. Измерьте температуру выгружаемого измельченного материала и осмотрите камеру резки на предмет наличия расплавленного полимера, размазанного по ротору или сетке.
О: Да, если выбрано правильно. Прокси должен соответствовать прочности на разрыв, плотности и модулю сдвига вашего материала. Хотя он и не идеален, он обеспечивает высоконадежную основу, когда доставка точного лома невозможна.


