
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-20 Происхождение:Работает


Вы выбрасываете ценный пластик? Переработка отходов собственными силами экономит производственным предприятиям реальные деньги. Это превращает ежедневные обязательства по отходам в измеримый актив. Однако операторы часто сталкиваются с трудностями при работе с невероятно прочными материалами, такими как акрилонитрил-бутадиен-стирол. Может ли компактная машина, стоящая рядом с прессом, справиться с таким жестким металлоломом без застревания и перегорания?
Короткий ответ: да. Правильное оборудование работает идеально, если оно спроектировано для данной задачи. В этом подробном руководстве мы рассмотрим точные характеристики, механические процессы и практические шаги, необходимые для превращения ваших промышленных отходов в прибыльный переизмельченный материал.
Последние рыночные данные показывают масштабные изменения в том, как производители пластмасс обращаются с твердыми отходами. Исторически сложилось так, что предприятия полагались на сторонних вывозчиков мусора. Сегодня нестабильные мировые цены на нефтехимическую продукцию и строгие требования к устойчивому развитию изменили математику. Текущая тенденция в значительной степени благоприятствует децентрализованной вторичной переработке отходов. Руководители предприятий отдают предпочтение компактным агрегатам с высоким крутящим моментом. Эти машины позволяют операторам мгновенно гранулировать металлолом и подавать его непосредственно на линию литья под давлением или экструзионную линию. Эта стратегия замкнутого цикла эффективно изолирует цепочку поставок от непредсказуемых скачков цен на сырье.
Чтобы полностью понять, как обрабатывать этот материал, необходимо сначала взглянуть на его фундаментальные свойства. Это инженерный термопласт премиум-класса, известный своей исключительной долговечностью, ударопрочностью и структурной жесткостью. Именно эти характеристики делают полимер очень желательным для производства автомобильных деталей и электроники. Следовательно, они также значительно затрудняют перелом без соответствующего оборудования.
Устойчивость этого пластика напрямую связана с его уникальным трехкомпонентным химическим составом. Акрилонитрил обеспечивает химическую стойкость и термическую стабильность. Стирол придает пластику глянцевую поверхность и жесткую основу. Самое главное, что бутадиен действует как эластичная матрица. Эта матрица обеспечивает огромную ударную силу.
Хрупкий полистирол разбивается при ударе. Напротив, бутадиеновый компонент поглощает кинетическую энергию. Из-за этой эластичной упругости подача этого материала в плохо сконструированную машину для дробления пластика часто приводит к тому, что тупые лезвия просто отскакивают от поверхности. Чтобы разрушить конструкцию, машина должна полагаться на острые, точно выверенные силы сдвига, а не на тупые удары.
Промышленный лом редко поступает в однородном виде. Менеджеры этажей обычно ежедневно борются с несколькими различными формами отходов. Например, фермы 3D-печати создают неудачные отпечатки и экструдированные плоты. Поскольку они часто имеют пористые внутренние наполнители, их относительно легко резать.
И наоборот, операции литья под давлением производят плотные литники, направляющие и дефектные твердые детали, которые требуют значительной силы резания. Установки термоформования используют широкие плоские лотки. Экструзионные заводы производят жесткие трубы и профили. Каждый форм-фактор ведет себя по-разному внутри камеры резки. Выбор оборудования имеет решающее значение для предотвращения частых заклиниваний двигателя.
Физический размер не всегда определяет возможности. Машиностроение, передача крутящего момента и геометрия лезвия являются истинными определяющими факторами. Компактный гранулятор может эффективно перерабатывать этот прочный полимер, если его внутренняя механика оптимизирована для пластиков технического класса.
В секторе переработки мусора существует стойкое заблуждение, что более быстрые машины дают лучшие результаты. При обработке ударопрочных полимеров эта теория разваливается. Высокоскоростные машины с низким крутящим моментом полностью полагаются на кинетическую энергию, разбивая хрупкий пластик о сито. По сравнению с жесткими конструкционными пластиками этот подход с треском проваливается.
В хорошо спроектированном компактном грануляторе используется двигатель с высоким крутящим моментом и умеренной скоростью вращения. Этот высокий крутящий момент гарантирует сохранение инерции вращения тяжелого ротора. Даже когда лезвия вгрызаются в толстый кусок дефектного формованного пластика, машина преодолевает сопротивление, не перегружая электрический привод.
Управление температурным режимом является еще одним важным фактором. Этот полимер обладает относительно низкой температурой стеклования. Обычно он размягчается при температуре около 105 градусов по Цельсию. Если машина работает на чрезмерных скоростях или использует тупые ножи, возникающее в результате трения приводит к сильному нагреву внутри закрытой камеры резки.
Как только внутренняя температура превышает эту переходную точку, лом начинает размазываться, а не резаться. Этот расплавленный осадок быстро покрывает внутренний экран. Он закрывает отверстия сетки и полностью останавливает пропускную способность. Точные ножничные режущие механизмы аккуратно нарезают материал. Это сводит трение к минимуму, а камеру охлаждает.
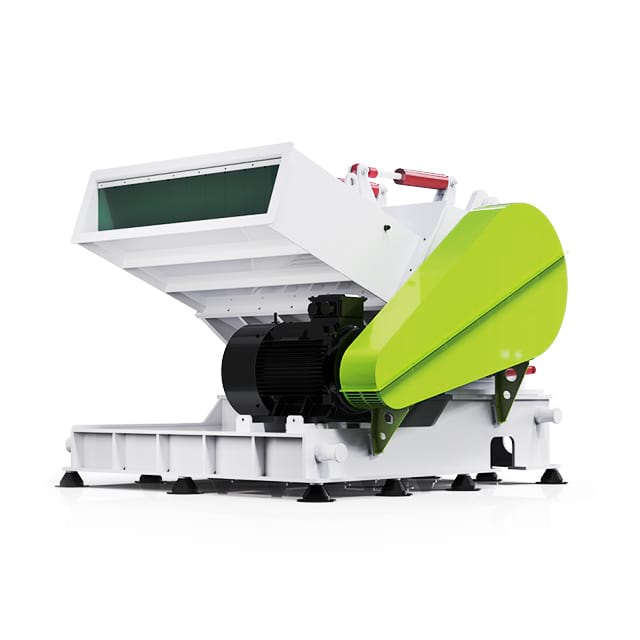
При выделении капитала для собственной инфраструктуры переработки необходимо проверить конкретные технические параметры. Стандартное стандартное оборудование будет с трудом соответствовать требованиям конструкционных пластмасс. Ниже приведен практический инженерный стандарт для обеспечения стабильной работы.
Режущая камера служит сердцем любого гранулятора. Чтобы выдержать абразивную природу жестких полимеров, лезвия должны быть выкованы из высокоуглеродистой инструментальной стали с высоким содержанием хрома. Отраслевые стандарты требуют использования стали SKD-11 или D2, закаленной до впечатляющей твердости HRC от 58 до 62. Этот металлургический профиль гарантирует, что ножи сохранят бритвенно-острую кромку в течение длительного производственного цикла.
Помимо металлургии, геометрия ротора имеет первостепенное значение. Настоятельно рекомендуется использовать шахматную конфигурацию V-образного выреза по сравнению с традиционными прямыми лезвиями. Прямые ножи одновременно измельчают кусок пластика по всей ширине. Это вызывает сильные ударные волны через подшипники двигателя. В частности, конструкция с V-образным вырезом обеспечивает прогрессивное срезающее действие. Он режется от внешних краев к центру. Это резко снижает пиковое потребление энергии и сводит к минимуму образование микропластика в воздухе.
Чтобы упростить процесс закупок, инженеры полагаются на соответствие геометрии машины профилю лома. В таблице ниже показано идеальное сочетание оборудования в зависимости от форм-фактора материала.
| Форм-фактор металлолома | Рекомендуемый тип машины | Основные технические характеристики | Типичный диапазон двигателей |
|---|---|---|---|
| Коренастые литники и полозья | Стандартная пластиковая дробилка | Ротор с V-образным вырезом, высокий крутящий момент | от 3кВт до 15кВт |
| Плоские термоформованные подносы | Специальная дробилка с лотковой пластиной | Широкое подающее горло, защита от дребезга | от 11 кВт до 22 кВт |
| Длинные экструдированные листы | Дробилка пластикового листа | Двойные тяговые ролики с накаткой | от 15 кВт до 37 кВт |
Подход «один размер подходит всем» неизбежно приводит к узким местам в работе. Конкретная форма и толщина лома кардинально меняют поведение материала при его попадании в бункер.
Широкие плоские материалы представляют собой уникальную логистическую проблему. При загрузке в стандартный гравитационный бункер плоские профили имеют тенденцию танцевать или подпрыгивать на вращающемся роторе. Они отказываются втягиваться в зону резки. Такое подпрыгивание снижает эффективность пропускной способности. Это также создает оглушительный уровень шума в цехах завода.
Для борьбы с этим специализированная конструктивно необходима Эти усовершенствованные агрегаты заменяют стандартный бункер горизонтальным загрузочным желобом, оснащенным механической системой тяги. Двойные ролики с накаткой физически захватывают плоский лист. Они равномерно втягивают его в ножи с синхронизированной скоростью. Аналогичным образом, на предприятиях, обрабатывающих большие объемы упаковки, дробилка пластиковых листов . специальная дробилка для лотков гарантирует безопасное втягивание громоздких и неудобных лотков без вмешательства оператора или опасного обратного хода.
Во время смены цвета на линиях литья под давлением технические специалисты часто создают тяжелые твердые блоки из охлажденного полимера. Представьте себе внезапный сильный грохот, когда оператор бросает твердый пятикилограммовый блок прямо в компактный гранулятор. Скорее всего, машина мгновенно заглохнет. Могло даже порваться приводной ремень.
Для этих необычно плотных фрагментов стратегия двухэтапного сокращения объективно безопаснее. Твердые частицы сначала должны пройти через низкоскоростной одновальный измельчитель с высоким крутящим моментом. Это разбивает их на более мелкие фрагменты. Только после этого эти фрагменты следует вводить в гранулятор для окончательной калибровки.
Понимание внутренней механики цикла грануляции позволяет операторам пола оптимизировать настройки машины. Это помогает им устранять проблемы с кормами до того, как они перерастут в дорогостоящие простои.
Цикл начинается в бункере. В целях безопасности и снижения шума агрегаты премиум-класса оснащены звукоизолированными бункерами с двойными стенками. Поскольку жесткие осколки могут легко рикошетить от вращающегося ротора, на горловине установлены противообратные шторки из тяжелой резины. Операторы должны поддерживать постоянную дозированную скорость подачи, чтобы предотвратить внезапные скачки крутящего момента.
При входе в камеру лом попадает в тесный зазор между вращающимися ножами и ножами неподвижной платформы. Этот зазор тщательно калибруется, обычно он составляет от 0,15 до 0,25 мм. Острые края разрезают эластичную структуру бутадиена. Они постепенно разбивают пластик на более мелкие фрагменты, не полагаясь на тупую силу.
Непосредственно под режущим механизмом находится изогнутый перфорированный металлический экран. Измельченный материал непрерывно подпрыгивает по камере до тех пор, пока частицы не станут достаточно мелкими, чтобы провалиться через перфорацию. По мере того, как отсортированный измельченный материал выходит из сита, он падает в сборный бункер или пневматически уносится продувочной системой. В расширенных установках на этом этапе используется циклонный пылеотделитель для удаления мелких частиц.
Приобретение гранулятора не следует рассматривать просто как экологическую инициативу. Это весьма измеримые финансовые инвестиции. Окупаемость инвестиций в переработку инженерных пластиков обычно достигается в течение нескольких месяцев.
Первичные пеллеты имеют премиальную цену. Гранулируя собственный лом, производители могут безопасно смешивать от двадцати до тридцати процентов чистого измельченного материала с первичным материалом для некритических компонентов. Для предприятия, ежедневно потребляющего сотни килограммов смолы, замена пятой части этого объема бесплатным самогенерируемым материалом дает немедленное улучшение денежного потока.
Кроме того, вывоз промышленных отходов обходится очень дорого. Крупногабаритный лом состоит в основном из пустого воздуха. Гранулирование этого материала уменьшает его физический объем до восьмидесяти процентов. Эта консолидация резко сокращает частоту услуг по вывозу мусора. Это исключает ненужные накладные расходы на утилизацию.
Подвергание любого оборудования нагрузкам, связанным с разрушением жестких полимеров, требует строгого и систематического протокола технического обслуживания. Пренебрежение напрямую приводит к снижению производительности, ухудшению качества измельчения и катастрофическим механическим поломкам.
Тупые лезвия остаются основной причиной поломок грануляторов. Вместо того, чтобы аккуратно разрезать полимер, тупые края измельчают его. Это увеличивает потребление энергии и передает вредные вибрации на двигатель. Бригады технического обслуживания должны проверять остроту лезвий еженедельно. После цикла заточки техники должны использовать прецизионный щуп для повторной калибровки зазора между вращающимися и неподвижными ножами. Слишком широкий зазор позволяет пластику заклинивать между лезвиями. Это мгновенно заблокирует ротор.
Передача энергии также требует регулярного контроля. Компактные агрегаты передают крутящий момент с помощью прочных клиновых ремней. Когда ротор ударяется об особо прочный кусок пластика, внезапное сопротивление приводит к тому, что ремни со временем растягиваются. Натяжение ремня необходимо проверять ежемесячно, чтобы предотвратить проскальзывание.
Наконец, чтобы сохранить денежную ценность измельченного материала, необходимо строго избегать перекрестного загрязнения. При переходе от измельчения черного пластика к белой или прозрачной партии машина требует полной продувки. Использование высококачественной дробилки для пластика с доступной раскладывающейся камерой делает этот процесс очистки значительно более эффективным.
Технически, лезвия машины легко измельчают смешанные пластмассы одновременно. Однако с химической и производственной точки зрения этой практики следует строго избегать. Различные пластмассы имеют разные температуры плавления и скорости усадки. Их смешивание полностью разрушает химические свойства полученного измельченного материала. Это делает материал непригодным для восстановления. Перед обработкой всегда сортируйте лом по определенному типу материала.
Если плотный кусок пластика превышает допустимый крутящий момент машины, ротор заглохнет. Современное оборудование оснащено электрическим реле перегрузки, которое мгновенно отключает питание двигателя. Это предотвращает катастрофическое выгорание. В случае застревания оператор должен нажать кнопку аварийной остановки, заблокировать основной источник питания, безопасно открыть режущую камеру и вручную устранить засор.
Процесс механического сдвига не генерирует достаточно тепловой энергии для достижения точки разложения полимера. Поэтому грануляция не выделяет токсичных паров. Однако он генерирует переносимые по воздуху пластиковые частицы. Операторы должны постоянно носить стандартные респираторные маски и защитные очки, особенно при опорожнении мусорных баков или выполнении технического обслуживания.
Для стандартных применений литьевого формования оптимальным считается использование сита размером от 8 до 10 мм. Этот размер позволяет получить однородные, текучие гранулы, которые точно имитируют размер и поведение первичных гранул. Если полученный переизмельченный материал окажется слишком крупным, это может привести к засорению подающего канала формовочной машины. И наоборот, если отверстия сита слишком малы, мельчайшие частицы преждевременно расплавятся внутри нагретого шнека.
Засорение обычно происходит из-за чрезмерного выделения тепла, расплавляющего мелкую пыль внутри камеры. Чтобы этого не произошло, убедитесь, что лезвия острые, как бритва, чтобы свести к минимуму трение. Кроме того, использование встроенного циклонного пылеотделителя будет активно удалять мелкие частицы из сетки сита, сохраняя перфорацию чистой и поддерживая высокую производительность.
Измельчитель работает на очень низких скоростях с огромным крутящим моментом, чтобы измельчить большие твердые кусочки на грубые куски. Напротив, гранулятор работает на умеренных скоростях, чтобы точно разрезать эти куски на однородные, готовые к инъекции гранулы. Их часто используют вместе в двухступенчатой системе переработки.
Компактный гранулятор пластика без проблем перерабатывает твердый промышленный лом при условии, что он оснащен двигателем правильной мощности и геометрией лопастей. Подбирая конструкцию машины в соответствии с форм-фактором ваших отходов, вы обеспечиваете высокоэффективную и бесперебойную работу в заводских условиях.
Готовы оптимизировать производственную логистику? Не позволяйте ценной смоле выбрасываться впустую. Ознакомьтесь с ведущими в отрасли решениями по переработке мусора в Jwell. Независимо от того, нужен ли вам дополнительный пресс с высоким крутящим моментом или специализированная система тяговой подачи, выбор точно спроектированного оборудования гарантирует быстрый возврат ваших инвестиций.


