
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-21 Происхождение:Работает


Зайдите на любой шумный завод по переработке отходов, и вы, скорее всего, увидите знакомое узкое место. Операторам постоянно приходится поддерживать постоянный поток измельченного материала в бункер экструдера. Глобальный спрос на переработанные полимеры сейчас растет. Этому способствуют строгие новые требования к упаковке и широко распространенные инициативы в области экономики замкнутого цикла. Тем не менее, преодоление разрыва между объемистыми необработанными отходами и однородными гранулами остается серьезным механическим препятствием. Менеджеры предприятий часто спрашивают инженеров, могут ли они оптимизировать операции, подавая измельченный пластик непосредственно на линию гранулирования, полностью минуя промежуточные бункеры и ручную обработку.
С инженерной точки зрения прямая интеграция вполне осуществима. Однако здесь требуется абсолютная точность. Высокопроизводительная система измельчения эффективно устраняет эти нарушения рабочего процесса при условии, что оборудование правильно подобрано к уникальным физическим свойствам материала. Мы разберем технические параметры, синергию оборудования и операционные стратегии, необходимые для оптимизации вашего рабочего процесса гранулирования.
Последние рыночные данные подчеркивают явный сдвиг в проектировании объектов. Руководители предприятий отходят от разрозненного многоэтапного управления. Вместо этого тенденция в значительной степени благоприятствует встроенной обработке. Нехватка рабочей силы и растущие затраты на электроэнергию вынуждают предприятия минимизировать физические расстояния, перемещаемые между машинами. Сочетая этап измельчения непосредственно с этапом экструзии, заводы значительно сокращают энергопотребление и ограничивают риски перекрестного загрязнения. Этот подход к бережливому производству требует высоконадежного оборудования на входе, которое не будет голодать или перегружать экструдер, находящийся на выходе.
Чтобы определить, могут ли измельченные хлопья плавно поступать на экструзионную линию, вы должны сначала понять механическую роль калибровочного оборудования. Фаза дробления действует как критический мост между необработанными, непредсказуемыми отходами и тщательно контролируемым процессом плавления.
В индустрии восстановления полимеров терминология диктует дизайн процесса. Постпотребительские отходы или постпромышленный лом — это необработанные, необработанные предметы, такие как дефектные трубы из ПВХ, выброшенные ПЭТ-бутылки или продувочные материалы для литья под давлением. Перешлифовка относится к промежуточному состоянию этого пластика после его механического измельчения до более мелких хлопьев неправильной формы. Пеллеты, также известные как гранулы, представляют собой однородные, расплавленные и реформированные цилиндрические куски, производимые в самом конце линии.
Думайте о переизмельчении как о сырой пище для экструдера-гранулятора. Качество, размер и консистенция этих хлопьев напрямую определяют, насколько эффективно шнек экструдера может транспортировать, сжимать и плавить пластик. Если доизмельчение неравномерное, весь последующий процесс страдает от колебаний давления. Если вы стоите рядом с экструдером с плохой подачей, вы услышите пульсацию шнека, что всегда приводит к плохому качеству продукции.
При разработке процесса восстановления инженеры полагаются на технологию резки с высоким сдвигом. Внутри режущей камеры с высокой скоростью вращается мощный ротор, оснащенный вращающимися лезвиями. Эти лопасти ротора взаимодействуют с неподвижными лопастями, надежно закрепленными на стальном корпусе. Когда пластиковые отходы попадают в камеру, они неоднократно разрезаются между этими закаленными краями. Процесс продолжается до тех пор, пока кусочки не станут достаточно маленькими, чтобы пройти через точно калиброванное металлическое сито, расположенное внизу.
Этот экран действует как страж качества. Это определяет конечный однородный размер хлопьев. Благодаря использованию хорошо спроектированной машины для дробления пластика предприятия обеспечивают стабильную производительность, отсутствие крупных кусков и чрезмерной пыли. Эта консистенция является основным требованием для любого материала, предназначенного для подачи непосредственно в гранулятор.
Инвесторы в объекты постоянно ищут способы снизить затраты на рабочую силу и свести к минимуму обработку материалов. Обход бункеров для хранения и подача измельченного материала непосредственно в гранулятор является весьма востребованной эксплуатационной установкой.
Эмпирические данные современных предприятий по переработке отходов подтверждают, что прямая подача очень эффективна. Однако это не универсальная гарантия для всех полимеров. Прямая подача требует строгого соблюдения конкретных эксплуатационных параметров. Измельченный материал не должен иметь значительных разбросов по размеру, не содержать избыточной влаги и иметь насыпную плотность, соответствующую конкретной конструкции бункера экструдера. Когда операторы соблюдают эти условия, непрерывный автоматизированный поток из камеры резки в гранулятор становится реальностью.
Более того, взаимосвязь между фазой калибровки и фазой гранулирования глубоко синергична. Экструдер работает оптимально только тогда, когда он получает постоянный, непрерывный объем материала. Если дробильный агрегат производит очень однородные хлопья, шнек экструдера может плавить пластик при стабильном внутреннем давлении.
Напротив, если на выходе содержится смесь крупных кусков и микроскопической пыли, экструдер будет испытывать помпаж. Это явление приводит к нестабильной температуре расплава и различному давлению на головке штампа. В конечном итоге он производит дефектные, хрупкие окатыши, не соответствующие отраслевым стандартам. Таким образом, производительность вашего гранулятора по своей сути зависит от точности предварительной подготовки.
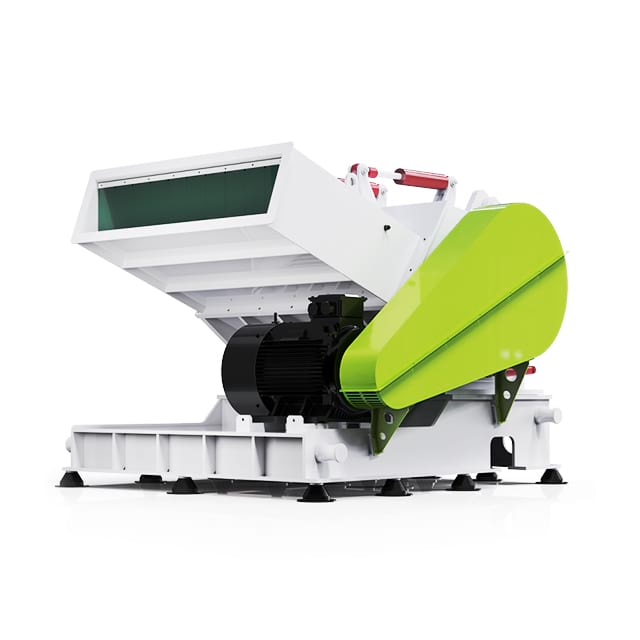
Лицам, принимающим технические решения и оценивающим капитальные затраты, необходимо понимать точные требования к питанию экструдеров для расчета окупаемости инвестиций. Этот переход материалов на заводе регулируется несколькими основными факторами.
Физические размеры хлопьев представляют собой наиболее важную переменную. Стандартные одношнековые грануляторы обычно требуют одинакового размера в диапазоне от 8 до 12 мм. Если сетка в камере резки повреждена или имеет неправильный размер, в поток материала попадут слишком крупные куски.
Эти негабаритные детали вызывают неприятное явление, известное как мостообразование. Застревание происходит, когда большие куски пластика застревают в загрузочном горловине. Они образуют физическую арку, которая блокирует попадание последующего материала в винт. Это приводит к истощению экструдера, что приводит к серьезным задержкам производства и потенциальной термической деградации пластика, уже находящегося внутри цилиндра.
Контроль влажности – еще одна абсолютная необходимость при переработке полимеров. В то время как постиндустриальные заводские отходы часто бывают чистыми и сухими, бытовые отходы обычно требуют использования обширной линии мойки для удаления грязи и органических остатков. Если влажный материал подается непосредственно в стандартный гранулятор, остаточная вода будет бурно испаряться при попадании в нагретый цилиндр экструдера. Это быстрое расширение создает паровые карманы внутри расплавленного пластика. Следовательно, материал должен пройти через центрифугу с механическим обезвоживанием или термическую сушилку, чтобы снизить содержание влаги ниже одного процента перед экструзией.
Объемная плотность определяет, как материал ведет себя под действием силы тяжести. Жесткий пластик и гибкая пленка взаимодействуют с бункерами совершенно по-разному. Чтобы проиллюстрировать это, рассмотрим приведенную ниже инженерную разбивку.
| Тип материала | Объемная плотность Поведение | Требуемая установка подачи | Рекомендуемое оборудование для добычи и переработки |
|---|---|---|---|
| Трубы из жесткого ПВХ/ПЭВП | Большая масса, легко падает под действием силы тяжести | Стандартный вертикальный бункер | Горизонтальная дробилка труб |
| ПП/ПЭ сельскохозяйственная пленка | Пушистый, склонен к плаванию и слипанию. | Резак-уплотнитель или силовой питатель | Дробилка пленки с высоким сдвиговым усилием |
| Термоформованные лотки/листы | Средней массы, хлопья неправильной формы. | Бункер с мешалкой или шнековый конвейер | V-образная плоская дробилка |
| Продувки для литья под давлением | Чрезвычайно плотный, высокая ударопрочность | Стандартный бункер с прочным шнеком | Мощная дробилка когтевого типа |
Даже при строгих протоколах сортировки измельченные хлопья могут содержать микроскопические загрязнения, такие как остаточная пыль или крошечные металлические фрагменты. Чтобы гарантировать чистоту конечных гранул, система должна включать надежную фильтрацию расплава. Устройство смены сит, установленное в конце цилиндра экструдера, улавливает эти твердые примеси. Качественная предварительная подготовка значительно снижает частоту таких замен экранов.
Универсальный подход просто не применим к современной переработке пластика. Чтобы обеспечить плавную подачу, калибровочное оборудование должно быть спроектировано специально с учетом геометрии, толщины и прочности целевого материала.
Длинные и жесткие материалы, такие как трубы из ПВХ или водопроводные трубы из ПЭВП, создают уникальные проблемы с кормлением. Попытка подать трехметровую трубу в стандартный вертикальный бункер одновременно опасна для оператора и крайне неэффективна. Часто требуется интенсивная предварительная резка вручную. Чтобы оптимизировать этот конкретный рабочий процесс, на предприятиях используется специальное оборудование, такое как сверхмощная дробилка для пластика, разработанная специально для труб. Например, серия DYPS-G оснащена горизонтальными или наклонными подающими желобами, специально разработанными для приема длинных профилей. Геометрия ротора спроектирована так, чтобы равномерно втягивать длинный материал в режущую камеру. Это предотвращает агрессивное подпрыгивание и обеспечивает стабильную производительность размером 10 мм, которая сразу же готова к отправке в гранулятор.
Широкие плоские пластики, такие как термоформованные упаковочные лотки, автомобильные дверные панели или большие акриловые листы, также требуют специальной конструкции ротора. Когда плоские материалы попадают в стандартную вертикальную камеру, они имеют тенденцию подпрыгивать на вершине вращающегося ротора, а не затягиваться вниз на режущие лезвия. Это резко снижает пропускную способность и увеличивает уровень шума в производственном цеху.
Чтобы бороться с этим, инженеры используют специальную дробилку с тарельчатыми пластинами . Серия DYPS-T имеет уникальное V-образное или шахматное расположение лезвий. Эта специальная геометрия захватывает края широких плоских материалов, эффективно втягивая их в зону резки. Такой индивидуальный подход обеспечивает высокую производительность и равномерную калибровку, что идеально соответствует требованиям к питанию последующего гранулятора.
На предприятиях по литью под давлением и экструзии во время запуска и остановки машин часто образуются большие твердые блоки из затвердевшего пластика. Стандартным машинам не хватает крутящего момента и структурной целостности, чтобы обрабатывать эти массивные детали без остановки. В таких сложных условиях надежная требуется Систематически разрезая толстые блоки, эти машины превращают неуправляемые фабричные отходы в ценные материалы. дробилка для пластмасс с усиленным стальным корпусом, маховиками увеличенного размера для максимальной кинетической энергии и агрессивными лопастями ротора когтевого типа.
Даже при наличии правильного основного оборудования операторы регулярно сталкиваются с проблемами, связанными с конкретным материалом, при передаче хлопьев на экструзионную линию. Понимание инженерных решений этих препятствий обеспечит эффективную работу вашего предприятия.
Как отмечалось ранее, легкие хлопья пленки из ПП и ПЭ, как известно, трудно кормить из-за их низкой объемной плотности. Если предприятие в значительной степени зависит от переработки пленки, наиболее эффективным решением будет полностью отказаться от стандартных гравитационных бункеров. Стандартный подход в отрасли предполагает использование линии гранулирования, оснащенной встроенным резаком-уплотнителем. Пушистая пленка подается в большой цилиндрический барабан, где вращающиеся фрикционные лезвия нагревают и уплотняют материал. Как только пластик достигает полурасплавленного состояния, центробежная сила толкает его непосредственно в подсоединенный шнек экструдера. Это полностью исключает перемычку.
Чрезмерное количество пыли и микроскопические частицы пластика, известные как мелкие частицы, очень вредны для процесса экструзии. Пыль тает гораздо быстрее, чем стандартные хлопья. Он часто сгорает и разлагается внутри бочки до того, как более крупные куски полностью перейдут в расплавленное состояние. Эта термическая деградация приводит к обесцвечиванию гранул с плохими механическими свойствами. Высокий уровень пыли обычно возникает в результате использования некачественных станков с тупыми лезвиями или неправильным зазором при резке. В оборудовании премиум-класса используются оптимизированные углы лезвий и прецизионные допуски, позволяющие аккуратно нарезать пластик, сохраняя целостность полимера.
Для достижения высокой рентабельности процесса переработки необходимо рассматривать оборудование как интегрированную экосистему. Хорошо спроектированная линия сводит к минимуму вмешательство человека, снижает риск загрязнения и максимизирует общую производительность.
Полагаться на ручной труд для физического перемещения бункеров с измельченным материалом от одной машины к другой неэффективно. На современных предприятиях используются автоматизированные системы транспортировки, позволяющие связать этапы измельчения и гранулирования. Винтовые конвейеры, такие как шнеки, отлично подходят для перемещения жестких, тяжелых хлопьев на короткие расстояния с четко контролируемой скоростью. Для больших расстояний по производственному цеху предпочтительны системы пневматической воздуходувки. Эти системы используют давление воздуха для транспортировки материала по закрытым трубопроводам непосредственно в бункер для хранения, расположенный над блоком подачи экструдера.
Недавний анализ рынка указывает на масштабный поворот в глобальных стратегиях закупок. Инвесторы в объекты отходят от цепочек поставок с большими задержками и завышенными ценами. Вместо этого они обращаются к передовым производственным центрам в Азии. Этот переход вызван необходимостью быстрого развертывания оборудования без ущерба для строгих структурных допусков.
Исторически европейские производители доминировали на рынке высококачественного оборудования для переработки. Однако ведущие китайские производители планомерно закрывают этот технологический разрыв. Сегодня современное оборудование из Китая соответствует техническим стандартам европейского уровня. Современные производственные мощности используют сложные обрабатывающие центры с ЧПУ, чтобы обеспечить точные допуски, необходимые для поддержания постоянного зазора между вращающимися и неподвижными лезвиями.
В частности, эти машины стандартно оснащены OEM-компонентами премиум-класса, такими как подшипники SKF, системы управления ПЛК Siemens и высокоэффективные двигатели WEG. Сочетая локализованное производство стали с проверенными на международном уровне движущимися частями, эти современные машины предлагаются по весьма конкурентоспособной совокупной стоимости владения. Это позволяет предприятиям по переработке отходов быстрее окупать инвестиции, сохраняя при этом долговечность, необходимую для непрерывной работы.
Разнообразный характер экономики замкнутого цикла означает, что готовых машин редко бывает достаточно. Ведущие китайские поставщики отличаются инженерной гибкостью. Вместо того, чтобы продавать универсальную коробку, они разрабатывают системы уменьшения размера для конкретных приложений. Будь то модификация конструкции бункера для роботизированной подачи или изменение угла наклона лопастей для термочувствительных полимеров, такая настройка гарантирует, что оборудование станет настоящим катализатором операции.
Эффективная загрузка линии гранулирования дробленым остатком является абсолютным краеугольным камнем прибыльной операции по переработке пластмасс. Успех полностью зависит от точного машиностроения. Вы должны тщательно подобрать калибровочное оборудование к конкретной структурной геометрии вашего материала, активно управлять уровнем влажности и учитывать изменения объемной плотности.
Инвестируя в высококачественное специализированное оборудование, вы устраняете узкие места в рабочем процессе, стабилизируете давление в экструдере и гарантируете производство переработанных гранул премиум-класса. Если вы готовы повысить производительность вашего завода и устранить проблемы с перемычками, оцените тип вашего материала и изучите специализированные решения для дробления, доступные в Jwell Recycling, чтобы найти точную геометрию ротора, необходимую вашей производственной линии.
Целесообразность подачи непромытого материала непосредственно в экструдер полностью зависит от источника отходов. Если материал представляет собой чистый постпромышленный лом, такой как фабричные бегуны или обрезки кромок из контролируемой среды, его можно полностью измельчить и подать непосредственно на линию гранулирования. Однако если вы перерабатываете бытовые отходы, мытье строго обязательно. Немытые бывшие в употреблении пластмассы содержат абразивные загрязнения, такие как песок и грязь, которые вызывают катастрофический износ шнека экструдера. Органические остатки также будут гореть при высоких температурах экструзии, создавая пузырьки газа, которые серьезно повреждают конечные гранулы.
Для стандартных одношнековых экструдеров-грануляторов оптимальный размер хлопьев обычно находится в строгом диапазоне от 8 до 12 мм. Достижение этого конкретного размера фракции напрямую контролируется ситовой сеткой, установленной в нижней части камеры резки. Поддержание этого размера имеет решающее значение для термодинамической согласованности. Если хлопья превышают 15 мм, они склонны к слипанию и слипанию в загрузочном канале. И наоборот, если материал слишком мал, он расплавится преждевременно, что приведет к неравномерному пульсированию головки штампа.
Требуется ли измельчитель перед переработкой, зависит от исходного размера, толщины и объема ваших необработанных отходов. Измельчитель — это высокоскоростная машина с высоким крутящим моментом, предназначенная для первичного измельчения объема, разрывающая массивные предметы, такие как толстостенные трубы или крупные твердые продувочные материалы. Подача этих массивных предметов непосредственно в высокоскоростную вторичную дробилку, скорее всего, приведет к остановке двигателя. Если ваши необработанные отходы состоят из небольших тонкостенных предметов, таких как ПЭТ-бутылки или небольшие фабричные отходы, измельчитель не нужен, и материал можно подавать непосредственно в калибровочную камеру.
Перекрытие является распространенным узким местом при переработке легких материалов, таких как полипропиленовая или полиэтиленовая пленка. Поскольку эти хлопья имеют очень низкую объемную плотность, трение заставляет их сцепляться и образовывать дугу над подающим шнеком. Чтобы преодолеть это, необходимо внедрить механизмы активного кормления. Самым простым решением является установка вертикального силового питателя, обычно называемого насадкой, непосредственно над горловиной экструдера. Для линий по производству пленки высокой производительности отраслевым стандартом является интеграция системы резака-компактора для уплотнения пленки перед экструзией.
Излишняя пыль создает серьезную тепловую нестабильность внутри экструдера. Поскольку частицы пыли имеют большее соотношение площади поверхности к объему по сравнению с хлопьями размером 10 мм, они плавятся почти мгновенно при контакте с нагретым стволом. Хотя более крупные хлопья все еще поглощают тепло, пыль начинает гореть и разлагаться. Это приводит к появлению черных пятен, сильному обесцвечиванию и ослаблению механических свойств готовых гранул. Модернизация дробилки с оптимизированным углом наклона лезвий и сохранением острых ножей — лучший способ предотвратить образование пыли.
Для согласования пропускной способности необходимо рассчитать истинную объемную скорость подачи, а не просто учитывать максимальную грузоподъемность, указанную производителем. Экструдер, рассчитанный на производительность 500 кг/ч твердых гранул, может перерабатывать только 300 кг/ч рыхлого измельченного материала из-за более низкой объемной плотности. Согласно стандартному инженерному правилу, ваша входная дробилка должна иметь комфортную номинальную производительность, на 20–30 % превышающую максимальную производительность вашего экструдера. Этот буфер гарантирует, что бункер экструдера всегда будет заполнен, предотвращая голодание во время незначительной замены ножей или пауз в загрузке материала.


