
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-25 Происхождение:Работает


Поскольку глобальное давление на устойчивое развитие усиливается, сектор производства пластмасс претерпевает массовый сдвиг в сторону экономики замкнутого цикла. Недавний анализ рынка указывает на критическую эволюцию в отрасли: механическая переработка быстро переходит от базовой переработки к производству дорогостоящих компаундов. В значительной степени благодаря законодательным требованиям, таким как Директива Европейского Союза по упаковке и упаковочным отходам, производители теперь обязаны включать до 30 процентов переработанного после потребления контента в конструкционные и пищевые продукты. Этот нормативный сдвиг вынуждает операторов заводов интегрировать потоки сильно загрязненных отходов в продукцию премиум-класса, не жертвуя при этом структурной целостностью. Однако опытные менеджеры предприятий знают, что переработка промышленного пластика редко бывает такой же простой, как переплавка старого металлолома.
Бывшие в употреблении смолы и промышленные отходы часто поступают с серьезными нарушениями консистенции, высоким содержанием влаги и различными загрязнениями. Эти хаотичные переменные невероятно затрудняют их соединение в высококачественные материалы многоразового использования с использованием обычного одношнекового оборудования. Это поднимает критический вопрос для лиц, принимающих решения, оценивающих модернизацию предприятий, относительно того, как успешно смешивать эти сложные смеси переработанных смол.
Ответ кроется в передовых технологиях экструзии. Технология двухшнекового вращения стала отраслевым стандартом для решения сложных термомеханических задач, связанных с переработанными полимерами. В частности, это оборудование активно манипулирует механическим сдвигом и тепловой энергией для стабилизации непредсказуемых воздействий. В этом подробном руководстве мы рассмотрим техническую механику работы этого оборудования, почему оно неизменно превосходит старые методы экструзии и как правильно настроить всю систему, чтобы максимизировать эффективность работы вашего завода.
Чтобы полностью понять, почему необходимы передовые технологии экструзии, мы должны сначала изучить болевые точки, присущие переработке восстановленного пластика. В отличие от первичных смол, которые обладают предсказуемыми термическими и механическими свойствами, матрицы отходов содержат множество переменных обработки, которые могут мгновенно дестабилизировать стандартные экструзионные линии.
Представьте себе огромную массу смешанных хлопьев полиэтилена высокой плотности, полученных с различных муниципальных предприятий по переработке отходов, попадающую в загрузочную горловину. Одна партия может содержать материалы из молочных кувшинов, ящиков, отлитых под давлением, и промышленных трубопроводов. Следовательно, эти смешанные компоненты обладают совершенно разными индексами текучести расплава и плавятся с разными скоростями. При подаче в стандартную машину это отклонение приводит к неравномерному плавлению, неравномерным скачкам крутящего момента двигателя и опасным колебаниям давления в фильерной головке. Для достижения стабильного давления расплава требуется оборудование, специально разработанное для принудительной гомогенизации.
Промытые бытовые хлопья редко остаются первозданными. Даже после агрессивной сортировки и промывки трением восстановленный пластик часто сохраняет остаточную влагу, грязь, бумажные этикетки, алюминиевые частицы и химические клеи. Гигроскопичные полимеры, такие как полиэтилентерефталат, впитывают влагу непосредственно в свою молекулярную структуру. При обработке без надлежащего удаления летучих веществ эта влага быстро превращается в пар при высоких температурах в бочке. Это создает пустоты в готовых гранулах и вызывает серьезные структурные дефекты в формованном конечном продукте.
Пластмассы обладают строгой термической историей. Переработанные материалы уже подвергались тепловому и сдвиговому напряжению на начальном этапе производства. Дальнейшее термическое воздействие на эти полимеры без точного контроля температуры приводит к разрыву полимерной цепи — процессу, при котором разрушаются длинные молекулярные цепи. Оборудование, плавящееся исключительно за счет трения, часто перегревает материал. Результатом является обесцвечивание, хрупкость и катастрофическая потеря ударопрочности.
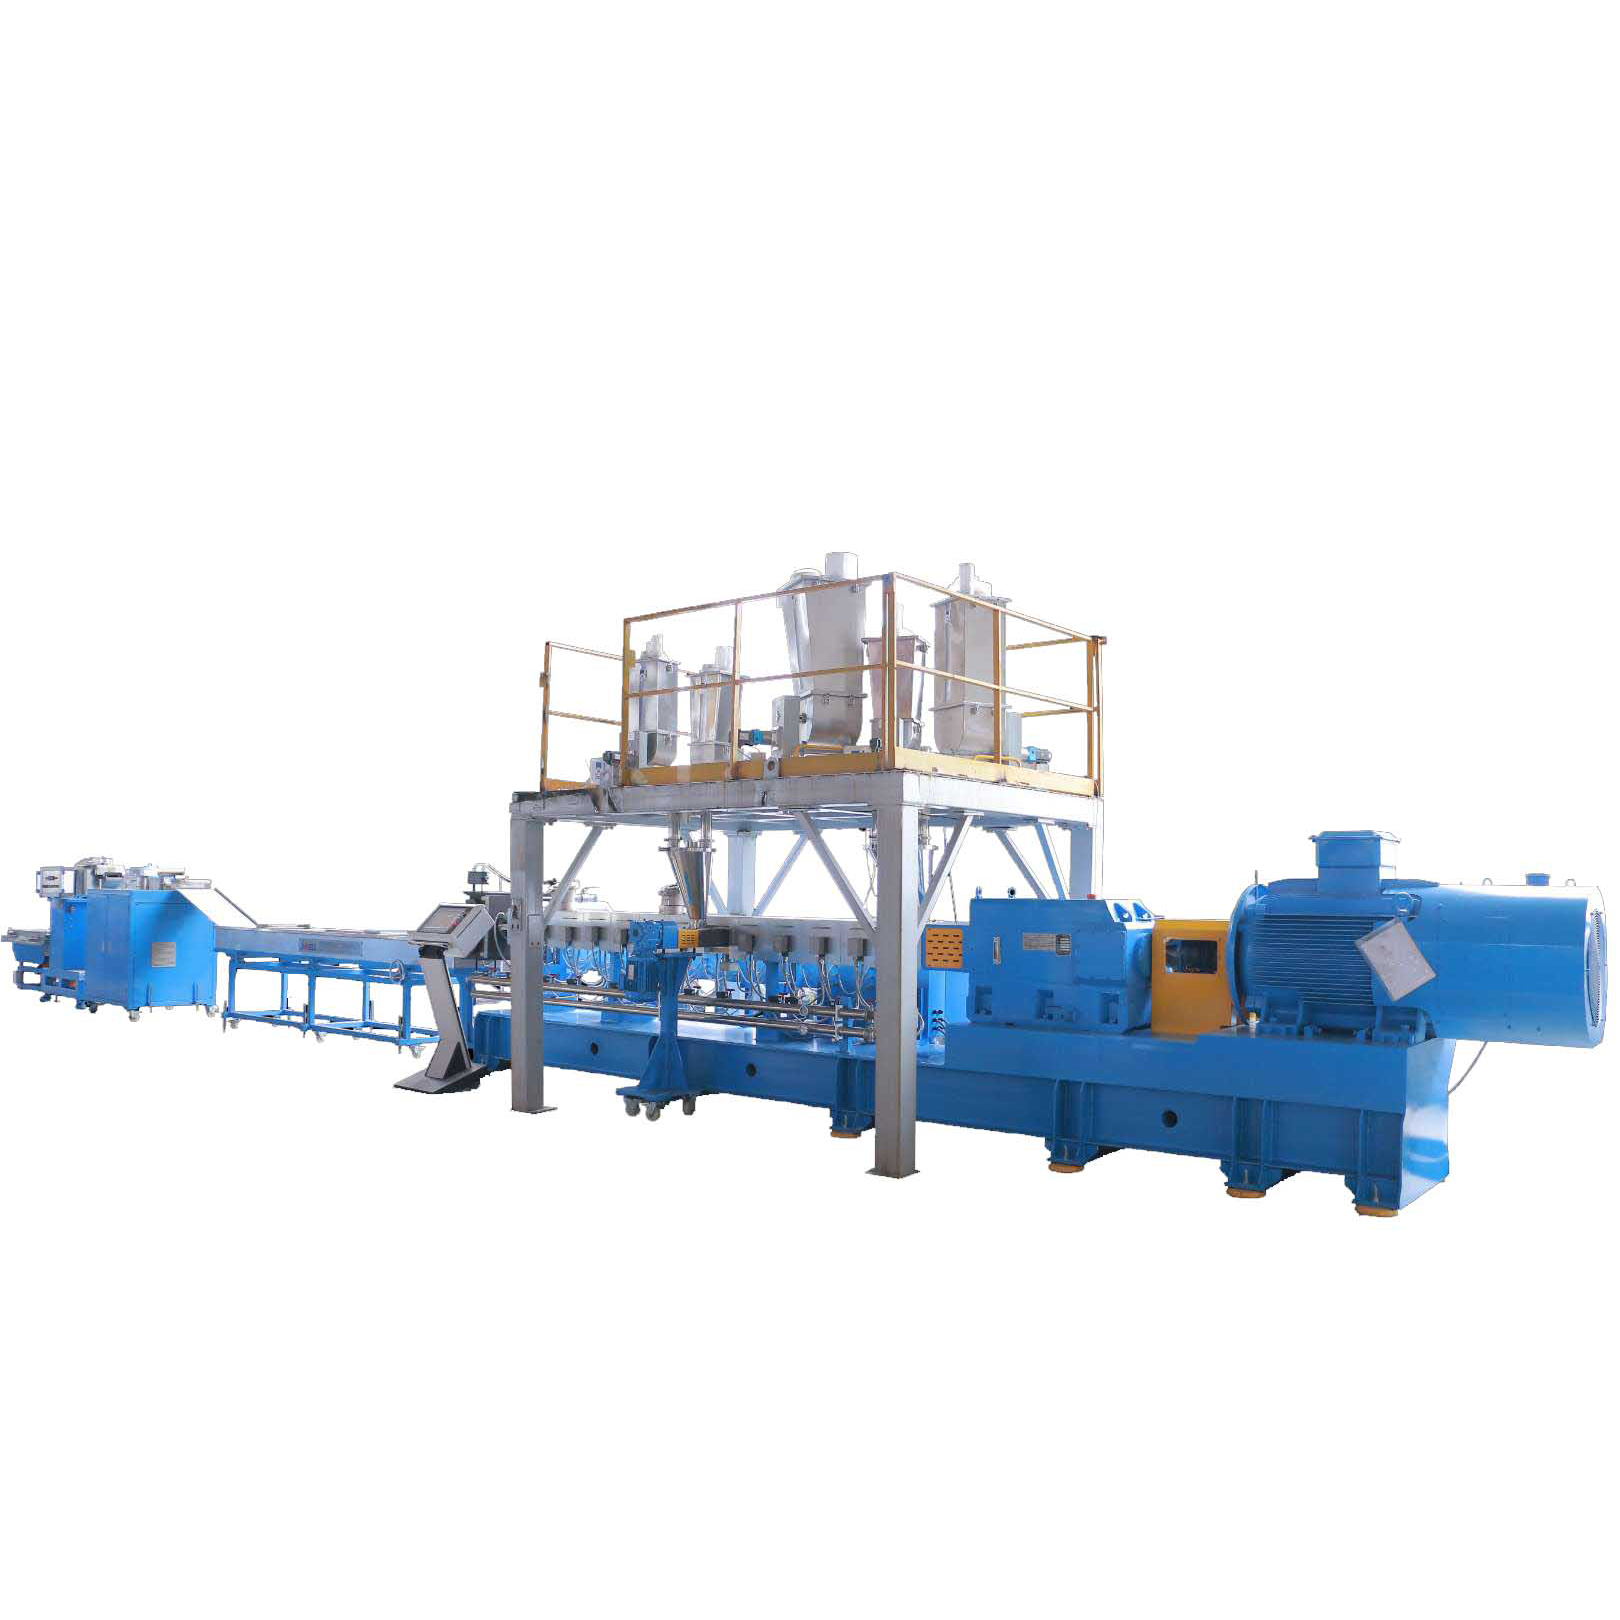
Инженерная архитектура двухвинтовой системы принципиально отличается от традиционных одновинтовых машин. Разработанный специально для работы со сложными многофазными материалами, он идеально балансирует механические силы сдвига и тепловую динамику.
В большинстве промышленных операций по компаундированию используется конструкция шнеков, вращающихся в одном направлении и полностью зацепляющихся друг с другом. Поскольку оба винта вращаются в одном и том же направлении внутри цилиндра с жесткими допусками, полет одного винта постоянно затирает канал соседнего винта. Этот механизм самоочистки предотвращает застой материала. В результате чувствительные пластмассы не остаются в стволе достаточно долго, чтобы разложиться или сгореть. На практике такая конструкция создает очень предсказуемое и узкое распределение времени пребывания, гарантируя, что каждая частица полимера испытывает одинаковую термическую историю.
Истинная сила этой технологии заключается в ее модульном винтовом профиле. При приготовлении переработанных смол часто требуется добавление первичных полимеров или модификаторов ударной вязкости для восстановления механических свойств. Стратегически размещая блоки для перемешивания вдоль шлицевого вала, инженеры применяют интенсивное напряжение сдвига для достижения как дисперсионного, так и распределительного смешивания. Дисперсионное смешивание разрушает твердые агломераты и нерасплавленные гели. Между тем, распределительное смешивание непрерывно меняет поток расплава, чтобы обеспечить равномерное распределение добавок по полимерной матрице. Инвестиции в надежную двухшнековую линию гранулирования позволяют предприятиям настраивать определенные соотношения длины и диаметра, обычно в диапазоне от 36:1 до 52:1, в точном соответствии с технологическими требованиями компаунда.
Для борьбы с влагой и химическими загрязнениями, распространенными в бывших в употреблении материалах, эти экструдеры оснащены модульными цилиндрами, оснащенными многоступенчатыми зонами вакуумной вентиляции. Поскольку расплав полимера проходит мимо этих вентиляционных отверстий, площадь поверхности расплава постоянно обновляется с помощью вращающихся шнеков. Такое быстрое обновление поверхности позволяет захваченной влаге и летучим органическим газам испаряться и безопасно извлекаться мощными вакуумными насосами до того, как пластик достигнет матрицы.
При оснащении предприятия по переработке отходов руководители предприятий должны оценить принципиальные различия между технологиями экструзии. Хотя более старые машины имеют более низкие первоначальные капитальные затраты, их эксплуатационные ограничения серьезно затрудняют компаундирование высокого уровня.
| Особенность | одношнекового экструдера | Двухшнековый экструдер с сонаправленным вращением |
|---|---|---|
| Возможность смешивания | Ограничено простым ламинарным потоком; плохая дисперсия добавок. | Интенсивное дисперсионное и распределительное смешивание с помощью модульных месильных блоков. |
| Эффективность дегазации | Низкое обновление поверхности; борется с повышенным содержанием влаги. | Быстрое обновление поверхности позволяет извлечь влагу и летучие органические соединения в глубоком вакууме. |
| Механизм подачи | Полагается на трение; склонен к вздутию легкими хлопьями. | Положительное вытесняющее кормление; легко справляется с рыхлыми пленками и тяжелыми наполнителями. |
| Идеальное применение | Перекачка расплава и переработка чистых, однородных первичных смол. | Составление сильно загрязненных, изменяющихся смесей для ПЦР с добавками. |
Хотя первоначальные затраты выше, инвестиции в современное оборудование обеспечивают гораздо более быструю окупаемость инвестиций в операции компаундирования. Возможность перерабатывать более дешевый, сильно загрязненный лом в дорогостоящие технологические пеллеты резко увеличивает размер прибыли. Интегрируя специализированные системы гранулирования промышленных пластиков, предназначенные для таких сложных потоков, как ПЭТ или смешанные полиолефины, предприятия могут значительно снизить процент брака и свести к минимуму дорогостоящие простои оборудования.
Успешная операция компаундирования зависит от синхронизированной системы вспомогательного оборудования, работающего в тандеме с ядром экструдера. Каждый компонент должен быть определен с учетом абразивности и изменчивости извлекаемых материалов.
Точность на подающем канале определяет качество на фильерной головке. Гравиметрические дозаторы с функцией потери веса абсолютно необходимы для приготовления смесей. Эти автоматизированные системы непрерывно измеряют массу подаваемого материала, регулируя скорость шнека в режиме реального времени для поддержания точного соотношения хлопьев, гранул первичной смолы и твердых минеральных наполнителей. Такое управление с обратной связью обеспечивает точность рецептуры и предотвращает дорогостоящее некондиционное производство.
Поскольку восстановленные материалы неизбежно содержат нерасплавленные посторонние частицы, необходима надежная фильтрация расплава. Двухпоршневые устройства смены сит непрерывного действия или автоматические лазерные фильтры устанавливаются непосредственно за фланцем экструдера. Эти системы отфильтровывают микроскопические примеси, не требуя от операторов остановки процесса экструзии. Поддержание стабильного давления расплава здесь имеет решающее значение для максимального увеличения времени безотказной работы линии и предотвращения разрушения расплава.
На заключительном этапе гомогенизированный расплав разрезается на однородные, удобные в обращении таблетки. Выбор машины для гранулирования пластика во многом зависит от термических свойств полимера и прочности расплава. Грануляторы стренг обычно используются для жестких инженерных пластиков, где экструдированные пряди охлаждаются на водяной бане перед измельчением. Для материалов с более низкой прочностью расплава можно использовать водокольцевые или подводные системы, разрезающие полимер непосредственно на поверхности матрицы в охлаждающей жидкости, обеспечивая сферические гранулы без пыли.
Эта технология достаточно универсальна, чтобы перерабатывать почти все основные коммерческие полимеры, что позволяет использовать разнообразные способы вторичной переработки в различных отраслях промышленности.
Переработка ПЭТ требует строгого контроля его характеристической вязкости. Поскольку пластик очень чувствителен к гидролитическому разложению в присутствии влаги и тепла, стандартная экструзия приводит к падению вязкости, что делает пластик слишком хрупким для повторного использования. Системы совместного вращения борются с этим, используя глубокую вакуумную вентиляцию для мгновенного удаления влаги во время фазы плавления. В сочетании с последующим оборудованием твердотельной поликонденсации этот процесс успешно восстанавливает вязкость для пищевых продуктов.
Полиолефины, бывшие в употреблении, часто страдают от растрескивания под воздействием окружающей среды и снижения прочности на разрыв. Чтобы сделать эти материалы пригодными для требовательных применений, таких как автомобильные детали, их необходимо смешивать. Операторы на заводе легко смешивают восстановленный полипропилен с эластомерами, модифицирующими ударную вязкость, для повышения прочности. Кроме того, они могут однородно включать большое количество карбоната кальция или талька для повышения жесткости и снижения общих затрат на материал.
По мере того как отрасль переходит к экологически безопасным альтернативам, предприятия по переработке все чаще перерабатывают полимолочную кислоту и другие биополимеры. Эти материалы исключительно чувствительны к сдвигу и склонны к быстрому термическому разложению. Точный контроль температуры и настраиваемые профили сдвига шлицевых винтовых валов позволяют операторам бережно обрабатывать биопластики, создавая переходные экологически чистые материалы для упаковочного применения.
Достижение максимальной эффективности и стабильного качества пеллет требует тщательного контроля процесса. Операторы установок должны ежедневно балансировать механические силы с тепловой динамикой.
Профиль шнека должен быть разработан специально для целевой смеси. Если материал подвержен термическому разложению, операторам следует уменьшить количество агрессивных блоков для замешивания и больше полагаться на транспортирующие элементы, чтобы снизить удельную механическую энергию. И наоборот, если целью является диспергирование больших объемов технического углерода в переработанную матрицу, необходим более агрессивный профиль с элементами обратной транспортировки для увеличения времени пребывания.
Постоянная подача является основой стабильной экструзии. Кормление голоданием, при котором скорость подачи контролируется независимо от скорости шнека, является стандартной практикой. Перегрузка легких хлопьев может привести к застреванию материала в подающем канале и резким скачкам крутящего момента. Недостаточная подача приводит к недостаточному заполнению бочки и деградации полимера. Поддержание оптимального крутящего момента двигателя, обычно от 75 до 85 процентов от максимального, обеспечивает равномерную передачу энергии.
При переработке переработанных смол в ствол попадают абразивные загрязнения. Со временем это изнашивает скребки винта, увеличивая радиальный зазор. Чрезмерный зазор снижает эффективность компаундирования, снижает производительность и вызывает обратный поток материала. Предприятия должны внедрить графики планового технического обслуживания для измерения износа винтов и проверки вакуумных вентиляционных отверстий на наличие полимерных засоров, обеспечивая работу системы дегазации с максимальной производительностью.
Выбор подходящего производителя оборудования является важным капитальным решением. Сложность переработанных смол означает, что готовые решения редко дают оптимальные результаты.
Универсальной конфигурации для компаундирования пластиковых отходов не существует. Авторитетный производитель должен продемонстрировать инженерные возможности для настройки всей линии. Это включает в себя определение точной мощности двигателя, соотношения длины и диаметра, металлургии, мест вентиляции и последующей фильтрации на основе детального анализа конкретного потока отходов покупателя.
Прежде чем переходить к полномасштабной промышленной линии, лица, принимающие решения, должны обязать провести лабораторные испытания. Ведущие партнеры по оборудованию предоставляют испытательные мощности, где покупатели могут протестировать восстановленные хлопья на машинах в пилотном масштабе. Эти испытания подтверждают предлагаемый профиль шнека, подтверждают эффективность систем дегазации и доказывают, что готовые гранулы будут соответствовать требуемым механическим характеристикам, что эффективно устраняет инвестиционный риск.
Усовершенствованная двухшнековая экструзия умело смешивает смеси переработанных смол, превращая малоценные пластиковые отходы в гранулы премиум-класса с высокой консистенцией. Предлагая непревзойденное дисперсионное смешивание, точный контроль температуры и агрессивное удаление летучих веществ, эта технология преодолевает присущие несоответствия бытовавшему лому. Успех в современной экономике замкнутого цикла требует точного правильного сочетания смешивания, вентиляции и фильтрации. Менеджерам предприятий, желающим модернизировать свои технологические возможности, следует изучить индивидуальные решения от лидеров отрасли. Чтобы настроить индивидуальную линию компаундирования, специально разработанную для ваших уникальных потоков материалов, посетите Jwell Recycling и проконсультируйтесь с техническими экспертами сегодня.
Да, но совместимость полимеров имеет решающее значение. Двухшнековая система обеспечивает интенсивное механическое перемешивание, необходимое для беспрепятственного смешивания совместимых полимеров. Для несовместимых полимеров высокая сила сдвига машины позволяет эффективно диспергировать химические вещества, улучшающие совместимость, связывая различные пластики вместе в стабильную структурную матрицу.
Хотя предварительная сушка настоятельно рекомендуется для чувствительных к влаге и гигроскопичных материалов, таких как ПЭТ или нейлон, современные экструдеры, оснащенные высокоэффективными многоступенчатыми системами вакуумной вентиляции, могут обрабатывать значительно более высокие уровни влажности, чем одношнековые машины. Во многих производственных установках эта расширенная возможность дегазации может уменьшить или полностью исключить необходимость в агрессивных и энергоемких процессах предварительной сушки.
При строгом соблюдении регламентов технического обслуживания и использовании износостойких металлургических покрытий, таких как биметаллические бочки и специализированные шнеки из инструментальной стали, высококачественная промышленная линия может надежно работать десятилетиями. Изнашиваемые детали требуют периодической замены, особенно при обработке высокоабразивных материалов, содержащих стекловолокно или минеральную грязь, но основное оборудование рассчитано на чрезвычайную долговечность.
Компаундирование – это процесс улучшения пластика. Это позволяет производителям точно смешивать первичные смолы, модификаторы ударной вязкости, УФ-стабилизаторы, антиоксиданты и красители непосредственно в переработанный расплав лома. Это эффективно перерабатывает материал, обеспечивая его окончательные механические, термические и эстетические свойства, соответствующие свойствам чистого первичного пластика, а иногда и превосходящие его.
Производственная мощность широко варьируется в зависимости от диаметра шнека машины, мощности двигателя и удельной объемной плотности входного материала. Линии промышленного масштаба обычно варьируются от 300 кг/ч для смесей специальных биополимеров до 3000 кг/ч и более для производства полиолефиновых компаундов в больших объемах. Правильная гравиметрическая подача гарантирует, что леска стабильно достигает заданной производительности без помпажности.
Операторы полагаются на сочетание оптимального контроля температуры расплава и стратегической вентиляции вакуума. Когда полимер перемещается по стволу, встроенные вакуумные порты активно вытягивают пар и летучие газы. Контролируя показания вакуумных манометров и гарантируя, что вентиляционные отверстия не содержат полимерных отложений, операторы могут эффективно удалять влагу из расплава до того, как он достигнет фильерной головки.


