
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-21 Происхождение:Работает


Покупка промышленного оборудования – это выбор с высокими ставками. Представьте себе, что вы стоите в заводском цеху и наблюдаете, как недавно введенная в эксплуатацию линия пытается правильно распределить красители. Это единственное узкое место ухудшает качество материала, увеличивает процент брака и сводит на нет прибыль. Поскольку спрос на высококачественные пластмассы и переработанные бытовые материалы растет, выбор правильного оборудования становится более важным, чем когда-либо.
Многие покупатели теряются среди сложных технических характеристик, от уровней крутящего момента до зон снижения летучих веществ. В этом подробном руководстве мы подробно разберем, какие именно функции, опции и конфигурации действительно важны в производственном цеху. Мы поможем вам сориентироваться в этом шуме, чтобы вы могли разумно купить двухшнековое экструдерное оборудование, гарантируя, что ваши инвестиции принесут максимальную долгосрочную отдачу от инвестиций.
Ключевые выводы
В сфере переработки полимеров переход от одношнековой системы к двухшнековой представляет собой огромный скачок в эксплуатационных возможностях. Одношнековые экструдеры плавятся в первую очередь за счет трения и сопротивления потоку, что делает их пригодными для базовой формовки. Двухшнековые экструдеры работают по принципиально иному механическому принципу. В них используются взаимозацепляющиеся винты, которые обеспечивают положительную транспортировку материала, точный контроль сдвига и постоянное обновление поверхности.
Эти явные механические преимущества объясняют, почему двухшнековые системы доминируют в промышленном гранулировании пластика . Они обеспечивают превосходное дисперсионное смешивание, разрушающее твердые агломераты, и распределительное смешивание, равномерно распределяющее материалы по всему расплаву. Современные рецептуры часто включают в себя высокий процент наполнителей из карбоната кальция, абразивных стеклянных волокон, концентрированных цветных маточных смесей и непредсказуемых переработанных материалов после потребления. Функция самоочистки сцепленных двойных шнеков предотвращает застой материала. Это радикально снижает риски деградации и позволяет быстро менять цвет или материал.
Прежде чем углубляться в отдельные компоненты, важно понять, в каком направлении движется технология экструзии. Недавний анализ отраслевых тенденций выявил окончательный сдвиг в сторону экструдеров со сверхвысокой плотностью крутящего момента в сочетании с интеллектуальным мониторингом энергопотребления. Глобальные требования к устойчивому развитию ужесточаются, а стоимость промышленной электроэнергии продолжает расти. Следовательно, процессоры быстро отходят от устаревших машин со стандартным крутящим моментом.
Сегодняшний рынок требует оборудования, способного перерабатывать высоковязкие, сильнонаполненные переработанные компаунды при более низких температурах плавления без ущерба для производительности. Серии высококачественного оборудования теперь часто имеют плотность крутящего момента, превышающую 11–15 Нм/см³, что обеспечивает высокую производительность при более низких скоростях шнека. Эта эволюция подчеркивает, почему оценка удельного энергопотребления машины, измеряемого в киловатт-часах на килограмм, теперь так же важна, как и ее производственная мощность.
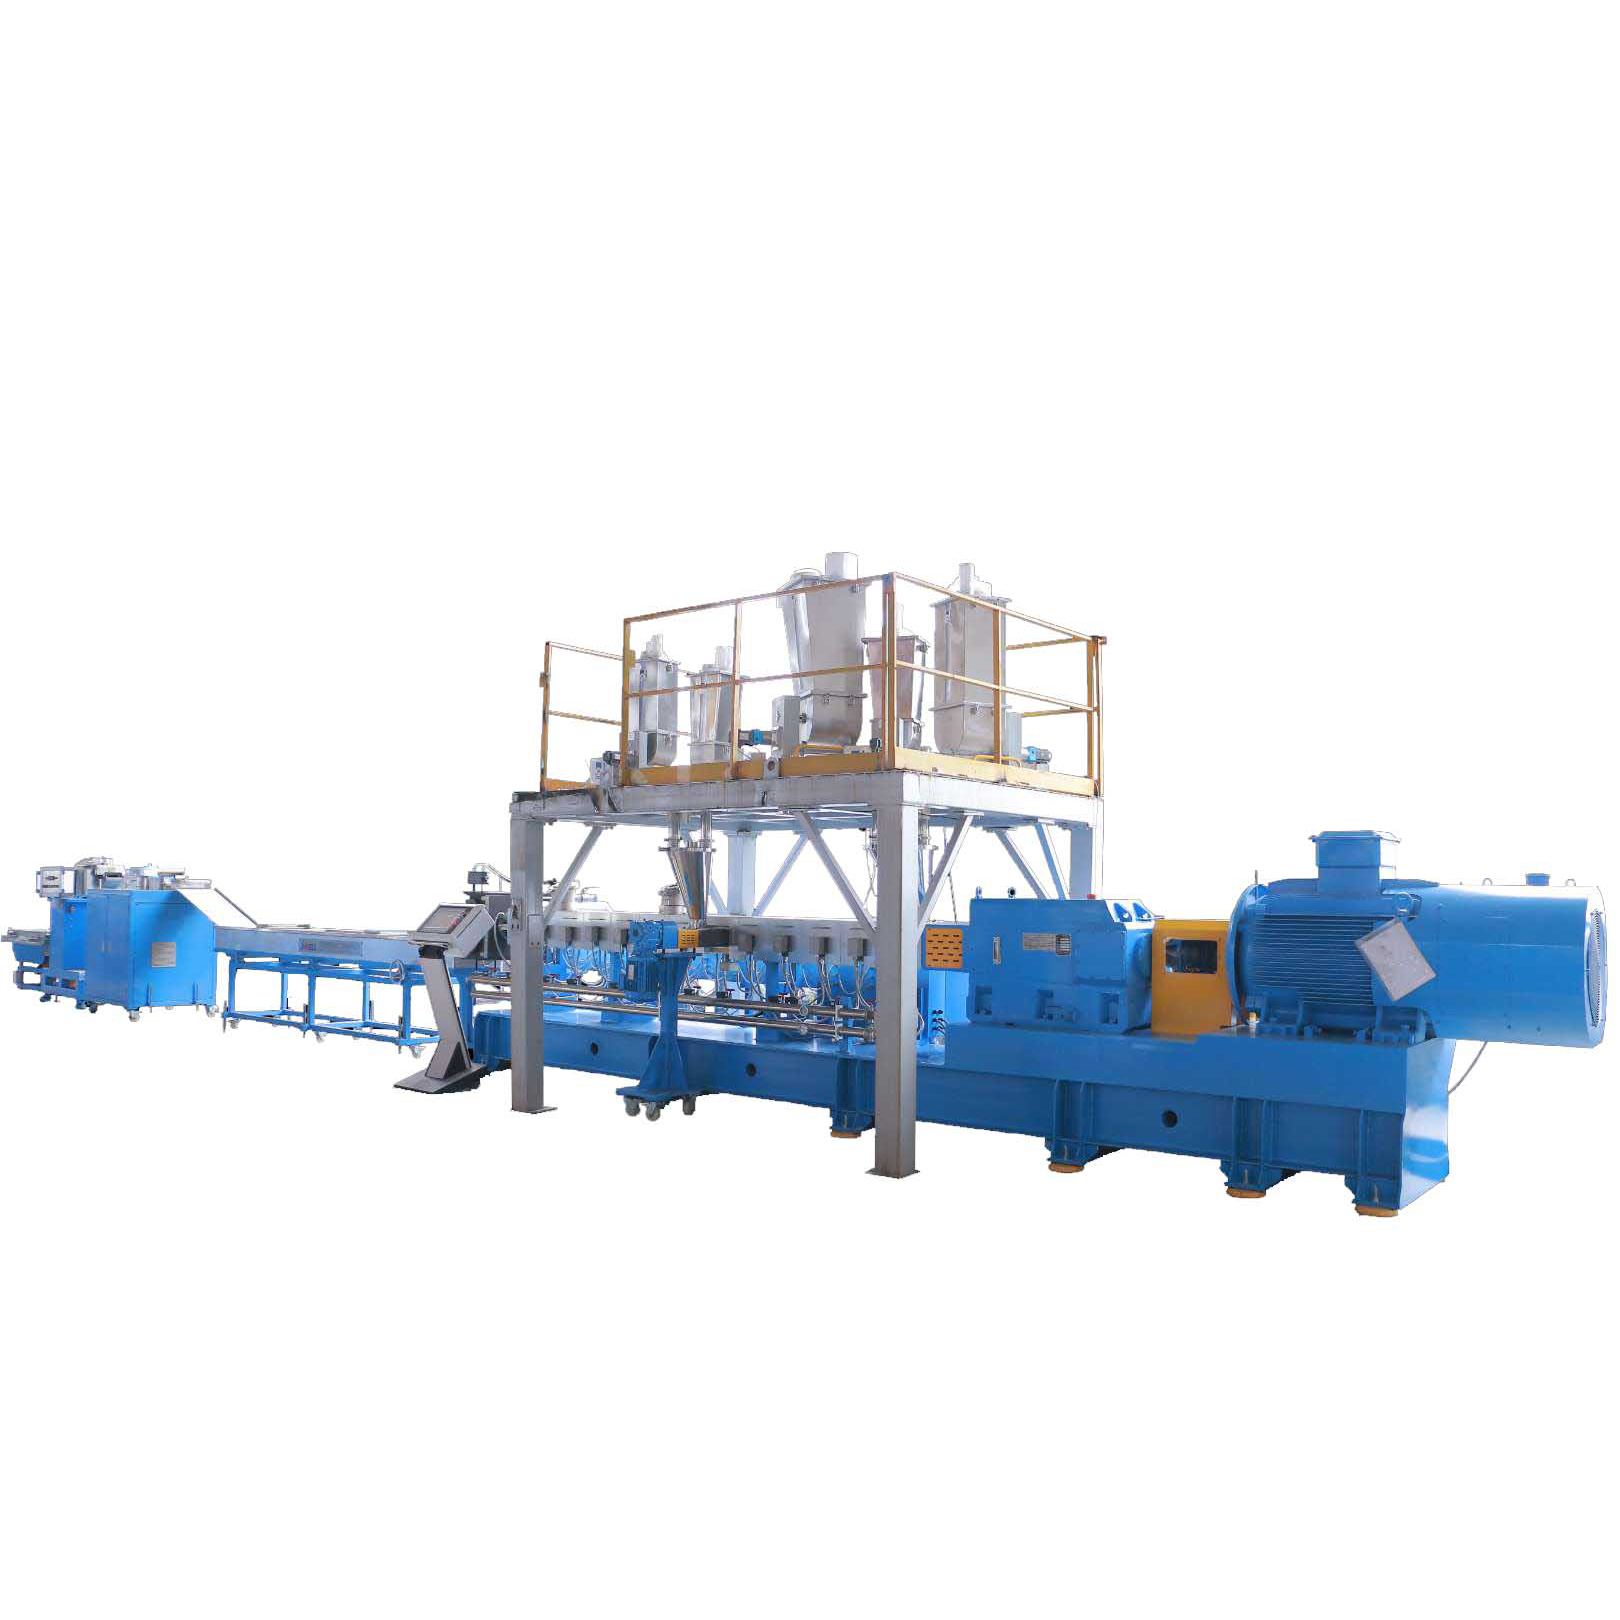
Прежде чем анализировать конкретные технические параметры, такие как мощность двигателя или длина ствола, покупатели должны определить фундаментальное механическое воздействие, необходимое для их целевого материала. Двухшнековые экструдеры в целом классифицируются по направлению вращения шнеков.
В системе совместного вращения оба винта вращаются в одном и том же направлении. Такая конструкция проталкивает полимерную смесь через узкий зазор между вершинами между винтами, создавая интенсивные силы сдвига. Этот особый механизм обеспечивает исключительные возможности смешивания, что делает его отраслевым стандартом для сложных рецептур.
Напротив, в системе встречного вращения винты вращаются в противоположных направлениях. Это создает эффект закрытой камеры, действуя во многом как шестеренчатый насос объемного действия. Поскольку материал выдавливается вперед, а не подвергается сильному трению, температура расплава остается очень стабильной, а образование сдвига минимально.
После определения типа ротации оценка основных характеристик гарантирует, что машина действительно будет соответствовать вашим конкретным целевым показателям производительности и качества. Вам необходимо внимательно посмотреть на физические размеры и номинальную мощность.
Отношение длины к диаметру определяет длину экструзионного цилиндра относительно его внутреннего диаметра. Этот жизненно важный показатель определяет время пребывания, то есть как долго материал остается внутри машины. Он также определяет доступное физическое пространство для отдельных зон обработки, таких как подача, плавление, смешивание, вентиляция и перекачка.
Более высокая плотность крутящего момента позволяет экструдеру достигать более высокой объемной производительности при более низких скоростях шнека. Это активно предотвращает чрезмерный сдвиговой нагрев и последующую деградацию полимера. Мощность двигателя напрямую коррелирует с удельным потреблением энергии, необходимым для оптимальной работы вашей Недостаточная мощность двигателя неизбежно приведет к остановке при обработке высоковязких инженерных пластиков. машины для гранулирования пластика .
Помимо механического воздействия, решающую роль играет управление температурным режимом. Ствол должен быть разделен на несколько независимо контролируемых температурных зон. Ищите машины, оснащенные литыми алюминиевыми или медными нагревателями для высокоэффективной теплопередачи. Не менее важна архитектура охлаждения. Внутренние каналы жидкостного охлаждения должны реагировать мгновенно, чтобы предотвратить скачки температуры, вызванные внутренним трением сдвига.
В отличие от устаревшего оборудования, оснащенного массивными, прочными, цельными шнеками, современные двухшнековые экструдеры имеют очень гибкую модульную конструкцию. И винты, и стволы собраны из отдельных взаимозаменяемых сегментов.
Рассмотрим типичную смену производства. Вы можете перейти от обработки обычного полиолефина к агрессивному нейлоновому компаунду со стеклонаполнителем. Благодаря модульной установке операторы могут надевать на шлицевой вал различные транспортирующие элементы, месильные блоки и смесительные элементы, чтобы создать индивидуальный профиль шнека, адаптированный к новому материалу. Такая гибкость означает, что вы можете изменить конфигурацию профиля сдвига за несколько часов вместо того, чтобы покупать совершенно новое шасси.
Бочки разделяют эту модульную философию. Покупатели могут выбрать закрытые секции барабана для стандартной плавки или открытые секции, предназначенные для боковых питателей для подачи деликатных наполнителей на выходе. Вы также можете интегрировать вакуумные вентиляционные отверстия для агрессивного удаления захваченных газов.
Кроме того, обработка абразивных материалов, таких как стекловолокно или коррозионные антипирены, быстро разрушает стандартную сталь. Покупателям следует внимательно изучить варианты металлургии. Хотя базовым вариантом является азотированная сталь, в условиях повышенного износа требуются биметаллические гильзы ствола. Винтовые элементы должны быть покрыты карбидом вольфрама или специальной инструментальной сталью для порошковой металлургии, чтобы обеспечить длительный срок службы в заводских условиях.
Основная задача экструдера — плавить и гомогенизировать, но не менее важно и то, как расплавленный пластик превращается в конечный, пригодный к употреблению продукт. Последующее режущее оборудование должно быть идеально адаптировано к конкретной прочности расплава и вязкости полимера.
Это остается традиционным и наиболее широко используемым методом. Полимер экструдируется через фильерную головку в виде непрерывных прядей, похожих на спагетти, протягивается через длинную ванну с водяным охлаждением, сушится воздушным ножом и, наконец, измельчается на цилиндрические гранулы с помощью роторного резака. Он очень экономичен и лучше всего подходит для жестких пластиков с превосходной прочностью расплава.
В этой динамической системе полимер разрезается непосредственно на поверхности матрицы быстро вращающимися лезвиями. Затем горячие гранулы под действием центробежной силы выбрасываются наружу в циркулирующее кольцо воды, которая мгновенно охлаждает их и транспортирует в центробежную сушилку. Этот метод не допускает колебаний расплава, что делает его идеальным для полиолефинов и широко используется в операциях по переработке.
Это нисходящая конфигурация премиум-класса. Лицевая поверхность матрицы и режущие лезвия полностью погружены в камеру с водой под давлением. Когда пластик разрезается, он мгновенно затвердевает в идеальные сферические гранулы высокой плотности. Выбор сложной двухшнековой линии гранулирования, оснащенной подводной системой, обязателен для материалов с очень низкой прочностью расплава или высокой липкостью, таких как термопластичные полиуретаны, эластомеры и термоплавкие клеи.
Стандартная машина редко работает оптимально для узкоспециализированных материалов. Аппаратное обеспечение должно быть специально настроено на основе химических и физических свойств целевого полимера.
Полиэтилентерефталат известен своей гигроскопичностью. При обработке даже в присутствии незначительной влаги он подвергается быстрому гидролизу. Это приводит к резкому падению характеристической вязкости и делает готовый пластик хрупким. Специальная двухшнековая линия гранулирования ПЭТ должна быть оснащена надежными двухступенчатыми системами глубокой вакуумной вентиляции. Эти системы извлекают влагу непосредственно из расплава, часто устраняя дорогостоящий этап предварительной сушки сырых хлопьев.
При обращении с бытовыми или промышленными отходами основными препятствиями являются сильное загрязнение и крайне непостоянная насыпная плотность. Линии переработки требуют интеграции мощных систем фильтрации расплава. Двухпоршневые устройства непрерывной смены сит активно удаляют бумагу, металл и нерасплавленные примеси, не останавливая производство. Системы принудительной подачи или кормушки также необходимы для принудительного заглатывания легких, рыхлых материалов, таких как обрезки сельскохозяйственной пленки.
В то время как надежное механическое оборудование справляется с тяжелой работой, сложное программное обеспечение в конечном итоге диктует последовательность действий в повседневной работе. Поскольку производственный сектор внедряет стандарты «умного производства», архитектура цифрового управления становится жизненно важной точкой оценки.
Мозгом любой промышленной экструзионной системы является программируемый логический контроллер. Авторитетные производители полагаются на всемирно признанные бренды, чтобы обеспечить быструю обработку данных датчиков. В сочетании с этим используется человеко-машинный интерфейс. Интуитивно понятная сенсорная панель высокого разрешения значительно сокращает время обучения оператора. Это позволяет персоналу с одного взгляда визуализировать температуру ствола, скорость шнека и давление плавления.
Усовершенствованные экструдеры теперь обеспечивают комплексную регистрацию данных в режиме реального времени. Отслеживание нагрузки на главный двигатель и удельного энергопотребления помогает специалистам по техническому обслуживанию точно определить, когда сетчатые фильтры засоряются или когда ленточный нагреватель выходит из строя. Кроме того, автоматизированное управление рецептами является преобразующей функцией для предприятий по производству компаундов. Операторы могут сохранять в цифровом виде определенные параметры обработки для различных рецептур. Во время переключения вызов рецепта сводит к минимуму ручную настройку, сокращает время настройки и гарантирует однородность от партии к партии.
Распространенной и дорогостоящей ошибкой при закупках капитального оборудования является сосредоточенность исключительно на первоначальной закупочной цене. В течение типичного 15-летнего жизненного цикла эксплуатационные расходы, включая электричество, запасные части и непредвиденные простои, значительно превысят заявленную цену машины.
Экструзия по своей сути является энергоемкой. Оценка класса эффективности двигателей главного привода, таких как синхронные двигатели с постоянными магнитами стандарта IE4, является обязательным шагом. Кроме того, внимательно изучите теплоизоляцию, нанесенную на цилиндры экструдера. Высококачественные изоляционные покрытия из керамики или аэрогеля могут сократить потери тепла в окружающую среду. Это снижает как прямые затраты на электроэнергию, так и нагрузку на системы охлаждения вашего предприятия.
Расходные внутренние компоненты со временем изнашиваются. Прежде чем подписать заказ на поставку, тщательно проверьте цены производителя на сменные винтовые элементы и надежность их наличия. Машина, простаивающая неделями в ожидании фирменной детали из-за границы, быстро сведет на нет всю экономию, полученную за счет низкой первоначальной закупочной цены.
В конечном итоге производитель оборудования должен выступать техническим партнером. Оцените, предлагают ли они профессиональную установку на месте, комплексное обучение операторов и быструю удаленную диагностическую поддержку. Производители, которые помогают в разработке исходного профиля шнека на основе вашей уникальной рецептуры, предоставляют огромную ценность. Они значительно сокращают сроки от ввода в эксплуатацию до прибыльного производства.
Выбор подходящего экструдера — очень сложное и многогранное решение. Вы должны тщательно сбалансировать механические характеристики, такие как соотношение L/D и плотность крутящего момента, с реалиями последующего режущего оборудования и цифровой автоматизации. Идеальная машина – это не универсальная коробка. Это индивидуально сконфигурированное решение, идеально подходящее к вашему конкретному полимеру, целям производства и ограничениям предприятия. Всегда выходите за рамки первоначальной цены, чтобы оценить долгосрочные эксплуатационные расходы и обязательства производителя по послепродажной поддержке. Для операторов, желающих модернизировать свое предприятие, изучение специализированного оборудования от проверенных производителей, таких как Jwell, гарантирует, что вы защитите систему, спроектированную для максимальной эффективности производства и долговечности.
При разработке из высококачественных компонентов и тщательном обслуживании основное шасси, коробка передач и главный приводной двигатель промышленного двухшнекового экструдера могут легко прослужить от 15 до 20 лет. Однако срок службы расходных деталей, особенно сегментных шнековых элементов и внутренних гильз ствола, сильно варьируется. Если вы обрабатываете мягкие первичные полимеры, эти детали могут прослужить несколько лет. И наоборот, если в вашем производстве используются высокоабразивные составы, такие как 40-процентная арматура из стекловолокна, элементы в зонах замешивания с высоким сдвигом могут требовать замены каждые 6–12 месяцев. Усовершенствованные металлургические покрытия — это проверенная стратегия продления срока службы компонентов в суровых условиях.
Да, абсолютно. Двухшнековая технология на самом деле является предпочтительным выбором для передовых технологий промышленной переработки. В отличие от одношнековых машин, двухшнековые экструдеры обладают исключительными возможностями обновления поверхности и удаления летучих веществ. При переработке переработанных хлопьев, использованных после потребления, материал часто содержит высокий уровень поверхностной влаги и летучих органических соединений. Модульная конструкция позволяет интегрировать несколько зон дегазации с высоким вакуумом для удаления этих примесей до того, как пластик достигнет матрицы, предотвращая образование пустот в конечной грануле. Кроме того, интенсивное перемешивающее действие идеально подходит для гомогенизации переработанных материалов с помощью модификаторов ударной вязкости и антиоксидантов для улучшения конечного качества смолы.
Соотношение длины и диаметра полностью определяется сложностью вашего конкретного процесса полимеризации. Более короткое соотношение L/D, обычно находящееся в диапазоне от 32:1 до 36:1, обеспечивает более короткое время пребывания и идеально подходит для основного плавления или производства простой цветной маточной смеси. Однако по мере увеличения сложности рецептуры увеличивается и длина ствола. Если ваш процесс включает в себя несколько последующих боковых питателей для добавления минеральных наполнителей, требует интенсивного вакуумного удаления летучих веществ или включает реактивную экструзию, вам понадобится машина гораздо большей длины. В этих расширенных сценариях соотношение L/D от 44:1 до 52:1 является стандартным, что обеспечивает необходимое физическое пространство для выполнения сложных задач без термического разложения полимера.
Хотя более низкие первоначальные капитальные затраты на бывший в употреблении экструдер могут показаться заманчивыми, покупка новой машины, как правило, является более безопасной и прибыльной долгосрочной инвестицией. Подержанное оборудование несет в себе значительные скрытые риски, такие как усталостные винтовые валы, недокументированный износ коробки передач и внутренние царапины на стволе, невидимые без специальных инструментов. Кроме того, бывшие в употреблении машины часто оснащены устаревшими, энергоэффективными двигателями и устаревшими системами управления. Покупка нового гарантирует, что вы получите современную энергоэффективность, современные защитные блокировки, полную гарантию производителя и профиль винта, специально разработанный специально для вашего уникального состава материала.
Основное различие заключается в среде резки и тепловой динамике полимера на выходе из матрицы. В системе с водяным кольцом пластиковые нити разрезаются вращающимися лезвиями в воздухе непосредственно на поверхности матрицы, а горячие гранулы центробежно выбрасываются в циркулирующее кольцо воды для охлаждения. Этот метод очень экономичен и исключительно хорошо работает для полимеров с высокой прочностью расплава, таких как полиэтилен. И наоборот, подводная система гранулирования имеет камеру резки, полностью заполненную водой под давлением. Поскольку материал закаливается мгновенно, когда он разрезается заподлицо с матрицей, этот премиум-метод строго необходим для полимеров с очень низкой вязкостью расплава или высокой липкостью, которые в противном случае размазывались бы или слипались бы на воздухе.
Выбор полностью зависит от целей вашего процесса. Одношнековые экструдеры основаны на трении и отлично подходят для основной плавки, перекачивания и формирования непрерывных профилей, таких как трубы или листы, из первичных материалов. Они экономически эффективны, но обладают плохими возможностями смешивания. С другой стороны, двухшнековые экструдеры обеспечивают интенсивный сдвиг, положительное вытеснение и превосходное дисперсионное смешивание. Если ваш процесс предполагает смешивание нескольких добавок, большое количество наполнителей, составление красителей или извлечение влаги из переработанных хлопьев, двухшнековый экструдер является обязательным инженерным выбором.
Износ винтов в первую очередь обусловлен тремя факторами: истиранием от твердых наполнителей, таких как стекловолокно или диоксид титана, коррозией из-за кислотных побочных продуктов полимера, таких как разложение ПВХ, и адгезионным износом от контакта металла с металлом во время агрессивной обработки с высоким крутящим моментом. Чтобы предотвратить преждевременный износ, инженеры должны согласовать металлургию с материалом. Использование специализированных биметаллических гильз ствола и винтовых элементов с покрытием из карбида вольфрама значительно снижает истирание. Кроме того, поддержание правильного выравнивания ствола и избежание холодных запусков за счет полного расплавления полимера перед увеличением скорости шнека значительно продлит срок службы ваших внутренних компонентов.


