
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-14 Происхождение:Работает


Высококлассное оборудование для переработки не может компенсировать плохо спланированную логистику предприятия. Вы можете инвестировать в самые современные измельчители и экструдеры на рынке, но неэффективный поток материалов по-прежнему будет приводить к узким местам, перекрестному загрязнению и снижению прибыли. Когда необработанные тюки, влажные хлопья и готовые пеллеты пересекаются неправильно, вся операция страдает от ненужных простоев и угроз безопасности.
Менеджеры объектов сталкиваются со сложной проблемой обеспечения баланса между высокой пропускной способностью и жесткими ограничениями по пространству. Вы должны учитывать различное качество сырья, сохраняя при этом строгое разделение между зонами влажной обработки и сухой экструзией. Без логического пространственного расположения обработка материалов становится хаотичной, требующей чрезмерного перемещения вилочных погрузчиков и ручного вмешательства, что снижает эффективность работы.
Разработка логичной планировки предприятия оптимизирует путь от приема сырых тюков до конечного экструдированного продукта. Систематический подход к потоку материалов обеспечивает непрерывную работу, максимизирует производительность и защищает инвестиции в оборудование. Составляя карту каждого этапа процесса, вы создаете основу для высокоэффективной, масштабируемой и безопасной среды переработки.
Оценка эффективности потока требует отслеживания конкретных эксплуатационных показателей на заводе. Вам следует измерить общее расстояние перемещения материала от приемного дока до отгрузочного отсека. Более короткие расстояния сокращают потребление энергии, ограничивают износ вилочных погрузчиков и уменьшают вероятность разлива материалов во время транспортировки. Подсчитайте количество точек ручного взаимодействия, необходимых во время обработки. Меньшее количество точек соприкосновения указывает на лучшую автоматизацию, меньшие трудозатраты и снижение риска человеческой ошибки на этапах сортировки или кормления. Общая эффективность оборудования (OEE) служит окончательным показателем, отражающим, насколько хорошо ваша компоновка обеспечивает непрерывную безотказную работу оборудования за счет сведения к минимуму простоя или перегрузки в отдельных обрабатывающих центрах.
Операции коммерческого масштаба должны отдавать приоритет непрерывному потоку над пакетной обработкой. Пакетная обработка создает циклы запуска и остановки, которые нагружают двигатели, вызывают температурные несоответствия при экструзии и приводят к неравномерному износу лопастей гранулятора. Непрерывный поток обеспечивает стабильное движение материала по всему заводу по переработке пластика . Такое устойчивое состояние максимизирует производительность, обеспечивает однородное качество продукции и стабилизирует электрическую нагрузку на главных выключателях вашего предприятия.
Картирование цепочки создания стоимости помогает визуализировать это непрерывное движение. Проследите материальный путь, начиная с потребления сырья. Пройдите через последовательные этапы измельчения, трения и термической сушки. Наконец, наметьте путь к окончательному выходу гранул. Это визуальное упражнение быстро выявляет лишние движения, области, где материал скапливается без необходимости, и точки защемления, где отказ одного конвейера может остановить всю операцию.
Однонаправленное движение материала не подлежит обсуждению при полноценной переработке. Обработанные хлопья или готовые гранулы никогда не должны пересекаться с сырыми, загрязненными тюками. Если вилочный погрузчик проезжает через грязную зону приема, а затем въезжает в зону чистой упаковки, он обнаруживает грязь, масло и мусор, которые могут испортить всю партию пеллет премиум-класса. Поток должен двигаться вперед в одном непрерывном направлении, физически отделяя «грязную» переднюю часть от «чистой» задней части.
Установка физических барьеров усиливает этот однонаправленный поток. Используйте отдельные зоны HVAC, чтобы предотвратить оседание воздушной пыли, бумажных этикеток и мелкой грязи из зоны измельчения на чистые хлопья в зоне сушки. Обозначьте специальные маршруты для вилочных погрузчиков. Один парк обрабатывает входящие грязные тюки, а другой — чистую готовую продукцию. Нарисуйте на полу свободные полосы движения, установите физические ограждения для предотвращения отклонений от маршрута и используйте быстродвижущиеся двери между зонами для поддержания перепада давления воздуха.
Сегрегация точек генерации останавливает загрязнение до того, как оно распространится по производственному цеху. Немедленно установите строгие протоколы для сбора внутренних потоков отходов. При образовании мелких частиц, некондиционного материала, шлама промывной воды или экструзионной очистки изолируйте их у источника. Используйте специальные контейнеры для сбора мусора, локальные вакуумные системы и поддоны для сбора мусора под лентой. Это предотвращает повторное попадание вторичных отходов и загрязнение первичной производственной линии, экономя часы на очистку и предотвращая повреждение оборудования.
Определение размеров приемной площадки требует анализа ежедневных требований к пропускной способности и графиков доставки. Предприятию, перерабатывающему 20 тонн в день, требуется достаточная площадь для размещения как минимум двухдневного резервного запаса. Это предотвращает остановки производства, если входящие поставки сталкиваются с погодными условиями или задержками в пути. Рассчитайте площадь, занимаемую стандартными тюками, и соответствующим образом распределите пространство, оставив достаточно места для безопасной укладки, извлечения и резки проволоки. Убедитесь, что бетонная плита в этой зоне рассчитана на тяжелые повторяющиеся нагрузки от вилочных погрузчиков.
Движение вилочных погрузчиков требует тщательного логистического планирования. Отделите входящие маршруты доставки от внутренних маршрутов подачи материалов. Когда грузовики разгружаются, они не должны блокировать вилочные погрузчики, активно подающие основной измельчитель. Заторы на приемной площадке приводят к немедленным задержкам на линии. Внедрите систему одностороннего движения для всего мобильного оборудования на складской площадке, используя широкие радиусы поворота для размещения длинных прицепов и тяжелых погрузчиков.
Определите специализированные зоны разгрузки и хранения в зависимости от типов сырья. Отделите постпромышленный лом от сильно загрязненных тюков постпотребительского мусора. Постпромышленный лом часто требует менее агрессивной предварительной промывки и сортировки. Разделяя эти потоки, операторы могут оптимизировать раннюю сортировку, быстро регулировать параметры линии в зависимости от конкретной партии обрабатываемого материала и избегать перекрестного загрязнения чистого промышленного лома бытовыми отходами.
Выбор правильного типа конвейера полностью зависит от состояния материала и физической планировки здания. Ленточные конвейеры лучше всего подходят для перемещения тяжелых, громоздких тюков и пластиковых бутылок к первичному измельчителю. Винтовые конвейеры превосходно подходят для транспортировки влажных, измельченных хлопьев вертикально или под крутыми углами из промывочных резервуаров. Системы пневматической транспортировки идеально подходят для перемещения сухих, легких хлопьев на большие расстояния по линии крыши объекта, освобождая ценное пространство для доступа для обслуживания.
Внедрение предварительной обработки в линию защищает оборудование, расположенное далее по технологическому процессу, и повышает общую производительность. Установите барабаны для удаления рыхлой грязи, стекла и камней перед измельчением. Установите сверхмощные магнитные сепараторы над конвейерными лентами, чтобы улавливать посторонние черные металлы, которые могут разрушить лопасти гранулятора или повредить шнеки экструдера. Оптические сортировщики помогают отделять нецелевой пластик на ранних этапах процесса, снижая нагрузку на следующую линию мойки.
Спроектируйте обходные желоба для этих станций предварительной обработки. Если магнитный сепаратор требует обслуживания или оптический сортировщик нуждается в повторной калибровке, обводной желоб позволяет временно продолжать работу первичного сырья. Эта избыточность не позволяет незначительной очистке датчика остановить работу всего объекта, поддерживая непрерывный поток, необходимый для прибыльной работы.
| Тип конвейера | Оптимальное состояние материала | Расположение первичного завода | Рекомендации по техническому обслуживанию |
|---|---|---|---|
| Слайдер-пояс | Целые тюки, россыпные бутылки | Приемные, ручные сортировочные линии | Требует регулярной регулировки траектории и натяжения ремня. |
| Винтовой шнек с валом | Влажные, тяжелые хлопья, промытые трением | Между поплавковыми резервуарами и сушилками | Склонен к обматыванию длинными пленками; требуются доступные отверстия для очистки. |
| Пневматический воздуходувка | Сухие, легкие хлопья или гранулы | Пост-сушилка для экструзии, упаковка | Фильтры требуют частой чистки; локти изнашиваются от истирания. |
| Вибрационный питатель | Гранулированные хлопья, мелочь | Загрузка оптических сортировщиков или экструдеров | Пружины и изолирующие крепления требуют периодической проверки. |
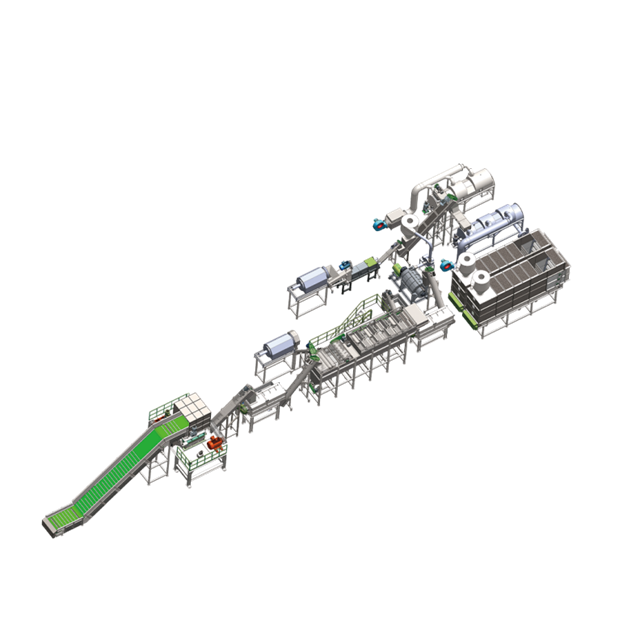
Коммерческая линия по мойке пластика требует специальной, мощной инфраструктуры. Перед установкой оборудования необходимо предусмотреть дренажные отверстия в глубоких наклонных траншеях непосредственно в бетонном фундаменте. Петли фильтрации воды, включая вращающиеся сита и установки флотации растворенным воздухом (DAF), требуют выделенных квадратных метров рядом с основной линией. Системы очистки воды на месте (CIP) требуют доступных водопроводных коллекторов и соединений высокого давления. Неспособность спланировать эти инженерные коммуникации приводит к дорогостоящим затратам на модернизацию, обнажению трубопроводов и нарушению размещения оборудования.
Перемещение влажных, тяжелых хлопьев, промытых трением, через поплавковые резервуары представляет собой логистическую проблему. Материал удерживает значительный вес воды, изменяя его текучесть. Используйте прочные обезвоживающие шнеки для извлечения материала из резервуаров. Убедитесь, что эти шнеки оснащены подходящим поддоном для сбора капель и обратными каналами. Вода, капающая на пол, создает серьезную опасность скольжения, способствует росту бактерий и со временем разрушает бетонную плиту.
Внедрить комплексный план контроля и локализации разливов. Технологическая вода, едкие чистящие средства и микромусоры неизбежно будут вытекать во время планового технического обслуживания и замены сит. Установите вторичные защитные бермы вокруг станций дозирования химикатов и резервуаров для горячей промывки. Используйте наклонные полы, направляющие стоки в специальные водосборные бассейны, оснащенные мелкоячеистыми ситами. Поддержание сухого пола обеспечивает соблюдение местных экологических требований и защищает безопасность работников.
Оценивайте поставщиков на основе их способности адаптировать площадь оборудования к вашему конкретному зданию. Строительные ограничения, такие как несущие колонны и низкие фермы крыши, часто определяют планировку. Надежный производитель пластиковых моечных линий предложит L-образную, U-образную или Z-образную конфигурацию, подходящую для существующих структурных элементов. Избегайте поставщиков, которые предлагают только жесткие, прямолинейные установки, которые вынуждают вас проводить дорогостоящие модификации здания или идти на компромисс в отношении разрешений на техническое обслуживание.
Централизованные панели управления и модульная конструкция оборудования имеют решающее значение для долгосрочной жизнеспособности предприятия. Модульные конструкции позволяют позже добавить дополнительную фрикционную шайбу, дополнительный поплавковый резервуар или термическую сушилку без полной модернизации объекта. Централизованные панели управления сокращают расстояние ходьбы для операторов, позволяя одному человеку контролировать температуру воды, нагрузку двигателя и пропускную способность с единой точки зрения, вместо того, чтобы бегать между изолированными машинными станциями.
Выбранный производитель должен предоставить подробные наложения схем инженерных сетей на раннем этапе пространственной компоновки. Перед заливкой бетона вам необходимы точные точки подключения для подвода воды, отвода сточных вод, высоковольтного электричества и сжатого воздуха. Угадывание этих мест приводит к обнажению труб, опасности спотыкания по производственному цеху и неэффективной прокладке инженерных сетей, что увеличивает затраты на установку.
Буферные силосы играют решающую роль между стадией термической сушки и стадией экструзии. Стиральные линии и экструдеры редко работают с одинаковой скоростью или простаивают одновременно. Если линия промывки производит 1200 кг/час, а экструдер обрабатывает только 1000 кг/час, лишнему материалу нужно куда-то уходить. Без буфера линия стирки должна отключиться, что приведет к потере энергии, нарушению теплового равновесия горячей стирки и осаждению материала в трубах.
Рассчитайте емкость буфера на основе этого несоответствия пропускной способности и ожидаемых интервалов обслуживания. Стандартное правило заключается в установке уравнительного бункера достаточной емкости, чтобы обеспечить как минимум два-четыре часа производства. Это позволяет линии промывки работать непрерывно, даже если экструдер останавливается для замены сита, очистки поверхности матрицы или мелкого технического обслуживания. Буферы правильного размера сглаживают скачки производительности, смешивают различные партии для обеспечения постоянной объемной плотности и поддерживают сбалансированность всей линии.
Требования к пространству для системы гранулирования пластика во многом зависят от выбранного метода охлаждения. Водокольцевые и подводные грануляторы требуют компактной площади, но требуют вертикального зазора для центробежных сушилок и вибрационных сепараторов. Процессы охлаждения стренги требуют значительной линейной длины водяной бани и воздушных ножей. Тщательно нанесите на карту это место, чтобы у операторов было достаточно места для безопасного натягивания расплавленных нитей и устранения засоров без риска ожогов.
Составьте карту потока готовых пеллет по станциям расфасовки, октабинам или бункерам для хранения. Близость к исходящим погрузочным докам имеет важное значение. Чем короче расстояние между станцией расфасовки и транспортным средством, тем ниже риск несчастных случаев с вилочным погрузчиком и повреждения упаковки. Используйте пневматические воздуходувки для перемещения пеллет в силосы, расположенные непосредственно над погрузочными площадками, что позволяет загружать грузовики самотеком.
Интегрируйте физические схемы локализации, чтобы предотвратить потерю гранул. Протоколы операции Clean Sweep требуют специальной инфраструктуры в зонах упаковки.
Логистическое планирование должно включать интеграцию воздушного потока и систем отопления, вентиляции и кондиционирования. Зона экструзии генерирует значительное количество тепла от нагревателей ствола и механического трения. Без надлежащей вентиляции температура окружающей среды быстро повышается, что приводит к перегреву электрических шкафов и созданию небезопасной рабочей среды. Спланируйте планировку таким образом, чтобы высокотемпературное оборудование располагалось рядом с наружными стенами, где мощные вытяжные вентиляторы и блоки приточной вентиляции могли бы работать эффективно.
Местная вытяжная вентиляция (LEV) необходима для улавливания летучих органических соединений (ЛОС) и запахов плавления. При высокотемпературной обработке выделяются пары, которые необходимо удалять непосредственно у головки экструдера, портов вакуумной дегазации и устройств смены сит. Прокладывайте воздуховоды осторожно, чтобы не мешать мостовым кранам, линиям пневмотранспорта или осветительным приборам.
Установите строгие границы разделения между зонами высокотемпературной экструзии и зонами хранения с контролируемым климатом. Готовые пеллеты перед упаковкой должны полностью остыть. При хранении слишком близко к экструдерам окружающее тепло может привести к тому, что гранулы снова размягчатся, слипнутся в мешках и поглотят окружающие запахи, что ухудшит качество конечного продукта и приведет к отказу клиентов.
Компактная компоновка оборудования экономит пространство, но часто жертвует критическим доступом для обслуживания. Вы должны оставить достаточный зазор вокруг всего оборудования. Техникам необходимо место для перемещения тяжелых шнеков экструдера, замены лопастей гранулятора с помощью подъемных подъемников и обслуживания сеток промывочной линии. Если машина придвинута слишком близко к стене или несущей колонне, стандартная двухчасовая задача по техническому обслуживанию превращается в демонтаж на целый день, разрушая ваши показатели OEE.
Спроектируйте регулируемые платформы оператора для поднятого оборудования, такого как поплавковые резервуары и большие уравнительные бункеры. Локальное рабочее освещение позволяет операторам безопасно проверять качество материала и выявлять засоры. Обозначьте свободные пешеходные дорожки, используя физические столбы и эпоксидную краску повышенной видимости. Эти проходы должны оставаться физически изолированными от зон тяжелой техники и путей для вилочных погрузчиков, чтобы предотвратить несчастные случаи на рабочем месте и обеспечить безопасные пути эвакуации.
Успешное планирование материальных потоков требует отношения к предприятию как к единому взаимосвязанному организму, а не как к набору изолированных машин. Каждый маршрут конвейера, буферного бункера и вилочного погрузчика влияет на общую эффективность работы. Тщательно составляя карту потока, вы устраняете узкие места, защищаете чистоту продукта и максимизируете окупаемость инвестиций в оборудование.
Ответ: U-образная планировка, как правило, лучше всего подходит для объектов с общими доками для отгрузки и приема, что оптимизирует перемещение вилочных погрузчиков. Линейная планировка лучше всего подходит для строгого контроля загрязнения в длинных зданиях, сохраняя приток грязных отходов вдали от чистого выхода. L-образная планировка хорошо адаптируется к неудобному расположению, но требует тщательного управления углами конвейеров.
Ответ: Для стандартной линии производительностью 1000 кг/ч обычно требуется от 1500 до 3000 квадратных метров. Этот базовый уровень учитывает хранение сырья, технологическое оборудование, системы очистки воды, буферные зоны, разрешения на техническое обслуживание и складирование готовой продукции.
A: Установите между ступенями буферные бункеры и уравнительные бункеры подходящего размера. Эти буферы удерживают излишки хлопьев, позволяя линии промывки временно продолжать работу, если экструдер требует замены сита или незначительного обслуживания, предотвращая полную остановку установки.
Ответ: Повторное попадание влаги в высушенные хлопья перед экструзией приводит к ухудшению качества гранул, включению газа и деградации полимера. Кроме того, попадание воды в электрические панели или зоны сухой обработки создает серьезную угрозу безопасности и разрушает бетонный пол.
Ответ: На этапе предложения ищите возможности модульного проектирования, разработку индивидуальных конвейеров, а также предоставление подробных схем энергопотребления и занимаемой площади. Они должны адаптировать свое оборудование к ограничениям вашего здания, а не принуждать к дорогостоящим модификациям объекта.
Ответ: Минимизация физических расстояний перемещения снижает расход топлива вилочным погрузчиком. Использование гравитационной подачи, где это возможно, и оптимизация маршрутов пневматической транспортировки напрямую снижают энергопотребление и механическую нагрузку на вспомогательные двигатели и воздуходувки.


