
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-25 Происхождение:Работает


На высокопроизводительных предприятиях по переработке и переработке пластмасс простои оборудования напрямую связаны с потерей дохода. Хотя многие поставщики обещают непрерывные возможности, механическая реальность непрерывного дробления пластика включает в себя сильное трение, термическое напряжение и непредсказуемость исходных материалов. Менеджеры предприятий часто сталкиваются с огромным несоответствием между маркетинговыми заявлениями поставщиков и фактической производительностью оборудования при постоянной нагрузке на заводе. Непроверенная длительная эксплуатация приводит к термическому разложению пластиков, преждевременному выходу из строя лопастей, перегоранию двигателя, небезопасным условиям работы экипажа.
Чтобы снизить риск закупок, покупатели должны выходить за рамки стандартных спецификаций. В этом руководстве подробно описаны конкретные инженерные критерии, протоколы заводских приемочных испытаний и механические меры безопасности, которые надежный производитель промышленных дробилок для пластмасс использует для подтверждения долгосрочной эксплуатационной стабильности. Мы рассмотрим точные механические требования, необходимые для бесперебойной работы линии из смены в смену.
Определение непрерывной работы требует выяснения разницы между теоретической круглосуточной работой и реальной работой с высокой продолжительностью безотказной работы. На реальном заводе реалистичная непрерывная работа включает плановые микроостановки для охлаждения, проверки натяжения приводного ремня или визуальный осмотр ножей. Вы не можете эксплуатировать тяжелое вращающееся оборудование бесконечно, не обращая внимания на изнашиваемые детали. Непрерывное сдвигание полимеров высокой плотности приводит к выделению тепла при компаундировании. Работа без соответствующего простоя охлаждения или активного рассеивания тепла приводит к плавлению материала, засорению экрана и катастрофической блокировке ротора.
Успешная машина для непрерывной работы должна демонстрировать стабильную производительность, постоянный размер частиц и безопасные рабочие температуры в течение непрерывной смены продолжительностью от 8 до 12 часов без ручного вмешательства. При обработке твердых материалов, таких как толстостенные трубы ПНД или тяжелые куски ПЭТ, кинетическая энергия, передаваемая в камеру резки, огромна. Если машине не хватает массы и охлаждающей способности для поглощения и рассеивания этой энергии, пластик начнет размазываться по экрану, а не аккуратно разрезаться.
| Эксплуатационные метрические | теоретические требования «24 часа в сутки, 7 дней в неделю» | Реалистичные Реальность с длительным сроком безотказной работы |
|---|---|---|
| Окна обслуживания | Требуется нулевое время простоя | Плановые 30-минутные проверки каждые 12 часов. |
| Тепловое состояние | Холодит бесконечно | Требуется активное водяное охлаждение для стабилизации температуры 60-80°C. |
| Острота лезвия | Никогда не требует заточки | Требуется вращение или заточка в зависимости от абразивности материала. |
| Пропускная способность | 100% паспортная емкость постоянно | Средняя производительность 85-90% с учетом изменений в корме |
Операторы должны понимать, что выход машины за пределы ее температурных пределов не увеличивает производительность; это просто гарантирует катастрофический провал позже на этой неделе. Целью является стабильная и предсказуемая производительность, которая без перебоев подается на последующие экструдеры или промывочные линии.
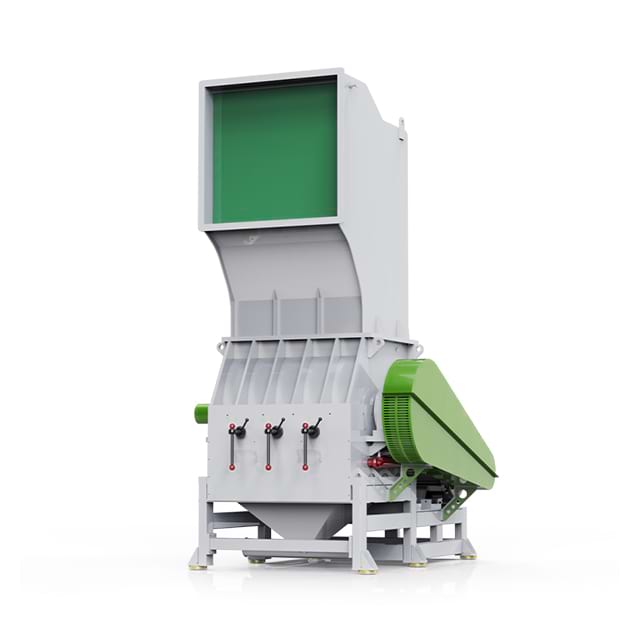
Корпуса подшипников с водяным охлаждением и камеры резки необходимы для предотвращения передачи тепла на вал ротора. При резке тяжелых пластиков трение приводит к повышению температуры, которая легко может превысить точку плавления полимера. Если это тепло передается по валу ротора в коренные подшипники, смазка разрушается, что приводит к быстрому выходу подшипников из строя. Производители должны предоставить данные тепловидения или датчиков, подтверждающие стабилизацию температуры во время длительных пробегов. Правильно спроектированная рубашка охлаждения вокруг камеры резки поглощает эту избыточную тепловую энергию, поддерживая внутреннюю температуру окружающей среды на достаточно низком уровне, чтобы обеспечить чистый рез, а не оплавление кромок.
Металлургия лезвия, такая как D2 или SKD-11, и точные процессы термообработки определяют, как долго прослужит острая режущая кромка при непрерывных сменах. Обработка конкретных материалов, таких как ПЭТ, ПЭВП, ПП или ПВХ, требует разных углов лезвия и показателей твердости. Конструкция ротора с V-образным или шевронным вырезом минимизирует пиковые нагрузки двигателя и снижает теплоту трения по сравнению со старыми конструкциями с плоскими лопастями. Срезая материал под углом, подобно ножницам, ротор с V-образным вырезом распределяет режущую силу по всему вращению, предотвращая резкие скачки тока.
Оцените размеры приводного двигателя, высокопрочные приводные ремни и использование сверхмощных маховиков для поглощения ударных нагрузок. Массивный прочный стальной маховик накапливает кинетическую энергию, помогая ротору преодолевать плотные куски пластика, не останавливая двигатель. Требуются высокоэффективные двигатели в сочетании с интеллектуальными ПЛК, которые отслеживают скачки тока, чтобы предотвратить перегорание. Высококачественные электрические шкафы с активными системами охлаждения необходимы для защиты чувствительных цепей управления от мелкой, легковоспламеняющейся пластиковой пыли, образующейся во время непрерывной работы.
Гидравлический привод для открытия тяжелой стальной режущей камеры и опускания опоры сита сокращает время планового обслуживания и проверки ножей с нескольких часов до нескольких минут. На крупных промышленных машинах бункер и верхняя камера могут весить несколько тонн. Полагаться на мостовые краны или ручные лебедки опасно и медленно. Надежная гидравлическая система позволяет одному оператору безопасно открыть машину, устранить затор или заменить сито, что значительно повышает общую эффективность оборудования.
Гидравлические системы принудительной подачи обеспечивают постоянную дозированную подачу сыпучих материалов к ротору. При обработке крупных предметов, таких как резервуары IBC, толстые трубы или тяжелые продувки, материал имеет тенденцию подпрыгивать на верхней части ротора. Гидравлический толкатель физически нагнетает материал в режущие лезвия с контролируемой скоростью. Это предотвращает перегрузку двигателя, тем самым обеспечивая непрерывную работу без ручной очистки или вмешательства оператора.
Стандартный процесс FAT предполагает работу машины на максимальной мощности в течение определенного периода времени с использованием фактических отходов клиента. Вы не можете проверить возможности машины, используя чистые, однородные тестовые блоки. Производители должны сообщать среднюю пропускную способность, пиковую силу тока, уровень децибел, стабильность натяжения ремня и температуру подшипников при реальных нагрузках.
| Метод измерения | параметров FAT | Допустимый диапазон |
|---|---|---|
| Мощность двигателя | Регистрация данных ПЛК | В пределах 85 % от номинального тока полной нагрузки |
| Температура подшипника | Инфракрасная термография | Ниже 75°C после 4 часов работы |
| Уровни вибрации | Корпусные акселерометры | Ниже 4,5 мм/с (СКЗ) |
| Стабильность пропускной способности | Весовой пояс/контейнеры для улавливания | Стабильный кг/ч на протяжении всего испытания |
Непрерывная работа действительна только в том случае, если выход остается пригодным для последующих операций по переработке. Измерьте гранулометрический состав и содержание примесей в первый час по сравнению с восьмым часом, чтобы убедиться, что лезвия не затупляются, не образуют чрезмерных мелких частиц и не плавят пластик. Если машина работает 12 часов, но производит высокий процент пыли, которая засоряет сита экструдера, операция считается неудачной. Перемол должен быть равномерным, чистым и без термической деградации.
Производители имитируют реальные условия, вводя посторонние предметы или изменяя плотность материалов, чтобы доказать работу протоколов автоматического отключения и восстановления системы. Надежный производитель оборудования для дробления пластика продемонстрирует, как ПЛК реагирует на неразрушимый объект, показывая, как двигатель меняет направление или отключается до того, как вал ротора погнется или лопасти сломаются.
Регулярные проверки операторов должны быть сосредоточены на износе ножа, натяжении приводного ремня, целостности электрических соединений и смазке компонентов с высоким коэффициентом трения. Структурированный график проверок предотвращает перерастание незначительного износа компонентов в серьезный простой системы. Игнорирование ослабленного приводного ремня приводит к его проскальзыванию, что приводит к сжиганию ремня и снижению скорости вращения ротора, что в конечном итоге приводит к сильному заклиниванию режущей камеры.
Ручная подача несовместима с непрерывной промышленной работой. Встроенные конвейерные ленты, оснащенные магнитными сепараторами или металлодетекторами, необходимы для защиты камеры резки от катастрофических повреждений. Один-единственный болт или гаечный ключ, упавший в бункер, может мгновенно разрушить набор лезвий, что будет стоить тысячи долларов и остановить производство на несколько дней.
Правила техники безопасности необходимы для непрерывной работы тяжелого оборудования. Необходимы проверяемые механизмы аварийной остановки, концевые выключатели на всех панелях доступа и датчики вибрации, которые запускают автоматическое отключение до того, как произойдет механический отказ. Машина должна физически предотвращать вращение ротора, если бункер открыт или опора сита опущена.
О: Хотя некоторые машины рассчитаны на работу в течение 24 часов, согласно передовым практикам периодичность охлаждения и осмотров определяется каждые 8–12 часов в зависимости от плотности материала, систем активного охлаждения и проверок ременной передачи.
Ответ: Гидравлические системы автоматизируют открытие тяжелых бункеров и опор сит, значительно сокращая время простоя при заточке и проверке лезвий, а также помогая при принудительной подаче сыпучих материалов.
О: Заводские приемочные испытания (FAT) включают эксплуатацию машины под полной нагрузкой для контроля силы тока двигателя, температуры подшипников, стабильности выходного сигнала и уровня вибрации в течение нескольких часов.
Ответ: Трение, возникающее при сдвиге жестких полимеров, приводит к перегреву, что подчеркивает необходимость использования камер с водяным охлаждением, правильного выравнивания ремня и конструкции ротора с V-образным вырезом для уменьшения теплового накопления.
О: Автоматическое обнаружение металла, проверка аварийной остановки, датчики вибрации, тепловые реле перегрузки и гидравлические предохранители — это непреложные функции, обеспечивающие безопасную и непрерывную работу.
Ответ: Частицы разного размера, чрезмерная запыленность или термическая деградация из-за перегрева забивают последующие фильтры экструзии или грануляции, нарушая работу всей линии переработки.


