
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-21 Происхождение:Работает


Капитальные вложения в инфраструктуру переработки имеют высокие ставки. Приобретение оборудования представляет собой лишь часть общего риска проекта. Настоящая задача заключается в интеграции, вводе в эксплуатацию и последовательном достижении целевой пропускной способности. Многие объекты сталкиваются с задержкой сроков, перерасходом бюджета и низкой доходностью. Они оценивают поставщиков исключительно по техническим характеристикам оборудования, а не по реализации проекта, аудиту системного проектирования и возможностям исполнения. То, что происходит сразу после первого контакта, определяет траекторию всего проекта. Квалифицированный поставщик должен провести глубокий технико-экономическое обоснование перед окончательной доработкой спецификаций контракта. На этом раннем этапе консультаций определяется, справляется ли предлагаемое оборудование с вашими конкретными объемами сырья и уровнями загрязнения. ведущий Партнером по интеграции выступает Мы предоставим четкую основу для оценки методологии реализации проекта поставщика, от предварительного проектирования до поддержки на протяжении всего жизненного цикла. поставщик оборудования для переработки пластмасс .
В проектах по переработке капитала реализация проекта выходит далеко за рамки загрузки оборудования в транспортный контейнер. Существует четкая разница между простым поставщиком оборудования и настоящим партнером по интеграции. Критериями успеха для этих установок являются своевременный ввод в эксплуатацию, достижение гарантированной производительности и постоянное соблюдение установленных стандартов качества окатышей. Покупая систему, вы покупаете результат производства. Если линия не достигает требуемых показателей, сталь на полу не имеет никакой ценности.
Интеграция «под ключ» требует координации всего технологического процесса. Это варьируется от первоначального измельчения и промывки до сушки, оптической сортировки и окончательной экструзии. Ведущий поставщик должен беспрепятственно объединить эти отдельные компоненты машины в одну автоматизированную линию. Когда оборудование работает в бункерах, возникают узкие места. Поставщик гарантирует плавный переход материала из одной фазы в другую без ручного вмешательства. Вам нужна единая архитектура управления, в которой измельчитель взаимодействует с линией мойки, чтобы предотвратить перегрузку.
Сравнение спецификаций, таких как размеры двигателей или длины экструдеров, недостаточно для оценки возможностей выполнения. Покупатели должны оценить структуру управления проектами поставщика, инженерные ресурсы и исторический опыт сложных установок. Наличие надежной внутренней инфраструктуры является обязательным условием. Вам следует проверить их инженерный отдел, производственную зону и наличие специального персонала по управлению проектом, который будет контролировать вашу установку от начала до конца. Мы ищем преданных своему делу менеджеров проектов, которые используют диаграммы Ганта, выравнивание ресурсов и четкие протоколы связи.
| Партнер по интеграции поставщика | метрического | оборудования. |
|---|---|---|
| Объем поставки | Поставляет автономные машины на основе стандартных спецификаций. | Разрабатывает и поставляет единую автоматизированную производственную линию. |
| Инженерная поддержка | Указываются основные размеры машины и электрические нагрузки. | Предоставляет полные 3D-планы объектов и планы интеграции инженерных сетей. |
| Протоколы тестирования | Стандартный пробный прогон на заводе перед отправкой. | Строгая ЖИР с использованием именно вашего загрязненного сырья. |
| Присутствие на месте | Направляет одного технического специалиста для базового запуска. | Развертывает многопрофильную инженерную команду для полного SAT. |
Оценка инфраструктуры поставщика требует физического или детального виртуального аудита. Посмотрите на их производственные цеха. Отдают ли они большую часть обработки на аутсорсинг или контролируют допуски самостоятельно? Собственное производство обычно обеспечивает лучший контроль качества и более быстрый оборот запасных частей. Вам нужен партнер, который максимально контролирует свою цепочку поставок.
Прежде чем производить какое-либо оборудование, поставщик должен проанализировать логистику сырья и характеристики тюков. Оценка конфигурации входящих тюков помогает проектировать автоматизированные системы подачи. Сюда входят конвейерные ленты, разрыватели тюков и механизмы транспортировки материалов. Это оптимизирует общезаводскую логистику и обеспечивает постоянную скорость подачи на технологическую линию. Если ваши тюки содержат большое количество проволоки или лент, система подачи требует автоматического удаления проволоки, чтобы предотвратить катастрофическое повреждение измельчителя.
Настройка линии мойки пластика для конкретного сырья является важным инженерным шагом. Линии мойки должны быть адаптированы к точным уровням загрязнения и типам материалов. Переработка сельскохозяйственной пленки требует совершенно других методов трения и разделения по сравнению с обработкой использованных ПЭТ-бутылок. Сельскохозяйственная пленка содержит большое количество песка и почвы, что требует агрессивной предварительной промывки и использования специальных поплавковых резервуаров для предотвращения быстрого износа последующих шнеков экструдера.
Планирование компоновки и оптимизация рабочих процессов напрямую влияют на повседневную деятельность. Поставщик должен предоставить подробные макеты 2D и 3D CAD. Эти компоновки оптимизируют поток материалов, доступ оператора и пространство для технического обслуживания в пределах существующей площади вашего предприятия. Вы не можете разместить массивный экструдер у стены, если винту требуется зазор в двадцать футов, чтобы его можно было снять во время технического обслуживания. Правильное пространственное планирование предотвращает операционные кошмары.
Интеграция передовых методов сортировки максимизирует эффективность очистки и обработки до того, как материал попадет на фазу гранулирования ядра. Сортировщики ближнего инфракрасного или оптического диапазона удаляют некачественный пластик и посторонние полимеры. Раннее удаление этих загрязнений предотвращает их плавление в готовых гранулах, что может привести к ухудшению механических свойств переработанной смолы.
Требования к коммунальным предприятиям и выравнивание инфраструктуры должны быть согласованы задолго до прибытия оборудования. Поставщик должен четко определить требования к потреблению коммунальных услуг. Сюда входит интеграция очистки воды, балансировка электрической нагрузки, потребности в сжатом воздухе и протоколы управления сточными водами. Если ваша местная сеть не может поддерживать пусковую силу двигателя экструдера мощностью 500 кВт, вам необходимо знать это на этапе предварительного проектирования, чтобы установить необходимые устройства плавного пуска или модернизацию трансформатора.
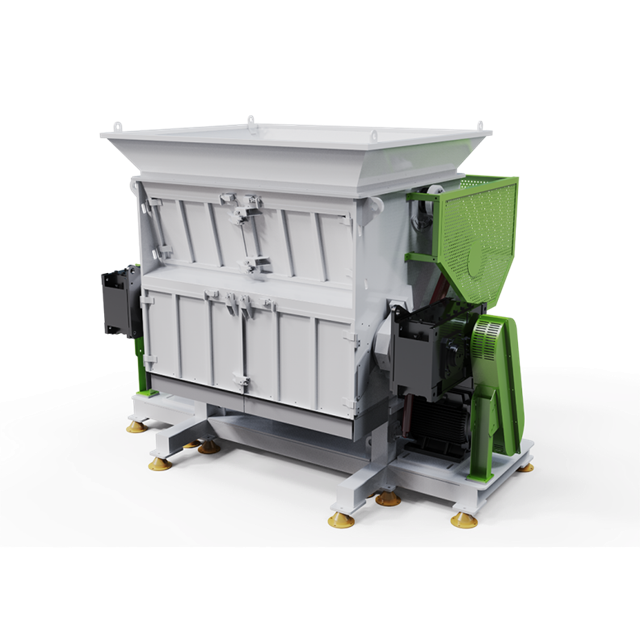
Проверка системы гранулирования пластика перед отправкой снижает серьезные риски при установке. Заводские приемочные испытания (FAT) позволяют покупателю увидеть работу оборудования на предприятии поставщика. Этот процесс проверяет механическую целостность, логику автоматизации и протоколы безопасности в контролируемых условиях. Обнаружение ошибки в программном обеспечении или смещения приводного вала на заводе обходится в несколько раз дешевле, чем исправление на вашем производстве.
Проведение испытаний материалов с точными профилями лома является важнейшим компонентом FAT. Использование фактически загрязненного сырья покупателя подтверждает эффективность фильтрации расплава, эффективность дегазации, удаление влаги и конечное качество гранул. Общие испытания материалов неточно отражают реальные эксплуатационные проблемы. Если вы обрабатываете пленки с интенсивным нанесением печати, FAT должен доказать, что система дегазации способна справляться с определенными летучими веществами чернил, не вызывая пористости гранул.
Во время FAT важно установить базовые показатели производительности. Покупатели должны документировать пропускную способность, потребление энергии на килограмм и потери урожая. Эти показатели служат основой для ввода в эксплуатацию на месте. Они гарантируют, что оборудование после установки на вашем предприятии будет работать точно так, как было обещано. Во время этих испытаний мы всегда записываем удельный вес и объемную плотность продукции, чтобы подтвердить консистенцию материала.
Разделение труда при монтаже должно быть четко определено. Производитель оборудования для гранулирования пластика должен предоставить ведущих инженеров-механиков и электриков для контроля над местными подрядчиками покупателя по монтажу и монтажу. Это гарантирует, что оборудование будет собрано в соответствии с точными заводскими спецификациями. Местные монтажники берут на себя тяжелую работу, но заводские инженеры следят за правильным подключением каждого фланца, датчика и силового кабеля.
Решение проблем многомашинного интерфейса и синхронизации требует экспертного контроля. Поставщик обеспечивает правильную синхронизацию скорости, натяжения и потока материала между отдельными обрабатывающими установками. Сюда входят измельчители, промывочные баки, центрифуги и экструдеры-питатели. Несоосность здесь приводит к немедленным узким местам в работе. Если центрифуга выгружает материал быстрее, чем термическая сушилка успевает его обработать, система включится и отключится.
Компетентный поставщик предвидит и минимизирует распространенные задержки при вводе в эксплуатацию. Частые узкие места во время установки включают проблемы с интеграцией программного обеспечения, несоосность датчиков и ошибки подключения к инженерным сетям. Наличие заводских инженеров на месте позволяет быстро обнаруживать и устранять неполадки. Они могут «на лету» переписать логику ПЛК, чтобы приспособиться к неожиданному поведению материала или ограничениям оборудования.
Приемочные испытания на месте (SAT) и гарантии производительности завершают этап установки. Система должна работать непрерывно в течение определенного периода времени, обычно от 48 до 72 часов, на предприятии покупателя. Он должен соответствовать всем контрактным гарантиям пропускной способности и качества до окончательного утверждения и передачи проекта. Мы не выплачиваем окончательный платеж до тех пор, пока SAT не подтвердит, что линия может работать на 100% мощности без срабатывания сигнализации или производства некондиционного материала.
Разработка стандартных операционных процедур (СОП) является основной обязанностью поставщика. Они должны предоставить комплексные СОП для конкретного объекта, которые будут определять переход от работы под руководством поставщика к работе под руководством покупателя. Четкая документация предотвращает операционные ошибки и обеспечивает согласованность результатов. Эти СОП должны включать наглядные пособия, процедуры блокировки/маркировки и пошаговые последовательности запуска.
Для долгосрочного успеха необходимо практическое обучение операторов и техническому обслуживанию. Местный персонал должен быть обучен последовательности запуска и остановки, операциям смены экранов, управлению температурным профилем и устранению распространенных неисправностей. Операторам нужна уверенность, чтобы самостоятельно управлять линией. Мы настаиваем на том, чтобы наши операторы физически выполняли замену сеток и очистку фильерных головок под наблюдением заводских инженеров, прежде чем они покинут площадку.
Графики профилактического обслуживания защищают инвестиции в оборудование. Поставщик должен определить ежедневные, еженедельные и ежемесячные процедуры технического обслуживания. Соблюдение этих графиков предотвращает незапланированные простои и продлевает срок службы критически изнашиваемых деталей. Сюда входят лезвия измельчителя, ножи гранулятора и шнеки экструдера. Пренебрежение смазкой главного подшипника экструдера в соответствии с графиком приведет к катастрофическому отказу и неделям производственных потерь.
| Интервал обслуживания | Требуемые действия | Компонент Фокус |
|---|---|---|
| Ежедневно | Осмотрите и очистите линзы оптического сортировщика. | Точность сортировки |
| Еженедельно | Проверьте натяжение всех приводных ремней и цепей конвейера. | Транспортировка материалов |
| Ежемесячно | Проанализируйте трансмиссионное масло на наличие металлических частиц. | Система привода экструдера |
| Ежеквартальный | Измерьте износ шнека экструдера и зазор цилиндра. | Стабильность давления расплава |
Наличие запасных частей и реалии цепочки поставок напрямую влияют на непрерывность работы. Вы должны оценить запасы запасных частей поставщика, сроки поставки критически важных компонентов и возможности местного склада. Недельное ожидание замены устройства для смены сит останавливает производство и снижает прибыльность. Мы требуем, чтобы поставщики предоставили список рекомендуемых запасных частей, разбитых по категориям критически важных, быстроизнашивающихся и долгосрочных деталей.
Современные системы ПЛК и модули удаленного доступа обеспечивают удаленную диагностику и поддержку автоматизации. Это позволяет инженерам поставщика быстро устранять неполадки программного обеспечения и автоматизации без необходимости посещения объекта. Безопасное VPN-соединение позволяет заводскому технику видеть именно те экраны HMI, которые видит ваш оператор. Они могут выявить неисправную термопару или сработавший ЧРП за считанные минуты, что значительно сокращает время простоя.
Дальновидный поставщик разрабатывает модульные системы, которые поддерживают постоянное совершенствование и возможность модернизации. По мере развития вашего сырья или потребностей рынка система должна быть адаптирована к обновлениям. Возможно, вам потребуется добавить усовершенствованные модули сортировки или усовершенствованные устройства дегазации. Модульная конструкция позволяет вам реализовать эти обновления без необходимости полной замены линии или масштабных структурных модификаций вашего предприятия.
Ответ: Срок выполнения обычно составляет от 4 до 8 месяцев. В этот временной интервал входят индивидуальное проектирование, производство, заводские испытания и логистика доставки, что в значительной степени зависит от уровня настройки, необходимого для вашего конкретного сырья.
Ответ: Для интеграции необходимы замкнутые системы водоснабжения. Поставщики должны предоставить точные требования к расходу и данные о загрязнении на этапе предварительного проектирования, чтобы местные подрядчики могли согласовать возможности очистки сточных вод предприятия с производительностью промывочной линии.
Ответ: Комплексная заводская проверка включает в себя визуальный механический осмотр, пробные прогоны и фактические испытания материалов с использованием вашего конкретного загрязненного сырья. Оно также должно включать строгую проверку пропускной способности и проверки протоколов безопасности.
Ответ: Покупатель обычно нанимает местных монтажников, трубомонтажников и электриков для выполнения физического труда. Производитель предоставляет инженеров-механиков и электриков, которые будут руководить местными бригадами и обеспечивать правильную сборку.
Ответ: Производители связывают договорные гарантии производительности с приемочными испытаниями на месте (SAT). Перед окончательной приемкой оборудование должно поддерживать обещанную производительность в течение непрерывного периода от 48 до 72 часов с использованием заранее определенных характеристик материалов.
Ответ: Предприятия должны иметь запас быстроизнашивающихся деталей. Сюда входят ножи измельчителя, лопасти гранулятора, сетки экструдера, нагревательные ленты и специальные уплотнения для предотвращения продолжительных простоев во время планового технического обслуживания.


