
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-11 Происхождение:Работает


Пластиковые отходы — это просто экологический мусор или скрытый промышленный актив? Зайдите в любой современный магазин, и вы увидите ответ. Для производственных предприятий и дальновидных инвесторов рентабельность восстановления материалов полностью зависит от качества, чистоты и стабильности конечной продукции. Производителям требуется вторичное сырье, которое по своим характеристикам точно такое же, как первичные нефтехимические пластмассы. Это означает, что процесс трансформации должен выполняться с абсолютной механической точностью.
Эта трансформация основана на высокотехнологичном многоэтапном процессе, который превращает необработанные, загрязненные отходы в ценное, готовое к производству сырье. Точное понимание того, какие результаты дает каждый этап этой операции, имеет решающее значение для обоснованных инвестиций в оборудование. В этом техническом руководстве мы подробно опишем, какие материалы производятся на каждом этапе производственной линии. Анализируя механические принципы и выход материалов, руководители предприятий могут точно выбрать подходящее оборудование, отвечающее строгим требованиям целевого рынка.
Обзор основных результатов
| Стадия обработки. | Выход | первичного оборудования. Материал. | Физические характеристики. | Рыночная стоимость. |
|---|---|---|---|---|
| Этап 1: Уменьшение размера | Одновальный измельчитель | Грубая перешлифовка | Фрагменты неправильной формы размером от 10 до 40 мм, немытые. | Низкий. Служит промежуточным сырьем. |
| Этап 2: Обеззараживание | Линия мойки трением и поплавком | Чистые хлопья | Без грязи и масла, влажность ниже 1 процента. | Середина. Готов к термической экструзии. |
| Этап 3: Термическая экструзия | Грануляционный экструдер | Равномерные пеллеты | Стандартизированные твердые шарики, отсутствие структурных пустот. | Высокий. Прямой ввод для литья под давлением. |
Превращение потребительских или постпромышленных отходов в многоразовый производственный материал — это не одно действие. Скорее, это тщательно продуманная последовательность механических и тепловых событий. Вся операция предназначена для систематического удаления переменных обработки. Устраняя несоответствие размеров, биологическое загрязнение и захваченную влагу, операторы получают стандартизированное сырье.
Еще до начала механической обработки предприятия по сбору идентифицируют и разделяют пластик по типу полимера, чтобы предотвратить катастрофическое перекрестное загрязнение. После сортировки и прессования материал поступает на механическую линию. Большие, громоздкие пластмассы жестоко разбиваются на удобные куски с помощью сверхмощных роторов. Впоследствии механическое трение и термическая динамика удаляют примеси. Наконец, очищенный материал плавится, фильтруется на микроскопическом уровне и превращается в твердые шарики.
Для руководителей предприятий окупаемость инвестиций напрямую зависит от чистоты и однородности конечного продукта. Производителям потребительских товаров требуются точные показатели текучести расплава и отсутствие летучих примесей, чтобы предотвратить дефекты в их машинах для литья под давлением. Используя высококачественную технологическую линию, операторы могут устанавливать более высокие рыночные цены на свои материалы. Это эффективно меняет их бизнес-модель от простого управления отходами к передовым поставкам полимеров.
Первое крупное механическое вмешательство в линию рекуперации полностью сосредоточено на уменьшении объема. Необработанные отходы поступают в сложных формах. Подумайте о плотно намотанных сельскохозяйственных пленках или массивных, плотных автомобильных деталях. Эти структуры должны быть стандартизированы до того, как произойдет какая-либо очистка или плавление.
Непосредственный результат этого начального этапа известен как переизмельчение пластика или измельчение отходов. Физически это грубо вырезанные фрагменты пластика неправильной формы. В зависимости от конкретного калибровочного сита, установленного под ротором, выход обычно составляет от 10 до 40 мм в диаметре. На этом этапе отходы остаются сильно загрязненными поверхностной грязью, бумажными этикетками и остаточной влагой.
Для надежного достижения такого грубого результата операторы полагаются на надежный измельчитель пластика . В этих машинах используется низкоскоростная механика с высоким крутящим моментом для разрушения твердых материалов. Например, установка промышленного класса часто оснащена двигателем мощностью от 37 до 132 кВт для обеспечения плотной продувки. Массивный гидравлический толкатель прижимает массивный пластиковый блок к вращающемуся валу, покрытому ножами из закаленной стали. Машина прилагает огромную силу сдвига для разрушения материала. Важно отметить, что при этом не выделяется чрезмерное тепло трения, которое может привести к преждевременному расплавлению полимера и заклиниванию режущей камеры.
Хотя измельченный измельченный материал является определенным продуктом, его прямое применение на рынке относительно ограничено. Некоторые отрасли производства с низким уровнем цен могут закупать непромытый шлифовальный материал для производства толстостенных изделий, для которых структурная эстетика не имеет значения. Однако на профессиональном предприятии измельчение служит исключительно промежуточным сырьем, предназначенным для плавного перехода на последующую фазу промывки.
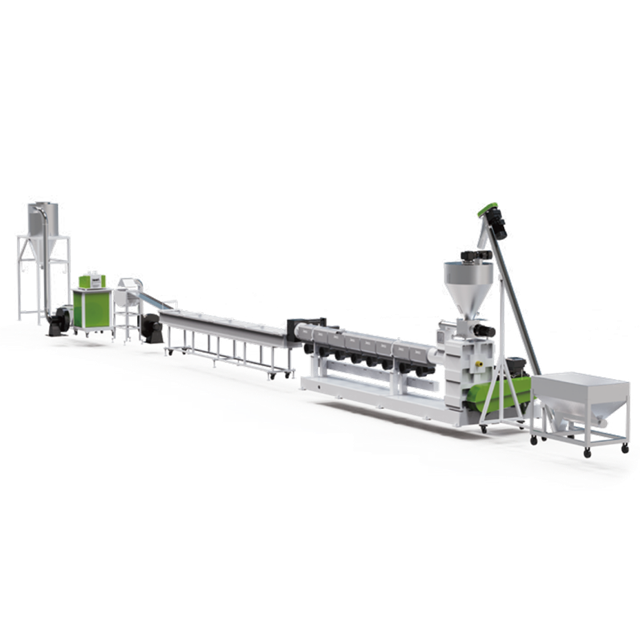
После измельчения до однородного размера материал должен пройти тщательную дезинфекцию. На этапе мойки пластик начинает приобретать значительную коммерческую ценность. Любые оставшиеся примеси будут карбонизироваться на более поздней стадии плавления, разрушая конечный продукт.
Выход на этом этапе состоит из чистых пластиковых хлопьев. В отличие от сырого измельчения, эта щепа подвергается тщательной обработке. Они полностью очищены от органических остатков, машинного масла, химических клеев и бумажных этикеток. Кроме того, они подвергаются механической и термической сушке. Содержание влаги снижается до строгого минимума, часто ниже 1 процента. Любой инженер-экструдер, работающий на передовой линии экструзии, знает, что избыток влаги является непреложной точкой отказа, вызывающей сильное пенообразование и кавитацию внутри цилиндра экструдера.
Для производства этих первозданных чипсов требуется многофункциональная линия для мойки вторичной переработки . Эта система работает за счет сочетания кинетической энергии и удельного веса. Высокоскоростные фрикционные шайбы вращают хлопья на сетчатом сите со скоростью более 1000 об/мин. Это интенсивное механическое трение буквально счищает стойкую грязь. После этого в резервуарах с тонущим и плавающим резервуарами используется разделение по плотности. Полиэтилен плавает, а более тяжелые загрязнения или некачественный пластик благополучно опускаются на дно. Для получения стойких промышленных клеев хлопья перемешивают в нагреваемых терморезервуарах с использованием щелочных моющих средств.
Чистые хлопья имеют значительный вес на рынке. Хлопья полиэтилентерефталата высокой чистоты часто продаются напрямую производителям для прядения полиэфирных волокон для текстильной промышленности. Однако для максимизации прибыли и универсальной совместимости эти хлопья необходимо преобразовать в более плотный формат.
Последний и наиболее технологически сложный этап процесса переработки устраняет разрыв между переработанными отходами и чистыми производственными материалами.
Конечная продукция состоит из пластиковых гранул, обычно называемых гранулами. Это маленькие, очень однородные шарики размером с чечевицу из твердого пластика. Пеллеты представляют собой золотой стандарт в индустрии пластмасс. Благодаря стандартизированному размеру, форме и объемной плотности они идеально отражают физические свойства первичной нефтехимической смолы.
Чтобы превратить легкие хлопья в плотные гранулы, на предприятиях используется специализированная машина для гранулирования пластика . Этот процесс является чудом термодинамики. Чистые хлопья подаются в нагретую бочку с вращающимся шнеком. В промышленных экструдерах часто используется соотношение L/D 32:1 или 36:1, чтобы обеспечить достаточное время пребывания в расплаве. Комбинация термических ленточных нагревателей и механического сдвига превращает пластик в вязкую однородную жидкость.
В частности, расплавленный полимер проталкивается через невероятно тонкие металлические сетки. Он улавливает микроскопические примеси, такие как крошечные фрагменты алюминия, оставшиеся после стирки. Вакуумные отверстия вдоль цилиндра экструдера удаляют захваченные газы и испаряемую влагу. Этот критический этап дегазации предотвращает образование структурных пузырьков в конечном продукте. Наконец, отфильтрованный расплав проталкивается через фильеру и сразу же разрезается высокоскоростными вращающимися лезвиями, мгновенно затвердевая в однородные гранулы.
Различные семейства полимеров демонстрируют различное реологическое поведение. Поэтому обработка таких распространенных материалов, как полипропилен и полиэтилен, требует специальной конфигурации оборудования для предотвращения термического разложения.
Полипропилен и полиэтилен составляют подавляющее большинство потребительской упаковки в мире. Сюда входят легкие сумки для покупок, сельскохозяйственная стретч-пленка и жесткие контейнеры для моющих средств. Гибкие полиэтиленовые пленки представляют собой уникальную проблему в цехах из-за их низкой объемной плотности. Они имеют тенденцию плавать в бункере, а не плавно поступать в шнек.
Для решения этой проблемы с подачей была разработана специальная линия гранулирования ПП-ПЭ со встроенным компактором. Этот компонент использует тепло трения для предварительного уплотнения легких пленок в полурасплавленные фрагменты попкорна перед их принудительной подачей в экструдер. Это обеспечивает стабильную и непрерывную производительность, а высокопроизводительные модели достигают производительности до 1000 кг/ч.
Точность специальной линии гарантирует, что полученные гранулы сохранят свою молекулярную целостность. Эта продукция премиум-класса впоследствии используется промышленными производителями для производства товаров длительного пользования. Из этого материала изготавливаются сверхмощные промышленные футеровки, сельскохозяйственные ирригационные трубопроводы и жесткие бытовые контейнеры для хранения вещей. Сохраняя прочность полимерной цепи, эти машины обеспечивают производительность, которая надежно заменяет первичный пластик в сложных условиях.
В настоящее время глобальный ландшафт пластмасс меняется. Под влиянием агрессивных экологических требований, международных налогов на упаковку и давления со стороны потребителей транснациональные бренды потребительских товаров активно увеличивают использование постпотребительской смолы.
Следовательно, отрасль быстро уходит от даунсайклинга. Превращение высококачественного пластика в низкокачественные изделия, такие как парковые скамейки, больше не является основной целью. Вместо этого рынок поворачивается к замкнутому циклу переработки от бутылки к бутылке. Эта тенденция означает, что покупатели больше не удовлетворены сильно испорченными и не цветными пеллетами. Производители теперь требуют показателей текучести расплава и прочности на разрыв, которые точно соответствуют исходным нефтехимическим продуктам.
Чтобы оставаться конкурентоспособными в этой развивающейся ситуации, менеджеры предприятий должны обеспечивать продукцию, практически неотличимую от высококачественных материалов. Такая эволюция рынка вынуждает заводы модернизировать устаревшее оборудование. Крупные инвестиции в интеллектуальную оптическую сортировку и непрерывную фильтрацию расплава больше не являются обязательными. Это абсолютная основа, необходимая для обеспечения чистоты материалов и участия в прибыльных глобальных цепочках поставок.
Поскольку стандарты производства повсеместно растут, ручной контроль качества быстро устаревает. Современное оборудование объединяет интеллектуальные технологии, позволяющие исключить человеческие ошибки и гарантировать чистоту конечного продукта.
Задолго до того, как материал достигнет измельчителя, используются современные оптические системы сортировки. Используя технологию ближнего инфракрасного диапазона и камеры искусственного интеллекта, эти системы сканируют поток отходов на высокоскоростных конвейерных лентах. Они анализируют световой спектр, отраженный от пластика, чтобы определить точный химический состав каждого предмета. Это предотвращает катастрофическое перекрестное загрязнение, которое в противном случае привело бы к изменению температуры плавления и ухудшению качества всей партии экструдированных гранул.
Даже при тщательной промывке и оптической сортировке микроскопические загрязнения могут сохраняться. В ответ на это в современных экструзионных системах используются полностью автоматические устройства непрерывной смены сит. Эти интеллектуальные системы фильтрации постоянно контролируют внутреннее давление расплава. Когда внезапный скачок давления указывает на то, что сетка фильтра насыщена микроскопическими частицами, система автоматически заменяет сетку чистой, не останавливая производственную линию. Эта непрерывная фильтрация гарантирует безупречный результат премиум-класса.
Инвестирование в промышленное оборудование требует стратегического согласования между необработанными отходами, к которым у вас есть доступ, и конкретным рынком, на который вы собираетесь поставлять. Лица, принимающие решения, должны оценить несколько технических критериев, а не полагаться на догадки.
Сначала оцените плотность исходного материала. Физические свойства потока отходов определяют потребности в оборудовании. Для переработки жестких ящиков из полиэтилена высокой плотности требуются мощные одновальные измельчители с огромной ударопрочностью. Напротив, для мягких сельскохозяйственных пленок требуются измельчители, специально разработанные для предотвращения наматывания материала на ротор, а затем специальные плавающие промывочные баки.
Затем определите свои потребности в фильтрации и дегазации. Если ваша цель — поставлять продукцию мировым производителям литья под давлением, стандартные устройства смены сит вам не помогут. Вы должны оборудовать свою линию двухпоршневыми фильтрами плавления непрерывного действия, чтобы справляться с более высокими нагрузками по загрязнениям без падения давления в линии. Сильно отпечатанные или слегка влажные хлопья требуют длительной дегазации. Выберите цилиндр экструдера с несколькими зонами вакуумной вентиляции, чтобы обеспечить нулевую пористость готовых гранул.
Промышленная переработка не является универсальной задачей. Покупатели могут настраивать свои производственные линии, интегрируя определенные модульные компоненты. Стратегически сочетая целенаправленное уменьшение размера, строгие моющие модули и специализированную экструзионную линию, операторы могут точно спроектировать свое предприятие для достижения максимальной прибыли.
Пластиковые хлопья — это промежуточный продукт линии мойки, состоящий из измельченных, очищенных и высушенных кусков пластика. Пластиковые гранулы являются конечным продуктом гранулятора. На этом заключительном этапе хлопья расплавляются, подвергаются микроскопической фильтрации, дегазации и разрезаются на однородные твердые шарики, готовые к немедленному использованию в коммерческом производстве.
В общем, нет. Преобразование необработанных отходов в готовый к производству материал требует синхронизированной последовательности специализированного оборудования. Комплексная производственная линия должна включать измельчитель для первоначального измельчения, систему промывки для тщательного обеззараживания и экструдер для плавления и гранулирования конечного продукта.
Окупаемость инвестиций зависит от мощности оборудования, местных затрат на электроэнергию и наличия сырья. Однако предприятия, производящие окатыши высокой чистоты, часто полностью окупаются в течение 12–18 месяцев. Премиальная рыночная цена, обусловленная безупречными дегазированными окатышами, значительно ускоряет этот процесс по сравнению с продажей немытого вторичного помола.
Установка промышленного масштаба требует значительного физического пространства. Стандартная линия мойки и экструзии производительностью 1000 кг/ч обычно требует линейной длины не менее 40–60 метров. Правильное планирование планировки необходимо для размещения точек доступа для технического обслуживания, хранения тюков сырья и силосов для готовых пеллет.
Процесс восстановления материалов — это суровая среда, в которой точность машиностроения диктует рентабельность. Для получения высококачественного перемолотого сырья, безупречных хлопьев и гранул первичного качества требуется оборудование, рассчитанное на непрерывную работу в тяжелых условиях. Некачественное оборудование приводит к чрезмерным простоям и снижению производительности. Если вы готовы повысить производительность своего предприятия и установить более высокие рыночные цены, изучите надежные инженерные решения в Jwell. Свяжитесь с нашей командой инженеров сегодня через веб-сайт Jwell, чтобы настроить линию измельчения, промывки или гранулирования, точно соответствующую вашим производственным амбициям.


