
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-06 Происхождение:Работает


Переработка бывших в употреблении и постпромышленных полиолефинов представляет собой особую механическую проблему. Физические свойства гибких пленок резко отличаются от жестких пластиков, что усложняет непрерывную производительность на любом предприятии. Пленки с низкой объемной плотностью, такие как LDPE и LLDPE, ведут себя по-разному при термическом напряжении по сравнению с жесткими материалами с высокой объемной плотностью, такими как HDPE и PP. Предприятия, пытающиеся обрабатывать оба формата, часто сталкиваются с непостоянными скоростями подачи. Термическое разложение, частое засорение фильтров и ухудшение конечного качества гранул обычно нарушают работу.
Чтобы получить высококачественный, коммерчески выгодный рециклат, операторы заводов должны оценить технологические линии на основе эффективности сортировки, обеззараживания и архитектуры экструзии. Плохо настроенная линия дает темные, пахучие или хрупкие гранулы. В этом руководстве подробно описана техническая настройка, необходимая для высокопроизводительной машины по переработке пластиковых отходов ПП-ПЭ для успешной переработки как гибких, так и жестких форматов. Мы изучим подготовку материала, механизмы подачи и стратегии фильтрации расплава, которые обеспечивают стабильную производительность.
Определение базовой линии и критериев успеха является первым шагом в переработке полиолефинов в коммерческих объемах. Невозможно одинаково относиться ко всем потокам полиэтилена и полипропилена. Механические требования, предъявляемые к оборудованию для переработки, сильно различаются в зависимости от физической формы поступающего сырья. Операторы должны понимать поведение этих материалов, чтобы правильно настроить свои линии.
К твердым отходам относятся такие предметы, как бутылки из полиэтилена высокой плотности, контейнеры из полипропилена и ящики, отлитые под давлением. Эти материалы обладают высокой объемной плотностью. Они обеспечивают прямое измельчение и гранулирование. Жесткие хлопья удерживают меньше влаги после прохождения через фрикционную шайбу. Однако жесткие потоки часто поступают загрязненными крышками или крышками, изготовленными из другого полимера. Например, полипропиленовые крышки часто сопровождают бутылки из полиэтилена высокой плотности, требующие разделения по удельному весу.
Гибкие пленочные потоки состоят из упаковки из LDPE, LLDPE и BOPP. Эти материалы имеют очень низкую объемную плотность. Их высокое соотношение площади поверхности к объему приводит к значительному удержанию влаги на этапе стирки. Пленки очень склонны к наматыванию на режущие роторы и застреванию внутри стандартных загрузочных бункеров. Подача легкой, рыхлой пленки непосредственно в стандартный шнек экструдера приводит к значительному падению производительности и образованию скоплений воздуха.
Разделение прозрачных, белых и цветных фракций является экономической необходимостью. Отсутствие разделения цветов вынуждает операторов переводить материал в черные пеллеты. Рыночная цена черных окатышей значительно ниже. Потоки постпотребительских отходов представляют собой серьезные проблемы. Они содержат сильно напечатанные поверхности, многослойные структуры и органические остатки. Постпромышленный лом, как правило, чище, но все же требует тщательной сортировки по цвету, чтобы сохранить визуальную однородность конечной партии.
Перед началом производства необходимо определить приемлемое сохранение индекса текучести расплава (MFI). Процесс переработки по своей сути разрушает полимерные цепи, увеличивая MFI. Целевые показатели урожайности должны учитывать потерю влаги и удаление загрязнений. Целевые показатели механических свойств, таких как прочность на разрыв и ударопрочность, определяют, смогут ли переработанные гранулы повторно использоваться в производстве дорогостоящей упаковки или их следует отнести к толстостенным строительным изделиям.
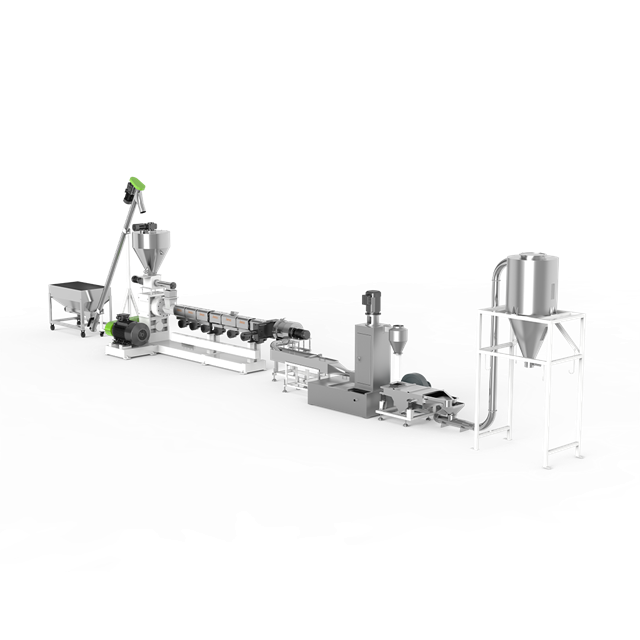
Качество конечной гранулы определяется задолго до того, как пластик расплавится. Предварительная подготовка определяет стабильность процесса экструзии. Плохо подготовленный материал приведет к перегрузке устройства смены сит и ухудшению расплава полимера.
Магнитные и вихретоковые сепараторы — это установки, которые нельзя пропустить. Вы должны удалить черные и цветные металлы до того, как материал попадет в первичный измельчитель. Алюминиевые колпачки, вкладыши из фольги и случайные болты могут привести к разрушению лопастей гранулятора и серьезным повреждениям цилиндра экструдера. Автоматизированные системы сортировки в ближнем инфракрасном диапазоне (NIR) изолируют целевые полимеры ПП и ПЭ от нежелательных пластиков, таких как ПЭТ и ПВХ. Даже небольшое количество ПВХ во время экструзии выделяет соляную кислоту, что приводит к разрушению оборудования и порче партии.
Оценка конструкции ротора необходима для эффективного уменьшения размеров. Конструкция с V-образным ротором или поперечным разрезом исключительно хорошо работает с жесткими материалами. Они обеспечивают высокую силу резания и равномерный размер чешуек. Гибкие пленки требуют специальных профилей, вырезанных ножницами. Эти профили предотвращают наматывание тонкого пластика на вал ротора и остановку двигателя. Интегрированные мокрые грануляторы используют воду непосредственно внутри камеры резки. Это запускает процесс мойки раньше, охлаждает лезвия и значительно снижает износ лезвий от абразивной грязи.
Комплексная линия для мойки пластика является защитным механизмом от загрязнения. Фрикционные шайбы используют высокоскоростное механическое перемешивание для удаления стойкого клея, бумажных этикеток и органических загрязнений с пластиковой поверхности. В сепараторных резервуарах с поплавком-поглотителем для разделения материалов используется удельный вес. Вода выступает в качестве среды. ПП и ПЭ имеют плотность менее 1,0 г/см³, поэтому они всплывают. Более тяжелые загрязнения, такие как ПЭТ, ПВХ, полистирол и металлы, опускаются на дно для удаления.
Системы горячей мойки необходимы для сильно загрязненных бытовых отходов. Эти резервуары нагревают воду и вводят каустическую соду (NaOH) вместе со специальными поверхностно-активными веществами. Химическое и термическое воздействие растворяет прочные клеи, остатки масел и поверхностные чернила, которые не может удалить холодная вода.
Влага – враг экструзии. Центробежные сушилки вращают жесткие хлопья на высоких скоростях, эффективно удаляя поверхностную воду. Однако центробежная сила недостаточна для гибких пленок. Мягкие полиэтиленовые и полипропиленовые пленки требуют использования отжимных сушилок. Эти шнековые прессы механически выжимают воду из рыхлого материала. Трение, возникающее при сжатии, также обеспечивает начальную термическую сушку. Это снижает уровень влажности ниже 3% перед тем, как материал попадает в экструдер.
На этапе экструзии чистые сухие хлопья превращаются в однородные гранулы. Работа со смешанными форматами требует универсальных механизмов подачи и надежной фильтрации расплава.
Интеграция резака и уплотнителя необходима для обработки пленки. В уплотнителе используются высокоскоростные вращающиеся ножи для выработки тепла от трения. Это тепло предварительно кондиционирует, сушит и уплотняет пушистую пленку. Затем уплотненный материал подается непосредственно в шнек экструдера. Для жесткого, сыпучего переизмельчения требуется стандартный бункер и системы принудительной подачи. Современная машина для гранулирования отходов пластика часто имеет гибридную конфигурацию или конфигурацию с двойной подачей. Такая установка позволяет быстро переключаться между тиражами пленки и жесткой пленки без замены основных аппаратных компонентов.
Конструкция шнека определяет качество расплава. Операторы должны оценить соотношение длины и диаметра (L/D). Соотношения от 30:1 до 36:1 обычно подходят для переработки полиолефинов. Одношнековые экструдеры предпочтительны для высокопроизводительной механической переработки однополимерных материалов. Они обеспечивают надежную работу и простоту обслуживания. Для компаундирования необходимы конфигурации с двумя шнеками, вращающимися в одном направлении. Если вам необходимо добавить красящие маточные смеси, минеральные наполнители или смешать самые разнообразные фракции, требуется агрессивное смешивание двухшнековой системы.
| зоны экструдера | (HDPE) | Целевая температура (пленка LDPE) | Функция |
|---|---|---|---|
| Зона подачи | 160°С - 180°С | 140°С - 160°С | Начальная плавка и транспортировка |
| Зона сжатия | 190°С - 210°С | 170°С - 190°С | Уплотнение и удаление воздуха |
| Зона измерения | 210°С - 230°С | 190°С - 210°С | Гомогенизация и создание давления |
| Головка | 220°С - 240°С | 200°С - 220°С | Окончательное формование перед гранулированием |
Фильтрация удаляет микроскопические загрязнения, оставшиеся после линии стирки. С этой задачей справятся устройства смены экрана. Устройство непрерывной смены сеток позволяет заменять фильтры без остановки производства. Лазерные фильтры и системы обратной промывки необходимы для работы с высоким уровнем загрязнения бумагой или алюминием. В результате дегазации в экстрактах задерживается влага, растворители печатной краски и летучие органические соединения (ЛОС). Одиночные или двойные зоны вакуумной дегазации вытягивают эти газы из расплава. Неспособность выпустить эти газы приводит к образованию пористых, хрупких гранул, наполненных микроскопическими пустотами.
Гранулирование с использованием водяного кольца или фильеры является отраслевым стандартом для ПП и ПЭ. Вращающиеся ножи разрезают расплав непосредственно на фильерной головке под непрерывным потоком воды. Этот метод обеспечивает однородную форму гранул, компактность и эффективное охлаждение. Грануляция стренги является альтернативой для конкретных применений жестких материалов с высоким MFI. Экструдер пропускает непрерывные пряди через водяную баню, а затем роторный нож измельчает их. Однако гранулирование стренги склонно к поломке стренги, если качество расплава колеблется или загрязняющие вещества блокируют фильеру. Подводное гранулирование лучше всего подходит для высокопроизводительных промышленных операций, требующих гранул идеальной сферической формы.
Выбор правильного оборудования требует баланса между капитальными затратами и эксплуатационной гибкостью. Вы должны оценить доминирующее сырье и долгосрочные производственные цели.
| Особенность | Обработка жестких отходов | Обработка гибкой пленки |
|---|---|---|
| Объемная плотность | Высокий (Свободный) | Низкий (пушистый, склонный к застреванию) |
| Механизм подачи | Принудительный питатель/стандартный бункер | Резак-Компактор |
| Требование к сушке | Центробежная сушилка | Отжим-сушилка (шнековый пресс) |
| Удержание влаги | Низкая поверхностная влажность | Высокая поверхностная влажность |
| Первичные загрязнители | Различные полимерные колпачки, жесткие этикетки. | Бумажные этикетки, плотные чернила, органика. |
Операторам необходимо взвесить преимущества выделенных линий по сравнению с гибридными. Использование отдельных линий для пленки и жестких материалов максимизирует производительность и сводит к минимуму механические регулировки. Однако для этого требуются значительные площади и капитальные вложения. Гибридные линии обеспечивают гибкость, но приводят к простоям во время переналадки. Вам также необходимо сделать выбор между прямой экструзией и компаундированием. Стандартная механическая переработка просто плавит и фильтрует пластик. Рецептура позволяет добавлять модификаторы ударопрочности и антиоксиданты для восстановления физических свойств деградировавших ПП и ПЭ.
Тщательно оцените энергопотребление. Посмотрите, сколько киловатт-часов требуется на килограмм продукции. Энергосберегающие системы индукционного нагрева цилиндра экструдера значительно снижают энергопотребление по сравнению со стандартными керамическими лентами. Уровень автоматизации напрямую влияет на затраты на рабочую силу. Автоматизированные устройства смены сит, непрерывный мониторинг влажности и встроенные системы управления ПЛК снижают необходимость постоянного ручного вмешательства и предотвращают катастрофические сбои в работе линии.
Выбор надежного производителя оборудования для гранулирования пластика снижает долгосрочные операционные риски. Проверьте источники их компонентов. Убедитесь, что они используют стандартизированные, доступные по всему миру компоненты, такие как ПЛК Siemens, подшипники SKF и двигатели ABB. Это предотвращает привязку к поставщику запасных частей. Требуйте тестирования и валидации. Перед закупкой вы должны провести испытание материала весом 1–2 тонны с вашим конкретным потоком непромытых отходов. Внимательно ознакомьтесь с их соглашениями об уровне обслуживания. Ищите гарантии на срок службы изнашиваемых деталей шнеков, стволов и лопастей. Убедитесь, что они предлагают надежную поддержку при установке и возможности удаленного устранения неполадок.
Даже самые хорошо спроектированные системы сталкиваются с эксплуатационными опасностями. Предвидение этих рисков предотвращает дорогостоящие простои и деградацию материалов.
Внезапные притоки ПВХ в поток полиэтилена представляют собой серьезный риск. ПВХ разлагается при температурах обработки, необходимых для ПЭ и ПП. Он выделяет соляную кислоту, которая разъедает цилиндр экструдера и разрушает расплав полимера. Чтобы смягчить эту ситуацию, установите высокочувствительные оптические сортировщики ближнего ИК-диапазона выше по потоку. Обучите персонал, занимающийся ручной сортировкой, по выявлению и удалению упаковки из ПВХ. Регулярно проверяйте плотность воды в резервуаре с поплавком и раковиной, чтобы обеспечить правильное разделение.
Упаковочная пленка с высоким уровнем печати сохраняет значительные остатки чернил и растворителей. Эти летучие органические соединения вызывают неприятный запах и нарушают структурную целостность гранул. Во время экструзии используйте специальные добавки к маточной смеси, такие как поглотители запаха и влагопоглотители. Сочетайте эти добавки с агрессивными системами двойной вакуумной дегазации, чтобы удалить улетучившиеся растворители из расплава перед гранулированием.
Высокий уровень загрязнения бумагой и алюминием быстро приведет к засорению фильтра расплава. Это вызывает резкие скачки давления внутри цилиндра экструдера. Установите строгие протоколы профилактического обслуживания устройства смены сит. Установите автоматические предохранительные блокировки с контролем давления. Эти датчики автоматически отключают приводной двигатель экструдера, если давление расплава превышает безопасные эксплуатационные пределы, предотвращая разрыв цилиндра или повреждение фильерной головки.
О: Да, но для этого требуется гибридная система кормления. Вам понадобится фреза-компактор с возможностью обхода или двойной подачи. Необходима тщательная корректировка температурного профиля, поскольку пленка и твердые материалы имеют разную объемную плотность и поведение плавления.
О: Пленка должна быть механически отжата или термически высушена до влажности менее 3%. Повышенная влажность приводит к вспениванию, пористости окатышей и чрезмерному износу системы вакуумной дегазации.
Ответ: Бытовые отходы содержат грязь, масла, органические вещества и бумажные этикетки. Без линии промывки эти загрязняющие вещества быстро забивают фильтры экструдера, разрушают расплав полимера и приводят к получению некачественных гранул, не отвечающих техническим требованиям.
Ответ: Металлические загрязнения откалывают лезвия гранулятора, наносят серьезные повреждения шнеку и цилиндру экструдера и приводят к катастрофическому выходу из строя фильтра фильтрации расплава. Магнитные и вихретоковые сепараторы, расположенные выше по потоку, являются критически важными средствами смягчения последствий.
Ответ: Разделение пластика по цвету позволяет переработчикам продавать натуральные или светлые гранулы с наценкой. Их можно легко покрасить в любой цвет. Из сырья смешанного цвета получаются темно-серые или черные гранулы, которые имеют ограниченное применение и имеют более низкую рыночную стоимость.
Ответ: Грануляция с использованием водяных колец разрезает расплав непосредственно на фильерной головке под потоком воды, что делает ее идеальной для гибких полиолефинов. При гранулировании прядей непрерывные пряди перед резкой протягиваются через водяную баню, что проблематично, если загрязняющие вещества вызывают разрыв прядей.
Ответ: Предотвратите деградацию, оптимизировав температурный профиль экструдера, чтобы избежать чрезмерного нагрева сдвига. Перед подачей убедитесь, что влажность не превышает 3%, используйте эффективную двойную вакуумную дегазацию и рассмотрите возможность добавления антиоксидантных маточных смесей на этапе экструзии.


