
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-13 Происхождение:Работает


Вы озадачены бесконечным выбором оборудования для промышленной переработки? Просмотр бесчисленных онлайн-списков может быстро превратиться в разочаровывающую задачу, поскольку каждый производитель заявляет, что создает самое лучшее оборудование на рынке. Как инженер по оборудованию, проработавший много лет в заводских цехах, я могу вам сказать, что глянцевые брошюры редко рассказывают всю историю.
Выбор неправильного оборудования для измельчения не просто разрушает ваш ежедневный производственный график. Это серьезно повлияет на вашу долгосрочную отдачу от инвестиций. Представьте себе сценарий, в котором машина, идеально откалиброванная для работы с тонкими сельскохозяйственными пленками, катастрофически выходит из строя — ломаются лезвия и сгибаются валы ротора — именно в тот момент, когда оператор пытается загрузить толстые жесткие трубы из ПВХ в бункер. Я видел, как это происходило, и возникающие в результате простои разрушительны с финансовой точки зрения.
В этом подробном руководстве вы узнаете, как именно расшифровать спецификацию. Мы избавимся от маркетингового жаргона, что позволит вам определить неоспоримые характеристики, технические параметры и данные поставщика, необходимые для осознанных и прибыльных инвестиций.
Прежде чем углубляться в сложные технические параметры, мы должны рассмотреть масштабные изменения, которые в настоящее время охватывают сектор переработки. Недавний анализ отраслевых тенденций в сфере закупок B2B выявил окончательный отход от «универсального» оборудования. Ввиду ужесточения требований глобальной экономики замкнутого цикла и спроса рынка на переизмельченный материал исключительно высокой чистоты современные предприятия по переработке отходов меняют свои стратегии закупок.
Покупатели больше не ищут стандартную коробку с вращающимися ножами. Вместо этого они активно инвестируют в узкоспециализированные подразделения, адаптированные к конкретным материальным потокам. Эта специализация значительно снижает образование мелкой пыли, снижает потребление энергии на тонну и обеспечивает соответствие продукции строгим стандартам, предъявляемым к последующим двухшнековым экструдерам. Сегодня список профессионального оборудования всегда должен четко обозначать предполагаемые конкретные применения материалов, а не обещать универсальные возможности.
Чтобы принять правильное решение о покупке, вам необходимо получить базовое представление о том, как эти системы функционируют в рамках более широкой линии переработки. Установка измельчения предназначена для переработки крупногабаритных пластиковых отходов в равномерный измельченный материал. Этот размол впоследствии можно промыть, экструдировать или гранулировать.
В онлайн-списках оборудования эти термины часто меняются местами, что приводит к дорогостоящим ошибкам при закупках. Измельчители работают на значительно пониженных скоростях с огромным крутящим моментом. Они разработаны специально для первичного измельчения массивных заготовок, деревянных поддонов или целых покрышек.
Напротив, грануляторы и дробилки работают на гораздо более высоких скоростях, используя острые вращающиеся ножи. Они разработаны для вторичного измельчения: берут более мелкие куски и точно разрезают их до определенного размера в миллиметре — обычно от 8 до 15 мм. Понимание этого фундаментального различия гарантирует, что вы выберете правильную категорию для своего учреждения.
При просмотре объявления о машине для дробления пластика вы должны сосредоточить свое внимание на пяти основных компонентах. Это загрузочный бункер, режущая камера, вал ротора, люлька сита и система моторного привода. Структурная целостность этих конкретных частей определяет общую долговечность устройства.
В высококачественных списках будет четко указана точная толщина стали, используемой в камере резки. Они также подчеркнут прецизионные допуски механической обработки вала ротора. Оборудование, изготовленное из тонкого, сложенного листового металла, будет сильно вибрировать в заводских условиях. При промышленных ударных нагрузках эти дешевые сварные швы неизбежно разрушаются.
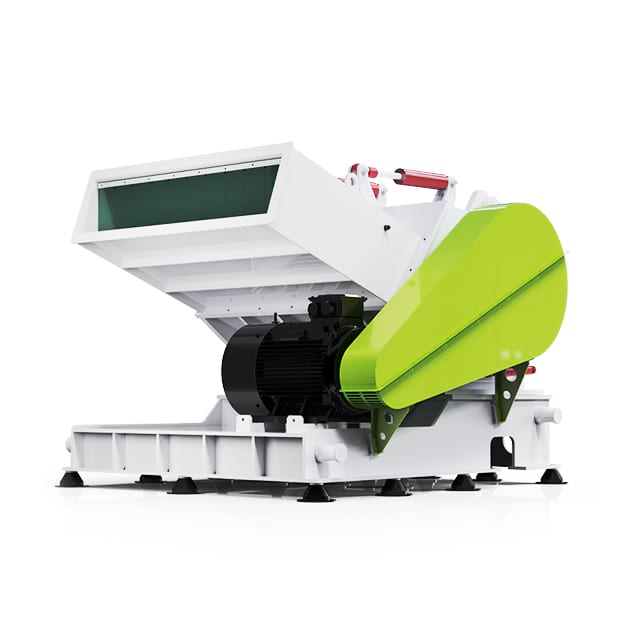
Самая частая и дорогостоящая ошибка при закупке оборудования заключается в предположении, что одна машина может эффективно обрабатывать все типы полимеров. Универсального решения просто не существует. Вы должны подобрать утюг к пластику.
Гибкие материалы, такие как стрейч-пленки из полиэтилена низкой плотности или мешки из полипропиленовой ткани, требуют очень специального оборудования для резки. Стандартные роторы неизбежно приводят к тому, что тонкие пленки плотно обертываются вокруг главного вала. Это создает огромное трение, плавит полимер и в конечном итоге останавливает приводной двигатель. При поиске оборудования для мягких пластиков отдавайте предпочтение спискам, в которых подчеркивается конструкция лезвий с ножничным или V-образным вырезом. Кроме того, для поддержания постоянной скорости подачи без спутывания часто требуются специализированные бункеры принудительной подачи или встроенные прижимные ролики.
Полые материалы, как известно, подпрыгивают внутри режущей камеры, а не эффективно захватываются и разрезаются лезвиями. Для обработки ПЭТ-бутылок и молочных кувшинов из ПЭВП необходимо оценить списки высокоскоростных многолопастных конфигураций. Ротор, оснащенный большим количеством режущих кромок, резко увеличивает частоту ударов. Это позволяет эффективно захватывать и нарезать полые предметы. В частности, конструкции с полым ротором обеспечивают превосходный воздушный поток, который естественным образом охлаждает материал во время обработки с высоким трением.
Длинные и жесткие материалы представляют собой исключительно опасную проблему при кормлении. Попытка вставить 3-метровую трубу из ПВХ в стандартный вертикальный гравитационный бункер не только неэффективна, но и крайне опасна для операторов. Покупатели, перерабатывающие эти неудобные материалы, должны искать специализированную дробилку для пластика с лотковыми пластинами, предназначенную для конкретных профилей.
Эти усовершенствованные устройства оснащены горизонтальными загрузочными желобами, параллельными полу завода. Эта специальная геометрия позволяет безопасно и автоматически втягивать длинные трубы, сайдинг и широкие листы в камеру резки. Используя горизонтальную подачу, вы полностью устраняете трудоемкую и опасную необходимость ручной предварительной резки материала ленточными пилами перед дроблением.
Режущая камера служит рабочим ядром всей системы. Следовательно, характеристики, подробно описанные в этом разделе списка, напрямую связаны с вашей ежедневной эффективностью обработки и текущими расходами на обслуживание.
Геометрическая компоновка ротора точно определяет, как кинетическая энергия передается поступающим пластиковым отходам. Разные механизмы служат совершенно разным целям. Выбор неправильного варианта станет узким местом всей вашей линии.
Конкретная марка металла ножей определяет, сколько часов машина может проработать, прежде чем техническим специалистам придется остановить линию для заточки. В стандартных списках может лениво указываться «легированная сталь», чего совершенно недостаточно для принятия обоснованного решения о закупках. Вы должны требовать точных металлургических марок.
Например, 9CrSi — это стандартная инструментальная сталь, обеспечивающая приличную ударопрочность, но, как известно, более низкую износостойкость. Он подходит только для обработки небольших объемов или очень мягких пластиков. С другой стороны, SKD-11 или D2 — это высокоуглеродистые инструментальные стали с высоким содержанием хрома, обладающие исключительной износостойкостью. Они абсолютно необходимы для обработки абразивных материалов, таких как стеклонаполненный нейлон, или для выполнения крупномасштабных непрерывных операций 24 часа в сутки, 7 дней в неделю. Альтернативно, Cr12MoV предлагает сбалансированное соотношение прочности и твердости, часто используемое в требовательных приложениях.
Различие между стандартной коммерческой установкой, предназначенной для периодического использования, и промышленной электростанцией имеет решающее значение для выживания вашего предприятия. Стандартные машины идеально подходят для периодического использования рядом с литьевым прессом. Модели для тяжелых условий эксплуатации разрабатываются с нуля для централизованных заводов по переработке отходов с высокой производительностью.
Настоящая сверхмощная дробилка для пластика будет с гордостью включать в себя различные технические усовершенствования. Внимательно изучите списки спецификаций, в которых упоминаются цельнометаллические маховики. Эти тяжелые диски накапливают кинетическую энергию вращения и позволяют преодолевать невероятно твердые комки, не останавливая приводной двигатель.
Кроме того, в настоящих моделях для тяжелых условий эксплуатации используются подшипники увеличенного размера, установленные снаружи. Физически размещая подшипники за пределами камеры резки, инженеры предотвращают разрушение смазки абразивной пылью и жидкостями. Этот единственный выбор конструкции значительно продлевает срок службы машины.
Спецификации для тяжелых условий эксплуатации становятся непреложными, когда ваше предприятие обрабатывает толстые продувочные материалы, переходные блоки из твердого пластика, автомобильные бамперы или толстостенные сельскохозяйственные трубопроводы. Эти плотные материалы создают огромные ударные нагрузки при ударе. Если вы попытаетесь обработать цельный 10-килограммовый блок АБС на стандартной машине, вы почти наверняка пострадаете от погнутых валов ротора, разбитых болтов лопастей и трещин в стенках корпуса.
Хотя модели для тяжелых условий эксплуатации, несомненно, требуют значительно более высоких первоначальных капитальных затрат, истинная отдача от инвестиций достигается за счет бесперебойной непрерывности работы. На высокопроизводительном предприятии по переработке отходов один час неожиданного простоя из-за заклинившего ротора или перегоревшего подшипника может легко стоить тысячи долларов из-за производственных потерь. Инвестиции в более толстые стенки камеры и более высокий крутящий момент двигателя служат страховкой от этих катастрофических сбоев.
Спецификации приводной системы, указанные поставщиком, должны идеально соответствовать пропускной способности вашего целевого объекта. Неправильная интерпретация этих важных цифр приводит непосредственно к неприятным узким местам или шокирующе высоким, напрасным счетам за электроэнергию.
Мощность двигателя выступает в качестве основного фактора производительности, обычно измеряемой в килограммах в час. Однако эта зависимость не совсем линейна. Это во многом зависит от объемной плотности материала. Например, надежный двигатель мощностью 30 кВт может легко перерабатывать 500 кг/ч жесткого тяжелого АБС-пластика, но тот же двигатель может производить только 300 кг/ч легких ПЭТ-бутылок из-за ограничений по объему подачи. Всегда сопоставляйте указанную мощность двигателя с гарантированной производительностью поставщика для вашего конкретного потока материалов.
Скорость вращения остается крайне неправильно понимаемой переменной. Более высокие обороты обычно предпочтительны для тонких, гибких пластиков, чтобы обеспечить быстрый и чистый разрез до того, как материал сможет согнуться или сложиться.
Напротив, при обработке толстых и жестких пластмасс высокие скорости создают чрезмерное и вредное трение. Это трение создает сильный нагрев, который может легко расплавить полимеры с низкой температурой плавления, заставляя их размазываться, как паста, и полностью заклинивать выпускные сетки. Для толстых материалов отдавайте предпочтение предложениям, предлагающим более низкие обороты в минуту в сочетании с высокомоментным многоременным приводом.
Потребление электроэнергии является одной из самых высоких текущих операционных расходов на любом заводе по переработке отходов. В списках оборудования премиум-класса подробно описывается интеграция высокоэффективных двигателей, таких как стандартные блоки IE3 или IE4, с внутренними обмотками из чистой меди. Кроме того, хорошо спроектированные маховики активно снижают электрическую нагрузку за счет использования физического импульса для поддержания скорости ротора во время сильных ударов. Это предотвращает резкие скачки напряжения, приводящие к срабатыванию автоматических выключателей на объекте.
Физические размеры измельченного пластика должны строго соответствовать требованиям последующего оборудования, такого как фрикционные шайбы, оптические сортировщики или двухшнековые экструдеры. Механизм экрана является единственным компонентом, контролирующим этот жизненно важный результат.
По-настоящему ценный листинг подчеркнет легкий доступ к подставкам для сит и немедленную доступность сеток различных размеров. Изогнутый экран расположен прямо под вращающимся ротором. Пластиковые фрагменты покидают камеру только тогда, когда они нарезаются на достаточно мелкие кусочки, чтобы пройти через перфорированные отверстия.
Поскольку обработка различных материалов часто требует замены экрана (используется 12-миллиметровое сито для литья под давлением вместо 8-миллиметрового сита для пленки), доступность имеет первостепенное значение. Машины, которые заставляют технических специалистов откручивать все нижнее шасси только для того, чтобы заменить сито, серьезно снизят вашу повседневную эффективность производства.
Качественный переизмельчение характеризуется равномерным размером и отсутствием чрезмерной микроскопической пластиковой пыли, так называемой мелочи. Мелкие частицы быстро сгорают во время экструзии, серьезно ухудшая качество конечных гранул. Достижение идеально равномерного заточки полностью зависит от структурной жесткости рамы машины, позволяющей поддерживать микроскопический и точный зазор между вращающимися и неподвижными ножами. Если в листинге подчеркиваются регулируемые стационарные ножи и прецизионно обработанные дуги сита, это убедительно указывает на то, что машина способна производить высококачественную и равномерную продукцию премиум-класса.
Оценивая объявления, покупатели часто полностью зацикливаются на пропускной способности и мощности двигателя. Однако суровые условия эксплуатации в заводских цехах диктуют, что безопасность оператора, управление акустикой и доступность обслуживания одинаково важны для долгосрочной прибыльности. Оборудование, которое в спецификации в формате PDF выглядит невероятно экономичным, может быстро превратиться в финансовое бремя, если оно требует мучительных простоев для планового обслуживания.
Уменьшение размеров промышленного пластика по своей сути является жестоким процессом с высоким уровнем шума. Удар лезвий из закаленной стали, разрушающих твердые полимеры, может легко превысить 100 децибел, что значительно превышает допустимые пределы профессионального воздействия. Длительное воздействие требует использования дорогостоящих средств индивидуальной защиты и строго ограничивает допустимую продолжительность смены.
Разумным покупателям следует активно искать интегрированную акустическую технику. Высококачественные производители устраняют шум непосредственно у источника с помощью нескольких продуманных конструктивных решений. Бункера с двойными стенками, плотно заполненные звукопоглощающими материалами, такими как специализированный пенополиуретан, значительно снижают передачу шума. В условиях строгих городских норм по шуму весь дробильный агрегат можно разместить в модульном акустическом кожухе. Кроме того, прочные резиновые изоляционные опоры предотвращают распространение низкочастотных вибраций конструкции через фундамент здания.
Камера резки представляет собой одну из самых опасных зон на любом предприятии по переработке отходов. Оценка механизмов безопасности, подробно описанных в списке поставщика, абсолютно не подлежит обсуждению.
Машина, соответствующая требованиям законодательства, должна быть оснащена надежными электромеханическими защитными блокировками. Эти механизмы обычно включают в себя мощные концевые выключатели, подключенные непосредственно к контактору главного двигателя. Если бункер наклонен для плановой очистки или опора сита опущена хотя бы на долю дюйма, концевой выключатель физически размыкает электрическую цепь. Это делает совершенно невозможным включение ротора. Кроме того, обратите внимание на усовершенствованные переключатели нулевой скорости, которые гарантируют, что бункер не может быть разблокирован до тех пор, пока тяжелый вращающийся ротор не остановится полностью без питания.
Заточка лезвий и замена сит являются неизбежными рутинными задачами. Если машина плохо спроектирована, простая замена лезвия может привести к тому, что два техника потеряют целую смену. При проверке моделей большой грузоподъемности физический вес бункера и опоры сита делает подъем вручную невероятно опасным. Обратите внимание на следующие особенности обслуживания:
| Задача по техническому обслуживанию | Стандартное ручное оборудование | Усовершенствованное гидравлическое оборудование | Ориентировочная экономия времени |
|---|---|---|---|
| Открытие бункера | 15–30 минут (требуется мостовой кран) | 1–2 минуты (кнопочная гидравлика) | снижение на 90% |
| Замена экрана | 45–60 минут (отвинчивание шасси вручную) | 10–15 минут (гидравлическая опускная люлька) | скидка 75% |
| Полная смена лезвия | 4–6 часов (внутрикамерная настройка интервала) | 1,5–2 часа (предустановленная джиг-система) | скидка 65% |
| Смазка подшипников | Требуется частичная разборка панели безопасности. | Внешние смазочные ниппели | Мгновенный доступ |
Приобретение оборудования для промышленной переработки редко бывает простой локализованной сделкой. Покупатели B2B часто импортируют тяжелое оборудование через границы, чтобы получить определенные технические преимущества. Следовательно, машина, прибывающая к вам на док, надежна настолько, насколько надежна стоящая за ней производственная организация. Тщательная оценка корпоративных полномочий поставщика и инфраструктуры поддержки после установки является жизненно важным заключительным этапом цикла закупок.
Впечатляющие технические характеристики мало что значат, если в реальном производственном процессе отсутствует стандартизированный контроль качества. При просмотре объявления всегда проверяйте наличие международно признанных сертификатов.
Подлинный знак CE указывает на то, что оборудование соответствует строгим европейским директивам в отношении механической безопасности и рисков, связанных с низким напряжением. Сертификация ISO 9001:2015 подтверждает, что производитель использует строго стандартизированную систему управления качеством, обеспечивающую строгую последовательность сварки, обработки на станках с ЧПУ и окончательной сборки. Отчеты сторонних инспекций таких уважаемых организаций, как SGS или TÜV, обеспечивают независимую и беспристрастную проверку реальных производственных возможностей завода.
Никогда не завершайте импорт дорогостоящего промышленного актива, не потребовав строгих заводских приемочных испытаний. FAT — это тщательно документированная процедура, при которой производитель физически тестирует полностью собранную машину с использованием конкретного потока материалов перед ее упаковкой для отправки.
Если вы покупаете оборудование для обработки толстостенного ПВХ, тестирование машины на заводе с тонкими ПЭТ-бутылками для воды совершенно не сможет подтвердить ее истинную производительность. Покупатели должны предоставить поставщику точные спецификации материалов. Стандартный протокол FAT должен тщательно включать непрерывные рабочие циклы для мониторинга нагрева подшипников, точную проверку производительности, анализ размера частиц для проверки на наличие пыли и неотредактированную видеодокументацию всей последовательности, четко показывающую проштампованный серийный номер машины.
Приобретение подходящего оборудования для уменьшения размеров — это важное стратегическое бизнес-решение, которое выходит далеко за рамки простого сопоставления бюджета с ценой. Это требует глубокого понимания того, как конкретные технические характеристики — от металлургии лезвий до геометрии бункера — напрямую соответствуют вашим уникальным целям переработки и потокам материалов.
Не обращая внимания на первоначальные первоначальные затраты и уделяя особое внимание функциям, рассчитанным на работу в тяжелых условиях, энергоэффективности и эргономике обслуживания, вы защитите свое предприятие от серьезных простоев и низкого качества перешлифовки. Помните, что дешевая машина часто становится самым дорогим активом на вашем предприятии, если в уравнение учитывать трудозатраты на техническое обслуживание и производственные потери.
Не оставляйте свою операционную эффективность на волю случая. Оцените свой материал, требуйте прозрачных спецификаций и сотрудничайте с производителем, который понимает жестокие реалии промышленной переработки. Чтобы получить индивидуальные рекомендации по оборудованию, адаптированные к вашему конкретному потоку материалов, посетите сайт Jwell Recycling по адресу https://www.jwell-recycling.com, чтобы убедиться, что ваши следующие инвестиции в оборудование обеспечат стабильную, надежную и высокорентабельную эксплуатационную ценность.
Срок службы режущих лезвий сильно варьируется и полностью зависит от обрабатываемого полимера, наличия абразивных загрязнений, таких как песок или металлические хлопья, а также от конкретной металлургии самих лезвий. Для стандартных пластиков, таких как чистый ПЭТ или полиэтилен, лезвия премиум-класса, выкованные из высокоуглеродистой стали, такой как SKD-11, обычно требуют заточки каждые 40–80 часов непрерывной работы. Большинство высококачественных лезвий рассчитаны на повторную заточку от 10 до 15 раз, прежде чем структурная целостность металла будет нарушена. Обработка высокоабразивных материалов, таких как стеклонаполненный нейлон, быстро сокращает срок службы до 50%.
Цена во многом зависит от мощности двигателя, сложности конструкции ротора и общей массы конструкции. Стоимость небольших вспомогательных агрегатов, установленных рядом с прессом, используемых для чистых литников литья под давлением, обычно стоит от 1500 до 4000 долларов. Централизованные дробилки среднего класса, подходящие для стандартных предприятий по переработке отходов, обычно стоят от 5000 до 15 000 долларов. И наоборот, высокопроизводительная и сверхмощная модель, предназначенная для непрерывной и жесткой обработки толстых продувочных труб или толстостенных труб, может стоить от 20 000 до более 60 000 долларов. Общая стоимость владения всегда должна рассчитываться вместе с первоначальными капитальными затратами.
Со строгой инженерной точки зрения использование одной машины для самых разных материалов крайне неэффективно и потенциально может повредить оборудование. Мягкие, гибкие материалы, такие как пленки LLDPE, требуют специального ротора с режущим действием, напоминающим ножницы, и невероятно малым зазором между лезвиями, чтобы предотвратить наматывание пленки на вал. Напротив, твердые пластиковые куски требуют сверхмощного захвата или ротора V-образной формы, предназначенного для массивного и сильного распыления. Для оптимальной рентабельности инвестиций настоятельно рекомендуется использовать специализированные машины для отдельных потоков материалов.
Под водяным охлаждением понимается интегрированная активная система управления температурным режимом, в которой охлажденная вода непрерывно циркулирует через полые каналы, встроенные непосредственно в стенки дробильной камеры, вал главного ротора или корпуса внешних подшипников. Интенсивное механическое трение, возникающее в процессе уменьшения размера, создает огромное локализованное тепло. В случае полимеров с низкой температурой плавления это тепло может привести к плавлению пластика и его размазыванию по лезвиям и сетке, фактически ослепляя машину. Водяное охлаждение строго регулирует внутреннюю температуру, гарантируя, что пластик останется хрупким для чистой резки.
Плавление пластика внутри камеры почти всегда вызвано чрезмерным теплом трения, превышающим точку плавления полимера. Обычно это происходит из-за трех эксплуатационных ошибок: использования тупых ножей, которые разбивают, а не разрезают материал, работы ротора на слишком высоких оборотах для толстых материалов или подачи материала быстрее, чем сито может его выгрузить. Когда экран забивается расплавленным пластиком, материал задерживается внутри, усугубляя тепло трения, пока двигатель в конечном итоге не заглохнет.
Интервал замены сетки сита зависит от абразивности вашего материала и толщины стали сита. На крупносерийном предприятии по переработке чистого пластика прочное сито может прослужить от 6 до 12 месяцев. Однако если вы обрабатываете грязную сельскохозяйственную пленку, содержащую песок, или автомобильный пластик со стеклонаполнителем, абразивный износ приведет к расширению отверстий сита гораздо быстрее. Операторы должны визуально проверять экран еженедельно. Как только круглые отверстия приобретут овальную форму или края станут острыми и тонкими, сетку необходимо заменить, чтобы не допустить загрязнения слишком крупных кусков при окончательном измельчении.
Для расчета точной рентабельности инвестиций необходимо выйти далеко за рамки первоначальной покупной цены, указанной в счете. Комплексная, реалистичная модель окупаемости инвестиций должна в значительной степени учитывать энергоэффективность машины, прогнозируемую стоимость расходных деталей в течение 12-месячного периода и фактическое количество человеко-часов, необходимых для текущего обслуживания. Кроме того, высочайшее качество измельчения напрямую влияет на рентабельность инвестиций; Высокоравномерный переизмельченный материал с минимальным содержанием пыли предполагает гораздо более высокую рыночную цену. Наконец, вы должны принять во внимание разрушительную стоимость незапланированных простоев. Более дешевая машина, которая выходит из строя на три дня каждый месяц, принесет значительно меньшую долгосрочную рентабельность инвестиций, чем модель премиум-класса, имеющая время безотказной работы 99%.


