
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-06 Происхождение:Работает


Во всем мире спрос на переработанный нейлон испытывает беспрецедентный рост. Амбициозные цели корпоративной устойчивости и острая потребность в экономике замкнутого цикла материалов стимулируют этот рост. Аналитики рынка отмечают значительный сдвиг в секторе инженерных пластиков. Производители все чаще заменяют первичные смолы высококачественными переработанными полиамидами, чтобы соответствовать строгим требованиям по сокращению выбросов углерода. В частности, автомобильная и электронная промышленность лидируют в этом переходе. Они требуют переработанных материалов, которые по своим характеристикам идентичны первичным пластикам.
Однако переработка лома Полиамида 6 и Полиамида 66 – далеко не простая задача. Эти высокотехнологичные материалы требуют строгих протоколов сортировки и бескомпромиссного контроля влажности. Без надлежащей инфраструктуры операторы быстро обнаруживают, что качество пеллет резко падает. Это приводит к хрупкости продукции и бракованию партий. В этом подробном руководстве мы рассмотрим критические химические различия между этими полимерами. Мы также объясним, почему инвестиции в подходящую машину для гранулирования пластика являются определяющим фактором между прибыльной переработкой и дорогостоящим провалом.
Чтобы успешно перерабатывать полиамидные материалы, операторы заводов и лица, принимающие решения, должны сначала понять основные химические и физические различия. Хотя их часто случайно группируют под общим названием нейлон, обращение с ними как с идентичными во время интенсивного нагрева и сдвига в процессе переработки является критической операционной ошибкой.
Первичное расхождение возникает на молекулярном уровне во время полимеризации. Полиамид 6 синтезируют полимеризацией капролактама с раскрытием цикла. В результате образуется полимерная цепь с шестью атомами углерода на повторяющуюся единицу. И наоборот, полиамид 66 получают путем конденсационной полимеризации гексаметилендиамина и адипиновой кислоты. Этот специфический химический путь придает последнему более плотно упакованную, высококристаллическую молекулярную структуру.
На заводе это структурное различие определяет поведение материала. Полиамид 6 имеет температуру плавления около 220°С. Благодаря более плотной молекулярной упаковке и более сильным водородным связям Полиамид 66 плавится гораздо выше, при температуре около 260°C. Смешивание этих двух материалов за один цикл экструзии без усовершенствованных добавок, улучшающих совместимость, обычно приводит к катастрофическому выходу партии из строя. Если температура экструдера установлена около 230°C, любой присутствующий полиамид 66 останется нерасплавленным. Эти твердые камни мгновенно блокируют фильтры расплава и создают слабые места в готовых изделиях. Если температура будет повышена до 280°C, чтобы обеспечить более высокую температуру плавления, фракция Полиамида 6 подвергнется серьезному термическому разложению. Операторы заметят отчетливый едкий запах подгоревшего сельдерея, характерный для разлагающегося нейлона. Это сопровождается сильным обесцвечиванием, выделением газов и резкой потерей молекулярной массы.
Понимание характеристик конечного использования первичных смол помогает переработчикам выбирать правильные вторичные рынки для своих переработанных пеллет.
| Свойство | Полиамид 6 | Полиамид 66 | Значение переработки для переработчиков |
|---|---|---|---|
| Точка плавления | ~220°С | ~260°С | Требует строгого температурного зонирования в цилиндре экструдера. |
| Кристалличность | Ниже | Выше | Более высокая кристаллическая структура требует большей охлаждающей способности на поверхности матрицы. |
| Ударная вязкость | Отличный | Хороший | Переработанный полиамид 6 идеально подходит для изготовления ударопрочных вторичных продуктов. |
| Теплостойкость | Умеренный | Высокий | Переработанный полиамид 66 имеет преимущество в автомобильной промышленности. |
| Поглощение влаги | Выше | Ниже | Полиамид 6 требует немного более длительного времени высыхания перед экструзией. |
Из-за серьезных механических последствий перекрестного загрязнения этап предварительного гранулирования, возможно, является наиболее важным этапом любой операции по переработке нейлона. Высокочистое сырье является абсолютным условием получения дорогостоящих переработанных пеллет. Физическое разделение этих материалов, основанное на химических различиях, представляет собой уникальный набор препятствий.
Лом полиамида обычно поступает на предприятия по переработке в виде жесткого пластика или волокнистого текстиля. В рамках жесткой переработки операторы обычно получают постпромышленные или бытовые отходы из трех основных секторов.
Автомобильная промышленность остается крупнейшим источником жесткого лома. Компоненты включают концевые баки радиатора, впускные коллекторы воздуха, крышки двигателя и детали топливной системы. Эти детали часто усилены стекловолокном, иногда до 50 процентов. Такое усиление значительно усложняет процессы измельчения и экструзии из-за сильного износа оборудования.
Кроме того, оба материала широко используются в электротехнике и электронике для изготовления корпусов автоматических выключателей, прочных кабельных стяжек и корпусов электроинструментов. Их превосходные изоляционные свойства и огнестойкость делают их идеальными для таких применений. Потребительские товары, такие как компоненты офисной мебели, сверхмощные роликовые колеса и крепления для спортивного инвентаря, также являются распространенными и надежными источниками жесткого лома.
Когда собираются отходы жесткого нейлона, они редко бывают чистыми. Он часто поставляется в смеси с другими конструкционными пластиками, такими как ПОМ, ПБТ или ПП. Визуально разделить различные полиамиды с помощью сортировщиков невозможно. Современные предприятия по переработке должны полагаться на передовые, неразрушающие технологии для сортировки этих материалов до того, как они вступят в фазу экструзии.
Высокоскоростные оптические сортировщики ближнего инфракрасного диапазона используют спектроскопию для идентификации уникальных химических характеристик различных полимеров. Усовершенствованные датчики могут точно различать два варианта, выбрасывая их воздухом в отдельные контейнеры за доли секунды. Хотя разделение по плотности в резервуарах с поплавком-поглотителем отлично подходит для отделения полиамидов от плавающих полиолефинов, таких как ПП и ПЭ, оно не может отделить нейлоны друг от друга. Их плотность практически одинакова и составляет около 1,14 грамма на кубический сантиметр. Новые технологии в автомобильном секторе включают встраивание флуоресцентных химических маркеров в новые детали. При специальном УФ-освещении на предприятии по переработке эти детали подсвечиваются, что позволяет быстро и автоматически отделить их от немаркированных компонентов.
Если и существует один непреложный закон в переработке полиамида, то он таков: влага – главный враг. Пропуск или ускорение процесса сушки — наиболее частая причина некачественных переработанных пеллет. Эта оплошность приводит к немедленному отказу от партии последующими покупателями.
Полиамиды очень гигроскопичны. Они естественным образом впитывают влагу непосредственно из окружающей атмосферы. Амидные группы в полимерной цепи образуют прочные водородные связи с молекулами воды. Даже если твердый лом на ощупь кажется сухим, он может удерживать внутри до 3 процентов влаги.
Когда этот, казалось бы, сухой материал попадает в зону плавления экструдера, работающего при температуре от 240°C до 280°C, операторы могут услышать отчетливый потрескивающий звук. Это верный признак того, что захваченная вода бурно превращается в перегретый пар. Эта влага вступает в химическую реакцию с полимерными цепями в ходе разрушительного процесса, называемого гидролизом. Гидролиз разрушает амидные связи, эффективно разрезая длинные полимерные цепи на более короткие и слабые фрагменты. Непосредственным результатом на производстве является резкое снижение характеристической вязкости материала. Расплав становится водянистым и нестабильным, часто неконтролируемо пенясь на фильерной головке. В долгосрочной перспективе получается переработанная таблетка, которая становится хрупкой, слабой и совершенно непригодной для литья под давлением.
Стандартные сушилки горячим воздухом совершенно недостаточны для нейлона. Влага слишком прочно связана внутри полимерной матрицы. Отраслевые стандарты диктуют использование осушителей воздуха, которые циркулируют сверхсухой воздух с точкой росы минус 40°C через бункер для материала.
Обычно для сушки Полиамида 6 требуется поддерживать температуру от 80°C до 90°C в течение 4–6 часов. Полиамид 66 требует немного более агрессивного температурного профиля, обычно от 85°C до 95°C при той же продолжительности. Абсолютно неоспоримой целью является снижение внутренней влажности до уровня ниже 0,15 процента, прежде чем лом попадет в загрузочное отверстие экструдера. Во избежание догадок настоятельно рекомендуется использовать системы непрерывного контроля влажности, встроенные непосредственно в сушильный бункер.
После того, как лом тщательно отсортирован и тщательно высушен, следующим важным этапом является экструзия. Переработка нейлона сильно отличается от переработки обычных полиолефинов, таких как полиэтилен или полипропилен. Использование стандартного экструзионного оборудования часто приводит к серьезным узким местам производства, ухудшению свойств материала и крайне нестабильному качеству гранул.
Основная проблема заключается в поведении расплава. При нагревании до соответствующих температур плавления нейлон демонстрирует исключительно низкую вязкость расплава. На практике расплавленный полимер становится очень жидким, почти похожим на воду. Такая низкая прочность расплава делает традиционные механизмы резки с водяным кольцом весьма проблематичными, поскольку материал с трудом сохраняет свою форму перед охлаждением.
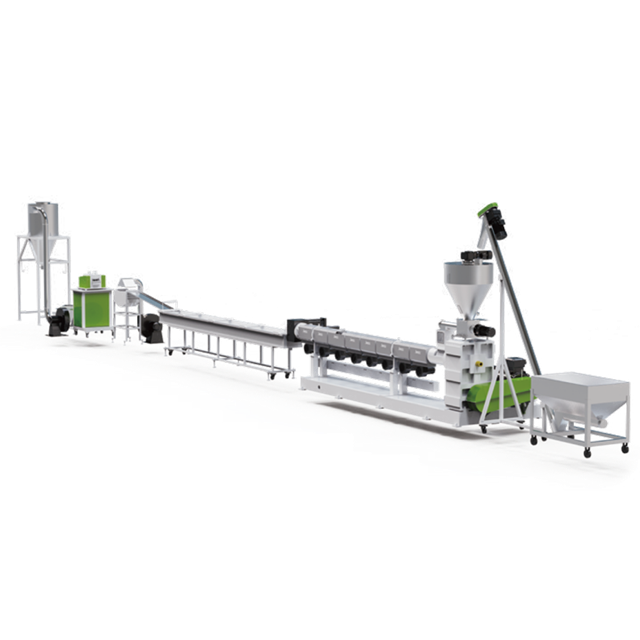
Поэтому для обработки требуется специализированное оборудование, оснащенное шнеками определенной геометрии и системами охлаждения. В стандартных отраслевых конфигурациях обычно используются системы гранулирования стренги. В стренговой установке высокотекучий расплав выдавливается через фильерную головку в длинные непрерывные пряди. Эти пряди немедленно протягивают через длинную ванну с водяным охлаждением для полного затвердевания перед подачей в высокоскоростной ротационный гранулятор. Кроме того, шнек экструдера должен быть спроектирован с индивидуальным соотношением длины к диаметру, часто 32:1 или 36:1. Такая конструкция обеспечивает достаточное время пребывания для плавного плавления, гомогенного смешивания и тщательной дегазации, не вызывая деградации при термическом сдвиге.
При настройке линии по переработке лица, принимающие решения, должны выбирать между одноступенчатой и двухступенчатой экструзионной системой. Выбор полностью зависит от состояния, степени загрязнения и влажности поступающего лома.
Одноступенчатый экструдер имеет один длинный цилиндр и шнек. Обычно он подходит для чистого постпромышленного лома, который был идеально высушен и не содержит примесей. Однако в большинстве реальных сценариев переработки бытовые отходы содержат остаточную влагу, отпечатки на поверхности, глубоко въевшиеся масла или незначительные примеси, которые выдерживают линию мойки. Для этих более сложных материалов двухступенчатая машина намного лучше. Этот двухэтапный процесс обеспечивает гораздо более длинный путь расплава, обеспечивая исключительную фильтрацию и вторичную дегазацию. Это предотвращает резкие перепады давления, вызывающие пенообразование.
Даже при оптимальной предварительной сушке следы влаги могут оставаться в ловушке. Кроме того, остатки масел, чернил или побочных продуктов разложения могут испаряться при экстремальных температурах, необходимых для плавления пластика. Если эти газы не удалять агрессивно, они задерживаются внутри экструдированных прядей, в результате чего получаются полые, хрупкие и легкие гранулы.
Чтобы бороться с этим, высококачественная экструзионная линия должна иметь надежную технологию вакуумной дегазации. В современных машинах используются двухзонные системы глубокого вакуума, которые активно извлекают водяной пар и летучие органические соединения непосредственно из зоны плавления. Поддерживая сильное отрицательное давление в цилиндре, эти системы гарантируют, что экструдированный материал остается структурно прочным и не содержит пустот.
Хотя часть отходов образуется из текстиля и пленок, значительная часть очень ценных отходов образуется из жестких материалов. Автомобильные компоненты, корпуса электроники и промышленное оборудование представляют собой огромный неиспользованный ресурс. Для эффективной переработки этих толстых и твердых пластмасс требуется специальная линия гранулирования жесткого пластика, рассчитанная на тяжелые механические воздействия.
Рабочий процесс переработки твердого пластика существенно отличается от переработки пленки. Твердые детали нельзя подавать непосредственно в экструдер. Сначала они должны пройти строгий процесс уменьшения размера. Громоздкие части подаются в промышленные измельчители и мощные грануляторы, где они измельчаются до однородных хлопьев, обычно размером от 10 до 15 миллиметров. Поскольку материал, армированный стекловолокном, невероятно прочный и абразивный, лезвия гранулятора должны быть изготовлены из износостойких материалов, таких как инструментальная сталь D2, или покрыты карбидом вольфрама, чтобы предотвратить быстрое затупление.
После гранулирования, промывания и сушки эти твердые хлопья представляют собой уникальную проблему для кормления. В отличие от легких, рыхлых отходов пленки, требующих уплотнения, жесткие хлопья плотные. Поэтому для оптимизации вашей линии требуется специализированный бункер, оснащенный принудительным или насадочным питателем. Это обеспечивает устойчивый, непрерывный поток материала в шнек экструдера, предотвращая закупорку бункера и поддерживая стабильное давление расплава.
Управление загрязнениями, возможно, является наиболее важным эксплуатационным фактором при работе с твердым ломом. Автомобильные и электронные компоненты часто содержат посторонние материалы, которые невозможно полностью удалить на этапе мойки. Латунные резьбовые вставки, алюминиевые фрагменты, остатки резиновых прокладок и следы несовместимых полимеров встречаются чрезвычайно часто.
Чтобы поддерживать непрерывное производство без остановки машины для очистки сит, внедрить высокопроизводительную необходимо Эти системы должны быть оснащены двухпоршневым устройством смены сит непрерывного действия. Двухпоршневой фильтр расплава позволяет расплавленному пластику продолжать непрерывно течь через одну полость фильтра, в то время как другая продувается или заменяется оператором. Для сильно загрязненного лома предприятия часто модернизируются до автоматических систем лазерной фильтрации, которые непрерывно удаляют твердые примеси с сита. Эффективная фильтрация расплава не только защищает чувствительную фильерную головку от засорения, но также обеспечивает первозданную чистоту получаемых гранул, необходимую для высокотехнологичных операций литья под давлением. систему гранулирования жесткого пластика .
Для владельцев заводов по переработке и инвесторов техническая сложность переработки нейлона полностью оправдана значительной финансовой отдачей. Полиамиды — это инженерные пластики премиум-класса. Следовательно, их переработанные аналоги имеют гораздо более высокие рыночные цены, чем стандартные переработанные товары, такие как ПЭТ или ПЭ.
Экономическая целесообразность переработки полностью зависит от качества конечных гранул. Цены на первичную смолу подвержены колебаниям нефтехимического рынка и узким местам в цепочке поставок, но они неизменно остаются в верхней части цен на пластик. Высококачественные, тщательно отсортированные и должным образом дегазированные переработанные пеллеты часто можно продать по цене от 70 до 85 процентов от стоимости первичного материала. Это предлагает невероятно привлекательное предложение для производителей, стремящихся снизить затраты на сырье.
Однако, если процесс переработки несовершенен, полученные гранулы будут переведены в категорию низкоценных наполнителей, что серьезно повлияет на размер прибыли. Смешивание двух разных полимеров или неправильная сушка приведет к гидролизу и выходу партии из строя. Инвестируя в специализированное оборудование с надлежащими возможностями подачи, дегазации и фильтрации, переработчики могут производить гранулы класса А, отвечающие строгим требованиям к механическим свойствам, предъявляемым к машинам для литья под давлением. Это обеспечивает выгодные долгосрочные контракты на закупки.
Глядя на текущую динамику отрасли, можно сказать, что переход на электромобили фундаментально изменил ситуацию в сфере переработки отходов. Производители автомобилей активно уменьшают вес компонентов, чтобы компенсировать тяжелые аккумуляторные блоки. Это стимулирует беспрецедентный спрос на высокоэффективные переработанные материалы для внутреннего и структурного применения. Кроме того, предстоящие директивы Европейского Союза по автомобилям с истекшим сроком эксплуатации предписывают строгие квоты на переработку материалов. Эти правила превращают то, что когда-то было нишевым рынком, в глобальную товарную гонку. Предприятия, способные производить первичные переработанные полиамиды, заранее заполняют свои книги заказов. Предприятия по переработке отходов, которые сегодня оснащены передовым оборудованием, необходимым для переработки твердого лома, будут иметь идеальные возможности для доминирования на этом быстрорастущем и высокомаржинальном рынке.
Освоение переработки инженерных пластмасс — технически сложное, но весьма полезное занятие. Это требует пристального внимания к деталям, начиная с точной сортировки во избежание перекрестного загрязнения. За этим следует строгая осушающая сушка для борьбы с присущими гигроскопическими свойствами. Самое главное, успех зависит от выбора правильного экструзионного оборудования. Специализированное оборудование, предназначенное для расплавов с низкой вязкостью, оснащенное надежной вакуумной дегазацией и непрерывной фильтрацией, гарантирует, что конечные гранулы сохранят исключительную механическую прочность. Мы призываем руководителей предприятий и инвесторов изучить варианты передового оборудования в Jwell, чтобы найти именно ту конфигурацию, которая соответствует вашему сырью и производственным целям. Модернизируя свое предприятие с помощью соответствующих технологий, вы не только повышаете операционную прибыльность, но и играете решающую роль в поддержке глобальных целей устойчивого развития и экономики замкнутого цикла.
В общем, нет. Поскольку Полиамид 66 плавится при гораздо более высокой температуре, чем Полиамид 6, их совместная обработка без специальных химических добавок очень вредна. Если температура экструдера установлена на более низкую точку плавления, материал с более высокой температурой плавления останется в виде нерасплавленных кусков, немедленно забивая фильтры расплава. При повышении температуры материал с более низкой температурой плавления сильно разложится, сгорит и потеряет свои механические свойства. Точная сортировка перед экструзией абсолютно необходима.
Линия по переработке жесткого пластика специально спроектирована с принудительным питателем или системой набивного бункера, подходящей для тяжелых, плотных, измельченных твердых пластиков, таких как автомобильные детали или корпуса электронных устройств. Напротив, линии по производству пленки обычно требуют встроенного уплотнителя или резака-уплотнителя для уплотнения легких, рыхлых материалов, таких как пластиковые пакеты, прежде чем они смогут эффективно захватываться и транспортироваться шнеком экструдера.
Нейлоновый лом в идеале следует сушить до содержания влаги менее 0,15 процента, а лучше – ниже 0,1 процента. Поскольку нейлон очень гигроскопичен, избыточная влага вызовет химическую реакцию, известную как гидролиз, внутри цилиндра экструдера при высокой температуре. Это быстро разрушает полимерные цепи, что приводит к хрупкости гранул, значительной потере механической прочности и сильному пенообразованию на фильерной головке.
Идеальной установкой для загрязненного жесткого лома является двухступенчатая конфигурация экструдера. Он должен быть оснащен мощной двухзонной вакуумной дегазацией для удаления захваченной влаги и летучих газов. Кроме того, он должен иметь специальную конструкцию шнека, адаптированную для расплавов с низкой вязкостью, двухпоршневую систему непрерывной фильтрации расплава для удаления абразивных примесей без остановки производства, а также установку гранулирования стренги с водяным охлаждением для управления высокотекучей природой расплавленного нейлона.
Полиамид 66 обладает более плотной, высококристаллической молекулярной структурой и более высокой температурой плавления. Для этого требуется температура обработки от 260°C до 280°C, что увеличивает риск термического разложения, если время пребывания в экструдере не контролируется должным образом. Кроме того, этот лом часто получается из автомобильных деталей, сильно армированных стекловолокном, что вызывает сильный абразивный износ лезвий измельчителя и шнеков экструдера.
Операторы должны использовать прецизионный анализатор влажности или галогенный влагомер непосредственно в заводских цехах. Небольшой образец высушенных нейлоновых хлопьев нагревают и измеряют потерю веса, чтобы рассчитать точный процент влажности. Для гигроскопичных конструкционных пластиков полагаться на тактильный или визуальный осмотр совершенно неэффективно.


