
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-07 Происхождение:Работает


Циркуляция полистирола быстро превращается из нишевой экологической инициативы в главный глобальный производственный приоритет. Недавний отраслевой анализ указывает на масштабные изменения, вызванные строгими рамками расширенной ответственности производителей и агрессивными целями корпоративной устойчивости. Рынок отходит от традиционной вторичной переработки, когда стироль был отнесен к товарам низкого уровня, таким как парковые скамейки. Сегодня спрос на высококачественные переработанные жесткие пластмассы, близкие к стандарту качества, в упаковке, бытовой электронике и строительстве растет. Теперь ожидается, что переработчики будут поставлять материалы, которые точно соответствуют спецификациям первичной смолы.
Восстановление этих материалов требует преодоления значительных термомеханических препятствий. Механическая переработка по своей сути подвергает жесткие пластмассы интенсивному токопроводящему теплу и сильному напряжению сдвига внутри цилиндра экструдера. Эта жестокая окружающая среда может быстро ухудшить структурную целостность расплава. В этом техническом руководстве мы рассмотрим точные химические и физические изменения, которым подвергаются ударопрочный полистирол и полистирол общего назначения во время экструзии. Мы также опишем строгие инженерные требования к выбору оборудования, способного сохранить максимальную рыночную стоимость полимера.
Прежде чем анализировать поведение расплава внутри экструдера, операторы завода должны получить базовое представление об этих двух различных стиролах. Хотя они принадлежат к одному семейству полимеров, их уникальная молекулярная архитектура диктует совершенно разные требования к обращению на заводе.
Полистирол общего назначения, обычно называемый GPPS, представляет собой аморфный, прозрачный и очень жесткий полимер. Он производится путем прямой полимеризации мономеров стирола и полностью лишен каких-либо резиновых добавок. Эта чистая химическая структура обеспечивает материалу превосходную оптическую прозрачность и стабильность размеров. Однако это делает пластик хрупким по своей природе. В производственном секторе он широко используется там, где прозрачность имеет первостепенное значение, например, в производстве прозрачных одноразовых столовых приборов, медицинских пробирок и прозрачных пищевых раскладушек. Из-за своей однородности чистый постиндустриальный лом относительно легко поддается переработке при условии строгого контроля его термической истории.
Ударопрочный полистирол, известный как HIPS, по сути представляет собой модифицированную версию стандартной жесткой матрицы. Во время полимеризации к нему химически прививают полибутадиеновый каучук, объем которого обычно составляет от пяти до десяти процентов. Эта резиновая фаза действует как микроскопический амортизатор. Введение полибутадиена жертвует прозрачностью материала, делая его полностью непрозрачным. Взамен это экспоненциально увеличивает ударопрочность и прочность. Следовательно, этот материал является идеальным выбором для требовательных конструкционных применений, таких как лицевые панели телевизоров, корпуса бытовой техники и потребительские товары длительного пользования.
| Свойство | Полистирол общего назначения | Ударопрочный полистирол |
|---|---|---|
| Молекулярная структура | Матрица из чистого мономера стирола | Стирольная матрица с привитым полибутадиеновым каучуком |
| Оптическая четкость | Высокая прозрачность, стеклянная | Полностью непрозрачный |
| Механическая прочность | Высокая жесткость, но очень хрупкий | Отличная ударопрочность и прочность |
| Типичные источники лома | Коробки для компакт-дисков, прозрачные чашки, медицинские флаконы | Корпуса бытовой техники, стаканчики для йогурта, электронные панели |
Механическая переработка остается наиболее экономически выгодным методом переработки пластиковых отходов во всем мире. В отличие от химической переработки, при которой для расщепления полимеров до состояния мономера используется экстремальный пиролиз, механический путь основан на грубых физических процессах. Отходы измельчают, плавят, фильтруют и экструдируют в гранулы многоразового использования.
Эта физическая трансформация подвергает полимер серьезной травме. Когда твердые хлопья подаются в бункер и поступают в экструдер, они сталкиваются с интенсивным теплопроводным теплом от нагревателей цилиндра и огромными силами сдвига трения, создаваемыми вращающимся шнеком.
Для аморфных полимеров основным механизмом деградации на этом пути является разрыв полимерной цепи. Под воздействием чрезмерной силы сдвига и высоких температур длинные запутанные молекулярные цепи физически распадаются на более короткие фрагментированные сегменты. Такое уменьшение длины цепи напрямую снижает общую молекулярную массу полимера. Следовательно, индекс текучести расплава материала увеличивается.
Более высокая текучесть расплава означает, что переработанный пластик будет вести себя в машинах для литья под давлением иначе, чем первичная смола, что часто приводит к вздутию формы или неравномерному заполнению. Поскольку стандартная переработка не может восстановить разорванные молекулярные цепи, смягчение первоначальной деградации за счет высокоточного управления оборудованием является единственным реальным способом сохранить физическую целостность.
Хотя оба материала неизбежно подвергаются разрыву цепи, наличие каучуковой фазы означает, что эти два пластика реагируют на тепло и кислород в процессе экструзии принципиально по-разному.
Поскольку это чистая, немодифицированная полимерная матрица, путь разложения весьма предсказуем. Повторяющиеся тепловые циклы заставляют материал подвергаться термическому окислению, что приводит к быстрой потере прозрачности. Материал имеет тенденцию к значительному пожелтению, что приводит к повышению его индекса пожелтения и серьезно ограничивает его повторное использование в прозрачной упаковке премиум-класса. Механически, по мере падения молекулярной массы, пластик становится все более хрупким. Как предел прочности, так и удлинение при разрыве уменьшаются. Если подвергнуть слишком сильному сдвигу, переработанная продукция становится слишком хрупкой для отдельного структурного применения.
Профиль деградации здесь гораздо сложнее из-за двухфазной архитектуры. Бутадиеновый каучук, диспергированный по всей матрице, очень чувствителен к термическому окислению. Под воздействием высоких температур расплава, особенно в присутствии захваченного кислорода, каучуковая фаза подвергается быстрой сшивке. Вместо того, чтобы оставаться гибкими, частицы резины затвердевают и образуют твердые микроскопические гели.
Самым серьезным последствием является серьезная потеря ударопрочности по Изоду. По мере затвердевания каучуковой фазы она теряет способность рассеивать кинетическую энергию. При неправильной обработке переработанная продукция по существу теряет свою классификацию высокоэффективных отходов. Он ведет себя скорее как стандартный хрупкий пластик и обычно не проходит испытания на падение в последующих производственных циклах.
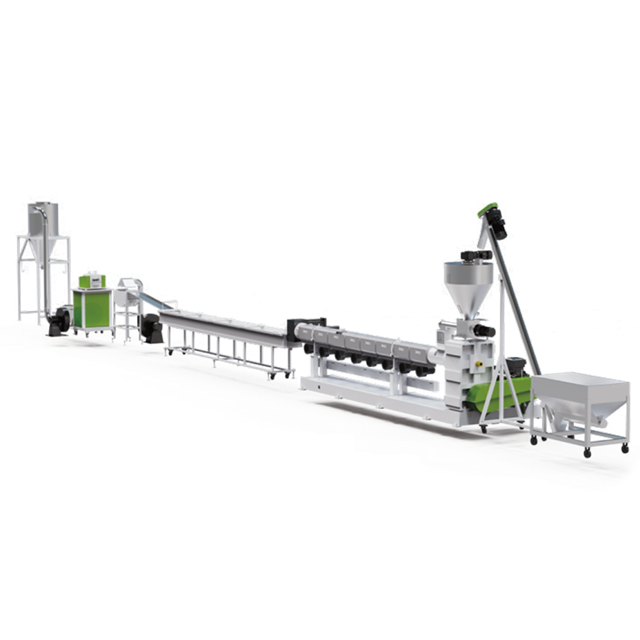
Разрыв между низкосортным, хрупким наполнителем и материалом, близким к первозданному качеству, почти полностью устраняется технологией обработки. Стандартные экструдеры создают чрезмерное трение и непостоянный нагрев, ускоряя разрыв цепи и сжигая резиновые добавки. Чтобы предотвратить это, современные предприятия должны полагаться на современную машину для гранулирования пластика, разработанную специально для чувствительных к температуре стирола.
Сердцем любого успешного процесса экструзии является геометрия шнека. В современной системе используется конструкция шнека с низким сдвиговым усилием, адаптированная к конкретной вязкости расплава аморфных полимеров. Оптимизируя глубину канала и степень сжатия, шнек плавит пластик за счет нежной проводящей теплопередачи, а не агрессивного механического трения. Это предотвращает локализованные горячие точки, которые вызывают перекрестные связи резиновых доменов.
Во время фазы плавления выделяется поверхностная влага, остаточные мономеры стирола и летучие органические соединения. Если эти газы остаются в ловушке, они создают микроскопические пустоты в готовых гранулах, разрушая структурную плотность. Высокопроизводительные машины оснащены многозонными системами глубокой вакуумной дегазации, которые активно удаляют эти летучие вещества до того, как пластик достигнет головки экструзионной головки. Это обеспечивает плотные, структурно прочные гранулы и одновременно уменьшает запах.
Загрязнение – это неизбежная реальность. Могут образовываться нерасплавленные резиновые гели, а в отходах часто присутствуют крошечные бумажные этикетки. В усовершенствованных системах используются двухпоршневые устройства смены сит непрерывного действия. Эти надежные механизмы позволяют операторам достигать сверхтонкой фильтрации расплава и заменять грязные сетки, не останавливая процесс экструзии. Это поддерживает стабильное давление расплава и предотвращает деградацию, вызванную внезапным простоем машины.
Достижение качества, близкого к идеальному, требует принятия важных инженерных решений относительно архитектуры линии. Операторы объектов должны оценить свое первичное сырье, чтобы определить наиболее жизнеспособную установку.
В одноступенчатой экструзионной системе используется один длинный основной цилиндр экструдера для плавления, смешивания, дегазации и проталкивания полимера через головку. Эта конфигурация настоятельно рекомендуется для переработки чистого постпромышленного лома, такого как заводские обрезки и бракованные детали, отлитые под давлением. Используя одноступенчатую линию гранулирования жесткого пластика , операторы могут значительно сократить термическую историю материала. Ограничение теплового воздействия имеет решающее значение для сохранения целостности фазы полибутадиенового каучука, тем самым сохраняя первоначальную ударную вязкость.
И наоборот, при работе с бытовыми отходами, такими как корпуса электронных устройств или смешанная жесткая упаковка, уровни загрязнения значительно выше. В этих сложных сценариях каскадная установка обязательна. Первичный экструдер работает на более высокой скорости, расплавляя пластик и проталкивая его через сито грубой фильтрации. Затем расплав переносят во вторичный экструдер большего размера, работающий на более низкой скорости. Этот вторичный этап обеспечивает огромную площадь поверхности для глубокой вакуумной дегазации, эффективно удаляя стойкую влагу. Это также позволяет осуществлять последовательную ультратонкую фильтрацию перед головкой матрицы.
Представьте себе оживленный завод по переработке отходов, где оператор решает переработать смешанный контейнер с прозрачным ломом вместе с непрозрачными корпусами, чтобы сэкономить время. С чисто химической точки зрения эти полимеры на основе стирола смешиваются. Они расплавятся и смешаются внутри экструдера без катастрофического разделения фаз.
Однако с точки зрения коммерческой инженерии этот ярлык является дорогостоящей ошибкой. Их смешивание ослабляет определяющие характеристики, которые делают каждый полимер ценным. Когда частицы каучука рассеиваются по прозрачному расплаву, их разные показатели преломления вызывают рассеяние света. Даже небольшой процент загрязнения полностью уничтожит прозрачность, сделав готовые гранулы мутными.
И наоборот, смешивание прозрачного жесткого лома с ударопрочным потоком снижает общую концентрацию каучука. Механические испытания неизменно показывают, что ударная вязкость полученной смеси резко падает. Материал становится слишком хрупким, чтобы использоваться в деталях конструкции, но остается слишком непрозрачным для применения в чистых целях. Перед экструзией необходима строгая сортировка материалов с использованием оптических сортировщиков ближнего инфракрасного диапазона.
Инвестиции в промышленное оборудование для переработки отходов являются крупными капитальными затратами. Поскольку эти полимеры очень чувствительны к сдвигу, выбор оптимизированной двухступенчатой системы гранулирования жесткого пластика является наиболее важным шагом для прибыльного производства. Руководители предприятий должны уделять приоритетное внимание следующим техническим характеристикам:
Механическая переработка неизбежно изменяет молекулярную структуру стирольных полимеров. Однако серьезную потерю ударной вязкости и сильное пожелтение можно предотвратить. Разрыв между низкосортным переработанным наполнителем и материалом премиум-класса полностью продиктован технологией переработки. Внедряя специализированное оборудование, оснащенное мягкими профилями сдвига, надежной вакуумной дегазацией корней и точной термической автоматизацией, переработчики могут эффективно остановить деградацию материала. Модернизация экструзионных операций не только сохраняет присущие механические свойства, но и значительно увеличивает коммерческую ценность вашей продукции.
Если вы хотите модернизировать свое предприятие для обработки дорогостоящего стирола, изучите передовые экструзионные решения от Jwell Machinery. Наши специально разработанные системы разработаны специально для решения уникальных термических проблем, связанных с жесткими пластиками, обеспечивая максимальную производительность и превосходное качество гранул. Свяжитесь с нашей командой инженеров сегодня, чтобы настроить линию с учетом вашего конкретного потока лома.
Основное различие заключается в том, как каждый материал реагирует на термомеханическое напряжение. Прозрачный немодифицированный полимер страдает от разрыва цепи, в результате чего он теряет оптическую прозрачность и становится очень хрупким. Ударопрочная версия содержит каучуковую фазу, подверженную термическому окислению и сшиванию. При разрушении он теряет свою характерную ударопрочность и ведет себя больше как стандартный хрупкий пластик.
Специально разработанное оборудование предотвращает деградацию, строго контролируя температуру и силу сдвига, приложенную к расплаву. В нем используются винты с низким сдвиговым усилием, которые бережно обрабатывают пластик, не создавая чрезмерного трения. Кроме того, зоны глубокой вакуумной дегазации удаляют кислород, влагу и летучие газы, предотвращая термическое окисление и сохраняя стабильность молекулярной массы.
Необходимость полностью зависит от исходного материала. При переработке чистого постиндустриального заводского лома с нулевой влажностью предпочтительнее использовать одноступенчатую линию, чтобы уменьшить тепловое прошлое. Однако при переработке грязных бытовых отходов обязательна двухступенчатая каскадная линия, обеспечивающая усиленную фильтрацию и агрессивную дегазацию, необходимую для очистки загрязненного расплава.
Влажность очень вредна во время экструзии. При высоких температурах плавления захваченная вода превращается в пар. Если этот пар не удалить с помощью надежной системы вакуумной дегазации, он создает микроскопические пузырьки внутри расплава полимера. В результате получаются пенистые, легкие гранулы, которым недостает структурной плотности и которые плохо работают при последующем литье под давлением.
Для оптимальной обработки без серьезной деградации профиль температуры плавления обычно находится в диапазоне от 190 до 230 градусов Цельсия. Превышение этого верхнего предела быстро ускоряет разрыв полимерной цепи и сшивку каучука. Точный температурный контроль с помощью автоматических зон нагрева и охлаждения ствола имеет решающее значение для поддержания этого узкого технологического окна.
Стандартные продукты механической переработки, как правило, не одобрены для прямого контакта с пищевыми продуктами из-за риска миграции устаревших загрязнителей в пищу. Обычно его перепрофилируют для производства бытовой электроники или строительных материалов. Чтобы достичь статуса пищевого качества, лом должен пройти обработку в узкоспециализированных, одобренных с точки зрения безопасности пищевых продуктов системах суперочистки, в которых используется экстремальная вакуумная очистка.
Вакуумная дегазация имеет решающее значение, поскольку бытовые отходы содержат поверхностную влагу, остатки чистящих химикатов, печатные краски и мономеры, которые испаряются при плавлении. Если эти газы не будут агрессивно удалены из ствола, они останутся внутри расплава. Это нарушает структурную целостность и оставляет резкие нежелательные запахи в конечном переработанном продукте.


