
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-06 Происхождение:Работает


Почти каждый пластиковый продукт, с которым мы ежедневно взаимодействуем, начинал свою жизнь внутри узкоспециализированного промышленного оборудования. Подумайте о прочных бутылках с водой на вашем столе или прочных пластиковых компонентах ваших автомобилей. Все они имеют общее производственное происхождение. Большинство пластиковых изделий производятся внутри одной машины. Многие изо всех сил пытаются понять точную механику экструдера, но это мощное оборудование буквально формирует наш современный производственный мир.
По своей сути экструдер — это производственная станция. Он использует огромное механическое давление и тепловую энергию для плавления сырья. Затем машина пропускает расплавленный пластик через матрицу специальной формы для создания непрерывных профилей или однородных гранул. Хотя технология экструзии используется в различных отраслях, таких как пищевая промышленность, ее наиболее важное промышленное применение сегодня находится в крупномасштабном производстве и переработке пластмасс.
В секторе рекуперации материалов экструдер служит сердцем любого предприятия по переработке отходов. В этом подробном руководстве подробно описано, как эти машины работают в заводских цехах. Мы изучим их ключевые механические компоненты, обсудим реальные инженерные проблемы и предоставим практические советы о том, как правильно выбрать оборудование для вашей производственной линии.
Прежде чем согласиться на масштабные капитальные затраты на новую линию восстановления, вам необходимо понять, что происходит внутри бочки. Операторы должны понять фундаментальную механику экструзионной технологии, прежде чем углубляться в технические характеристики сложного оборудования.
Когда профессионалы отрасли обсуждают экструзию, они имеют в виду строго контролируемый производственный процесс, предназначенный для проталкивания или проталкивания материала через отверстие определенной формы. В промышленности экструдер представляет собой сложное электромеханическое устройство. Он преобразует твердое сырье, такое как пластиковые хлопья, порошки или измельченный материал, в однородное расплавленное состояние. Затем машина непрерывно прокачивает этот расплав под высоким давлением через ограничительную фильеру.
Чтобы представить концепцию без технического жаргона, рассмотрим механику обычной мясорубки. Вращательная сила толкает материал вперед, сжимая его и выталкивая из ограниченного отверстия. Однако промышленные экструдеры совершенствуют этот основной механический принцип. Они добавляют точную тепловую динамику и экстремальное давление, часто работая при сотнях градусов Цельсия для достижения идеальной гомогенизации полимера.
Процесс промышленной экструзии осуществляется в рамках строгого и последовательного рабочего процесса. Понимание этих шагов имеет решающее значение для диагностики производственных проблем в цехах и оптимизации ежедневной производительности.
Весь цикл живет или умирает в питающем горловине. Твердое сырье поступает в машину через бункер на этапе подачи материала. Гравиметрические или объемные дозаторы обеспечивают равномерную подачу материала в систему. Если скорость подачи колеблется, весь последующий процесс дестабилизируется, что приводит к неравномерности размеров гранул.
После этого следует этап транспортировки и плавления. Когда материал попадает в цилиндр, вращающийся шнек толкает его вперед. Интересно, что основным источником тепла в хорошо оптимизированном экструдере являются не внешние нагревательные ленты. Вместо этого это интенсивный механический сдвиг и трение, возникающие при вращении винта по пластику и толстой стенке цилиндра.
Впоследствии материал поступает на стадию нагнетания и смешивания. По мере плавления пластика геометрия винта меняется, уменьшая доступный объем. Это сжимает расплавленный пластик. Давление активно выдавливает воздушные карманы и обеспечивает равномерное распределение температуры и цвета по расплаву.
Перед выходом расплав под давлением подвергается строгой фильтрации. Он проходит через сменщик экрана. Этот компонент действует как прочное механическое сито, отфильтровывая нерасплавленные частицы, грязь или посторонние загрязнения, оставшиеся после первоначального процесса стирки.
Наконец, процесс завершается формованием и охлаждением. Расплавленный пластик продавливается через фильерную головку. При переработке эта матрица обычно формирует из пластика непрерывные пряди. Эти горячие пряди немедленно охлаждаются в турбулентной водяной бане и разрезаются на однородные гранулы с помощью быстро вращающихся ножей.
Экструдер – это не отдельный инструмент. Это совокупность точно спроектированных компонентов, работающих в унисон. Представьте себе, что вы стоите в заводском цеху и чувствуете вибрацию огромного двигателя мощностью 160 киловатт. Долговечность и эффективность этой машины полностью зависят от качества этих отдельных деталей.
Бункер действует как основной резервуар для материала. В зависимости от насыпной плотности материала бункеры могут представлять собой простые воронки с гравитационной подачей или сложные системы принудительной подачи с внутренними мешалками. Для легких или рыхлых материалов, таких как обрезки пленки, устройства принудительной подачи абсолютно необходимы. Когда операторы сталкиваются с закупоркой материала (неприятная ситуация, когда пластик слипается и блокирует подающее отверстие), набивной молоток обеспечивает постоянную и агрессивную скорость заполнения шнека.
Ствол представляет собой толстостенный стальной цилиндр, в котором происходит весь процесс экструзии. Внутри ствола находится винт, который, возможно, является самым важным компонентом машины. Тщательно спроектированный винт обычно разделен на три отдельные зоны. Зона подачи имеет глубокие лопасти для захвата твердого материала. Переходная зона постепенно увеличивает диаметр корня, сжимая пластик и генерируя тепло сдвига. Наконец, зона дозирования имеет неглубокие лопасти, которые перекачивают полностью расплавленный пластик под постоянным давлением в сторону головки. Стандартный шнек для переработки может иметь соотношение длины к диаметру 32:1 или 36:1, чтобы обеспечить надлежащую гомогенизацию расплава.
Хотя механическое трение обеспечивает большую часть энергии плавления, ствол окружают внешние литые алюминиевые или керамические ленты нагревателя. Эти нагреватели доводят машину до рабочей температуры во время запуска. Очень важен точный контроль температуры. Если температура упадет хотя бы немного ниже точки плавления полимера, возникающее механическое напряжение может буквально разрушить винт. И наоборот, если трение приводит к чрезмерному нагреву, активируются высокоскоростные воздуходувки или водяные рубашки, чтобы предотвратить разрушение пластика до хрупкого состояния.
Устройство смены сеток представляет собой механическое фильтрующее устройство, расположенное на конце барабана. В нем используются тканые стальные сетки для улавливания примесей. В современных системах используются гидравлические механизмы непрерывного действия, позволяющие менять сита за доли секунды, не останавливая машину. Головка является последним компонентом инструмента. Он ограничивает поток, создавая противодавление в цилиндре, и формирует из выходящего расплава пряди для резки.
| Компонент | Основная функция | Ключевое инженерное соображение |
|---|---|---|
| Хоппер | Хранит и подает сырье в машину. | Должен соответствовать объемной плотности материала, чтобы предотвратить образование мостиков и голодание корма. |
| Винт | Транспортирует, плавит и сжимает пластик. | Соотношение длины и диаметра определяет эффективность плавления и время гомогенизации. |
| Бочка | Содержит давление и передает тепловую энергию. | Требуется биметаллическое покрытие для обработки высокоабразивных жестких чешуек. |
| Нагреватели и охладители | Регулирует точную температуру плавления в разных зонах. | ПИД-регуляторы температуры предотвращают термическую деградацию материала и разрыв полимерной цепи. |
| Сменщик экрана | Фильтрует физические загрязнения из расплава. | Гидравлические устройства непрерывной смены существенно сокращают время простоя машины во время замены фильтров. |
Технология экструзии легко адаптируется. Он тщательно настраивается в соответствии с конкретными производственными требованиями и свойствами материала. Выбор правильного типа экструдера является основополагающим шагом в построении прибыльной производственной линии.
Одношнековые экструдеры представляют собой наиболее распространенную и экономически эффективную конструкцию в сфере переработки отходов. Используя один вращающийся вал, они очень эффективно создают давление, необходимое для прокачки расплавленного пластика через матрицу. Они являются надежным стандартом для базовой переработки, производства труб и экструзии листов, где основной целью является простое плавление и формование.
Напротив, в двухшнековых экструдерах используются два параллельных шнека, вращающихся внутри цилиндра в форме восьмерки. Эти машины предлагают превосходные возможности смешивания, компаундирования и дегазации. Инженеры обычно используют их при смешивании различных пластиков, добавлении больших объемов наполнителей, таких как карбонат кальция, или при обработке высокотермочувствительных материалов, требующих точного контроля сдвига.
Хотя оба используют одни и те же основные принципы плавления и выдавливания пластика, масштабы совершенно разные. Экструдер для настольного 3D-принтера — это микросистема, предназначенная для плавления предварительно изготовленной проволоки, выделяя всего лишь граммы пластика в час. Промышленные экструдеры перерабатывают сырые хлопья или порошки неправильной формы. Они работают с мощными двигателями, мощность которых часто превышает 160 киловатт, и непрерывно производят сотни или тысячи килограммов материала в час.
Глобальное стремление к экологической устойчивости во многом опирается на передовые технологии экструзии. Экструдеры устраняют критический разрыв между сбором отходов и производством новой продукции. Они действуют как преобразующий двигатель восстановления материалов.
Последние события в производственном секторе свидетельствуют о масштабных преобразованиях в технологии экструзии. Строгие глобальные требования теперь требуют более высокого процента переработанного содержимого в коммерческой упаковке. Этот законодательный толчок вынудил предприятия по переработке отходов модернизировать свои устаревшие линии. Стандартные экструдеры просто не могут справиться с резкими колебаниями показателей текучести расплава смешанных потоков отходов. Сегодня мы наблюдаем быстрый переход к интеллектуальным экструзионным системам. Эти современные линии оснащены непрерывными датчиками Интернета вещей для мониторинга давления расплава, нагрузки двигателя и термической деградации в режиме реального времени. Усовершенствованная автоматизация позволяет машине регулировать скорость шнека и температурные зоны на лету. Этот уровень контроля компенсирует присущие несоответствия, присущие переработанным пластиковым отходам, доказывая, что будущее восстановления материалов зависит от интеллектуальной, управляемой данными обработки, а не только от чистой механической энергии.
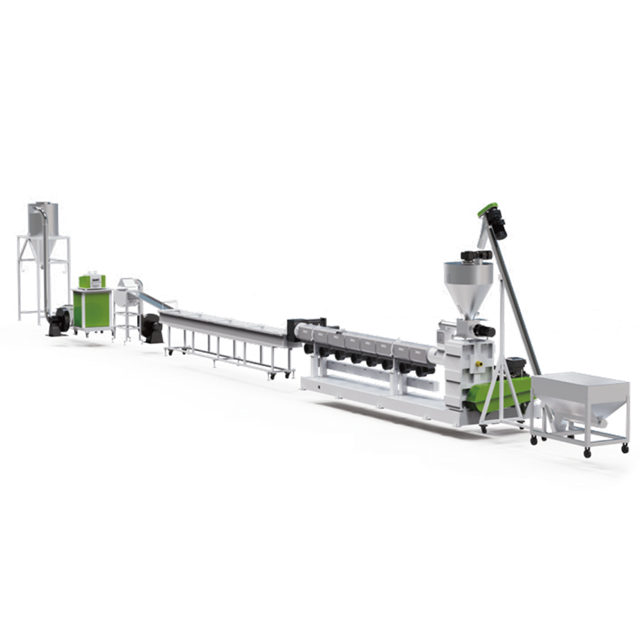
В контексте рекуперации материалов экструдер редко используется изолированно. Вместо этого он составляет основу комплексной машины для гранулирования пластика . Эта сложная система принимает промытые, измельченные пластиковые отходы и подвергает их процессу экструзии. Машина расплавляет хлопья неправильной формы, отфильтровывает оставшуюся грязь или бумажные этикетки и экструдирует чистый пластик в непрерывные пряди. Эти пряди впоследствии закаливаются на водяной бане и измельчаются в однородные цилиндрические гранулы с помощью быстро вращающихся ножей. Полученные гранулы становятся стандартизированным форматом сырья, требуемым на предприятиях литья под давлением и выдувного формования по всему миру.
Без надежных экструзионных систем экономика замкнутого цикла производства пластмасс фактически рухнет. Измельченные пластиковые хлопья имеют совершенно разные размеры и объемную плотность. Это делает невозможным подачу их непосредственно в большинство машин по производству потребительских товаров. Процесс экструзии и гранулирования гомогенизирует пластик, стандартизируя его индекс текучести расплава и физические свойства. Следовательно, это позволяет производителям уверенно заменять первичные пластмассы на основе ископаемого топлива переработанными гранулами без ущерба для структурной целостности их конечной продукции.
Не все пластиковые отходы одинаковы. Гибкая упаковка, такая как пакеты для продуктов, ведет себя внутри экструдера совсем по-другому по сравнению с твердыми и жесткими предметами, такими как бутылки для моющих средств, толстые трубы или прочные ящики для хранения.
Жесткие пластмассы, преимущественно полиэтилен высокой плотности, полипропилен и акрилонитрил-бутадиен-стирол, представляют собой серьезные проблемы при переработке. Во-первых, твердые чешуйки чрезвычайно абразивны. Когда такие предметы, как автомобильные детали, измельчаются, образующиеся острые хлопья вызывают серьезный и быстрый износ стандартных шнеков и цилиндров экструдеров. Во-вторых, эти плотные пластики требуют более высоких температур обработки и большого механического крутящего момента для достижения надлежащего плавления.
Более того, жесткие пластмассы, бывшие в употреблении, часто содержат влагу, оставшуюся в процессе стирки. Когда влажные хлопья попадают в бочку, нагретую до 250 градусов по Цельсию, операторы буквально могут услышать шипение воды, превращающейся в пар. При отсутствии должной вентиляции этот пар и выделяющиеся газы чернила превращаются в летучие газы, которые образуют полые, хрупкие или пенящиеся гранулы.
Чтобы преодолеть эти суровые промышленные реалии, предприятия должны использовать специальное оборудование, рассчитанное на долговечность. Для внутренних компонентов требуются биметаллические цилиндры и винты. Инженеры обычно обрабатывают эти детали сплавами карбида вольфрама, чтобы противостоять высокоабразивной природе жестких чешуек.
Конкретные конфигурации имеют значение. Эти машины имеют агрессивные зоны дегазации, где специальные вентиляционные отверстия подключаются к мощным вакуумным насосам. Когда пластик плавится, вакуум принудительно вытягивает влагу и газы до того, как расплав достигнет фильерной головки. Специализированные высокомоментные коробки передач также входят в стандартную комплектацию. Они гарантируют, что главный двигатель может поддерживать постоянную скорость вращения шнека, несмотря на огромное физическое сопротивление плотных материалов, легко поддерживая непрерывную производительность в диапазоне от 300 до 1200 кг в час без остановки или перегрева.
При настройке системы переработки жесткого пластика наиболее важным архитектурным решением, которое принимает руководитель предприятия, является выбор между одноступенчатой и двухступенчатой экструзионной установкой. Это структурное решение напрямую определяет качество ваших конечных пеллет и ваши ежедневные эксплуатационные расходы.
В одноступенчатой экструзионной линии используется один длинный цилиндр экструдера непрерывного действия для выполнения подачи, плавления, вентиляции и перекачки за один проход.
Предприятиям следует инвестировать в линию гранулирования жесткого пластика, имеющую одноступенчатую конструкцию, если исходный материал относительно чистый, сухой и однородный. Например, если фабрика перерабатывает собственный постиндустриальный лом, такой как бракованные полипропиленовые ящики или чистые обрезки труб из полиэтилена высокой плотности, материал по своей сути не имеет сильных загрязнений или чрезмерной влаги. В этих благоприятных условиях одноступенчатая машина обладает высокой эффективностью. Он потребляет заметно меньше электроэнергии, занимает меньшую производственную площадь и требует меньшего количества операций по техническому обслуживанию, при этом легко обеспечивая высокую производительность.
Напротив, двухступенчатая система соединяет массивный первичный экструдер непосредственно со вторичным, меньшим экструдером с насосом. В отрасли это часто называют «системой мать-дитя». Пластик плавится на первом этапе, проходит через первоначальное устройство смены сит, попадает на второй этап для дальнейшей обработки, проходит через второе, более мелкое сито, и, наконец, гранулируется.
Эта сверхмощная конфигурация абсолютно необходима для переработки сильно загрязненных бытовых отходов. Если ваши жесткие пластиковые хлопья имеют высокое содержание влаги (более 3 процентов), сильный отпечаток на поверхности или остатки грязи из-за неправильной стирки, одноэтапная обработка не сможет эффективно их обработать. Использование системы гранулирования жесткого пластика с двухступенчатой компоновкой позволяет обеспечить вентиляцию на открытом воздухе при переходе расплава между этапами. Это обеспечивает превосходную и бескомпромиссную дегазацию. Более того, процесс двойной фильтрации гарантирует улавливание даже микроскопических загрязнений, в результате чего получаются переработанные гранулы премиум-класса без пузырьков, которые имеют более высокую рыночную цену.
Выбор промышленного экструзионного оборудования – это серьезные капитальные затраты. Это требует тщательного и объективного взгляда на ваши производственные цели и цепочку поставок сырья. Покупка машины с недостаточной комплектацией приводит к плохому качеству пеллет и постоянным поломкам. И наоборот, чрезмерные спецификации неоправданно увеличивают ваши первоначальные капитальные затраты.
Химические и физические свойства исходного материала должны определять конструкцию машины. Определите однозначно, обрабатываете ли вы гибкие пленки, жесткие чешуйки или специализированные инженерные пластики. Если ваш основной источник поставок состоит из разбитых бутылок, корпусов аккумуляторов или тяжелых поддонов, вам необходимо выбрать систему, разработанную специально для приложений с высокой плотностью и высоким крутящим моментом. Убедитесь, что геометрия винта соответствует конкретному полимеру. Профиль шнека, оптимизированный для полипропилена, не будет эффективно перерабатывать полиэтилентерефталат, что приводит к плохой гомогенизации расплава.
Производительность экструдера в первую очередь определяется диаметром шнека, измеряемым в миллиметрах, например 90 мм или 150 мм, в сочетании с мощностью двигателя, измеряемой в киловаттах. Точно рассчитайте необходимую дневную пропускную способность. Если ваша бизнес-модель требует производства 500 килограммов пеллет в час, чтобы оставаться прибыльной, выберите машину, рассчитанную на 600 килограммов в час, чтобы обеспечить удобный рабочий буфер. Непрерывная работа экструдера на абсолютно максимальной производительности резко ускорит износ коробки передач и упорных подшипников, что приведет к преждевременному выходу из строя.
Тщательно проанализируйте уровень загрязнения ваших сырых хлопьев. Если ваш материал промыт, но все еще сохраняет влагу или бумажные этикетки, отдайте предпочтение машинам с агрессивными системами вакуумной дегазации и устройствами смены сеток большой площади. Здесь следует сделать решающий выбор между одноступенчатой и двухэтапной экструзией. Инвестиции в современные гидравлические устройства смены сеток непрерывного действия избавляют от необходимости останавливать производство только для замены фильтров. Это резко увеличивает ежедневную производительность и общую операционную рентабельность.
Понимание механики экструдера — это только начало вашего пути в промышленное производство. Эта замечательная машина питает современную индустрию переработки пластмасс, превращая глобальные отходы в устойчивые и прибыльные ресурсы.
Выбор подходящего оборудования требует тщательного обдумывания, глубокого анализа материалов и четкого понимания ваших конечных целей. Специальная система гранулирования, адаптированная для вашего конкретного типа пластика, максимизирует эффективность и гарантирует высококачественный конечный продукт. Не угадайте со своими характеристиками. Тщательно оцените свои потребности в материалах и изучите оборудование профессионального уровня в Jwell, чтобы сконфигурировать индивидуальное решение, которое точно соответствует вашим эксплуатационным требованиям и будет способствовать развитию вашего бизнеса по переработке отходов.
В перерабатывающей промышленности экструдер служит основной технологической единицей машины для гранулирования пластика. Он берет очищенные, измельченные пластиковые отходы, такие как хлопья или перемолотый материал, расплавляет их с помощью интенсивного механического трения и внешнего тепла и проталкивает через фильеру. Затем расплавленный материал разрезается на однородные пластиковые гранулы, которые упаковываются и продаются производителям в качестве экологически чистого сырья для создания совершенно новых пластиковых изделий.
Это узкоспециализированная промышленная экструзионная система, специально предназначенная для обработки твердых и плотных пластмасс, таких как полипропилен, полиэтилен и акрилонитрил-бутадиен-стирол. Эти специфические материалы, обычно получаемые из жестких предметов, таких как бутылки, транспортные ящики и толстые сельскохозяйственные трубы, требуют более высокого крутящего момента двигателя, специальной конструкции устойчивых к истиранию винтов и надежных возможностей вакуумной дегазации, чтобы эффективно превращаться обратно в высококачественные необработанные пластиковые гранулы.
Экструдер работает непрерывно, равномерно проталкивая расплавленный пластик через открытую матрицу, создавая непрерывные, бесконечные формы, такие как трубы, пленки или длинные пряди для гранулирования. Напротив, машина для литья под давлением работает циклично. Он плавит определенное количество пластика и впрыскивает его под огромным давлением в закрытую отдельную металлическую форму, чтобы создать единый твердый трехмерный объект, например крышку от бутылки, детскую игрушку или компонент автомобильной приборной панели.
Двухступенчатая система настоятельно рекомендуется и часто требуется, если ваши жесткие пластиковые хлопья содержат высокий уровень влаги, толстые чернила или остаточные примеси, оставшиеся в процессе сбора. Двухэтапный процесс экструзии с использованием первичного плавильного экструдера и вторичного экструдера с насосом обеспечивает превосходную вакуумную дегазацию для удаления захваченных газов и позволяет проводить двойную фильтрацию. Этот строгий процесс гарантирует, что даже из сильно загрязненных отходов получаются чистые, плотные и без пузырьков конечные гранулы, подходящие для высокотехнологичного производства.
Пузырьки воздуха, часто называемые пеной, возникают, когда захваченная влага или летучие газы из плавящихся чернил не могут выйти до того, как пластик достигнет головки штампа. Если исходные хлопья имеют высокое содержание влаги, стандартная машина задержит этот пар внутри расплава. Чтобы предотвратить это, операторы должны использовать экструдеры, оснащенные агрессивными зонами вакуумной дегазации вдоль цилиндра для удаления этих газов, обеспечивая получение плотных и твердых конечных гранул.
Соотношение длины и диаметра определяет, сколько времени пластик проводит внутри нагретой бочки. Для чистых, легкоплавких промышленных отходов может быть достаточно более короткого соотношения 24:1. Однако для жестких пластиков, бывших в употреблении, которые требуют интенсивного смешивания и дегазации, инженеры обычно указывают более длинное соотношение 32:1 или 36:1, чтобы гарантировать правильную гомогенизацию расплава, не вызывая термического разложения полимерных цепей.


