
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-01 Происхождение:Работает


Современная переработка отходов во многом зависит от одной конкретной, высокотехнологичной машины. Без этого основного оборудования переработка промышленных отходов в материалы многократного использования остается физически невозможной.
Независимо от того, производите ли вы продукты питания, управляете лабораторией полимеров или управляете крупным предприятием по восстановлению материалов, понимание процесса экструзии имеет решающее значение. В этом подробном руководстве мы исследуем все: от фундаментальных принципов механики до жизненно важной роли, которую эти машины играют в качестве бьющегося сердца современной линии по переработке пластика.
К тому времени, как вы закончите читать, вы поймете, как работают эти сложные термодинамические системы, ключевые компоненты, входящие в их состав, и как выбрать идеальное оборудование для обработки жестких, загрязненных пластмасс, не снижая при этом вашу прибыль из-за чрезмерных простоев.
Ключевые выводы
- Определение: Экструдер — это надежная промышленная машина, которая пропускает сырье через формованную матрицу для создания непрерывных профилей или однородных гранул.
- Основной механизм: Весь процесс основан на тонком балансе тепла, сильного давления и механического трения. Эту реакцию запускает вращающийся шнек экструдера.
- Применение при переработке: Экструдеры действуют как центральная нервная система любой линии по переработке отходов, превращая громоздкие пластиковые отходы в ценную смолу, пригодную для повторного использования.
- Выбор системы: Выбор между одноэтапной и двухэтапной установкой во многом зависит от содержания влаги, печатных красок и уровня загрязнения ваших необработанных пластиковых отходов.
Чтобы по-настоящему понять это оборудование, необходимо изучить фундаментальные принципы машиностроения и материаловедения. По своей сути экструдер представляет собой специализированное тяжелое производственное оборудование, предназначенное для обработки, плавления и придания формы сырью. Это достигается за счет использования вращающегося винта, расположенного внутри сильно нагретого толстостенного цилиндрического цилиндра. Этот механизм проталкивает вязкий материал через специально спроектированное отверстие, известное как матрица.
Термин «экструзия» относится к этому точному динамическому процессу формирования материала путем проталкивания его через ограниченное поперечное сечение. В результате получается непрерывный профиль, идеально повторяющий форму штампа. При переработке полимеров экструдер преобразует твердые пластиковые хлопья или гранулы неправильной формы в гладкое однородное расплавленное состояние. Он применяет постоянное огромное давление, чтобы гарантировать, что конечный результат будет плотным, однородным и полностью свободным от структурных воздушных пустот.
Хотя в этом руководстве основное внимание уделяется механике переработки пластика, процесс экструзии остается невероятно универсальным. Основная последовательность смешивания, нагрева и формования остается неизменной в различных отраслях промышленности по всему миру, даже несмотря на то, что конкретная геометрия и рабочие параметры машины существенно изменяются.
Понимание работы требует анализа сложных термодинамических и механических фаз экструзионного цикла. Поскольку процесс является непрерывным, сырье поступает в один конец, а готовый продукт одновременно выходит из другого. Давайте рассмотрим точную последовательность действий с точки зрения оператора.
Путешествие начинается у загрузочного отверстия, расположенного в задней части экструдера. Операторы или автоматизированные системы загружают сырье в большой металлический бункер. Этим материалом могут быть гранулы первичного полимера, постиндустриальный перемол или тщательно промытые пластиковые хлопья. Бункер действует под действием силы тяжести и подает сыпучий материал во вращающийся шнек, находящийся внизу. В современных промышленных установках гравиметрические или объемные дозаторы располагаются над бункером, что гарантирует высокую точность и постоянство скорости подачи. Поддержание этого постоянного потока предотвращает скачки давления внутри ствола.
Как только твердый материал попадает в цилиндр, вращающиеся лопасти шнека экструдера с силой перемещают его вперед. Это приводит к самой критической фазе: плавлению. Вопреки распространенному мнению, ленты внешнего нагревателя, обернутые вокруг ствола, не являются основным источником тепла для плавления пластика.
Вместо этого подавляющее большинство тепловой энергии поступает в результате механического сдвига и трения. Поскольку твердый пластик агрессивно сжимается между скребками шнека и внутренней стенкой цилиндра, интенсивное трение генерирует огромное количество тепла сдвига. Внешние нагреватели ствола в первую очередь служат для доведения машины до рабочей температуры во время первоначального запуска и поддержания точного температурного профиля в различных зонах. Во время этой бурной механической фазы твердый пластик превращается в вязкий, тщательно перемешанный однородный расплав.
Когда расплавленный полимер достигает конечной секции шнека, он попадает в зону дозирования. Здесь материал подвергается окончательному перемешиванию для обеспечения однородной температуры и вязкости. В этом случае винт действует как мощный гидравлический насос. Он создает необходимое давление напора, чтобы протолкнуть густой расплавленный полимер через разделительную пластину в матрицу. Этот точно обработанный металлический блок действует как непрерывная форма. При переработке отходов матрица обычно имеет несколько небольших круглых отверстий, из которых выталкиваются длинные нити светящегося расплавленного пластика.
Поскольку пластик выходит из матрицы в очень вязком, почти жидком состоянии, для сохранения новой формы требуется быстрое охлаждение. Свежевытянутые пряди сразу же пропускаются через длинную охлаждающую ванну с циркулирующей водой. Как только пряди достаточно затвердеют, съемник подает их в гранулятор. Этот высокоскоростной вращающийся режущий механизм измельчает непрерывные пряди на однородные цилиндрические гранулы. Наконец, эти гранулы сушат, вибрируют для удаления пыли и упаковывают в качестве сырья премиум-класса для производства новых пластиков.
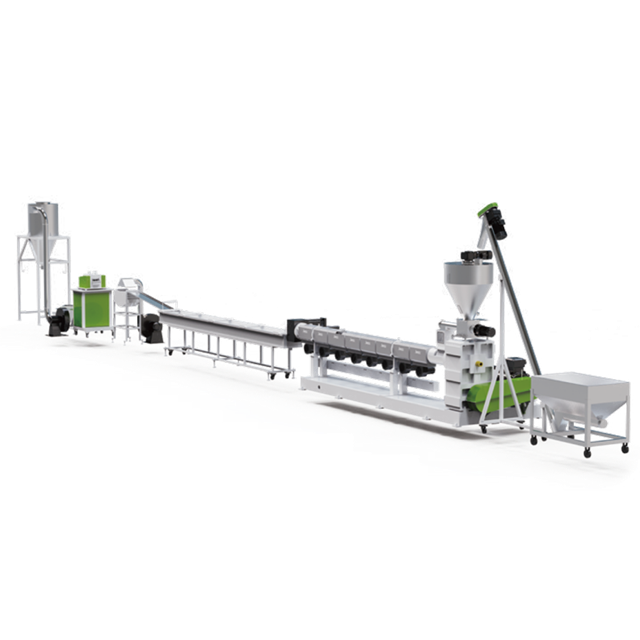
Чтобы полностью осознать огромные возможности современной экструзионной линии, необходимо изучить ее отдельные механические компоненты. Инженеры проектируют каждую деталь так, чтобы она выдерживала экстремальное внутреннее давление, высокие температуры и постоянный абразивный износ от жестких материалов.
Бункер выступает в качестве основного приемника для сырья. Промышленные бункеры часто оснащены внутренними мешалками, предотвращающими слипание материала. Этот неприятный сценарий возникает, когда хлопья неправильной формы слипаются и блокируют загрузочное отверстие. Многие бункеры также оснащены механизмами сушки горячим воздухом, позволяющими удалять поверхностную влагу до того, как пластик попадет в бочку.
Прямо под ним стоит бочка. В этом прочном толстостенном стальном цилиндре находится винт. Поскольку переработанный пластик часто содержит абразивные примеси, такие как следы металлов или грязь, производители обычно покрывают внутреннюю поверхность ствола биметаллическими сплавами или азотированной сталью. Это специализированное покрытие стойко противостоит износу и коррозии в течение тысяч часов непрерывной эксплуатации.
Спросите любого опытного оператора установки, и он скажет вам, что шнек, несомненно, является сердцем экструдера. Его конкретная геометрическая конструкция определяет общую производительность машины, ее возможности смешивания и точные типы материалов, которые она может успешно обрабатывать. Стандартный одиночный винт делится на три отдельные геометрические зоны:
Регулирование температуры не подлежит обсуждению при экструзии. Колебание всего на несколько градусов может испортить производственную партию. Ленты нагревателя из литого алюминия или керамики плотно обхватывают внешнюю поверхность ствола. Они работают в нескольких независимых зонах, что позволяет операторам устанавливать строго определенный градиент температуры от горловины холодной подачи до горячей матрицы.
Глубоко в стенку ствола встроены термопары. Эти высокоточные датчики температуры передают тепловые данные в режиме реального времени непосредственно на центральную панель управления ПЛК. Если определенная зона становится опасно горячей из-за чрезмерного внутреннего трения, автоматические охлаждающие вентиляторы или внутренние рубашки водяного охлаждения мгновенно активируются для стабилизации процесса.
При переработке вторсырья неизбежной реальностью является встреча с посторонними загрязнителями, такими как бумажные этикетки, алюминиевая фольга, древесные щепки или нерасплавленная резина. Прежде чем расплавленный пластик сможет безопасно достичь головки, он должен пройти через надежную систему фильтрации, известную как устройство смены сит. Это гидравлическое устройство содержит сетчатые сетки из тонкой плетеной проволоки, которые улавливают микроскопические примеси. Усовершенствованные устройства непрерывной смены сит позволяют операторам заменять засоренные фильтры на лету, не останавливая процесс экструзии. Эта особенность существенно повышает общую эффективность производства.
Рынок промышленной экструзии делится в основном на две основные категории в зависимости от конфигурации ротора. Выбор правильного типа полностью зависит от реологических свойств вашего конкретного пластика и точных требований к переработке вашего предприятия.
Одношнековые экструдеры являются бесспорными «рабочими лошадками» в индустрии переработки пластмасс. Они высокоэффективны, удивительно экономичны и механически просты. Для стандартных жестких пластмасс, таких как чистый полипропилен или переизмельченный полиэтилен, один шнек обеспечивает достаточную производительность плавления и перекачивания. Присущая им простота напрямую приводит к снижению эксплуатационных расходов, упрощению поиска и устранения неисправностей и значительному сокращению времени простоев на техническое обслуживание.
Двухшнековые экструдеры оснащены двумя параллельными шнеками, работающими бок о бок. Они могут быть как совращающимися, так и встречными. Инженеры выбирают эти сложные машины, когда процесс требует интенсивного перемешивания — процедуры, известной как компаундирование.
Если предприятию по переработке необходимо смешать цветные маточные смеси, стекловолокно или химические добавки с переработанным пластиком, двухшнековый экструдер обеспечивает необходимое агрессивное распределительное и дисперсионное смешивание. Их самоочищающаяся природа предотвращает застаивание липких или термочувствительных материалов на винтах. Однако такая производительность требует значительно более высоких первоначальных капитальных затрат и более требовательного графика технического обслуживания.
Чтобы полностью осознать промышленную важность экструзии, мы должны рассмотреть ее наиболее важное применение в современной экономике замкнутого цикла: переработку отходов. В этом жизненно важном контексте экструдер становится основным двигателем гораздо более крупной взаимосвязанной системы.
Когда пластиковые изделия достигают конца своего жизненного цикла, предприятия собирают, моют и измельчают их на мелкие хлопья неправильной формы. Производители не могут подавать эти хлопья неправильной формы непосредственно в машины для литья под давлением для производства новой продукции. Материал должен быть полностью гомогенизирован, отфильтрован и стандартизирован.
Именно здесь процесс экструзии оказывается незаменимым. Объединив экструдер с интеллектуальными системами подачи, блоками фильтрации расплава и последующими режущими механизмами, вы создаете полноценную машину для гранулирования пластика . Это оборудование принимает неоднородные, объемистые хлопья, расплавляет их, удаляет остаточные примеси и производит чистые гранулы, повторяющие свойства первичного пластика.
Глядя на текущую ситуацию в переработке полимеров, можно сказать, что сектор вторичной переработки переживает масштабный технологический сдвиг, вызванный глобальными требованиями устойчивого развития. Современные экструзионные линии быстро внедряют интеллектуальную интеграцию с Интернетом вещей. Руководители предприятий теперь используют датчики, которые контролируют давление расплава, вязкость и термическую деградацию в режиме реального времени, передавая данные на панели управления с искусственным интеллектом, которые автоматически регулируют скорость шнеков, чтобы предотвратить деградацию материала.
Наряду с автоматизацией, по мере того, как усиливается стремление к переработке сильно загрязненной постпотребительской смолы, в отрасли наблюдается отчетливая тенденция к оснащению экструдеров зонами дегазации со сверхвысоким вакуумом. Традиционные экструдеры справляются с влажными или сильно напечатанными пластиками, часто производя пористые, хрупкие гранулы. Современные передовые вакуумные системы извлекают летучие газы и влагу из середины ствола. Эти инженерные достижения позволяют предприятиям перерабатывать ранее не подлежащие вторичной переработке пластмассы без ущерба для структурной целостности конечной гранулы, приближая настоящую экономику замкнутого цикла к реальности.
Путь от измельченных хлопьев до однородных гранул включает в себя несколько точных технологических этапов на выходе из экструзионного цилиндра. То, как разрезается расплавленный пластик, в конечном итоге определяет конкретный тип используемой системы гранулирования. Двумя наиболее распространенными методами промышленной переработки являются гранулирование стренги и гранулирование с водяными кольцами.
Операторы быстро понимают, что не все пластмассы ведут себя одинаково внутри нагретой бочки. Мягкие пластмассы требуют совершенно иного обращения по сравнению с жесткими пластиками. К жестким материалам относятся полиэтилен высокой плотности из молочных кувшинов, полипропилен из автомобильных деталей и акрилонитрил-бутадиен-стирол из электронных отходов.
Эти жесткие материалы имеют более высокую объемную плотность и требуют надежного экструзионного оборудования с высоким крутящим моментом. Для руководителей предприятий и инвесторов выбор правильной системы гранулирования жесткого пластика является самым важным решением в обеспечении рентабельности завода и долгосрочного качества продукции.
Основная проблема при переработке жестких пластиков заключается в борьбе с загрязнением и влажностью. Твердые пластмассы часто содержат остаточную влагу из линии стирки вместе с густыми печатными красками или следами посторонних полимеров. Если не принять меры, эти загрязнения вызывают внутренние пустоты и сильное изменение цвета готовых гранул. Производители должны тщательно выбирать между двумя архитектурами основного оборудования.
| Особенность | Одноступенчатая экструзионная система | Двухступенчатая экструзионная система |
|---|---|---|
| Конфигурация | Один главный экструдер (типичное соотношение L/D: от 30:1 до 36:1) | Два экструдера последовательно (Mother L/D: 36:1, Baby L/D: 12:1) |
| Идеальный материал | Чистый, сухой постпромышленный лом. | Загрязненные влажные бытовые отходы |
| Толерантность к влаге | Ниже 3% | До 5% - 8% |
| Фильтрация и дегазация | Устройство смены сит, стандартная вентиляция | Двойные устройства смены сеток, агрессивная дегазация в высоком вакууме. |
| Энергопотребление | Более низкие эксплуатационные расходы | Более высокие эксплуатационные расходы, но при этом получаются гранулы для ПЦР премиум-класса. |
Одноступенчатые экструзионные системы. В одноступенчатой системе используется один главный экструдер. Измельченный жесткий пластик поступает в бункер, проходит по нагретой бочке, проходит через одно фильтрующее сито и сразу же разрезается на гранулы. Одноступенчатые системы являются оптимальным и экономичным выбором для переработки чистого, относительно чистого лома. Если переизмельчение жесткого пластика имеет низкую влажность и минимальное загрязнение поверхности, эта установка обеспечит отличную производительность при меньшем потреблении энергии.
Двухступенчатые экструзионные системы: И наоборот, двухступенчатая система последовательно соединяет два независимых экструдера. Первый, более крупный экструдер обеспечивает первичное плавление, смешивание и начальную грубую фильтрацию. Затем расплавленный пластик плавно попадает во второй экструдер меньшего размера, который работает на более низкой скорости, обеспечивая вторичную тонкую фильтрацию и обширную дегазацию перед попаданием в головку.
Инвестиции в линию гранулирования жесткого пластика, имеющую двухступенчатую конструкцию, абсолютно необходимы при переработке пластмасс после потребления. Переходная зона между двумя экструдерами действует как естественная точка сброса давления, позволяя захваченным газам и летучим соединениям чернил легко выходить через вакуумные отверстия. Такая агрессивная дегазация предотвращает пенообразование, а двойная фильтрация обеспечивает исключительно чистую и ценную конечную гранулу.
Понимание всего спектра экструзии требует объективного взгляда на ее эксплуатационные реалии. Хотя экструзия образует нерушимую основу переработки полимеров, она, естественно, сопряжена с определенными инженерными компромиссами, которыми операторы предприятий должны активно управлять.
Экструдеры представляют собой основу современной переработки пластмасс и производства полимеров. Применяя точную комбинацию тепла, давления и механического сдвига, они плавно превращают громоздкие, неоднородные отходы в очень ценное, однородное сырье.
Выбор правильного оборудования для вашего предприятия обеспечивает значительно более высокую эффективность работы и значительно снижает долгосрочные затраты на техническое обслуживание. Прежде чем покупать оборудование, вы должны тщательно оценить исходный материал. Соответствие вашим конкретным потребностям в переработке подходящей одноступенчатой или двухступенчатой линией гарантирует более высокое качество пеллет, более бесперебойную ежедневную работу и, в конечном итоге, более высокую прибыль.
Если вы модернизируете свое предприятие или строите новый завод по переработке мусора, выбор надежного, изготовленного по индивидуальному заказу оборудования не подлежит обсуждению. Оцените уровень влажности и загрязнения вашего материала и изучите передовые экструзионные решения Jwell Recycling, чтобы найти именно ту линию гранулирования, которая соответствует вашим производственным целям.
В то время как промышленные экструдеры обрабатывают тонны пластика каждый час, экструдер для 3D-печати представляет собой микромасштабную версию той же концепции. В нем используется небольшой шаговый двигатель и редукторный механизм, который проталкивает твердую пластиковую нить через точно нагретое сопло. Затем расплавленный пластик тщательно наносится слой за слоем для создания сложных трехмерных объектов. Несмотря на огромную разницу в физических размерах, основная физика термического плавления и формования под давлением остается полностью идентичной.
Рабочая температура полностью зависит от конкретного обрабатываемого полимера. Для пластмасс с низкой температурой плавления, таких как ПЭНП, температура ствола обычно составляет от 160°C до 190°C. Для жестких пластиков, таких как полипропилен или полиэтилен высокой плотности, температура колеблется от 200°C до 240°C. Конструкционные пластики, такие как ПЭТ или поликарбонат, требуют гораздо более высоких температурных профилей, часто превышающих 260–280 °C. Операторы устанавливают разные температуры в различных зонах цилиндра, чтобы обеспечить плавный переход расплава без разрушения материала.
Экструдер предназначен для непрерывного производства, постоянно проталкивая расплавленный материал через матрицу для создания бесконечных однородных профилей, таких как длинные пряди для гранулирования, водопроводные трубы или пластиковая пленка. Напротив, машина для литья под давлением использует циклический дискретный процесс. Для плавления пластика используется возвратно-поступательный шнек, но вместо того, чтобы непрерывно проталкивать его через открытую матрицу, он впрыскивает определенный объем расплавленного пластика под невероятно высоким давлением в закрытую, охлаждаемую металлическую форму. При этом создается конкретный автономный трехмерный объект, например крышка от бутылки или бампер автомобиля.
При промышленной переработке засорение экструдера обычно происходит из-за блокировки устройства смены сеток или холодной головки. Сначала операторы должны проверить датчики давления расплава. В случае скачков давления активируется гидравлический сменщик сетки для замены чистой фильтрующей сетки. Если сама матрица забита нерасплавленными загрязнениями или разложившимся пластиком (черные точки), операторы должны безопасно слегка повысить температуру матрицы, снизить скорость вращения шнека и продуть машину с помощью коммерческого промывочного состава с высокой вязкостью или чистого литого акрила, чтобы вытолкнуть засор.
Хотя теоретически это возможно, но это крайне неэффективно и настоятельно не рекомендуется без серьезных механических модификаций. Жесткие пластмассы имеют высокую объемную плотность и легко загружаются в стандартный бункер самотеком. Мягкие пластики, такие как сельскохозяйственная пленка из полиэтилена низкой плотности или пакеты для продуктов, чрезвычайно легкие и пушистые. При подаче в жесткую пластиковую линию они слипнутся или просто всплывут в бункере, не зацепившись за шнек. Для обработки мягких пластиков требуется специальный механизм подачи, такой как встроенный нож-компактор или агломератор, для надлежащего уплотнения материала еще до того, как он попадет в экструзионный цилиндр.


