
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-25 Происхождение:Работает


Сегодня на предприятиях по переработке отходов эхом разносится распространённое и весьма дорогостоящее разочарование. Вы покупаете то, что выглядит как пластиковый лом премиум-класса, только для того, чтобы увидеть, как он разрушает внутренние компоненты вашего оборудования и дает хрупкие, непродаваемые гранулы. Визуальный осмотр обычно не выявляет микроскопическую грязь, песок и минеральные наполнители, скрывающиеся внутри полимерной матрицы. Именно здесь вступает в действие строгая наука о тестировании золы как лучший детектор лжи для определения качества сырья.
Подвергая образцы экстремальному термическому разложению, тест на золу выявляет точный процент неорганических загрязнений, присутствующих в вашем материале. Этот объективный показатель подтверждает истинное качество вашего сырья. Что еще более важно, это напрямую определяет, как ваше оборудование будет работать в ближайшие месяцы. Мы изучим механику испытаний на золу, их глубокое влияние на экструдерную металлургию и то, как вы можете использовать эти данные для защиты вашего оборудования и оптимизации производственных линий.
По своей сути испытание на золу служит фундаментальной аналитической процедурой в химии полимеров. Он определяет точную массу неорганических остатков, остающихся после полного сгорания образца пластика. В контролируемой лабораторной среде техник помещает точно взвешенный образец пластикового сырья в тигель. Затем тигель нагревают в муфельной печи. В зависимости от конкретной полимерной матрицы и применяемого стандарта испытаний, например ISO 3451 или ASTM D5630, температуры обычно варьируются от 600°C до 900°C.
Во время этого интенсивного термического процесса все органические полимеры полностью сгорают. Поскольку пластмассы в основном состоят из углерода, водорода и кислорода, они превращаются в газообразные побочные продукты, такие как углекислый газ и водяной пар, и безопасно улетучиваются. На дне тигля остается светящийся пепел. Этот неорганический остаток состоит из материалов, которые просто не могут гореть при таких температурах. Он включает в себя загрязнители окружающей среды, такие как песок, сельскохозяйственная грязь и микроскопические металлические фрагменты. Он также включает в себя специально предназначенные для производства добавки, такие как тальк, стекловолокно и карбонат кальция. Взвешивая эту остаточную золу и сравнивая ее с первоначальным весом пробы, операторы получают точный процент загрязнения.
Полагаться на визуальный осмотр — опасная игра в коммерческой индустрии переработки пластика. Человеческие глаза не могут обнаружить внутренние наполнители, диспергированные на микроскопическом уровне. Они, конечно, не могут точно определить количество встроенных микрозагрязнителей.
Рассмотрим практический сценарий на опрокидывающемся полу. На перерабатывающий завод поступают два отдельных тюка постиндустриальной полиэтиленовой пленки. Невооруженным глазом обе партии кажутся идентичными по гибкости и одинаковому цвету. Однако обработка образцов из обеих партий в муфельной печи обнаруживает резкий контраст. Партия А имеет зольность всего 2 процента, что указывает на относительно чистый поток полимера с минимальным поверхностным загрязнением. Партия Б оставляет 15 процентов золы. Этот высокий процент раскрывает правду. Во время первоначального производственного процесса пленка была сильно наполнена карбонатом кальция, чтобы искусственно снизить затраты на материалы. Попытка обработать партию B без этих предварительных знаний приведет к неожиданному поведению расплава и серьезной механической нагрузке на экструзионной линии.
Одна из основных целей этого аналитического тестирования — помочь операторам классифицировать точную природу неорганических остатков. Базовый тест печи позволяет определить общий процент неорганического материала, но понимание источника этой золы жизненно важно для технологического проектирования. Операторы должны задать критический вопрос. Являются ли остатки результатом плохой промывки на входе, например, остаточного ила и сельскохозяйственной почвы, или это преднамеренная химическая добавка, такая как тальк, используемая для придания жесткости?
Высокий уровень загрязненности окружающей среды говорит о том, что предприятию необходимо оптимизировать фрикционные шайбы. Напротив, высокие уровни преднамеренных минеральных наполнителей указывают на то, что молекулярное поведение материала фундаментально изменилось. Это требует немедленной корректировки температуры экструзии и протоколов дегазации.
Чтобы поддерживать стабильность работы, современные предприятия по переработке отходов используют эмпирические данные для классификации поступающего сырья по различным уровням качества. Эта система сортировки напрямую влияет на рыночную закупочную стоимость лома и механические параметры, необходимые для его безопасной переработки.
| Марка сырья | Зольность % | Типичные характеристики | Требуемые корректировки обработки |
|---|---|---|---|
| Класс А Премиум | Менее 2% | Чистые, хорошо отсортированные, ненаполненные полимеры. Минимальное загрязнение поверхности. | Стандартные параметры экструзии; стандартные фильтрационные сетки. |
| Стандарт класса B | от 2% до 5% | Умеренное загрязнение поверхности или слегка наполненный пластик. | Увеличена частота смены экрана; биметаллические винтовые покрытия. |
| Оценка C Низкая степень | Более 5% | Сильнонаполненные материалы или плохо отстиранные пленки. | Непрерывная самоочищающаяся фильтрация; высокоизносостойкие компоненты. |
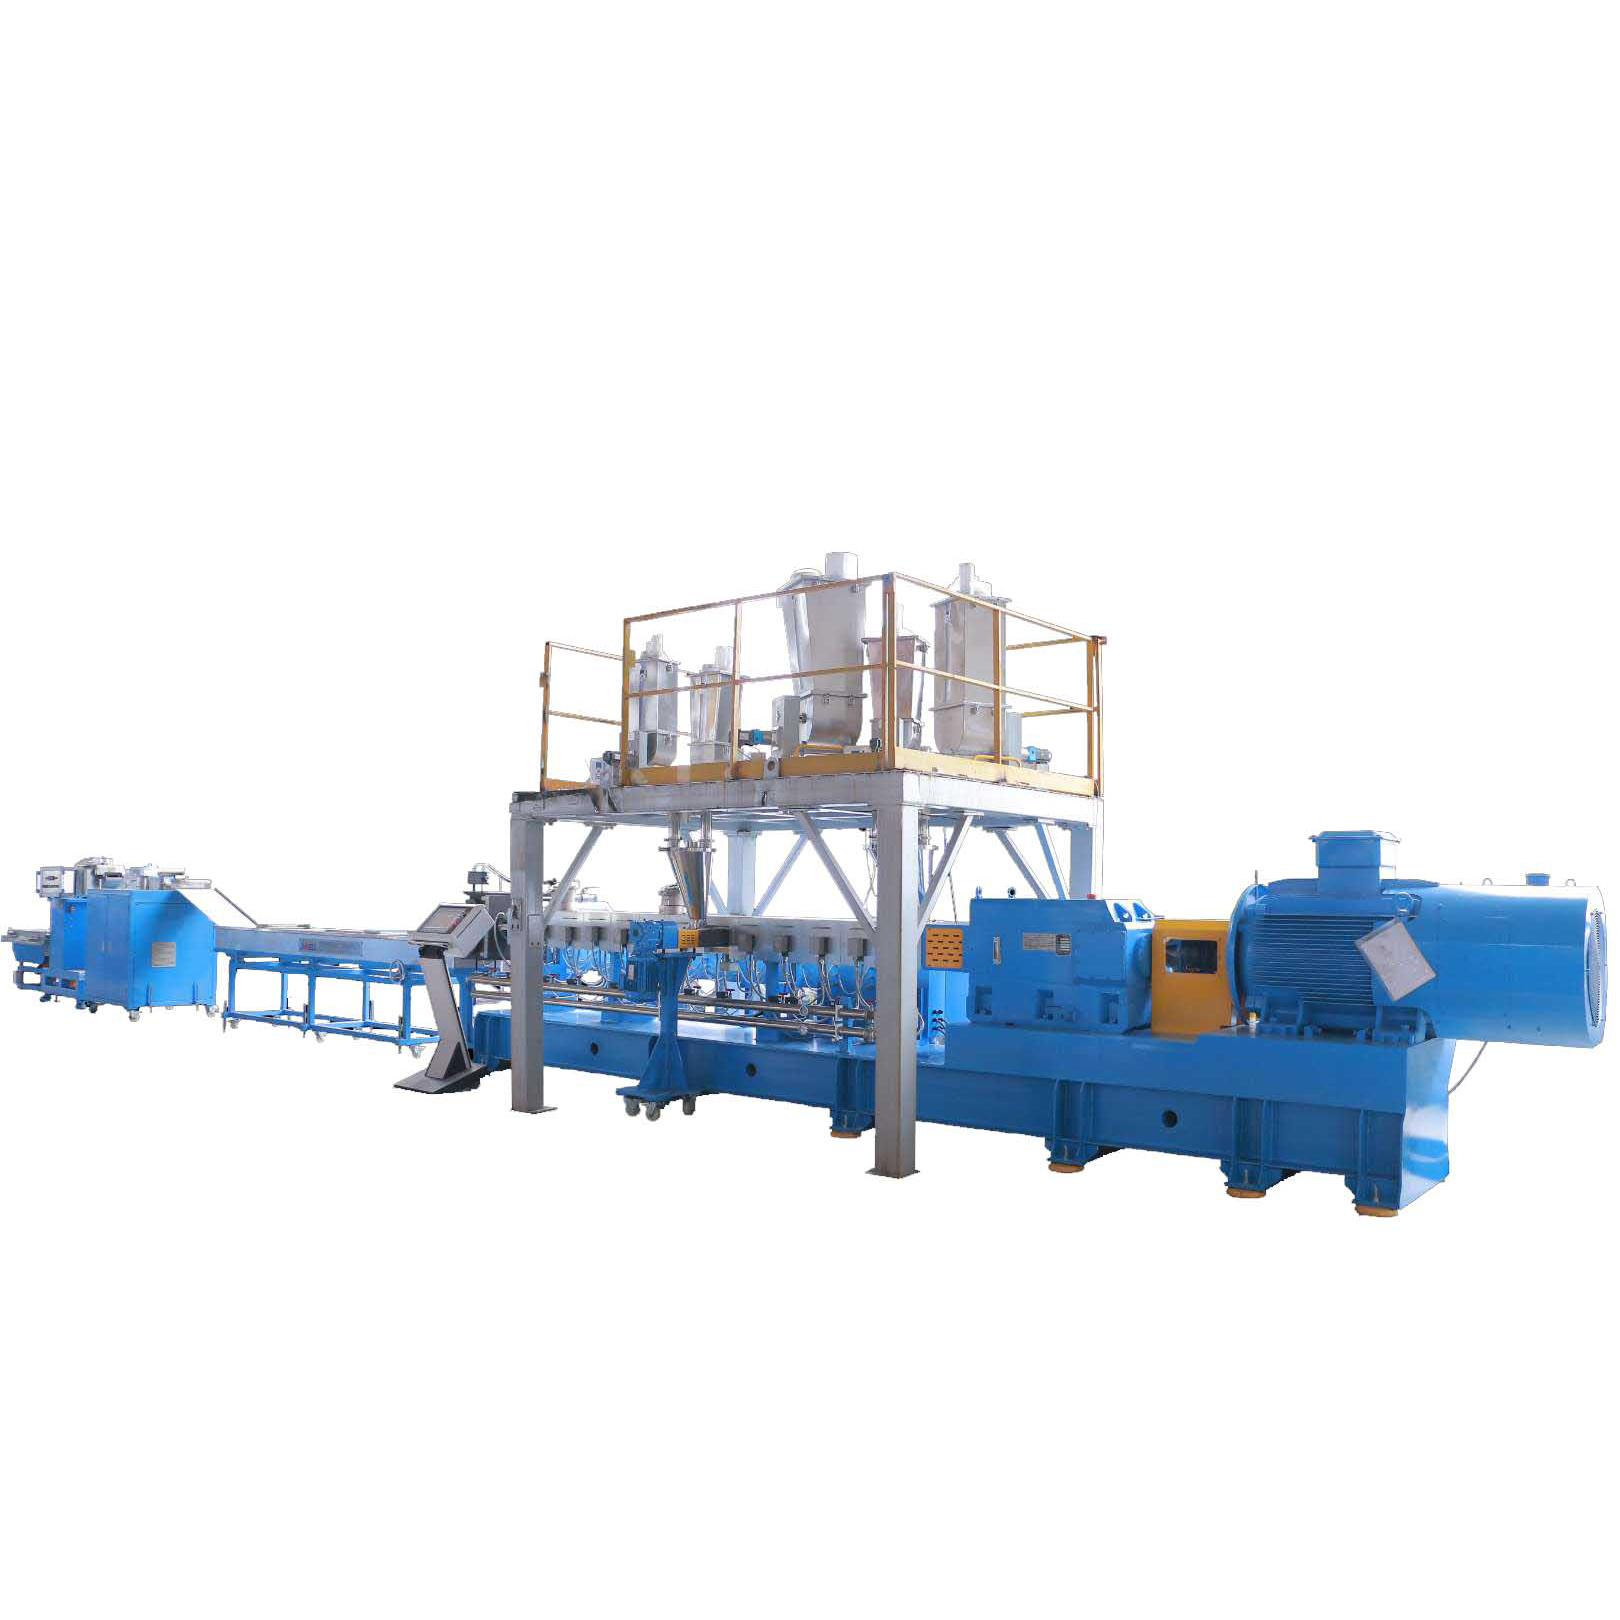
Самым непосредственным и финансово разрушительным последствием переработки высокозольного сырья без надлежащей подготовки является ускоренный абразивный износ. Неорганические частицы, такие как кварцевый песок, осколки стекла и твердые минеральные наполнители, обладают уровнем твердости, который часто превышает твердость стандартной машинной стали. Когда полимер плавится и продвигается вперед, эти неподатливые частицы действуют как микроскопическая наждачная бумага на вращающиеся лопасти шнека и внутреннюю стенку цилиндра.
Это разрушительное явление известно в металлургии как трехчастичное истирание. Он постепенно разрушает основные компоненты любой стандартной машины для гранулирования пластика . За несколько недель непрерывной эксплуатации эта эрозия значительно увеличивает зазор между винтом и стволом. Более широкий зазор неизбежно приводит к потере эффективности транспортировки, вызывая утечку расплава полимера назад по скребкам. В конечном счете, такое резкое снижение производительности требует преждевременной и весьма дорогостоящей замены винтовых и цилиндрических узлов только для восстановления базовой производственной мощности.
В отличие от органических полимеров, частицы неорганической золы не плавятся при стандартных температурах экструзии полиолефина. Эти твердые частицы необходимо физически отделить от потока расплава, прежде чем пластик достигнет фильерной головки. Когда предприятие пытается перерабатывать материалы с высоким содержанием золы, огромный объем твердых частиц быстро превышает стандартные системы фильтрации.
Когда гидравлический сменщик сеток стонет под давлением засоренной сетки, операторы вынуждены останавливать линию. Ручные или базовые гидравлические устройства смены сит быстро засоряются, вызывая резкие скачки давления внутри цилиндра экструдера. Чтобы предотвратить безопасные продувки, машину необходимо часто останавливать для замены сеток. Такие постоянные остановки снижают эффективность производства, увеличивают затраты на рабочую силу и подвергают расплав полимера непостоянным термическим характеристикам.
Если высокая зольность обходит систему фильтрации, неорганические частицы навсегда задерживаются в готовых переработанных гранулах. Это микроскопическое загрязнение действует как концентратор напряжений внутри полимерной матрицы. Когда производители приобретают эти некачественные гранулы для литья под давлением или выдувания пленки, конечная продукция подвергается серьезной механической деградации. Получаемые в результате пластмассы часто кажутся хрупкими, обладают плохой прочностью на разрыв и очень склонны к преждевременному выходу из строя под нагрузкой. Это вынуждает переработчиков продавать свою продукцию по значительно сниженным ценам.
Эмпирические данные, полученные в результате испытаний на золу, являются основной переменной, которую инженеры используют для определения архитектурной схемы экструзионной линии. Для производства высокочистых, хорошо отсортированных жестких пластиков с содержанием золы менее 2 процентов одностадийная экструзионная установка является высокоэффективной. Эти оптимизированные машины плавят, дегазируют и гранулируют чистый полимер за один проход. Это сводит к минимуму потребление энергии и предотвращает ненужную термическую деградацию пластика.
Если ваши испытания подтвердят, что ваш материал всегда чистый, установка линии гранулирования ПП-ПЭ серии JWL является наиболее логичным инженерным выбором. Эти одноступенчатые системы оптимизированы для твердых хлопьев, обеспечивая превосходную естественную дегазацию и высокую производительность без чрезмерного усложнения механической конструкции.
И наоборот, при переработке пленок с плотной печатью, высоконаполненных бывших в употреблении смол или материалов с высокой остаточной влажностью и золой двухступенчатая экструзионная линия становится абсолютной необходимостью. Первичный экструдер обеспечивает начальное плавление и агрессивную дегазацию летучих веществ. Вторичный экструдер работает на более низких оборотах, чтобы обеспечить превосходную конечную фильтрацию и стабилизацию давления.
Некоторые предприятия намеренно перерабатывают сырье с высокой зольностью. Например, установки для компаундирования рассчитаны на интеграцию до 40 процентов карбоната кальция или талька в полимерную матрицу. В стандартных одношнековых экструдерах отсутствует необходимый для этого механический сдвиг. В этих крайне требовательных сценариях двухшнековые экструдеры с сонаправленным вращением представляют собой отраслевой стандарт.
Геометрия взаимного зацепления двойных шнеков обеспечивает превосходное распределительное и дисперсионное смешивание. Это гарантирует, что большие объемы неорганической золы и наполнителей равномерно распределятся по расплаву полимера без комкования. Для переработчиков, намеренно смешивающих тяжелые минералы, инвестиции в надежное промышленное оборудование для гранулирования пластика являются обязательными. Такие системы, как серия CJWH, оснащены редукторами с высоким крутящим моментом и настраиваемым соотношением длины к диаметру в диапазоне от 32 до 64. Эти точные металлургические конфигурации разработаны специально для того, чтобы выдерживать жесткое истирание сильнонаполненных пластиков, сохраняя при этом точную температуру плавления.
Многие предприятия по переработке отходов пытаются искусственно завысить размер прибыли, покупая непроверенный пластиковый лом со значительной скидкой. Эта стратегия почти всегда является ложной экономией. В качестве иллюстрации рассмотрим предприятие, которое закупает 100 тонн непроверенной полиэтиленовой пленки с 20-процентной рыночной скидкой. При обработке скрытая высокая зольность вызывает сильное внутреннее истирание и быстро засоряет стандартные фильтрующие сетки.
| Категория затрат | Проверенное сырье с низкой зольностью | Неиспытанное сырье с высокой зольностью |
|---|---|---|
| Закупочная цена материала | Стандартная рыночная ставка | Скидка 20% |
| Время безотказной работы машины | 95% эффективность | 60% из-за частой смены экрана |
| Затраты на рабочую силу | Стандартные ставки смен | Плюс 40% сверхурочных за разблокировку |
| Запасные части | Стандартный цикл износа | Преждевременная замена шнека и ствола |
Теоретическая экономия, достигнутая при первоначальной покупке, быстро затмевается. Каскадные затраты на простой оборудования, увеличение ручного труда по техническому обслуживанию и резкое снижение рыночной стоимости хрупких окатышей на выходе уничтожат ожидаемую норму прибыли.
Глобальное стремление к безотходной экономике фундаментально изменило то, как переработчики оценивают чистоту материалов. Мы наблюдаем быстрый переход, обусловленный строгими международными требованиями в отношении переработанного содержимого потребительской упаковки. Крупные потребительские бренды теперь требуют переработанных смол, которые по своим характеристикам идентичны первичным пластикам, чтобы избежать высоких налогов на упаковку.
В этой строгой нормативной среде различие между партией с 2 процентами остаточной почвы и партией с 10 процентами карбоната кальция больше не является просто проблемой механического обслуживания. Это определяет, можно ли законно и конструктивно использовать конечную гранулу в высокотехнологичных приложениях. Тестирование Ash превращается из инструмента реагирования на неполадки в превентивную нормативную необходимость. Все чаще ожидается, что предприятия будут предоставлять неизменяемые цифровые паспорта своих пеллет, отслеживающие точное содержание золы и термическую историю каждой произведенной партии перед окончательной продажей.
Для стандартных экструзионных систем, оснащенных основными компонентами из азотированной стали и ручными сменщиками сит, содержание золы ниже 2–3 процентов обычно считается верхним допустимым пределом. Переработка сырья с зольностью, превышающей этот порог, без специализированного износостойкого металлургического производства приведет к ускоренному абразивному износу скребков шнека и стенок барабана, а также к быстрому засорению штатных фильтрующих сеток.
Да, но это требует тщательно продуманных конфигураций. Высокий уровень карбоната кальция напрямую соответствует высокой зольности, поскольку это неорганический минеральный наполнитель, который не плавится. Для успешной обработки этого материала экструзионная линия должна иметь биметаллические цилиндры, шнеки с покрытием из карбида вольфрама, чтобы противостоять сильному истиранию, а также надежные многозонные системы вакуумной дегазации для извлечения уловленной влаги и предотвращения образования пустот в конечной полимерной матрице.
Высокая зольность приводит к быстрому накоплению нерасплавленных неорганических частиц на сетке фильтра расплава. Когда сито закрывается, расплав полимера пытается пройти сквозь него, вызывая резкий и внезапный скачок противодавления внутри цилиндра экструдера. Если этот скачок давления не контролируется автоматическим устройством непрерывной смены сит, он может привести к срабатыванию предохранительных продувочных клапанов или вынудить машину выключиться, чтобы предотвратить механический отказ.
Нет. Традиционный анализ золы в муфельных печах представляет собой количественный, а не качественный анализ. Он точно определяет общий процент присутствующего неорганического материала путем взвешивания несгоревшего остатка, но не может определить конкретный химический состав этого остатка. Чтобы определить, состоит ли зола из безвредного талька или вредного кварцевого песка, необходимо использовать вторичные аналитические методы, такие как спектроскопия лазерного разрушения.
Нет, испытание на золу специально разработано для измерения содержания неорганических твердых остатков. Влага выделяется в виде пара задолго до того, как печь достигнет экстремальных температур, необходимых для выгорания полимера. Чтобы точно измерить вес воды, инженеры используют отдельный анализатор влажности или галогенный влагомер еще до того, как материал достигнет фазы экструзии.
Да, переход на усовершенствованную систему непрерывной фильтрации расплава позволит заметно снизить конечную зольность, но с определенными ограничениями. Высокопроизводительные фильтры превосходно улавливают макроскопические неорганические загрязнения, такие как песок, осколки стекла и металлические фрагменты. Механическая фильтрация не может удалить микроскопические, специально составленные минеральные наполнители, такие как субмикронный карбонат кальция, которые глубоко внедрены в молекулярную структуру самого полимера.
Понимание вашего сырья посредством точного тестирования золы — это первый шаг к прибыльной переработке. Следующий шаг — сопоставление этих данных с подходящей тяжелой техникой. Независимо от того, перерабатываете ли вы чистый промышленный лом, требующий одноступенчатой установки, или смешиваете высоконаполненные пластмассы, требуя агрессивной двухшнековой технологии, выбор правильной металлургической конфигурации имеет решающее значение. Оцените данные о своем материале и изучите высокотехнологичные экструзионные решения, доступные в Jwell Recycling, чтобы построить производственную линию, способную противостоять реалиям современного пластикового лома.


