
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-04 Происхождение:Работает


Поскольку глобальный спрос на пластик продолжает стремительно расти, переработка превратилась из второстепенной экологической проблемы в промышленную необходимость стоимостью в несколько миллиардов долларов. Тем не менее, несмотря на этот бурно развивающийся рынок, бесчисленные предприятия по-прежнему испытывают трудности с эффективной и прибыльной переработкой отходов. Текущая ситуация в отрасли демонстрирует масштабные изменения, вызванные строгими глобальными требованиями к вторично переработанному контенту. Предприятия должны перерабатывать отходы с более высокой точностью, чем когда-либо прежде. Основное решение этой проблемы заключается в передовой технологии экструзии. Освоив оборудование, лежащее в основе процесса, руководители предприятий могут превращать нестабильное сырье в товары с высокой добавленной стоимостью. В этом подробном руководстве мы изучим фундаментальную механику экструзии и оценим системы, предназначенные для оптимизации производственных возможностей вашего предприятия.
Чтобы по-настоящему понять современное производство пластмасс, нужно сначала ответить на фундаментальный вопрос, касающийся самого оборудования. Экструдер для пластика служит машиной для крупносерийного производства. Его основная функция — расплавить необработанный твердый пластик и сформировать из него непрерывный, непрерывный профиль. Это преобразование достигается за счет подачи сырья в сильно нагретую цилиндрическую бочку. Внутри этого цилиндра вращающийся шнек генерирует интенсивное механическое трение и сдвиговое тепло для достижения однородного, однородного расплавленного состояния.
С инженерной точки зрения основная цель этого мощного оборудования — пластификация и гомогенизация полимеров. В повседневном промышленном применении экструдеры действуют как бесшумные рабочие лошадки, отвечающие за производство огромного количества продуктов. Они производят трубы ПВХ, используемые в современной сантехнике, прочные оконные рамы, используемые в строительстве, а также тонкие гибкие пленки, необходимые для упаковки пищевых продуктов. Что наиболее важно для экономики замкнутого цикла, они производят переработанные пластиковые гранулы, которые служат фундаментальными строительными блоками для будущих производственных циклов.
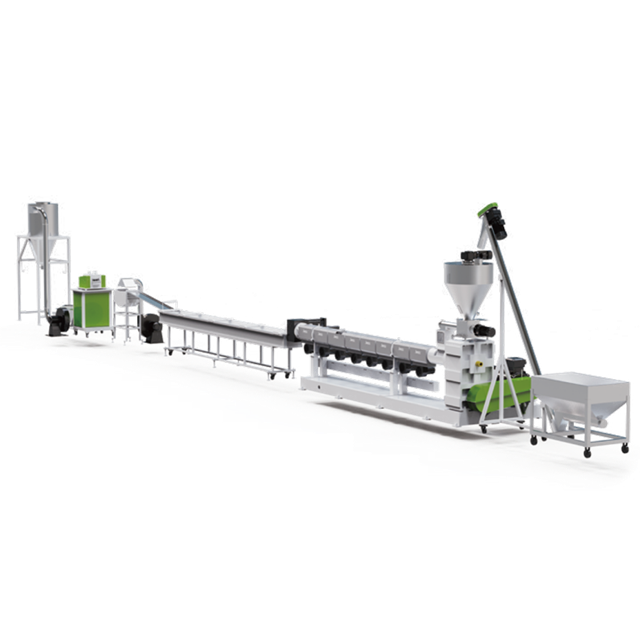
Процесс экструзии представляет собой тонкий баланс между термодинамикой и механикой жидкости. Понимание этой пошаговой операции помогает операторам и руководителям предприятий оптимизировать свои производственные линии. Это также сводит к минимуму время простоя и предотвращает деградацию материала.
Представьте себе шумный цех завода по переработке отходов. Преобразование начинается в бункере. Сырье самотеком подается в загрузочную горловину экструдера. Этими материалами могут быть порошки первичной смолы, однородные гранулы или хаотичная смесь измельченных переработанных хлопьев. В высокоавтоматизированных системах используются гравиметрические или объемные питатели, обеспечивающие точный и постоянный поток материала. Эта точность предотвращает внезапные помпы или остановку шнека, которые в противном случае могли бы дестабилизировать все давление расплава.
Как только твердые хлопья попадают в цилиндр, они сразу же попадают на вращающийся шнек экструдера. Хотя цилиндр оснащен внешними лентами электронагревателей, которые обеспечивают начальную энергию плавления, подавляющая часть тепла фактически генерируется внутри. Когда винт вращается, механический сдвиг и трение с силой сжимают пластик. Особая геометрия шнека разделена на отдельные зоны подачи, перехода и дозирования. Такая конструкция превращает разлагающиеся хлопья в однородный, однородный расплав, лишенный твердых частиц.
Фильтрация служит важной контрольной точкой, особенно при переработке отходов, где загрязнение неизбежно. Прежде чем расплавленный пластик под давлением достигнет матрицы, он прогоняется через сменщик сеток. В этом прочном компоненте используются тонкие многослойные металлические сетки для улавливания и фильтрации стойких примесей. Обычные загрязнения включают обожженные бумажные этикетки, микроскопические металлические фрагменты или нерасплавленные инородные полимеры. Правильная фильтрация гарантирует, что конечный продукт сохранит максимальную структурную целостность.
Наконец, очищенный расплавленный пластик проталкивается через специально обработанную фильеру. Полностью в зависимости от производственной цели завода, матрица формирует из текучего пластика непрерывные пряди, похожие на спагетти, для гранулирования, широкие плоские листы для термоформования или полые трубы для строительства.
Глобальное стремление к устойчивой экономике замкнутого цикла во многом зависит от постоянного совершенствования экструзионных технологий. Последние рыночные данные указывают на быстрый переход к интеллектуальным экструзионным системам. Перерабатывающие предприятия сталкиваются со все более сложными потоками отходов с более высоким уровнем загрязнения. Следовательно, современным предприятиям требуется оборудование, интегрированное с мониторингом давления расплава в реальном времени и возможностями динамической дегазации, чтобы справиться с этими сложными входными данными.
Когда бытовые отходы собираются, сортируются и тщательно промываются, они остаются в виде неровных, объемных хлопьев. Поскольку этим хлопьям не хватает однородности, их нельзя напрямую подавать в деликатные машины для литья под давлением. Сначала их необходимо обработать с помощью экструдера, расплавить, агрессивно отфильтровать и гомогенизировать. В центре этого преобразующего процесса находится машина для гранулирования пластика — комплексная экосистема, предназначенная для очистки расплава полимера, стандартизации его показателя текучести расплава и подготовки его к прибыльной перепродаже.
В обширной сфере переработки пластмасс материалы обычно делятся на гибкие пластмассы и жесткие пластмассы. К жестким пластикам относятся полиэтилен высокой плотности, полиэтилен низкой плотности и полипропилен. Эти материалы обычно получают из бутылок из-под моющих средств, бочек из-под промышленных химикатов, труб для тяжелых условий эксплуатации, корпусов аккумуляторов и выброшенной бытовой мебели.
Обработка жестких пластмасс создает уникальные термодинамические и механические препятствия. В отличие от тонких гибких пленок, жесткие пластиковые чешуйки толстые и плотные. После этапа стирки они часто сохраняют стойкую поверхностную влагу и содержат серьезные загрязнения, такие как тяжелые печатные краски, клеи и органические остатки. Для обработки этих требовательных материалов требуется экструзионная установка, способная применять агрессивную силу сдвига. Он должен одновременно выпускать захваченный пар и летучие газы, чтобы предотвратить микроскопическую пористость готовых гранул.
Чтобы напрямую решить эти конкретные проблемы, предприятия по переработке отходов используют специализированную линию гранулирования жесткого пластика . Эти прочные линии разработаны с оптимизированной геометрией винтов. Обычно они имеют соотношение длины к диаметру от тридцати к одному до тридцати шести к одному. Такое расширенное соотношение обеспечивает тщательную пластификацию и гомогенизацию твердых, неподатливых хлопьев. Кроме того, в состав этих агрегатов часто входят специализированные износостойкие биметаллические винты для борьбы с абразивными загрязнениями. В зависимости от площади завода производительность может плавно масштабироваться от двухсот килограммов в час до огромных систем производительностью в одну тысячу килограммов в час.
При настройке линии по производству жестких пластиков покупатели сталкиваются с важным архитектурным выбором, основанным на состоянии их сырья. Понимание эксплуатационных различий между одноступенчатыми и двухступенчатыми системами жизненно важно для максимизации эффективности производства.
| Технические характеристики | Одноступенчатая экструзионная система | Двухступенчатая экструзионная система |
|---|---|---|
| Состояние сырья | Чистый, тщательно промытый, низкая загрязненность. | Плотная печать, высокая влажность, сильное загрязнение. |
| Обработка влаги | Стандартная одинарная зона вакуумной дегазации. | Превосходные двойные зоны вакуумной дегазации. |
| Фильтрующая способность | КПП смены экрана с одним экраном. | Двойная фильтрация с помощью экструдеров для матери и ребенка. |
| Потребляемая мощность | Высокая энергоэффективность, низкие эксплуатационные расходы. | Более высокое энергопотребление благодаря установке сдвоенного двигателя. |
| Лучшее приложение | Лом постпромышленного брака, чистый перемол. | Твердые бытовые отходы после потребления. |
В частности, в одноступенчатой системе используется один длинный высокоэффективный экструдер. Эта установка потребляет значительно меньше энергии и рекомендуется для чистых, тщательно промытых жестких хлопьев. Напротив, материалы с толстым слоем печати или влажные материалы требуют двухэтапного подхода. Расплавленный материал проходит через первичный материнский экструдер для первоначального плавления и вакуумной дегазации. Затем он беспрепятственно подается во вторичный детский экструдер для дальнейшей гомогенизации и второго этапа тонкой фильтрации.
Инвестиции в промышленное экструзионное оборудование требуют тщательной и высокотехнологичной оценки как параметров завода, так и затрат материалов. Капитальные затраты значительны. Выбор неправильной конфигурации может привести к узким местам в работе, чрезмерным накладным расходам на электроэнергию и непродаваемой продукции. Лица, принимающие решения, должны тщательно оценить следующие критерии.
Самым важным фактором при выборе машины является точная природа исходного материала. Если ваше предприятие перерабатывает чистый сухой лом непосредственно с установки литья под давлением, одноступенчатая система обеспечит максимальную отдачу от инвестиций. И наоборот, если вы перерабатываете бытовые твердые бытовые отходы, сильно загрязненные грязью и влагой, система гранулирования жесткого пластика с использованием двухступенчатой архитектуры не подлежит обсуждению. Процесс двойной фильтрации гарантирует, что конечные гранулы не будут отклонены последующими покупателями из-за структурных недостатков или захваченных пузырьков газа.
Покупатели должны тщательно сопоставлять мощность машины с ограничениями производительности своего предприятия по сортировке и мойке. Работа слишком крупной машины со слишком малым количеством материала приводит к потере огромного количества электроэнергии. Недостаточный размер экструдера создает неприятные узкие места в производственном цеху.
Влага – бесспорный враг высококачественной экструзии пластика. Когда твердые хлопья попадают в бочку с остатками воды, сильный жар мгновенно превращает ее в пар. Без надежных зон вакуумной дегазации этот пар создает микроскопические пузырьки внутри гранул, серьезно снижая их механическую прочность. Для загрязненных отходов настоятельно рекомендуется использовать двухпоршневые гидравлические устройства смены сит непрерывного действия. Они позволяют операторам заменять засоренные фильтрующие сетки, не останавливая всю производственную линию.
Чтобы максимально продлить срок службы экструзионной линии и обеспечить бескомпромиссное качество гранул, руководители предприятий должны соблюдать строгие и профилактические протоколы технического обслуживания. Пренебрежение регулярным уходом неизбежно приводит к ухудшению свойств материала, внезапным скачкам энергопотребления и катастрофическим механическим поломкам.
К регулярному техническому обслуживанию следует относиться как к ежедневному ритуалу. Операторы должны регулярно очищать бункер, чтобы предотвратить образование мостиков и перекрестное загрязнение между партиями полимеров разного цвета. Кроме того, поскольку абразивные материалы ускоряют износ металла, бригады технического обслуживания должны периодически измерять зазор между витком шнека и стенкой цилиндра. Чрезмерный зазор резко снижает трение сдвига. Это приводит к образованию нерасплавленных частиц и резкому падению общей выходной мощности.
Мониторинг манометров расплава не менее важен. Внезапный резкий скачок давления является явным индикатором того, что сетка устройства смены сит засорилась и требует немедленной замены. Кроме того, инженеры должны регулярно проверять упорные подшипники и уровень смазки коробки передач. Если главный двигатель перегружается, это часто означает, что материал подается слишком быстро или зоны нагрева не достигли заданных температур, что делает полимер слишком вязким, чтобы его можно было толкать.
Понимание сложной механики экструдера для пластмасс — это основополагающий шаг к освоению современного производства и переработки пластмасс. Понимая, как согласованно работают тепло, трение и фильтрация, руководители предприятий могут оптимизировать свою деятельность для обработки даже самых сложных потоков отходов.
Выбор правильного экструзионного оборудования — это важная долгосрочная инвестиция. При правильном использовании этот мощный механизм способен не только плавить пластик. Он активно превращает экологические отходы в высокорентабельный стандартизированный товар.
Если вам необходимо расширить возможности переработки вашего предприятия, изучите машины для переработки отходов JWELL. Свяжитесь с нашим экспертным отделом продаж сегодня, чтобы получить индивидуальное предложение, адаптированное к вашим конкретным требованиям к материалам и производительности.
Экструдер специально разработан для создания непрерывных форм, таких как длинные пластиковые трубы, тонкие пленки или непрерывные пряди, которые впоследствии измельчаются в гранулы. Он работает постоянно в устойчивом режиме. Напротив, машина для литья под давлением работает в отдельных циклах. Он плавит пластик и впрыскивает его под огромным давлением в закрытую отдельную форму для создания отдельных, специфических деталей, таких как крышки для бутылок с резьбой или компоненты автомобильной приборной панели.
Эти специализированные линии для тяжелых условий эксплуатации в первую очередь предназначены для переработки измельченных твердых хлопьев. Наиболее часто перерабатываемые полимеры включают полипропилен, полиэтилен высокой плотности и полиэтилен низкой плотности. Эти жесткие пластмассы обычно получают из бытовых или постпромышленных отходов, таких как бутылки из-под тяжелых моющих средств, бочки с химическими веществами, жесткие водопроводные трубы и корпуса автомобильных аккумуляторов.
Срок службы шнека экструдера во многом зависит от абразивности обрабатываемых материалов и общего количества часов работы. Обычно винт из высококачественной обработанной стали служит от одного до трех лет при непрерывном использовании. Обработка сильно загрязненных пластмасс или материалов, содержащих абразивные добавки, таких как стекловолокно, быстро ускоряет износ скребков шнека. Регулярные проверки при техническом обслуживании необходимы, чтобы точно определить, когда требуется замена.
Вакуумная дегазация необходима, поскольку она активно удаляет летучие газы, захваченный воздух и пар, образующийся из остаточной влаги во время фазы плавления. Если эти газы не будут удалены из ствола, они останутся внутри расплавленного пластика. В результате получаются полые, пористые и структурно слабые гранулы, которые не имеют коммерческой ценности.
Температура расплава контролируется за счет точного сочетания лент внешнего электронагревателя и внутреннего механического трения сдвига. Ленты нагревателя обеспечивают начальную энергию для размягчения пластика, а вращающийся винт генерирует большую часть тепла за счет трения. Операторы поддерживают оптимальное окно обработки, регулируя скорость вращения шнека и используя вентиляторы охлаждения цилиндра, чтобы предотвратить разложение полимера при чрезмерном нагревании.


