
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-04 Происхождение:Работает


Глобальное стремление к устойчивому производству привело к увеличению переработки пластика. Это уже не просто нишевая экологическая инициатива. Сегодня это очень прибыльный промышленный сектор. В этой отрасли физическое качество конечных переработанных пеллет напрямую определяет их рыночную стоимость. Он определяет жизнеспособность материала для повторного использования в новых потребительских товарах. Однако преобразование постпотребительских или постпромышленных пластиковых отходов в однородные высококачественные гранулы представляет собой сложный механический и термический процесс.
Прогуляйтесь по цеху, и операторы быстро скажут вам, что стабильность прядей определяет прибыльность смены. Получение непрерывной и стабильной пряди остается основной задачей при механической переработке. Когда нити полимера рвутся, провисают или неравномерно выходят из головки, результат немедленный и дорогостоящий. Время простоя машины резко возрастает. Размеры пеллет становятся противоречивыми. Материальные отходы накапливаются. Операторы вынуждены останавливать производство, повторно заправлять ошпариваемые пряди и выбрасывать бракованную продукцию.
Ситуация в сфере вторичной переработки быстро меняется. Текущие отраслевые тенденции показывают взрывной спрос на премиальную постпотребительскую смолу. Крупные потребительские бренды теперь настаивают на использовании переработанных смол, которые по своим характеристикам идентичны первичным пластикам. Это неустанное стремление к качеству вынуждает переработчиков отказаться от ручных догадок. Пеллеты с большим разбросом размеров мгновенно классифицируются как некондиционные и продаются с огромными скидками. С другой стороны, однородные пеллеты имеют премиальную рыночную цену. В этой ситуации с высокими ставками стабильность прядей является абсолютным узким местом, определяющим размер вашей прибыли.
Стабильность прядей – это не случайность. Это высокоточная наука, основанная на термодинамике, гидродинамике и машиностроении. Стабильность зависит от сочетания тщательной подготовки материала, точных параметров экструзии и синхронизированного последующего охлаждения. В конечном счете, все сводится к базовому качеству вашего оборудования. Инвестиции в правильно настроенную машину для гранулирования пластика обеспечивают структурную основу, необходимую для эффективного управления этими переменными. Оно превращает непредсказуемые потоки отходов в стабильную и прибыльную продукцию.
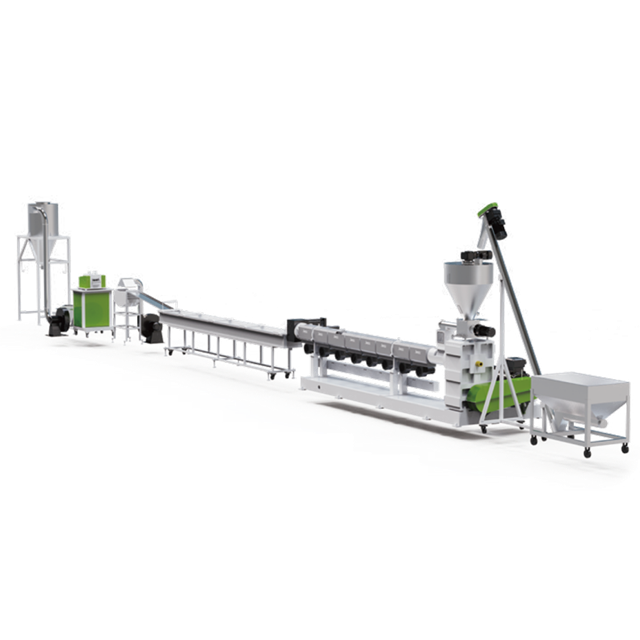
Процесс гранулирования стренги представляет собой последовательную операцию, предназначенную для преобразования пластиковых хлопьев или отходов неправильной формы в однородные цилиндрические гранулы. Процесс начинается в секции кормления. Здесь материал вводится в цилиндр экструдера. Внутри этого ограниченного пространства вращающийся винт подвергает пластик интенсивному механическому трению. Внешняя тепловая энергия подается от нагревателей ствола. Эта комбинация переводит твердый пластик в вязкое расплавленное состояние.
После полного расплавления и гомогенизации полимер пропускается через систему фильтрации для удаления примесей. Затем его пропускают через специальную головку с множеством небольших отверстий. Пластик выходит из этих отверстий в виде непрерывных нитей, похожих на спагетти. Эти высокотемпературные пряди сразу же пропаривают на водяной бане. Вода быстро снижает их температуру и затвердевает внешнюю оболочку полимера. Наконец, моторизованный съемник подает охлажденные пряди в роторный нож, разрезая их на однородные гранулы. Каждая стадия этого перехода должна происходить в совершенной термодинамической гармонии.
С инженерной точки зрения стабильность прядей является важнейшим ключевым показателем производительности. Представьте себе предприятие по переработке отходов, где нити часто ломаются. Операторам приходится вручную собирать сломанный расплавленный пластик и повторно пропускать его через водяную баню. Во время этого вмешательства экструдер продолжает проталкивать материал. В результате образуется металлолом, который необходимо перерабатывать. Этот цикл не только увеличивает потребление энергии, но и сильно увеличивает затраты на рабочую силу.
Более того, нестабильные пряди напрямую ухудшают качество продукции. Если прядь перед входом в резак растягивается неравномерно, в результате образуются катышки разного диаметра и длины. Чтобы соответствовать строгим стандартам современного производства, переработчикам необходимо оборудование, которое полностью исключает эти переменные.
Индекс текучести расплава MFI измеряет легкость течения расплава термопластичного полимера. При вторичной переработке отходов сырье часто состоит из смешанных сортов одного и того же полимера. Это приводит к колебаниям MFI. Когда в экструдер поступает партия с сильно изменчивым MFI, вязкость расплава постоянно меняется.
Внезапное падение вязкости приводит к тому, что расплав становится чрезмерно жидким. Выдавленные пряди становятся слишком жидкими. Они быстро провисают под собственным весом и ломаются, прежде чем им удается стабилизироваться в желобе с водяным охлаждением. И наоборот, внезапное увеличение вязкости создает высокое давление в головке. Это приводит к волнению или остановке материала. Достижение стабильности прядей требует тщательной сортировки и смешивания сырья перед экструзией. Это обеспечивает гомогенизацию MFI и поддерживает постоянную прочность расплава на поверхности матрицы.
Влажность, возможно, является одним из самых разрушительных факторов при экструзии пластика. Пластмассы, бывшие в употреблении, часто сохраняют поверхностную влагу в результате мытья. Кроме того, некоторые полимеры, такие как ПЭТ или нейлон, гигроскопичны. Они впитывают влагу непосредственно в свою молекулярную структуру.
Когда влажные хлопья попадают в цилиндр экструдера, внутренняя температура, превышающая 200 градусов по Цельсию, превращает воду в пар. Если этот газ не извлекается активно, он попадает в ловушку полимерной матрицы. Когда пластик выходит из матрицы и давление падает до атмосферного уровня, захваченный пар расширяется. Это создает полые пустоты внутри прядей. Эти пузыри действуют как структурные слабые места. Когда съемник прикладывает натяжение, прядь предсказуемо порвется в месте пустоты. Современные экструдеры борются с этим, используя высокопроизводительные зоны вакуумной дегазации для извлечения пара и летучих органических соединений до того, как расплав достигнет головки.
Переработанное сырье по своей сути содержит загрязняющие вещества. Грязь, бумажные волокна, остатки алюминия или фрагменты несовместимых полимеров часто переживают начальные этапы стирки. Поскольку эти загрязнения имеют более высокие температуры плавления, чем базовый полимер, они остаются твердыми в потоке расплава.
Когда эти твердые частицы достигают фильерной головки, они частично или полностью закупоривают капиллярные отверстия. Частичная блокировка приводит к тому, что прядь становится опасно тонкой и в конечном итоге ломается. Полная блокировка полностью останавливает прядь. Поддержание стабильности требует надежной фильтрации расплава. Гидравлические устройства смены сит непрерывного действия позволяют операторам фильтровать загрязнения микронного уровня, не останавливая процесс экструзии. Это обеспечивает чистый и бесперебойный поток.
Реология полимеров очень чувствительна к изменениям температуры. Цилиндры экструдера разделены на несколько зон нагрева. Каждая зона управляется контроллерами пропорционально-интегральной производной. Цель состоит в том, чтобы постепенно расплавить пластик, снизить его вязкость и поддерживать оптимальную температуру обработки, не вызывая термического разложения.
Если температурный профиль установлен слишком высокий, полимерные цепи начинают разрушаться. Расплав теряет структурную прочность. Это приводит к ломкости прядей, которые не могут выдержать механическое натяжение последующего оборудования. С другой стороны, если температура слишком низкая, ядро пластической массы может расплавиться не полностью. Эти нерасплавленные гели нарушают ламинарный поток внутри фильерной головки. Из-за них пряди выходят под неправильным углом или пульсируют неравномерно.
Геометрия экструзионного шнека определяет, как механический сдвиг и тепло воздействуют на пластик. Соотношение длины и диаметра L/D, степень сжатия и глубина полета должны быть оптимизированы с учетом конкретной объемной плотности входного материала. Например, в современных системах используется высокое соотношение L/D 36:1, чтобы обеспечить тщательное плавление и смешивание.
Помимо физической конструкции, первостепенное значение имеет стабильность числа оборотов винта в минуту. Колебания скорости шнека приводят к явлению, известному как помпаж. Здесь объем пластика, выходящего из матрицы, пульсирует, а не течет постоянно. В результате пульсации пряди чередуются между толстыми и тонкими диаметрами. Редукторы с высоким крутящим моментом в сочетании с частотно-регулируемыми приводами необходимы для высококачественной линии гранулирования пластика . Они поддерживают постоянную частоту вращения, обеспечивая непрерывное создание давления.
Головка является последним механическим компонентом, который формирует полимер перед охлаждением. Хорошо спроектированная головка имеет оптимизированные внутренние каналы потока. Эти каналы равномерно распределяют расплав полимера по всем отверстиям матрицы.
В частности, если внутреннее давление непостоянно, пластик будет идти по пути наименьшего сопротивления. Это приводит к тому, что пряди в центре матрицы текут быстрее, чем пряди по краям. Более быстрые пряди неизбежно запутаются на водяной бане. При этом более медленные пряди будут растягиваться и ломаться вытягивателем. Точная обработка головки штампа и интеграция датчиков давления расплава необходимы для контроля и поддержания равномерных скоростей потока.
Как только полимер выходит из матрицы, термодинамика берет верх. Водяная баня должна отводить тепло с определенной скоростью, чтобы затвердеть пряди. Температура воды представляет собой тонкий баланс, основанный на кристалличности полимера.
Если вода слишком холодная или ванночка слишком длинная, пряди остывают слишком быстро. Они становятся очень хрупкими и склонными к разрушению при попадании в вращающийся нож. И наоборот, если вода слишком теплая, сердцевина пряди останется расплавленной и липкой. Эти мягкие пряди растягиваются под натяжением съемника, деформируя окончательную форму гранул. Обычно температура воды поддерживается в пределах от 20 до 40 градусов Цельсия. Теплообменники регулируют этот процесс, обеспечивая затвердевание внешней оболочки пряди, сохраняя при этом достаточную внутреннюю гибкость для чистого среза.
Прежде чем пряди попадут в гранулятор, всю поверхностную воду необходимо удалить с помощью высокоскоростных воздушных ножей. Если система воздушной сушки неэффективна, остатки воды попадают в камеру резки.
Влага на прядях приводит к их скольжению по резиновым или полиуретановым роликам съемника. Это проскальзывание приводит к внезапной потере напряжения. Это приводит к тому, что пряди провисают на водяной бане или неравномерно подаются на режущие лезвия. Правильное расположение воздушного ножа и достаточное давление воздуходувки являются обязательными для обеспечения того, чтобы полностью сухие пряди перешли на финальную стадию.
Механическая связь между выходным объемом экструдера и скоростью вытягивания гранулятора является окончательным фактором, определяющим стабильность стренги. Съемник должен вытягивать пряди из матрицы с той же скоростью, с которой они выдавливаются.
Если съемник работает слишком быстро, он создает чрезмерное натяжение. Он растягивает пряди до тех пор, пока они не сломаются. Это известно как провал просадки. Если пулер работает слишком медленно, пряди будут скапливаться, провисать и в конечном итоге запутываться друг с другом на водяной бане. Современные автоматизированные системы используют управление ПЛК с обратной связью. Скорость съемника автоматически регулируется в режиме реального времени в зависимости от частоты вращения экструдера, что практически исключает человеческий фактор при синхронизации.
Жесткие пластмассы, такие как полиэтилен высокой плотности, полиэтилен высокой плотности, полипропилен, полипропилен и АБС, представляют собой уникальные проблемы при обработке. Эти материалы обычно получают из использованных бутылок, трубок, корпусов аккумуляторов и отходов, полученных литьем под давлением.
В отличие от гибких пленок, жесткие хлопья имеют более высокую объемную плотность и не требуют предварительного уплотнения. Однако их жесткая молекулярная структура означает, что для равномерного плавления им требуется значительный механический сдвиг. Если жесткие хлопья обрабатываются на оборудовании, предназначенном для гибких материалов, отсутствие соответствующих сил сдвига может привести к образованию нерасплавленных частиц. Это приводит к немедленному обрыву пряди на лицевой стороне матрицы.
Чтобы добиться стабильности прядей с твердыми хлопьями, предприятия должны использовать специальное оборудование. Специальная линия гранулирования жесткого пластика разработана специально для таких объемных плотностей и характеристик плавления.
На этих линиях обычно используются одношнековые экструдеры с более высоким соотношением L/D, что обеспечивает более длительное время пребывания для тщательного плавления. В механизме подачи используются принудительные дозаторы или системы объемного дозирования. Это обеспечивает поступление в ствол постоянного объема жестких хлопьев, предотвращая проблемы с всплеском. Кроме того, для жестких полимеров часто требуется специальная геометрия отверстий матрицы, чтобы обеспечить их специфические характеристики набухания в расплаве при выходе из экструдера.
Даже при использовании современного оборудования операторы должны уметь читать материал. Ниже приводится краткая диагностическая разбивка наиболее распространенных неисправностей ветвей и их непосредственные инженерные решения.
| Симптом | Основная причина | Техническое решение |
|---|---|---|
| Частые щелчки | Захваченная влага или паровые пустоты являются слабыми местами. | Увеличить давление вакуумной дегазации; проверьте эффективность сушилки на входе. |
| Пульсирующий или пульсирующий | Непостоянное давление расплава или изношенные лопасти винта. | Проверьте объем загрузочного бункера; проверить настройки ЧРП и нагрузку коробки передач. |
| Полые пеллеты | Недостаточная экстракция летучих веществ перед головкой. | Немедленно очистите масло вакуумного насоса и разблокируйте вентиляционные отверстия ствола. |
| Запутывание прядей | Неравномерное давление матрицы или несоответствующая скорость съемника. | Калибровка синхронизации ПЛК; проверьте головку на предмет частичного засорения. |
При модернизации вашего предприятия выбранное вами оборудование будет определять ваш эксплуатационный потолок. Ищите системы, оснащенные автоматизированным управлением с сенсорным экраном ПЛК. Эти интеллектуальные системы позволяют точно регулировать температуру и автоматическую синхронизацию скорости между экструдером и последующим тянущим устройством. Кроме того, отдавайте предпочтение машинам с высокоэффективными двойными вакуумными системами. Надежные гидравлические устройства смены сеток также необходимы для переработки сильно загрязненных бытовых отходов без серьезных перепадов давления.
Хотя существуют системы гранулирования с водяным кольцом или под водой, гранулирование стренги остается высокорентабельным, универсальным и простым в обслуживании для широкого спектра полимеров. Ключом к преодолению традиционных проблем стабильности в стренговых системах является выбор производителя, который интегрирует современные механизмы обратной связи с обратной связью. Высококачественная разработка гарантирует, что машина компенсирует незначительные отклонения в материалах. Он сохраняет пряди стабильными и равномерным.
Стабильность прядей – это окончательная лакмусовая бумажка эффективности процесса переработки. Это требует целостного подхода. Все начинается с чистого, сухого и смешанного материала. Он проходит через точные этапы термической и механической экструзии. Это завершается идеально синхронизированным последующим охлаждением.
Хотя навыки оператора и систематическое устранение неисправностей неоценимы, основой стабильного и бесперебойного процесса является само оборудование. Вы не сможете превзойти плохо сконструированный экструдер. Инвестируя в современное оборудование для гранулирования, адаптированное к вашему конкретному потоку материалов, предприятия по переработке отходов могут исключить дорогостоящие простои. Вы можете максимизировать производительность и производить пеллеты премиум-класса по самым высоким рыночным ценам. Готовы обновить свою производственную линию? Изучите специализированные решения в Jwell Recycling, чтобы найти именно ту конфигурацию оборудования, которая соответствует вашим эксплуатационным требованиям.
Пряди обычно ломаются из-за трех основных факторов. Во-первых, захваченная влага создает пузырьки пара, которые действуют как слабые места. Во-вторых, нерасплавленные твердые загрязнения засоряют отверстия матрицы. В-третьих, существует механическое несоответствие между выходной скоростью экструдера и скоростью вытягивания гранулятора. Определение того, какой из этих трех случаев имеет место, является первым шагом в устранении неполадок.
Идеальная температура во многом зависит от конкретного обрабатываемого полимера. Как правило, она должна быть достаточно прохладной, чтобы внешний слой пряди быстро затвердел. Однако он должен быть достаточно теплым, чтобы пластик не стал полностью жестким и хрупким до того, как достигнет резака. Для большинства распространенных термопластов температура тщательно регулируется в пределах от 20 до 40 градусов Цельсия.
Влага подвергается сильному нагреву внутри экструдера, быстро превращаясь в пар. Если в оборудовании отсутствуют надлежащие возможности вакуумной дегазации, этот пар образует расширяющиеся пустоты внутри прядей, когда они выходят из матрицы. Эти пустоты приводят к тому, что пряди ломаются под натяжением, что в конечном итоге приводит к образованию полых, легких и нестандартных гранул.
Несмотря на то, что существуют универсальные машины, обработка жестких хлопьев и гибких пластиков оптимально требует разных механических подходов. На специальной линии по переработке твердых пластиков используются специальные конструкции шнеков и устройства принудительной подачи для работы с материалами высокой объемной плотности. И наоборот, для гибких пластиков обычно требуется режущий уплотнитель, встроенный в секцию подачи, для уплотнения легкого материала перед его плавлением.
Гранулы слипаются, что часто называют агломерацией, когда сердцевина полимерной нити недостаточно охлаждается перед входом в резак. Если водяная баня слишком короткая или температура воды слишком высокая, скрытое тепло внутри гранул приводит к слипанию свежесрезанных поверхностей в контейнере для сбора. Обычно это решается корректировкой параметров охлаждения или увеличением эффективности воздушного ножа.
Частота очистки полностью зависит от уровня загрязнения сырья и эффективности устройства смены сит на входе. При работе с сильно загрязненными пластмассами, бывшими в употреблении, операторам может потребоваться ежедневная очистка поверхности матрицы, чтобы предотвратить накопление разложившегося полимера. График регулярного технического обслуживания имеет решающее значение для обеспечения равномерного давления и предотвращения частичной блокировки, которая приводит к истончению прядей.


