
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-27 Происхождение:Работает


Получение высококачественных и однородных гранул из переработанного пластика — это постоянная инженерная задача, с которой руководители предприятий сталкиваются ежедневно. Переработка бывшей в употреблении смолы или промышленных отходов означает работу с материалами с совершенно непредсказуемым уровнем влажности, меняющейся объемной плотностью и различной степенью загрязнения. Преодолеть эти ежедневные операционные несоответствия для производства стабильных пеллет коммерческого качества практически невозможно без правильной внутренней механики оборудования. Успех всей вашей операции во многом зависит от геометрической конструкции шнека экструдера.
Шнек экструдера является сердцем любой машины для гранулирования пластика . Периферийные компоненты, такие как мощность двигателя, надежные редукторы и внешние зоны нагрева, несомненно, важны. Однако именно физические размеры и профиль шнека диктуют термодинамическую реальность расплава. Среди всех этих геометрических параметров соотношение длины и диаметра выделяется как важнейшая характеристика, которую покупатели должны тщательно оценивать при инвестировании в новую инфраструктуру.
Понимание этого показателя является фундаментальным требованием для владельцев бизнеса и операторов предприятий, стремящихся максимизировать отдачу от инвестиций. В этом подробном руководстве мы подробно объясним, что означает это соотношение. Мы исследуем, как он взаимодействует синергетически с другими факторами, такими как степень сжатия, и дадим практические советы по выбору точных характеристик, необходимых для оптимизации вашей следующей установки экструзии.
Чтобы принять обоснованное решение о покупке, операторы должны сначала понять фундаментальную геометрию экструзионного оборудования. Это соотношение представляет собой стандартизированный инженерный показатель, используемый производителями во всем мире для описания физических пропорций шнека внутри экструзионного цилиндра. Он обеспечивает немедленную, краткую информацию об объеме обработки и тепловых возможностях машины.
В этой метрике первая буква обозначает длину витка винта. С практической точки зрения, если вы смотрели на винт в цехе во время технического обслуживания, это измерение включает только активную секцию, которая транспортирует, сжимает и плавит пластик. Он строго исключает хвостовик и приводную муфту, соединяющуюся с коробкой передач. Вторая буква обозначает номинальный внешний диаметр витков винта, измеренный в самом широком месте резьбы.
Расчет этого соотношения представляет собой простой математический процесс. Вы просто делите активную длину звена на диаметр. Например, если длина шнека экструдера составляет 3000 миллиметров и номинальный диаметр 100 миллиметров, расчет будет равен 3000, разделенному на 100. Следовательно, соотношение этого конкретного шнека составляет 30:1.
Стандартизация устраняет необходимость догадок на мировом рынке машиностроения. Спецификация 30:1 на машине, произведенной в Европе, указывает на ту же геометрическую пропорцию, что и спецификация 30:1 на машине, произведенной в Азии. Это позволяет менеджерам предприятий точно сравнивать технологические возможности, физическую площадь и внутреннюю механику различных моделей, прежде чем одобрить капитальные вложения.
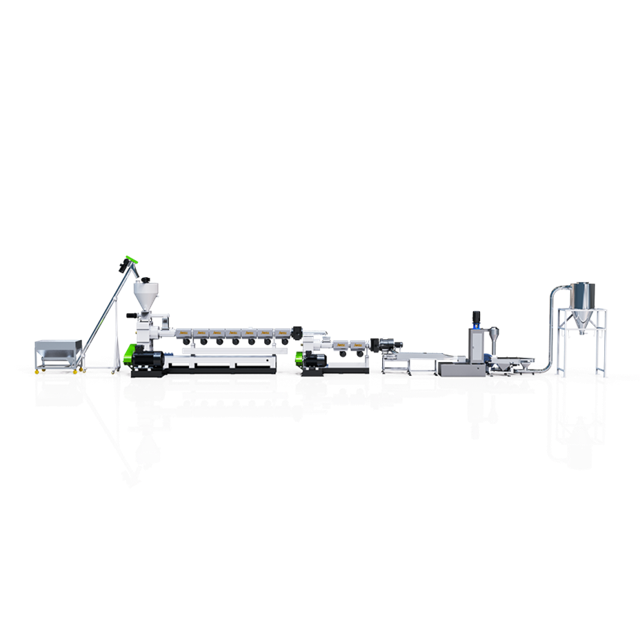
Эта метрика — не просто статическое измерение размеров в спецификации. Он активно определяет гидродинамику и термодинамические процессы, происходящие внутри закрытой бочки. По мере изменения этой пропорции резко меняется вся среда обработки данных.
Время пребывания относится к общему времени пребывания пластиковой частицы внутри цилиндра экструдера, с момента, когда она падает через загрузочное отверстие, до момента, когда она выходит из фильерной головки в виде расплавленного прутка. Длина винта действует как основной регулятор этой продолжительности. Более длинный винт по своей сути означает, что пластик перемещается на большее расстояние. Такое продолжительное путешествие позволяет материалу больше времени подвергаться механическому сдвигу и проводящему теплу.
В физике полимеров вязкая диссипация — сдвиговый нагрев, создаваемый трением вращающегося винта — часто вносит больший вклад в процесс плавления, чем внешние полосы нагревателя. Соответствующая длина гарантирует, что эта энергия сдвига будет применяться равномерно в течение длительного периода. Следовательно, вы достигаете очень однородного расплава. Без достаточной длины операторы часто сталкиваются с нерасплавленными частицами, проходящими через фильтрующую сетку. В цехах мы называем эти гели или «рыбий глаз», и они серьезно ухудшают структурную целостность и визуальную привлекательность конечной гранулы.
Кроме того, материалы в траншеях для переработки редко бывают чистыми. Бывшие в употреблении пластмассы часто содержат остаточную влагу от стиральных машин, летучие органические соединения и тяжелые печатные краски, которые испаряются при высокой температуре. Если эти газы не удалять, полученные гранулы будут пористыми, хрупкими и визуально дефектными. Увеличенная длина винтов обеспечивает физическую площадь, необходимую для проектирования сложных зон декомпрессии. В этих зонах шнековый канал углубляется, снижая внутреннее давление расплава. Это позволяет вакуумным вентиляционным отверстиям, прикрепленным к стволу, безопасно удалять захваченную влагу и газы.
На современных заводах по переработке отходов прослеживается четкая тенденция в отношении технических характеристик машин. В отрасли наблюдается явный сдвиг в сторону более высоких показателей в секторе переработки пластмасс. Требования устойчивого развития вынуждают предприятия перерабатывать все более сложную многослойную упаковку и сильно окрашенные бытовые смолы. Следовательно, спрос на агрессивную деволатилизацию резко возрос.
Производители оборудования реагируют на это разработкой более длинных стволов. Сейчас часто можно увидеть соотношение, увеличенное до 36:1 или даже 40:1, чтобы обеспечить интенсивную дегазацию, необходимую для современных потоков отходов. Эти удлиненные стволы позволяют использовать системы дегазации с двойным вакуумом, что имеет решающее значение при обработке материалов с содержанием влаги, превышающим пять процентов.
При настройке линии по переработке отходов покупатели часто сталкиваются с дилеммой выбора оптимальной длины шнека. Не существует универсально идеального соотношения. Ваш выбор полностью зависит от термостабильности целевого полимера и состояния входящих отходов. В таблице ниже представлены стандартные отраслевые конфигурации, которые помогут вам в выборе.
| Диапазон соотношения L/D, | наиболее подходящий для | инженерных целей. Преимущества. | Потенциальные недостатки. |
|---|---|---|---|
| От 24:1 до 28:1 (короткий) | Термочувствительные пластики (ПВХ, биоразлагаемые полимеры), чистые промышленные отходы. | Малое время пребывания предотвращает термическую деградацию. Требует меньшего крутящего момента и двигателей меньшего размера, что снижает затраты на электроэнергию. | Не подходит для материалов с высокой влажностью. Плохие возможности дисперсионного смешивания. |
| От 30:1 до 33:1 (средний) | Жесткая перешлифовка (трубы ПНД, поддоны ПП, аккумуляторные ящики АБС). | Отличный баланс сдвигового нагрева и транспортировки. Обеспечивает достаточно места для одной зоны вакуумной дегазации. | Может возникнуть проблема с сильно напечатанными или очень влажными пленками, бывшими в употреблении. |
| От 34:1 до 40:1+ (длинный) | Промытая сельскохозяйственная пленка, сильно загрязненная ПЦР, применение компаундов. | Позволяет проводить агрессивную дегазацию двойным вакуумом и использовать специальные смесительные элементы (Мэддок/Ананас). Устраняет пульсацию. | Требует большого крутящего момента коробки передач и более высокого потребления электроэнергии. Большая площадь завода. |
Технические характеристики всегда должны соответствовать реальным приложениям. Физические характеристики вашего конкретного потока пластиковых отходов, а именно его объемная плотность, индекс текучести расплава и уровень загрязнения, определяют необходимую геометрию шнека.
Твердые пластмассы представляют собой уникальные проблемы обработки. Такие материалы, как измельченные трубы из полиэтилена высокой плотности, литые корпуса аккумуляторов из АБС-пластика или поддоны из полипропилена, вводятся в экструдер в виде твердых, плотных хлопьев. Поскольку они имеют высокую объемную плотность, они легко подаются в бункер, но требуют огромной механической энергии для перехода из твердого состояния в однородное жидкое состояние.
Инвестируя в систему гранулирования жесткого пластика , инженеры обычно рекомендуют среднее и высокое соотношение, часто колеблющееся в пределах от 30:1 до 33:1. Возьмем, к примеру, усовершенствованные двухступенчатые системы. Первичный профиль экструдера этой длины имеет прочную переходную зону, способную выдерживать высокие силы сдвига, необходимые для дробления и плавления толстых хлопьев. Увеличенная длина гарантирует, что даже самые толстые частицы полностью пластифицируются еще до того, как достигнут фильтрационного экрана. Это предотвращает дорогостоящее засорение сита и обеспечивает получение гладких и твердых конечных гранул.
Напротив, гибкие пластики, такие как упаковочные пленки из полиэтилена низкой плотности, сельскохозяйственная мульча или тканые полипропиленовые мешки, имеют исключительно низкую объемную плотность. Они легкие, пушистые и, как известно, склонны к застреванию в загрузочном бункере. Операторы часто замечают беспорядочные скачки нагрузки двигателя при обработке пленки на машинах неправильной конструкции. Для обработки пленок обычно требуется специальный механизм подачи, такой как встроенный режущий уплотнитель, для уплотнения ворса перед его попаданием в шнек. Поскольку пленки, бывшие в употреблении, содержат большое количество влаги и поверхностных чернил, очень высокое соотношение — часто от 32:1 до 36:1 — абсолютно необходимо, чтобы обеспечить физическое пространство для агрессивной дегазации двойным вакуумом.
Хотя длина и диаметр определяют внешнюю геометрию винта, они не работают в вакууме. Чтобы полностью понять производительность машины, покупатели должны оценить эти размеры в сочетании со степенью сжатия. Степень сжатия определяется как объем одного витка шнека в зоне подачи, деленный на объем одного витка в зоне дозирования. По сути, это определяет, насколько сильно пластик сжимается при движении вперед через ствол.
Тонкая взаимосвязь между этими двумя показателями определяет профиль внутреннего давления экструдера. В зоне подачи шнековый канал расположен глубоко для захвата поступающего сыпучего материала. По мере продвижения материала в переходную зону канал постепенно становится мельче. Это сжимает пластик, вытесняет захваченный воздух и генерирует тепло сдвига. Наконец, в зоне дозирования канал самый мелкий, перекачивающий однородный расплав при постоянном давлении.
Если эти два соотношения не совпадают, эффективность производства резко падает. Например, длинный ствол обеспечивает достаточное время плавления. Однако если степень сжатия слишком высока для вашего конкретного полимера, материал будет подвергаться чрезмерному напряжению сдвига. Это приводит к деградации полимерной цепи, в результате чего гранулы становятся хрупкими. И наоборот, короткий ствол в сочетании с низкой степенью сжатия не сможет создать достаточное внутреннее давление, что приведет к образованию нерасплавленных частиц и сильным пульсациям в головке фильеры.
Фундаментальные правила геометрии шнеков применимы ко всем экструдерам, но практическое применение существенно различается в зависимости от того, использует ли машина один шнек или два шнека. Это обычный перекресток для предприятий, желающих улучшить свои технологические возможности.
Одношнековые экструдеры имеют прочный непрерывный шнек, изготовленный из цельного куска стали. Их размеры фиксируются на момент изготовления. Для перемещения материала вперед они полагаются в первую очередь на сопротивление трения о стенку бочки, что делает их высокоэффективными и экономичными для стандартной переработки предварительно отсортированных однородных материалов.
Двухшнековые экструдеры работают по совершенно другому механическому принципу. Винты входят в зацепление, создавая объемное насосное действие. Что еще более важно, двухвинтовые валы обычно являются модульными. Операторы могут надевать на вал различные шнековые элементы, такие как транспортирующие элементы, блоки для замешивания и элементы обратного смешивания, чтобы настроить внутренний профиль. Поскольку двухшнековые экструдеры все чаще используются для сложных задач вторичной переработки, таких как смешивание переработанных пластмасс с карбонатом кальция или цветными мастербатчами, их длина обычно намного больше. Двухшнековая машина может иметь соотношение 40:1 или даже 52:1. Такая чрезвычайная длина обеспечивает последовательную подачу добавок и интенсивное дисперсионное перемешивание, которое просто не может воспроизвести один шнек.
Понимание инженерных принципов, лежащих в основе геометрии винта, ценно только в том случае, если оно приводит к более разумному решению о покупке. При оценке предложений производителей оборудования по новой линии гранулирования пластика придерживайтесь систематического подхода, чтобы обеспечить идеальное соответствие оборудования вашим производственным реалиям.
Не выбирайте спецификации, основываясь исключительно на стремлении к лучшему качеству. Более длинный винт требует более длинного ствола, что, в свою очередь, требует большего количества зон нагрева. Для поворота более длинной и высоковязкой массы пластика требуется значительно более высокий крутящий момент. Просматривая технические характеристики машины, убедитесь, что производитель выбрал двигатель и коробку передач подходящего размера. Удлиненный винт в сочетании с редуктором меньшего размера — это верный путь к частым механическим поломкам и серьезным простоям оборудования.
Стандартное оборудование редко дает оптимальные результаты в хаотичном мире переработки пластика. Самым важным этапом в процессе покупки является тестирование материала. Авторитетные производители позволят вам отправить образцы вашего конкретного потока отходов на свои испытательные центры. На основе этих испытаний инженеры могут настроить геометрию винта. Они определят точную длину, точную степень сжатия и стратегическое расположение зон декомпрессии с учетом объемной плотности и содержания влаги вашего материала.
Геометрия шнека экструдера – это нечто большее, чем простое измерение; это основополагающий показатель, определяющий качество плавки, эффективность дегазации и общую производительность переработки пластмасс. Контролируя время пребывания и внутренние силы сдвига, длина и диаметр в конечном итоге определяют, будут ли ваши конечные гранулы премиум-класса или предназначены для свалки.
Помните, что не существует универсального решения, подходящего всем. Идеальная конфигурация полностью зависит от вашего конкретного потока отходов. Независимо от того, обрабатываете ли вы жесткие, плотные хлопья, промытую сельскохозяйственную пленку или составляете сложные полимерные смеси, внутренняя механика должна соответствовать материалу.
Вы хотите модернизировать свои производственные возможности и устранить ежедневные операционные несоответствия? Не оставляйте качество пеллет на волю случая. Ознакомьтесь с передовыми экструзионными решениями с широкими возможностями настройки в Jwell Recycling. Свяжитесь с нашей опытной командой инженеров сегодня, чтобы спроектировать машину с идеальными характеристиками, специально разработанную для ваших уникальных потребностей в переработке отходов.
Для общей переработки использованного пластика стандартные соотношения обычно варьируются от 28:1 до 36:1. Сегодня наиболее распространены соотношения на верхнем конце этого спектра, а именно от 32:1 до 36:1. Они обеспечивают необходимую физическую длину для включения эффективных зон вакуумной вентиляции, которые абсолютно необходимы для удаления влаги и летучих газов из промытых материалов.
В стандартных одношнековых экструдерах соотношение фиксировано, поскольку цилиндр и шнек изготовлены из твердой стали определенной длины. Чтобы его заменить, потребуется заменить весь ствол и шнековый узел, что зачастую нерентабельно. Однако двухшнековые экструдеры часто имеют модульную конструкцию, позволяющую операторам добавлять или удалять секции цилиндра и шнековые элементы, чтобы регулировать длину обработки по мере необходимости.
Более высокое соотношение обычно увеличивает общее энергопотребление машины. Более длинный винт требует большего количества внешних нагревательных полос для поддержания температуры ствола. Что еще более важно, для переработки увеличенного объема вязкого пластика требуется более мощный двигатель и более высокий крутящий момент коробки передач. Однако такое увеличение энергопотребления обычно компенсируется более высокой производительностью, стабильной производительностью и превосходным качеством пеллет, что требует более высокой рыночной цены.
Хотя числовое соотношение на бумаге может выглядеть одинаковым, внутренняя конструкция кардинально отличается. Профиль винта, а именно глубина полета, длина переходной зоны и степень сжатия, будут строго настраиваться. Жесткие пластмассы требуют агрессивного сдвига, чтобы раздавить и расплавить плотные хлопья. Пленочные системы, часто в сочетании с режущими уплотнителями, предназначены для обработки пуха с низкой объемной плотностью и отдают приоритет экстремальному удалению влаги.
Наиболее очевидными признаками слишком короткого шнека являются нерасплавленные частицы (гели) в готовых гранулах и частые засоры устройства смены сеток. Кроме того, если ваши гранулы пористые, хрупкие или имеют пенистый вид, это означает, что машине не хватает длины, необходимой для правильной вакуумной дегазации. Короткий винт просто не обеспечивает достаточного времени пребывания для полного плавления и удаления газов из загрязненного пластика.
Да, существенно. Длинный шнек правильного размера обеспечивает высокооднородный, полностью пластифицированный расплав при постоянном давлении. Если винт слишком короткий, температура и давление расплава будут сильно колебаться (прыгать). Этот всплеск сильно наталкивает нерасплавленный пластик и загрязнения на устройство смены сеток, вызывая преждевременные разрывы сеток, частые замены фильтров и серьезное падение общей эффективности линии.


