
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-03 Происхождение:Работает


Распространенным разочарованием при производстве пластмасс является обнаружение пузырьков, пустот или поверхностных дефектов в конечном экструдированном продукте сразу после изготовления большой партии. При плавлении пластмасс неизбежны захваченные окружающие газы, остаточная влага и летучие химические вещества. Это особенно актуально для высокогигроскопичных материалов или переработанных бытовых отходов. Если не принять меры, эти захваченные вещества серьезно нарушат структурную целостность и визуальную эстетику расплава полимера.
Стандартным инженерным решением этой распространенной проблемы является вакуумная дегазация. функционирующая в качестве критического процесса экстракции в современной Эта технология, Он удаляет вредные загрязнения еще до того, как полимер достигнет фильерной головки. Насильно удаляя эти примеси, производители могут превращать сильно загрязненные отходы в смолы премиум-класса.машине для гранулирования пластика , позволяет сохранить качество расплава.
В данной статье исследуются эмпирические механизмы применения вакуумных технологий в экструзии. Мы подробно расскажем, какие именно загрязнения удаляет вакуумная дегазация и как термодинамический процесс работает на молекулярном уровне. Кроме того, мы объясним, почему выбор правильно спроектированного оборудования имеет решающее значение для поддержания стабильного качества производства и операционной эффективности.
Вакуумная дегазация основана на приложении отрицательного атмосферного давления непосредственно к расплавленному полимеру. Инженеры достигают этого, обрабатывая специальные вентиляционные отверстия в тяжелом стальном цилиндре экструдера. Когда вязкий пластик проходит мимо этих зон, внешний насос принудительно откачивает захваченный воздух, влагу и летучие газы. Это полностью вытягивает их из системы. Это гарантирует, что полимерная матрица будет плотной и чистой, прежде чем шнек протолкнет ее через экструзионную головку.
Внутри цилиндра экструдера вращающийся шнек имеет отдельные геометрические зоны для подачи, сжатия, плавления и дозирования. Фактическая дегазация происходит в узкоспециализированной области, известной как зона декомпрессии. Здесь диаметр корня винта внезапно становится глубже. Это временное снижение огромного давления позволяет захваченным жидким веществам быстро расширяться в газы.
Точно над этой зоной декомпрессии расположен вакуумный клапан. Расплав скатывается и сгибается по глубоким виткам шнека, постоянно обнажая новую площадь поверхности. Одновременно вакуумный насос отсасывает расширившиеся газы. Операторы, стоящие возле машины, часто могут слышать отчетливое ритмичное шипение насоса, откачивающего эти пары. Тем временем расплавленный полимер уверенно продолжает движение вперед в конечную зону дозирования.
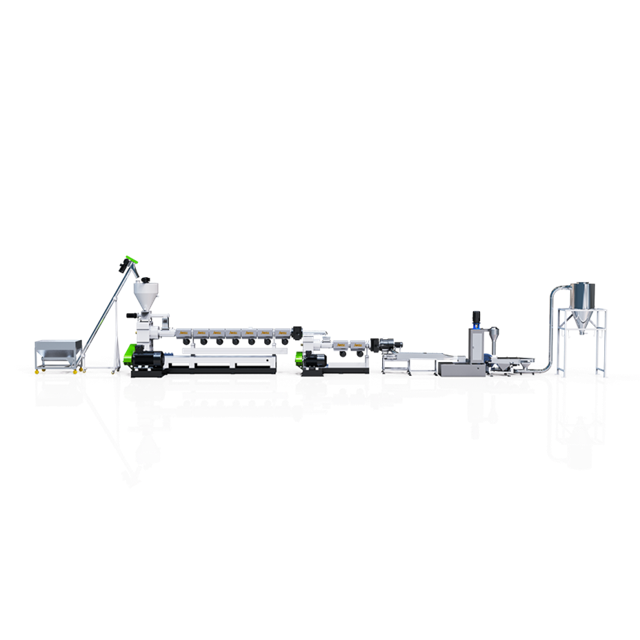
Основная функция вакуумной зоны – интенсивная очистка. В зависимости от сырья расплав содержит самые разнообразные примеси. Эти загрязнения переходят в газообразное состояние при экстремальных температурах экструзии.
В настоящее время глобальный сектор переработки переживает массовый переход к стандартам экономики замкнутого цикла. Переработчики сталкиваются со все более строгими требованиями к смолам без запаха, безопасным для контакта с пищевыми продуктами, от основных потребительских брендов. Эта общеотраслевая модернизация делает высокоэффективное снижение энергозависимости абсолютно необходимым. Стандартная вентиляция атмосферы просто не может соответствовать строгим ограничениям выбросов, требуемым сегодня. Усовершенствованная вакуумная экстракция в настоящее время является основным методом переработки малоценных отходов в ценные и совместимые материалы.
Влага остается самым распространенным врагом экструзии пластика. Гигроскопичные полимеры естественным образом поглощают воду непосредственно из окружающей атмосферы. Кроме того, переработанные хлопья часто содержат остатки воды из промышленных моечных линий. Когда эти пластики нагреваются выше точки плавления, внутренняя влага быстро превращается в пар под высоким давлением. Вакуумная система непрерывно выпаривает и извлекает водяной пар. Без экстракции перегретая вода вступает в химическую реакцию с полимерными цепями. Это приводит к катастрофическому распаду, известному как гидролиз.
Окружающий воздух неизбежно попадает в бункер экструдера вместе с твердыми пластиковыми хлопьями или сырыми гранулами. Большая часть этого воздуха выходит обратно через питающее отверстие во время начальной фазы сжатия. Однако значительная часть остается в вязком расплавленном пластике. Зона вакуумной дегазации с силой вытягивает захваченный кислород из матрицы. Удаление кислорода жизненно важно. Его присутствие при высоких температурах вызывает окисление, приводящее к термическому разложению, хрупкости и сильному пожелтению пластика.
При создании первичных пластмасс некоторые химические строительные блоки не могут соединяться в длинные полимерные цепи. Эти непрореагировавшие мономеры остаются в твердой пластиковой структуре. Под воздействием высокой температуры вторичной экструзии они улетучиваются. Кроме того, современные пластиковые отходы часто покрыты печатными красками, клеями и агрессивными чистящими средствами. Эти поверхностные загрязнения испаряются в сложные газы-растворители. Вакуумная дегазация эффективно улавливает эти химические пары, предотвращая попадание опасных выбросов в производственное помещение.
Эффективность процесса дегазации напрямую определяет коммерческую целесообразность и рентабельность экструдированного продукта. Неспособность удалить загрязнения приводит к немедленным финансовым потерям.
Когда захваченные газы остаются в расплаве, они вытесняются через фильеру. Когда пластик охлаждается и затвердевает на водяной бане, эти газовые карманы постоянно остаются внутри. Это создает полые пустоты и внутренние пузыри. В конструкциях, таких как несущие трубы, эти микроскопические пустоты действуют как концентраторы напряжений. Следовательно, они резко снижают прочность на разрыв и ударопрочность конечного продукта, что приводит к преждевременному механическому разрушению.
В то время как внутренние пузырьки снижают прочность, выходящие газы, достигающие поверхности, вызывают разрушительные косметические дефекты. Наиболее распространенными проявлениями являются пятна или серебряные полосы. Эти вытянутые, морозные линии портят качество поверхности и оптическую прозрачность пластика. Для продуктов, ориентированных на потребителя, неадекватная дегазация приводит к немедленной браковке партии и огромным потерям материала.
Влага и кислород вызывают невидимые химические повреждения. Когда вода вступает в реакцию с расплавленным гигроскопичным пластиком под воздействием высокой температуры, она буквально разрывает длинные полимерные цепи. Это уменьшение молекулярной массы снижает характеристическую вязкость пластика. Материал становится невероятно хрупким. Эффективная вакуумная дегазация сохраняет первоначальную молекулярную архитектуру, гарантируя, что переработанный пластик сохраняет механические свойства, сравнимые с первичными материалами.
Переработка жестких пластмасс, таких как полипропилен, полиэтилен и АБС, представляет собой уникальную проблему дегазации. Это особенно актуально при работе с бытовыми отходами, полученными из корпусов электронных устройств или бытовых контейнеров.
Твердые пластиковые хлопья несут на себе чрезвычайно большую нагрузку поверхностных загрязнений. Остатки моющих средств, волокна бумажных этикеток и толстые слои чернил для трафаретной печати часто остаются прикрепленными к полимеру даже после тщательной стирки. Когда эти сильно загрязненные хлопья попадают в экструдер, они выделяют огромный объем летучих газов. Стандартные одновентиляционные системы быстро выходят из строя из-за внезапного притока пара.
Для эффективной обработки этих сложных материалов руководители предприятий полагаются на специализированную систему гранулирования жесткого пластика . В этих современных экструзионных установках используются надежные конфигурации двухступенчатой вакуумной дегазации. Подвергая расплав воздействию нескольких последовательных вакуумных зон, оборудование извлекает даже самые глубоко укоренившиеся летучие вещества. Реальные инженерные данные показывают, что двухзонные системы с соотношением L/D 36:1 или выше производят плотные, тяжелые и совершенно непористые гранулы. Эти гранулы премиум-класса беспрепятственно подаются в последующие машины для литья под давлением.
Оптимизация экструзионной линии требует фундаментального понимания термодинамических принципов, управляющих вакуумной зоной. Это тонкий баланс тепла, давления и конструкции машины.
Искусственное понижение давления окружающей среды вокруг вещества снижает его температуру кипения. Применяя к зоне декомпрессии глубокий вакуум, обычно с абсолютным давлением от 20 до 200 мбар, экструдер заставляет захваченную влагу быстро превращаться в пар. Это происходит даже в том случае, если сама по себе температура расплава не способна кипеть при стандартном атмосферном давлении. Затем насос непрерывно откачивает этот пар.
Использование плохо обслуживаемых вакуумных систем приводит к серьезным узким местам в работе. Затопление вентиляционного отверстия — неприятная проблема, когда расплавленный пластик случайно попадает в вакуумный порт. Для этого операторам приходится останавливать производство и вручную вычищать затвердевший пластик из водопровода. Затопление вентиляционного отверстия обычно происходит, когда конструкция шнека не обеспечивает должного уплотнения расплава перед зоной декомпрессии.
Кроме того, извлеченные воски и пары конденсируются обратно в липкие жидкости по мере продвижения в более холодные вакуумные линии. Этот неизбежный конденсат засоряет вакуумные фильтры. Современные экструзионные линии борются с этой проблемой, используя передовые водокольцевые вакуумные насосы, оснащенные автоматическими системами промывки, что значительно сокращает время простоя при ручном обслуживании.
При принятии решений о покупке приоритет должен быть отдан конкретной конструкции системы дегазации, а не просто общей производительности машины. Высокая отдача от инвестиций зависит от соответствия оборудования конкретному материалу.
Эффективность любой вакуумной системы полностью зависит от геометрии шнека экструдера. Хорошо спроектированный винт создает плотное динамическое уплотнение расплавленного пластика непосредственно перед вентиляционным отверстием. Это важнейшее уплотнение не позволяет вакууму вытягивать окружающий воздух назад из загрузочного отверстия. Покупатели должны убедиться, что производитель предлагает индивидуальные профили шнеков, тщательно адаптированные к характеристикам плавления целевых полимеров.
| Тип материала | Уровень загрязнения | Рекомендуемая установка дегазации | Основное инженерное преимущество |
|---|---|---|---|
| Чистая девственная смола | Очень низкий | Одиночное атмосферное отверстие | Экономичен, предотвращает элементарное защемление воздуха. |
| Мытые сельскохозяйственные пленки | Средний (высокая влажность) | Режущий компактор + одинарный пылесос | Предварительная фрикционная сушка в сочетании с глубокой вакуумной экстракцией. |
| Постпотребительские жесткие хлопья | Высокая (чернила, этикетки, химикаты) | Двухступенчатая вакуумная система | Справляется с большими объемами газа, предотвращает затопление вентиляционных каналов. |
Экструзия – неумолимая наука. Некачественное оборудование часто имеет стандартную конструкцию шнеков и недостаточно мощные вакуумные системы. Это приводит к постоянному затоплению вентиляционных каналов и снижению стоимости окатышей. Инвестиции в современную линию гранулирования пластика гарантируют доступ к превосходным технологиям. Например, интегрированные системы резаков и уплотнителей используют тепло трения для предварительной сушки влажных пленок еще до того, как они достигнут шнека экструдера. Это значительно снижает нагрузку на следующий вакуумный насос. Высококачественное оборудование напрямую приводит к повышению производительности, снижению уровня брака и повышению прибыльности операций.
Вакуумная дегазация является невоспетым героем процесса экструзии пластика. Насильно и последовательно удаляя влагу, захваченный окружающий воздух и вредные летучие органические соединения, эта технология сохраняет физическую и химическую целостность расплава полимера. В конечном счете, качество, прочность и эстетическая ценность ваших конечных переработанных гранул полностью зависят от эффективности процесса экстракции.
Вы в настоящее время боретесь с пористыми гранулами, расплывчатостью поверхности или непостоянной прочностью материала? Модернизация вашего оборудования с использованием оптимизированных профилей шнеков и передовой многоступенчатой вакуумной технологии является наиболее надежным способом устранения этих дефектов. Изучите наш полный спектр передовых решений по переработке отходов в Jwell Recycling, чтобы найти точную конфигурацию оборудования, соответствующую вашим конкретным потребностям в материалах.
Да, но это, как правило, применимо только к очень чистым, полностью сухим исходным материалам, которые при плавлении не выделяют летучих газов. При переработке переработанных, сильно напечатанных или гигроскопичных материалов система вакуумной дегазации абсолютно обязательна для предотвращения серьезных структурных и косметических дефектов.
Требования варьируются в зависимости от конкретного полимера и уровня его загрязнения. Однако типичные промышленные экструдеры работают при абсолютном давлении от 20 до 200 мбар. Этот диапазон обеспечивает достаточное отрицательное давление, чтобы эффективно выпаривать влагу, не будучи настолько агрессивным, что он втягивает вязкий расплав полимера в вентиляционную систему.
Хотя основные термодинамические принципы остаются идентичными, жесткие пластмассы обычно требуют гораздо более агрессивной дегазации. Из-за более высокой пропускной способности материала и частого присутствия остаточных моющих химикатов или густых чернил в жестких системах рециркуляции часто используются двухступенчатые вакуумные конфигурации для обработки увеличенного объема газа.
Затопление вентиляционных каналов является симптомом более серьезного дисбаланса технологического процесса. Обычно это вызвано неправильным температурным профилем цилиндра, неправильной конструкцией винта, который не обеспечивает должного уплотнения расплава, или просто перегрузкой машины. Переход на оборудование с профилем шнека, адаптированным к конкретному материалу, является наиболее эффективным способом решения этой постоянной проблемы.
Чрезмерное отрицательное давление может с силой втянуть расплавленный полимер вверх в вентиляционное отверстие. Это приводит к немедленному затоплению вентиляционных отверстий, что приводит к засорению трубопроводов, повреждению вакуумных насосов и неожиданным простоям машины. Правильная регулировка давления жизненно важна для стабильной работы.
График технического обслуживания во многом зависит от сырья. При работе с сильно напечатанными или промытыми переработанными пластиками операторы должны ежедневно проверять и очищать фильтры водокольцевых насосов. Обработка чистых промышленных отходов может потребовать только еженедельного визуального контроля и базовой промывки.


