
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-20 Происхождение:Работает


Знаете ли вы, что скрытая грязь ежедневно уничтожает оборудование для переработки? Хотя мировой спрос на высококачественные переработанные полимеры растет, не весь переработанный пластик одинаков. Скрытые загрязнения и микроскопические наполнители вызывают серьезный, часто незамеченный износ оборудования, который может снизить производительность предприятия.
В высококонкурентном секторе переработки отходов понимание чистоты материалов больше не является обязательным. Именно здесь тестирование зольности становится вашим наиболее ценным диагностическим инструментом. Точно определив, какие неплавкие материалы скрываются в ваших пластиковых чешуйках, вы можете радикально изменить свою оперативную стратегию. В этом руководстве мы рассмотрим, как этот критический показатель определяет ежедневную работу вашего оборудования, влияет на графики технического обслуживания и, в конечном итоге, влияет на вашу прибыль.
Чтобы полностью понять операционные проблемы переработки пластика, менеджеры предприятий должны сначала понять точное научное определение зольности. Вместо того, чтобы полагаться на визуальный осмотр, тест на содержание золы обеспечивает эмпирическую основу. Это стандартизированная лабораторная процедура, которая обычно соответствует строгим международным стандартам, таким как ISO 3451 или ASTM D5630.
Лабораторная процедура предельно проста. Техники помещают тщательно взвешенный образец в специализированную муфельную печь. Затем они доводят нагрев до экстремальных температур, обычно от 600 до 900 градусов по Цельсию, в зависимости от конкретного типа полимера. При таких повышенных температурах органические компоненты пластика полностью сгорают.
Чтобы точно интерпретировать результаты лабораторных исследований, необходимо различать органические и неорганические вещества в полимерной матрице. Базовый пластик полностью органический. В его состав входят первичные полимеры и углеводородные смолы. В процессе интенсивного нагрева эта органика сгорает целиком, превращаясь в летучие газы и углекислый газ.
После завершения процесса горения в тигле остается зола. Эта остаточная зола представляет собой неорганический материал, присутствующий в исходном образце. Поскольку неорганические материалы не горят и не испаряются при стандартных температурах печи, они остаются позади. Затем технические специалисты выражают содержание золы в процентах от общего веса исходного образца. Это дает операторам возможность точного измерения неорганического присутствия.
Частое заблуждение на заводах заключается в том, что содержание золы строго измеряет загрязненность или некачественные отходы. На самом деле зола включает в себя любое неорганическое вещество. Эта широкая категория включает в себя преднамеренные химические добавки, введенные в ходе первоначального производственного процесса, а также непреднамеренные отходы, образующиеся в окружающей среде в течение срока службы продукта.
| Тип материала | Определение | Общие примеры |
|---|---|---|
| Органическое горючее | Базовая полимерная структура, которая плавится и горит. | Полипропилен, Полиэтилен, Полистирол. |
| Неорганический негорючий | Материалы, выдерживающие высокотемпературное горение. | Песок, почва, стекловолокно, карбонат кальция, металлическая стружка. |
Когда лаборанты сообщают о тревожно высоком проценте зольности, операторы предприятий должны быстро определить конкретные материалы, способствующие этому показателю. Химический и физический состав золы напрямую влияет на поведение расплавленного материала на этапе экструзии.
Производители первоначально производят многие пластмассы с неорганическими наполнителями, чтобы изменить их термомеханические свойства, снизить затраты на производство сырья или улучшить структурную целостность. Поскольку эти наполнители составлены на молекулярном уровне, стиральные линии не могут их удалить. Они остаются постоянно встроенными в пластиковую матрицу.
В отличие от преднамеренных наполнителей, непреднамеренные загрязняющие вещества представляют собой мусор из окружающей среды, попадающий на этапе постпотребительских или постпромышленных отходов. Даже самые передовые установки оптической сортировки и промывки могут с трудом устранить все эти посторонние частицы.
Глядя на нынешнюю ситуацию с переработкой отходов, глобальное стремление к безотходной экономике фундаментально изменило наше отношение к чистоте материалов. В связи с тем, что крупные потребительские бренды обязались к 2025 году включить 30 процентов переработанных смол, а также введением новых налогов на пластиковую упаковку на многих континентах, толерантность к загрязненному сырью резко упала.
Мы наблюдаем отчетливую отраслевую тенденцию, когда покупатели требуют полные технические данные перед совершением покупки. Содержание золы больше не является просто лабораторной диковинкой; это стало строгим коммерческим барьером. Если в вашей партии содержание неорганических веществ превышает допустимые пределы, ее ждет немедленная рыночная девальвация или полный отказ от нее. Покупатели бывшей в употреблении смолы во многом полагаются на это тестирование при оценке материала. Более низкое содержание золы указывает на более высокий уровень чистоты, а это означает, что полимер ведет себя гораздо ближе к своему первоначальному состоянию. Переработанные пластмассы высокой чистоты имеют более высокую рыночную цену, поскольку они предсказуемо работают в таких требовательных приложениях, как экструзия пленки с раздувом.
С точки зрения эксплуатации зольность напрямую связана с состоянием оборудования. Обработка сильно загрязненных или высоконаполненных материалов без надлежащих механических мер предосторожности неизбежно приведет к катастрофическому механическому разрушению.
Неорганические наполнители и загрязнения по своей природе являются абразивными. Представьте себе микроскопические осколки стекла, острые гранулы песка или твердый карбонат кальция, прижимающиеся к стенке бочки под воздействием огромного тепла и давления. По сути, вы перекачиваете жидкую наждачную бумагу. Эти материалы действуют как агрессивный шлифовальный состав по отношению к внутренним металлическим компонентам вашего оборудования. Со временем это постоянное трение увеличивает зазор между витками шнека и внутренней стенкой цилиндра. Увеличение зазора приводит к обратному току расплавленного полимера. Это резко снижает эффективность обработки, снижает производительность и, в конечном итоге, приводит к необходимости дорогостоящей замены компонентов вашей машины для гранулирования пластика..
Фильтрация расплава является важным шагом в удалении нерасплавленных загрязнений до того, как пластик сформируется в однородные гранулы. Высокозольные материалы представляют здесь уникальную и неприятную проблему. Неплавкие неорганические загрязнения быстро накапливаются на сетках стандартных фильтров. Это быстрое накопление закупоривает микроскопические поры сетки, вызывая резкие скачки давления внутри цилиндра экструдера. Чтобы предотвратить автоматическое аварийное отключение, операторы должны использовать устройства непрерывной смены сеток или лазерные фильтры. Эта адаптация увеличивает расход фильтрующих сеток и повышает общие эксплуатационные расходы.
Неконтролируемое содержание золы напрямую ухудшает физические характеристики конечных переработанных пеллет. Высокие концентрации неорганических наполнителей разрушают непрерывную полимерную цепь, что приводит к хрупкости гранул с пониженной прочностью на разрыв. Изменение уровня золы от партии к партии приводит к непостоянному индексу текучести расплава. Из-за этой несогласованности производителям последующих этапов невероятно сложно стабилизировать процессы литья под давлением или выдувной пленки, что часто приводит к дефектам поверхности и бракованию продукции.
Хотя материалы с высоким содержанием золы представляют собой определенные трудности при переработке, их все равно можно выгодно перерабатывать. Успех требует от операторов внедрения целенаправленных эксплуатационных корректировок и использования соответствующих надежных технологий.
Самый эффективный способ управления непреднамеренным содержанием золы — предотвратить ее попадание в экструдер. Инвестиции в передовую подготовку могут значительно снизить абразивную нагрузку на ваше оборудование. Высокоскоростные фрикционные моечные машины используют интенсивное механическое перемешивание для очистки песка, почвы и въевшейся грязи с поверхности пластиковых хлопьев. Оптимизация резервуаров с поплавковым сепаратором гарантирует, что тяжелые неорганические загрязнения, такие как камни и тяжелые металлы, попадут на дно и будут удалены из потока полимера до того, как начнется процесс гранулирования промышленного пластика .
При работе с материалами, которые, как известно, содержат большое количество специально предназначенных наполнителей, операторы должны заранее корректировать параметры экструзии.
Понимание эмпирических данных о зольности вашего материала — это только первый шаг. Важнейшим второстепенным шагом является сопоставление профиля материала с соответствующей механической инфраструктурой. Стандартные машины, предназначенные для чистого постпромышленного лома, быстро выйдут из строя, если им предстоит перерабатывать абразивные и высокозольные бытовые отходы.
При обработке абразивных наполнителей металлургия шнека и цилиндра экструдера является вашей основной защитой от преждевременного механического разрушения. Стандартных компонентов из азотированной стали просто недостаточно для непрерывной высокозольной обработки. Абразивное воздействие быстро снимет затвердевший слой. Вместо этого предприятия должны инвестировать в биметаллические винты и цилиндры. Эти компоненты изготовлены из специального износостойкого сплава, часто содержащего карбид вольфрама или сложные хромоникелевые матрицы, отлитые центробежным способом или приваренные к основному металлу. Эта специальная металлургия разработана специально для того, чтобы выдерживать абразивную природу высокозольных материалов, продлевая срок службы оборудования на тысячи часов работы.
Помимо отдельных компонентов, общая архитектура экструзионной системы должна полностью соответствовать профилю загрязнения материала.
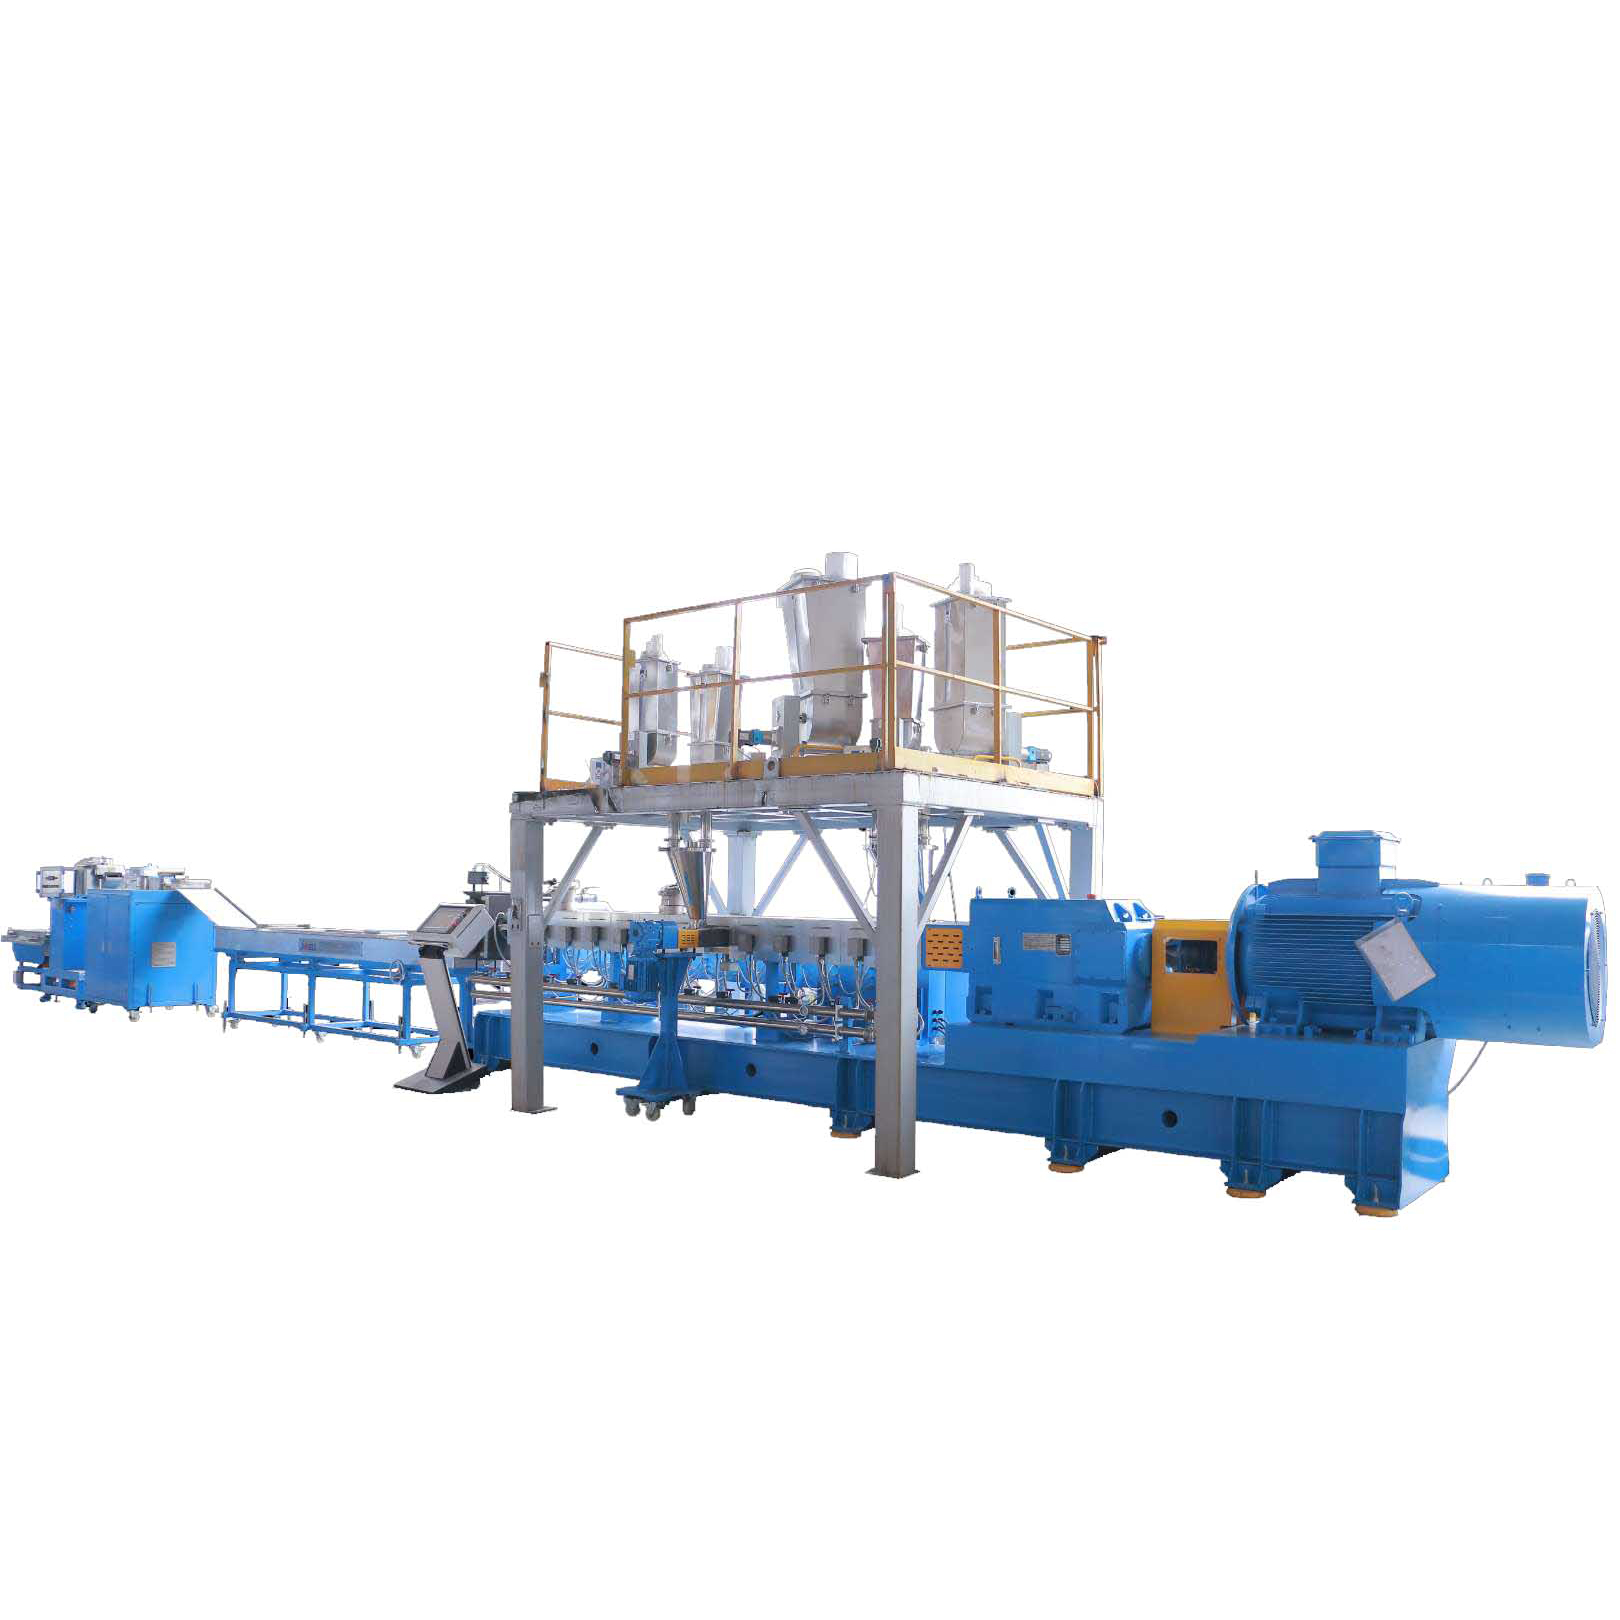
Одноступенчатая система состоит из одного длинного экструдера. Эта конфигурация очень эффективна для материалов с предсказуемым низким уровнем зольности и минимальной влажностью. Для жестких пластмасс со специальным, управляемым профилем наполнителя оптимизированная линия гранулирования ПП-ПЭ обеспечивает упрощенную обработку. Он сочетает в себе превосходную гомогенизацию расплава с целенаправленной фильтрацией, занимает меньше места, что снижает общее потребление энергии.
И наоборот, в двухступенчатой системе для первоначального плавления и удаления летучих веществ используется основной экструдер, за которым следует вторичный, более медленно вращающийся экструдер. Эта установка эмпирически эффективна для сильно загрязненных, высокозольных и высоковлажных материалов. Двухступенчатая компоновка обеспечивает двухточечную фильтрацию. Вы можете установить сменное сито грубой очистки на первый экструдер для удаления крупных частиц и более мелкое сито на второй для обработки микрочастиц, и все это без разрушения полимера из-за чрезмерного нагрева или сдвига.
| Материал Уровень золы | Первичные загрязнители | Рекомендуемая шнековая металлургия | Оптимальная система фильтрации | Конфигурация системы |
|---|---|---|---|---|
| Низкий, менее 2 процентов | Отсутствие пыли, минимальное количество наполнителей. | Стандартная азотированная сталь | Устройство смены экрана с одной пластиной | Одноступенчатый |
| Умеренный от 2 до 10 процентов | Карбонат кальция, Тальк | Биметаллический стандартный класс | Непрерывное поршневое сито | Одноступенчатый или двухвинтовой |
| Высокий более 10 процентов | Стекловолокно, тяжелый песок или почва | Биметаллический карбид вольфрама | Лазерный фильтр или обратная промывка | Двухступенчатая система |
При промышленной переработке пластика зольность является прямым фактором прибыльности. Финансовые последствия неорганических остатков распространяются на всю операционную структуру, затрагивая все: от стратегии закупок сырья до ежемесячных счетов за коммунальные услуги.
Закупка бывшей в употреблении смолы во многом зависит от точной классификации материала. Покупатели, которые тщательно измеряют зольность, имеют явное преимущество на переговорах. Если партия переработанного полипропилена продается как высокочистая, но лабораторные испытания показывают зольность 8 процентов, покупатель может эмпирически оправдать более низкую закупочную цену. Вы делаете поправку на неполимерный вес, за который платите.
Переработка высокозольных материалов неэффективно тратит огромное количество энергии. Неорганические наполнители не плавятся. Однако они по-прежнему поглощают ценную тепловую энергию от нагревательных лент экструдера и механического сдвига. Нагрев 15 процентов инертной породы или песка в полимерной матрице требует электричества, которое не приносит никакой структурной пользы конечной грануле. Контролируя зольность, предприятия оптимизируют удельное энергопотребление. Успешная замена первичных нефтехимических полимеров высококачественными малозольными переработанными смолами также напрямую снижает выбросы углекислого газа на предприятии.
Износ оборудования и профилактическое обслуживание являются одними из самых высоких постоянных затрат в переработке пластмасс. Корреляция между неуправляемой высокой зольностью и ускоренным выходом оборудования из строя неоспорима. Когда абразивные неорганические наполнители разрушают шнек и цилиндр, операторы часто увеличивают скорость шнека, чтобы компенсировать потерю давления. Эта реакция только ускоряет износ в результате разрушительной обратной связи.
Проактивно анализируя зольность, инженеры предприятий могут перейти от реактивного обслуживания к профилактическому техническому обслуживанию. Сочетание особого неорганического профиля материала с износостойким оборудованием гарантирует, что оборудование достигнет запланированного жизненного цикла. Предотвращение преждевременного износа винтов исключает дорогостоящие незапланированные простои, снижает частоту заказа дорогостоящих запасных частей и максимизирует окупаемость инвестиций во всю инфраструктуру переработки.
| Центр эксплуатационных затрат | Влияние неуправляемого высокого содержания золы | Влияние управляемого золы и оптимизированного оборудования |
|---|---|---|
| Энергопотребление | Высокие потери тепла на инертные материалы | Оптимизированная энергия, ориентированная исключительно на расплав полимера |
| Срок службы компонента | Снижение до 60 процентов из-за сильного истирания. | Максимизация за счет передовой биметаллической металлургии |
| Время простоя при техническом обслуживании | Высокореактивные, незапланированные механические отказы | Низкие интервалы прогнозируемого планового обслуживания |
| Оценка материала | Переплата за неполимерный собственный вес | Точные цены, основанные на реальном выходе полимера |
Приемлемый порог полностью зависит от предполагаемого конечного использования переработанных пеллет. Для гибкой упаковки высокой чистоты, такой как пленки, полученные экструзией методом экструзии, содержание золы обычно должно оставаться строго ниже 1–2 процентов. Более высокие уровни вызовут распространение разрывов и визуальные дефекты пленки. И наоборот, для изделий жесткого литья под давлением, таких как автомобильные бамперы или толстые строительные материалы, содержание золы в диапазоне от 5 до более 20 процентов часто вполне приемлемо. В этих конкретных отраслях неорганические материалы намеренно используются в качестве наполнителей для повышения жесткости.
Экструдер-гранулятор — это, прежде всего, инструмент для фазового перехода и гомогенизации, а не устройство для очистки. Хотя высококачественные устройства непрерывной смены сит и лазерные фильтры могут успешно удалять крупные макрозагрязнения, такие как случайные металлические хлопья или крупные частицы песка, они не могут удалять микронаполнители. Химические добавки, такие как карбонат кальция, вводятся непосредственно в полимерную матрицу на микроскопическом уровне и проходят через стандартные фильтрационные сетки. Если зола образуется из загрязнений окружающей среды, ее необходимо удалить путем агрессивной промывки перед попаданием в загрузочное отверстие экструдера.
Неорганические наполнители не плавятся, а это означает, что они действуют как физические препятствия внутри текущего потока полимера. Высокое содержание золы обычно увеличивает вязкость расплава, что приводит к снижению индекса текучести расплава. Если уровень золы сильно колеблется от одной партии к другой, ваш индекс текучести расплава будет крайне непостоянным, что сделает практически невозможным для последующих предприятий по литьевому формованию поддержание стабильных параметров обработки.
Визуальный осмотр крайне ненадежен для определения зольности. Хотя вы можете заметить очевидные макрозагрязнения, такие как грязь или бумажные этикетки, вы не можете увидеть микроскопические химические наполнители, такие как тальк или диоксид титана, смешанные с полимерной матрицей. Эти невидимые наполнители могут составлять до 30 процентов веса материала. Единственный точный способ определить истинный объем неорганических веществ — это стандартизированные лабораторные испытания на горение.
Жесткие пластмассы, получаемые в автомобильной или бытовой промышленности, часто производятся с добавлением большого количества неорганических наполнителей для повышения механической прочности. Такие материалы, как стекловолокно, по своей сути являются абразивными. Под воздействием высоких температур и экстремальных сил сдвига внутри цилиндра экструдера эти частицы действуют на сталь как шлифовальный состав. Если в вашем оборудовании используются стандартные азотированные винты, абразивное воздействие быстро снимет затвердевший слой. Переход к специализированной износостойкой металлургии является единственным эмпирическим решением, позволяющим остановить физическую деградацию.
Содержание золы – это гораздо больше, чем обычный лабораторный показатель. Это важнейший индикатор качества материала и высокоточный инструмент прогнозирования износа оборудования. Независимо от того, имеете ли вы дело с сильнонаполненными промышленными пластиками или непредсказуемыми бытовыми отходами, знание точного уровня золы позволит вам идеально настроить процесс экструзии.
Понимая, что остается после сгорания, предприятия могут принимать обоснованные решения о закупке сырья, оптимизировать параметры нагрева и фильтрации и переходить от реактивного ремонта к профилактическому обслуживанию. Самое главное, соответствие неорганического профиля вашего материала правильному износостойкому оборудованию гарантирует, что ваша работа останется прибыльной. Если вы столкнулись с быстрым износом оборудования или нестабильным качеством пеллет из-за материалов с высоким содержанием золы, пришло время модернизировать вашу технологическую линию. Изучите индивидуальные, износостойкие экструзионные решения в Jwell Recycling, чтобы найти точную конфигурацию оборудования, соответствующую уникальным требованиям вашего материала.


