
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-17 Происхождение:Работает


Подача легких, пушистых или громоздких пластиковых отходов в экструдер часто приводит к неприятным засорам. Подумайте об огромной куче выброшенной сельскохозяйственной пленки или стретч-пленки. Если вы попытаетесь транспортировать этот материал, подверженный статическому заряду, непосредственно в стандартный гравитационный бункер, он просто застрянет в горловине. Материал слипается, полностью истощая винт внизу.
Современный фрезерный компактор решает эту проблему точного механического характера. Он действует как идеальный инструмент для подготовки к экструзии. Путем плавной интеграции этого оборудования в машину для гранулирования пластика предприятия по переработке отходов могут превратить неуправляемые отходы в непрерывный поток высококачественных гранул. В этом подробном руководстве подробно описано, как работает эта технология. Мы выясним, почему это важно для конкретных полимеров и как это максимизирует окупаемость инвестиций в ваши операции по переработке.
Чтобы по-настоящему оптимизировать предприятие по переработке отходов, руководители предприятий должны понимать критический механический переход между необработанными крупногабаритными отходами и процессом термической экструзии. Режущий уплотнитель служит важным мостом на этом этапе.
По своей сути фрезерный компактор представляет собой специализированную установку для кондиционирования материалов, предназначенную для механической переработки мягких пластмасс. Физически он представляет собой большой прочный цилиндрический барабан. В основании этого барабана непрерывно вращается сверхмощный ротор, оснащенный высокоскоростными вращающимися лопастями. Вдоль внутренних стенок цилиндра надежно закреплены неподвижные статорные лопатки.
В современной оптимизированной установке этот барабан не работает изолированно. Он физически интегрирован в систему и расположен непосредственно над загрузочным отверстием экструдера. Такое стратегическое расположение позволяет гравитации и центробежной силе работать в тандеме. Они подают подготовленный материал непосредственно в шнек экструдера. Следовательно, это устраняет необходимость в промежуточных транспортных механизмах, таких как ленточные конвейеры или шнеки, которые часто вызывают загрязнение или преждевременную потерю тепла.
Истинная эксплуатационная ценность фрезерного уплотнителя заключается в его двойной функциональности. Он действует как динамический буферный бункер и как активный источник силы. В старых процессах переработки на предприятиях часто требовался отдельный гранулятор, чтобы уменьшить размер пластика перед подачей его в бункер. Благодаря интеграции уплотнителя система позволяет избежать этого отдельного этапа предварительной резки во многих стандартных рабочих процессах. Компактор принимает необработанные отходы неправильного размера, обрабатывает их до однородной плотности и удерживает в состоянии непрерывного кинетического движения.
Недавний отраслевой анализ подчеркивает явный сдвиг в секторе механической переработки в отношении этого типа интеграции. Требования устойчивого развития вынуждают предприятия перерабатывать большие объемы бывших в употреблении смол. Эти материалы, как известно, сильно загрязнены и сильно различаются по содержанию влаги. В результате спрос на надежное оборудование для предварительного кондиционирования резко возрос во всем мире. Полагаться исключительно на термическое плавление больше нецелесообразно для современных требований высокой производительности. Вместо этого рынок агрессивно поворачивается в сторону комплексных установок подготовки. Стабилизация физических свойств сырья до того, как оно коснется шнека экструдера, теперь является стандартом для обеспечения постоянного давления расплава и однородного качества гранул.
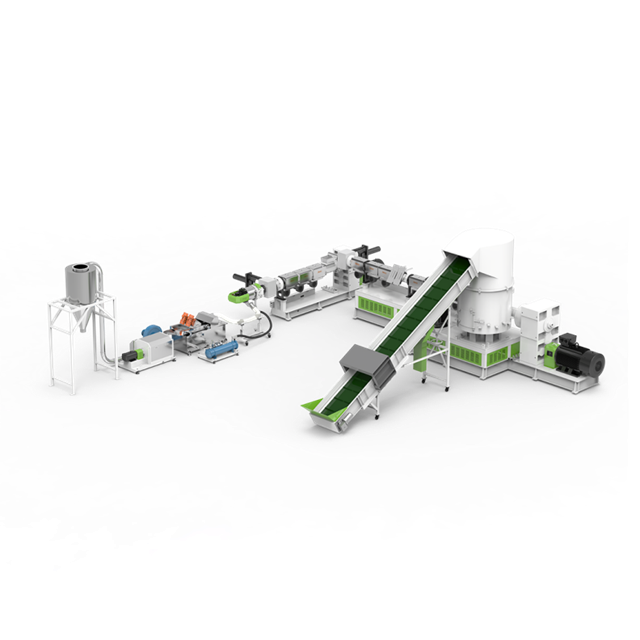
Работа фрезерного уплотнителя включает в себя сложное одновременное взаимодействие физики и термодинамики. Ниже приведены основные функции, которые он выполняет для кондиционирования материала.
Когда сыпучие материалы попадают в барабан, они немедленно захватываются высокоскоростными вращающимися ножами. Малый зазор между вращающимися лезвиями и лезвиями неподвижной стены создает действие сдвига, подобное ножницам. Эта непрерывная нарезка превращает большие, неуправляемые куски пластика в более мелкие однородные хлопья. Постоянный размер хлопьев абсолютно важен. Это гарантирует равномерное распределение тепла во время последующей фазы плавления.
В отличие от стандартных измельчителей, которые полагаются исключительно на острые края, режущий компактор использует кинетическую энергию. Быстрое вращение нижнего ротора создает интенсивное механическое трение между самими пластиковыми хлопьями, а также со стенками стального барабана. Это трение генерирует значительное количество тепла. Это повышает внутреннюю температуру компактора до точки чуть ниже порога плавления полимера. Этот процесс размягчения значительно снижает тепловую работу, требуемую лентами нагревателя экструдера, без разрушения полимерных цепей.
Отработанные пластмассы, особенно промытые сельскохозяйственные пленки, часто сохраняют поверхностную влагу. Если эта вода попадает в экструдер, она превращается в пар. Это вызывает вспенивание, внутренние пузыри и структурные дефекты готовых гранул. К счастью, тепло, вызванное трением внутри уплотнителя, естественным образом испаряет остаточную поверхностную влагу. Обычно он выдерживает уровень влажности до 8 процентов. Образующийся пар выводится через верхнюю часть барабана, обеспечивая переход в фазу экструзии только сухого материала.
Мягкие пластмассы по своей природе обладают очень низкой объемной плотностью. Например, рыхлая пленка ПЭВД может иметь объемную плотность всего 0,03 грамма на кубический сантиметр. Сочетание тепла и вращательной силы внутри уплотнителя заставляет эти пушистые хлопья сжиматься, скручиваться и агломерироваться. Они превращаются в плотные, тяжелые шарики, увеличивая объемную плотность в десятки раз. Это превращает легкое плавающее вещество в тяжелое, очень текучее твердое вещество.
Когда вращающиеся лопасти вращаются, они создают мощный центробежный вихрь. Этот вихрь выталкивает вновь уплотненные, предварительно нагретые пластиковые шарики наружу и вниз. В нижней части барабана уплотнителя отверстие соединяется непосредственно с шнеком экструдера. Центробежная сила действует как естественный, неустанный источник силы. Он непрерывно плотно упаковывает уплотненный материал в витки шнека, обеспечивая максимальную заполняющую способность.
Не все пластиковые отходы требуют такого уровня предварительной подготовки. Понимание конкретных свойств материалов необходимо для правильного выбора оборудования и максимизации окупаемости инвестиций.
Режущий уплотнитель разработан специально для материалов, которым не хватает жесткости для естественного прохождения через стандартный гравитационный бункер. Наиболее выгодные варианты использования включают полиэтиленовые пленки, такие как стрейч-пленка из полиэтилена низкой плотности, и толстые пленки для сельскохозяйственной мульчи. Он одинаково эффективен для полипропиленовых тканых мешков, больших мешков FIBC и промышленной рафии. Некоторые типы пенополистирола, требующие немедленного уменьшения объема, также прекрасно обрабатываются этой системой.
Хотя уплотнитель очень эффективен для стандартных пленок, он имеет механические ограничения. Если предприятие по переработке перерабатывает сильно загрязненную сельскохозяйственную пленку, содержащую камни и тяжелый песок, исключительно толстые пластиковые комки или массивные, плотно уплотненные тюки, загрузка их непосредственно в уплотнитель приведет к преждевременному затуплению лезвий или остановке двигателя.
В таких тяжелых условиях предприятия в качестве первого шага должны использовать специальный Измельчитель работает на более низкой скорости с огромным крутящим моментом. Он разработан специально для разрыва жестких тюков и уменьшения первоначального размера без застревания. После того как измельчитель разбивает тяжелые тюки на грубые отходы, материал можно транспортировать в режущий компактор для точной подготовки, нагрева и уплотнения. измельчитель пластиковой пленки .
Чтобы понять истинную ценность интегрированной системы, инженеры предприятий должны сравнить ее с устаревшими методами подачи. В таблице ниже показаны эксплуатационные различия.
| Особенности: | Фреза Компактор Интегрированная линия | Традиционный бункер + Шнековый | измельчитель + Прямая подача |
|---|---|---|---|
| Лучший материал | Легкие пленки, тканые сумки, рафия. | Жесткий перемол, тяжелые хлопья | Массивные тюки, толстые пластиковые куски |
| Преодоление риска | Ноль. Центробежная сила активно подает материал. | Высокий. Пушистая пленка легко закупоривает горло. | Умеренный. Зависит от размера лома. |
| Возможность предварительного нагрева | Отличный. Использует кинетическое трение для смягчения пластика. | Никто. Экструдер выполняет 100% термической работы. | Никто. Материал поступает холодным. |
| Энергоэффективность | Высокий. Снижает нагрузку на нагреватели и двигатель экструдера. | Низкий. Для плавления холодного пластика требуется высокое напряжение сдвига. | Середина. Хорошее уменьшение размера, но без термической подготовки. |
Инвестирование в интегрированное оборудование требует четкого понимания тех эксплуатационных улучшений, которые оно обеспечивает. Режущий уплотнитель напрямую влияет на механическую стабильность и качество продукции всей линии.
Мостовое соединение является печально известным видом отказа в стандартных бункерных системах. Это происходит, когда легкие пластмассы сцепляются и образуют купол в горловине бункера. Материал под перемычкой попадает в шнек, а материал над ним застревает, в результате чего экструдер пересыхает. Поскольку материал внутри уплотнителя уплотнен и постоянно перемешивается вращающимися лопастями, он не может сцепиться. Центробежный вихрь гарантирует положительную, непрерывную подачу, полностью устраняя это узкое место.
Производительность экструдера строго определяется тем, насколько эффективно заполняются витки шнеков. При подаче рыхлой пленки шнек в основном заполнен воздухом. Это приводит к низкой пропускной способности и резким колебаниям выходной мощности. При подаче уплотненных шариков высокой плотности непосредственно из уплотнителя шнековые лопасти наполняются твердым полимером, а не воздухом. Эмпирические данные, полученные в ходе модернизации предприятия, показывают, что такая последовательная подача максимизирует производственную мощность, часто обеспечивая увеличение производительности на 20–30 процентов по сравнению со стандартными шнековыми кормушками.
Деградация полимеров является серьезной проблемой при механической переработке. Если экструдеру приходится работать слишком усердно, чтобы расплавить холодный жесткий пластик, он создает чрезмерное напряжение сдвига. Это напряжение сдвига физически разрушает молекулярные цепи пластика, в результате чего получаются хрупкие гранулы низкого качества. Поскольку режущий компактор предварительно нагревает материал до температуры плавления, шнеку экструдера требуется значительно меньше сдвигающего усилия для достижения однородного расплава. Это сохраняет молекулярную структуру, в результате чего получаются более прочные и высококачественные переработанные гранулы, которые имеют более высокую рыночную цену.
Инвестиции в оборудование для переработки требуют тщательной оценки технических характеристик и срока службы. При оценке линии гранулирования пластика, оснащенной встроенным режущим уплотнителем, менеджеры предприятия должны учитывать не только первоначальную покупную цену. Реальная стоимость владения определяется интервалами технического обслуживания и способностью системы поддерживать стабильную производительность.
Режущие лезвия являются наиболее подверженными нагрузкам компонентами уплотнителя. Поскольку они отвечают за одновременное измельчение и создание трения, их долговечность напрямую влияет на финансовые показатели. Некачественные лезвия быстро изнашиваются, что приводит к снижению трения. Когда трение падает, материал не нагревается должным образом, что заставляет экструдер работать интенсивнее.
При оценке системы отдавайте предпочтение высококачественным лезвиям, выкованным из специальных инструментальных сталей, таких как D2, SKD11 или H13. Эти сплавы обладают исключительной износостойкостью. Линии гранулирования высшего уровня обычно имеют производительность от 300 до 1000 килограммов в час при прочном шнеке экструдера диаметром от 85 до 160 мм. Дополнительно оцените эргономику машины. Системы, оснащенные гидравлическими механизмами открывания барабана уплотнителя, значительно сокращают трудозатраты, необходимые для плановой заточки или замены лезвий.
Основной принцип работы фрезерного уплотнителя основан на нагреве. Однако если температура внутри барабана превысит конкретную точку плавления полимера, пластик полностью расплавится. Он слипнется в твердый блок и вызовет катастрофическое заклинивание машины.
Чтобы предотвратить это, не подлежат обсуждению сложные механизмы контроля температуры. Ищите системы с автоматическим впрыском воды. Термопары, установленные внутри барабана, постоянно контролируют температуру материала. Если она приближается к критическому порогу, система автоматически распыляет в барабан точную струю воды. Вода мгновенно превращается в пар, поглощая огромное количество тепловой энергии и быстро охлаждая материал до безопасного, уплотненного состояния.
Двигатель, приводящий в движение вращающиеся лопасти, является одним из основных потребителей энергии на объекте. Старые системы часто запускают двигатель на фиксированной скорости, независимо от состояния экструдера, что приводит к напрасной трате энергии. В современном оборудовании используются преобразователи частоты или интеллектуальные инверторы для создания синхронизированного контура обратной связи.
Интеллектуальный инвертор постоянно контролирует электрическую силу шнека экструдера. Если экструдер работает пустым, инвертор увеличивает скорость уплотнителя, чтобы подать больше материала. И наоборот, если мощность шнека приближается к максимальной, инвертор замедляет работу уплотнителя. Такое интеллектуальное управление крутящим моментом предотвращает остановку двигателя, снижает скачки мощности и обеспечивает стабильное давление расплава без скачков.
Режущий уплотнитель — это гораздо больше, чем просто дополнительный аксессуар. Это сердце подготовки материалов для мягких пластмасс. Он успешно устраняет механический разрыв между громоздкими, непредсказуемыми отходами и плавной, непрерывной экструзией. Переход на интегрированную систему — одно из наиболее выгодных решений, которые может принять предприятие по переработке отходов. Это значительно снижает затраты на рабочую силу, одновременно увеличивая производительность и качество пеллет. Если вы готовы устранить перемычки в бункерах и масштабировать свое производство, изучите передовые технологии экструзии и выберите правильный бренд и продукты на https://www.jwell-recycling.com, чтобы адаптировать систему к вашим конкретным потокам материалов.
Хотя обе машины уменьшают размер пластиковых отходов, их функции различны. Измельчитель пластиковой пленки — это мощная, низкоскоростная машина с высоким крутящим моментом, предназначенная для первичного измельчения. Он разрывает массивные тюки или сильно загрязненные материалы на грубые отходы, но не нагревает и не уплотняет их. Напротив, режущий компактор представляет собой высокоскоростную подготовительную машину, расположенную непосредственно перед экструдером. Он берет рыхлые, легкие отходы и одновременно разрезает, нагревает, сушит и принудительно подает их в шнек экструдера, чтобы обеспечить стабильный процесс плавления.
Да, в определенной степени. Высокоскоростное вращение лопастей создает интенсивное механическое трение, выделяющее значительное количество тепла, которое естественным образом испаряет поверхностную влагу. Грамотно спроектированный компактор позволяет эффективно перерабатывать мытые пленки с остаточной влажностью до 8 процентов. Однако, если материал сильно пропитан, тепло трения будет полностью расходоваться на кипячение воды, а не на нагрев пластика, предотвращая уплотнение. Для сильно насыщенных материалов перед компактором необходимо использовать специальную центробежную сушилку.
График технического обслуживания варьируется в зависимости от абразивной природы материала, уровня загрязнения и металлургического качества лезвий. Обработка относительно чистой пленки ПЭНП с помощью лезвий из высококачественной инструментальной стали обычно требует заточки каждые 300–600 часов непрерывной работы. Падение выходной плотности или необъяснимое увеличение энергопотребления обычно указывают на затупление лезвий. Внедрение строгого графика профилактического обслуживания значительно увеличит срок службы всей линии гранулирования.
Нет, и это специально разработано, чтобы избежать этого. Цель состоит в том, чтобы использовать трение для предварительного нагрева пластика до точки размягчения, заставляя его сжиматься и уплотняться в шарики, похожие на попкорн. Если пластик полностью расплавится внутри барабана, он превратится в твердый диск, что приведет к остановке двигателя и блокированию подающего канала. Чтобы этого не произошло, компакторы оснащены автоматизированными датчиками температуры и системами впрыска воды, которые мгновенно охлаждают материал, если он приближается к критическому порогу плавления.
Это улучшает общее удельное энергопотребление за счет смещения тепловой работы от экструдера. В традиционной системе с бункерной подачей шнек экструдера и нагреватели цилиндра должны выполнять 100 процентов механического сдвига и нагрева, необходимых для плавления холодного пластика. При использовании компактора материал поступает в экструдер уже предварительно нагретый и сильно уплотненный. Это резко снижает напряжение сдвига и крутящую нагрузку на двигатель экструдера, позволяя системе перерабатывать больше килограммов пластика на киловатт-час потребляемой электроэнергии.
Помимо заточки лопастей, плановое техническое обслуживание включает проверку подшипников несущего винта и проверку незасоренности автоматических впрыскивающих форсунок. Операторы также должны еженедельно проверять зазор между вращающимися и неподвижными ножами. Поддержание плотного и точного зазора имеет решающее значение для эффективного сдвига и создания трения. Неплотные зазоры приведут к плохому уплотнению и скачкам подачи в экструдер.
В общем, нет. Режущие компакторы специально разработаны для мягких материалов с низкой объемной плотностью, которые не могут подаваться под действием силы тяжести. Твердые пластмассы, такие как раздавленные бутылки или толстые трубы, уже обладают высокой объемной плотностью и легко попадают в стандартный бункер экструдера. Пропуск тяжелых жестких хлопьев через режущий уплотнитель приведет к чрезмерному износу лезвий и резкой перегрузке двигателя ротора. Жесткие материалы лучше подходят для традиционных грануляторов и прямой подачи шнеком.


