
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-19 Происхождение:Работает


Качество переработанного пластика сильно колеблется. Руководители заводов и операторы экструзии слишком хорошо знают это разочарование. Вы загружаете партию измельченного материала в бункер, и внезапно давление расплава в машине резко возрастает или поверхность матрицы начинает течь. Почему происходит такое несоответствие? Ответ заключается в том, как термическая обработка фундаментально меняет физические свойства полимера.
Игнорирование характеристик течения расплава материала неизбежно приводит к браку конечной продукции. На заводе эта оплошность напрямую приводит к дорогостоящим простоям оборудования, напрасной трате энергии и отказу от материалов. Чтобы успешно справляться со сложностями восстановления полимеров, необходимо знать скорость течения расплава. Это требует гораздо большего, чем простое лабораторное тестирование. Это требует внедрения передового технологического оборудования, способного оперативно корректировать эти реологические сдвиги.
Эффективная переработка переработанных смол требует научного понимания того, как полимеры ведут себя при сильном нагреве и напряжении сдвига. Скорость течения расплава служит основным диагностическим показателем для этого критического анализа.
Скорость течения расплава, часто называемая индексом текучести расплава, является стандартизированным показателем. Он точно определяет, насколько легко расплав термопласта течет под давлением. На практике лаборанты измеряют массу полимера, экструдированного через точно обработанную капиллярную головку. Они применяют определенный собственный вес при постоянной температуре в течение десяти минут.
Стандартная единица измерения — грамм за десять минут. Различные полимеры требуют весьма специфических условий испытаний. Например, испытания полипропилена обычно проводятся при температуре 230 градусов Цельсия с нагрузкой 2,16 килограмма. Полиэтилен использует ту же самую нагрузку, но при температуре 190 градусов по Цельсию. Установление этих базовых измерений позволяет предприятиям по переработке отходов точно классифицировать поступающий лом и прогнозировать, как будет вести себя пластик, когда он попадет в нагретый цилиндр экструдера.
Физические свойства пластика обусловлены его молекулярной структурой. В частности, длина переплетенных полимерных цепей определяет его прочность и гибкость. Индекс текучести действует как высоконадежный косвенный индикатор как молекулярной массы, так и вязкости расплава.
Когда пластиковый материал имеет длинные запутанные полимерные цепи, он может похвастаться высокой молекулярной массой. Эти длинные цепочки естественным образом сопротивляются движению при плавлении, создавая высокую вязкость расплава. Следовательно, материал медленно протекает через испытательную головку, что приводит к низкому значению скорости потока. И наоборот, более короткие полимерные цепи указывают на более низкую молекулярную массу. Материал обладает низкой вязкостью расплава и быстро течет под давлением, что приводит к высокому значению скорости потока.
Инженеры-технологи ежедневно полагаются на эту обратную зависимость. Если партия переработанного пластика демонстрирует значительно более высокую скорость потока, чем его первичный аналог, операторы сразу же делают вывод, что полимерные цепи разорвались во время предыдущих жизненных циклов.
Переход от производства первичного пластика к переработке вторичного пластика после потребления приводит к огромной степени непредсказуемости материала. Недавний отраслевой анализ выявил резкий сдвиг на мировом рынке пластмасс в отношении стандартов материалов. Руководствуясь строгими правительственными требованиями к увеличению содержания переработанных материалов в потребительской упаковке, владельцы крупных брендов решительно отказываются от низкосортных смол, прошедших переработку. Сегодня им требуются переработанные пеллеты, которые на их высокоскоростных производственных линиях работают идентично первичным материалам.
Эта отраслевая тенденция изменила профилирование потоков. Это уже не просто базовая проверка качества; это важнейший инструмент обеспечения соответствия и оценки. Переработчики, которые не могут гарантировать жесткие допуски по текучести, быстро теряют выгодные контракты с конкурентами, оснащенными передовыми технологиями реологического контроля.
Первичные смолы поставляются с сертифицированными спецификациями прямо с нефтехимических заводов. Постпотребительские пластмассы имеют суровую и сложную термическую историю. Их плавили, формовали, охлаждали, подвергали воздействию ультрафиолетового излучения окружающей среды и агрессивно измельчали. На каждом этапе полимерная матрица подвергается микроскопическому напряжению.
Тестирование позволяет специалистам по контролю качества количественно оценить точную степень ухудшения качества. Сравнивая скорость потока поступающего пластикового лома с установленными в отрасли базовыми показателями, предприятия определяют судьбу материала. Структурно прочные пластмассы переходят на сферу применения с высокими эксплуатационными характеристиками. Сильно деградированные партии относят к менее требовательным продуктам, таким как композитные пиломатериалы или подземные дренажные трубы.
Покупатели гранул из переработанного пластика требуют неизменной реологической стабильности. Процессы производства конечного продукта работают в невероятно строгих условиях. Если скорость потока переработанных пеллет неожиданно изменится от одного ящика к другому, вся производственная линия неизбежно выйдет из строя.
В частности, литье под давлением требует относительно высокой скорости потока. Прежде чем затвердеть, расплав должен быстро заполнить сложные полости формы. Необычно низкий поток приводит к коротким выстрелам, в результате чего форма заполняется не полностью. Напротив, экструзионно-выдувное формование требует низкой скорости потока для поддержания прочности расплава. Это предотвращает провисание расплавленной пластиковой заготовки под собственным весом до того, как зажимы формы закроются. Точный контроль гарантирует, что переработанные пеллеты соответствуют точным техническим характеристикам, сохраняя экономическую ценность восстановленного материала.
Наука о полимерах использует несколько разных, но связанных показателей для описания поведения потока. Выяснение тонких различий между массовым расходом, объемным расходом и фактической вязкостью расплава имеет важное значение для точной калибровки оборудования в заводских условиях.
В то время как скорость течения расплава измеряет массу экструдированного полимера, объемная скорость расплава измеряет объем полимера, экструдированного при тех же стандартных условиях. Это измерение выражается в кубических сантиметрах за десять минут.
Объемный показатель оказывается особенно полезным при оценке сильнонаполненных пластмасс. Смолы, содержащие карбонат кальция, стеклянные волокна или тальк, обладают существенно измененным удельным весом. Опираясь исключительно на массу, можно получить искаженное представление о фактическом поведении потока материала внутри корпуса машины. Объемный расход полностью исключает переменную плотности, предлагая чистое представление объемного расхода.
Вязкость расплава является фундаментальным свойством, описывающим внутреннее сопротивление жидкости течению. Усовершенствованные капиллярные реометры измеряют это в паскаль-секундах. Как массовый, так и объемный расход представляют собой упрощенные одноточечные эмпирические измерения. Они сильно коррелируют с вязкостью расплава, но не дают полной реологической кривой.
| Метрическая | единица измерения | Что она измеряет | Основное применение при переработке |
|---|---|---|---|
| Скорость течения расплава | г/10 мин | Массовый расход с течением времени | Стандартный контроль качества и классификация материалов. |
| Объем расплава | см³/10 мин. | Объемный расход с течением времени | Оценка высоконаполненных или композитных переработанных пластмасс. |
| Вязкость расплава | Па·с | Внутреннее сопротивление потоку | Передовые технологические разработки и оптимизация конструкции винтов. |
Инженеры используют эти данные для точной настройки рабочих параметров своих линий по переработке отходов. Если данные по объему указывают на высоковязкий расплав, операторы заранее повышают температуру цилиндра или регулируют скорость шнека. Это предотвращает чрезмерную нагрузку двигателя и нежелательное ухудшение качества сдвига.
Основная проблема механической переработки заключается в том, что пластик не подлежит вторичной переработке без химического вмешательства. Понимание того, как именно повторяющиеся циклы обработки изменяют индекс потока, жизненно важно для долгосрочного оперативного планирования.
Подача пластикового лома в экструдер немедленно подвергает его воздействию интенсивной тепловой энергии от нагревательных лент. В то же время быстро вращающийся винт создает сильное механическое напряжение сдвига. Эта жесткая комбинация вызывает термомеханическую деградацию.
Точная реакция сильно зависит от типа полимера. В полипропилене термическое напряжение и напряжение сдвига в первую очередь приводят к разрыву длинной основной цепи полимера на более короткие сегменты. Этот процесс, известный как разрыв цепи, приводит к постепенному увеличению скорости потока с каждым циклом переработки. Материал становится заметно более текучим, но теряет критическую прочность на разрыв и ударопрочность. Кроме того, некоторые сорта полиэтилена имеют тенденцию образовывать поперечные связи между полимерными цепями при чрезмерном нагревании. Это создает сложную молекулярную структуру, напоминающую паутину, которая фактически снижает скорость потока в течение нескольких циклов, делая материал более жестким и трудным для обработки.
Эмпирические данные показывают, что при прямом несмешанном цикле переработки полипропилена расход может увеличиться вдвое или втрое всего за три жизненных цикла. Из-за этих весьма предсказуемых изменений предприятия по переработке отходов редко перерабатывают сильно разложившийся лом для требовательных структурных применений.
Вместо этого операторы устанавливают точные протоколы смешивания в заводских условиях. Смешивая расчетные соотношения бывшего в употреблении лома с первичным пластиком, предприятия стабилизируют совокупный расход. Такая практика гарантирует, что конечный гранулированный продукт остается в пределах приемлемых производственных допусков.
Получение надежных данных требует строгого соблюдения международных протоколов тестирования. Это исключает догадки и гарантирует, что данные будут приняты всеми требовательными покупателями.
Технические специалисты измеряют скорость потока с помощью специализированного лабораторного прибора, известного как экструзионный пластометр. Процедуры испытаний строго регулируются международными стандартами, преимущественно ISO 1133 и ASTM D1238.
Аппарат представляет собой нагретый металлический цилиндр определенного внутреннего диаметра. В нижней части цилиндра расположена точно обработанная капиллярная головка. Техник осторожно загружает в эту нагретую бочку высушенные пластиковые хлопья, позволяя им предварительно нагреться и расплавиться. Они вставляют поршень и прикладывают к верху стандартный собственный вес. Этот вес проталкивает расплавленный пластик через крошечную матрицу. Экструдат, который появляется в течение заданного интервала времени, тщательно разрезается и взвешивается для расчета конечного значения.
Получение точных показаний требует строгой лабораторной дисциплины. Некоторые переменные окружающей среды могут существенно исказить результаты, если ими не управлять должным образом. Гигроскопичные пластики, такие как ПЭТ и нейлон, агрессивно впитывают влагу из атмосферы. Без тщательной сушки перед испытанием захваченная влага внутри нагретой бочки превращается в пар. Он действует как временный пластификатор, искусственно завышая показания и ускоряя гидролитическую деградацию во время самого теста.
Кроме того, между каждым испытанием технические специалисты должны тщательно очищать ствол, поршень и матрицу латунными инструментами. Даже микроскопические остатки разложившегося, сгоревшего полимера из предыдущей партии изменяют динамику потока и полностью сводят на нет последующие результаты.
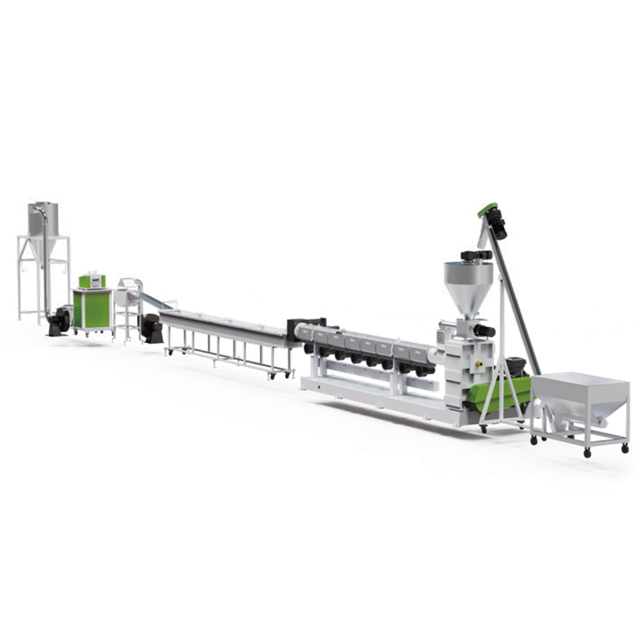
Понимание научных фактов, лежащих в основе течения расплава, является лишь диагностическим этапом. Настоящая операционная задача заключается в активном контроле и стабилизации этого показателя во время непрерывного производства. Скорость поступления металлолома сильно различается. Чтобы превратить эти противоречивые отходы в коммерчески жизнеспособную смолу, производители полагаются на высокотехнологичную машину для гранулирования пластика, разработанную специально для управления реологией полимеров.
Влага и летучие органические соединения выступают в качестве основных виновников нежелательных колебаний расхода. Нагревание полимеров в присутствии влаги вызывает гидролиз, который расщепляет полимерные цепи и резко увеличивает скорость течения. Остатки печатных красок и поверхностные загрязнения также создают пузырьки газа, которые нарушают непрерывный поток расплава.
Современное оборудование борется с этой угрозой с помощью многозонных систем вакуумной дегазации. Когда пластик переходит в расплавленное состояние, мощные вакуумные насосы Рутса извлекают пар, низкомолекулярные мономеры и летучие газы. На хорошо оптимизированной линии отчетливо слышно шипение отводимого пара. Удаление этих примесей до того, как пластик достигнет фильерной головки, предотвращает гидролитическую деградацию, тем самым стабилизируя конечный продукт.
Процесс экструзии по своей сути основан на механическом сдвиге для выработки тепла плавления. Однако чрезмерное напряжение сдвига разрушает полимерные цепи. Низкие машины полагаются на грубое трение, генерирующее чрезмерное тепло сдвига, которое разрушает целостность материала.
Высококлассные системы предотвращают это благодаря очень специфической геометрии винтов. Эти винты с оптимизированным соотношением длины и диаметра 32:1 или 36:1 и биметаллическим покрытием обеспечивают точную механическую энергию без чрезмерного сдвига. Сложные ПИД-регуляторы температуры работают в тандеме с системами водяного охлаждения. Если температура расплава резко возрастает из-за внутреннего трения, система охлаждения мгновенно включается. Это предотвращает неконтролируемую деградацию полимера и сохраняет индекс текучести переработанных гранул строго на целевом уровне.
Во многих реальных приложениях поступающие пластиковые отходы разлагаются до такой степени, что их естественная скорость потока просто слишком высока. Превосходная линия гранулирования пластика действует как интенсивный компаундер, позволяя операторам вводить определенные добавки непосредственно в расплав.
Удлинители цепей воссоединяют разорванные полимерные цепи, эффективно снижая скорость потока и восстанавливая прочность на разрыв. Пероксиды с контролируемой реологией могут намеренно увеличивать скорость потока, если целью является получение смолы с высокой текучестью. Зоны дисперсионного и распределительного смешивания машины обеспечивают равномерное смешивание химических модификаторов на микроскопическом уровне, устраняя неравномерные расхождения в потоке в конечной партии.
Выбор подходящего оборудования требует согласования технических характеристик оборудования с реологическими характеристиками вашего конкретного потока отходов. Твердые пластмассы, такие как бутылки из полиэтилена высокой плотности, полипропиленовые корпуса аккумуляторов и электронные отходы из АБС-пластика, представляют собой уникальные проблемы при переработке из-за их высокой объемной плотности и свойств плавления.
Операторам приходится выбирать между одноэтапной и двухэтапной архитектурой экструзии в зависимости от состояния входного материала.
В одноступенчатой линии используется один длинный цилиндр экструдера. Эта установка очень эффективна и оказывает меньшее общее термическое воздействие на пластик. Поскольку материал меньше времени подвергается нагреву и сдвигу, одноступенчатая линия является оптимальным выбором для предварительно промытого, чистого жесткого измельчения, которое уже имеет равномерную начальную скорость потока.
Напротив, сильно загрязненные жесткие пластмассы требуют двухступенчатой установки. Первичный экструдер плавит и сильно дегазирует материал, подавая непосредственно во вторичный, более короткий экструдер для дополнительной фильтрации и создания давления. Несмотря на то, что это продлевает термическую историю, превосходная гомогенизация и экстракция летучих веществ абсолютно необходимы для управления смешанными начальными скоростями потока.
Стандартизированное оборудование редко обеспечивает оптимальную стабильность для сложных потоков. Переработка лома труб из жесткого полиэтилена высокой вязкости требует наличия надежного высокомоментного редуктора и шнеков с глубокими витками для предотвращения застоя материала.
Механизмы питания также играют решающую роль. Жесткий пластиковый перемол отличается высокой насыпной плотностью. Использование специализированной линии гранулирования жесткого пластика, оснащенной бункером-принудительным питателем, обеспечивает поступление в шнек постоянного объема материала. Это предотвращает всплески. Помпаж вызывает сильные колебания давления расплава, что приводит к неравномерному сдвиговому нагреву и нестабильному качеству конечных окатышей. Адаптация этих конкретных компонентов максимизирует пропускную способность, сохраняя при этом структурную целостность.
Скорость течения расплава является наиболее важным показателем здоровья для переработанных пластмасс. Это определяет конечную ценность, структурные характеристики и удобство использования восстановленной смолы на высококонкурентном рынке. Тщательное тестирование входящего лома — это лишь первый шаг диагностики. Для истинного контроля реологии требуется надежное, научно разработанное оборудование для переработки.
Вы боретесь с нестабильным давлением расплава, нестабильной скоростью потока и бракованными партиями? Если ваше нынешнее предприятие не может удовлетворить строгие реологические требования современной переработки отходов, пришло время оценить ваше оборудование. Переход на ведущую в отрасли технологию экструзии гарантирует превосходное качество пеллет, сводит к минимуму время простоя и защищает вашу прибыль. Ознакомьтесь с индивидуальными высокопроизводительными экструзионными решениями Jwell Machinery , которые помогут стабилизировать ваше производство уже сегодня.
Не существует универсального стандарта «хорошего» расхода. Идеальный показатель строго определяется последующим производственным процессом. Литье под давлением требует быстрого заполнения полости, поэтому желательна более высокая скорость потока от 10 до 50 граммов за десять минут. Процессы экструзии, такие как производство труб, требуют высокой прочности расплава для сохранения формы, что требует низкой скорости потока от 0,5 до 3 граммов за десять минут. Высококачественные пеллеты неизменно соответствуют требованиям покупателя без изменений от партии к партии.
Хотя оборудование само по себе не может волшебным образом обратить вспять деградацию, правильно настроенная линия полностью корректирует и стабилизирует расход. Усовершенствованные зоны смешивания внутри шнекового удлинителя цепи, сшивающих агентов или первичной смолы непосредственно в разложившийся лом. Превосходная дегазация и оптимизированный контроль сдвига предотвращают дальнейшее разложение во время обработки, возвращая материал в товарные характеристики.
Скорость потока полипропилена увеличивается за счет разрыва цепи. Во время своего жизненного цикла и экструзии полимер подвергается серьезному термическому, механическому и окислительному стрессу. Эта энергия разрывает длинные молекулярные цепи углерода. Более короткие цепи уменьшают среднюю молекулярную массу. Более низкая молекулярная масса приводит к более низкой вязкости расплава, что проявляется в более высокой скорости течения во время испытаний.
Основные различия заключаются в погрузочно-разгрузочных работах, механизмах подачи и конструкции шнеков. Гибкие линии для производства пленок ПВД оснащены резаком-уплотнителем для предварительного нагрева и уплотнения рыхлых материалов. Линии для производства бутылок из ПЭВП или АБС-пластика перерабатывают твердые хлопья с высокой насыпной плотностью. Вместо компакторов в них используются бункерные силовые питатели. Геометрия винтов также различается, поскольку для эффективного плавления жестких пластиков требуются уникальные степени сжатия без изменения скорости потока.
Влага резко искажает результаты испытаний гигроскопичных пластиков, таких как ПЭТ. Если материал не полностью кристаллизован и не высушен перед подачей в индексатор расплава, остаточная влага превращается в пар. Этот пар действует как пластификатор и вызывает быстрое гидролитическое разложение внутри испытательной камеры. Полимерные цепи разрушаются во время самого испытания, что приводит к искусственно завышенным и совершенно неточным показаниям расхода.
Давление расплава действует как импульс экструзионной линии. Если скорость потока поступающего лома колеблется, вязкость изменяется, что немедленно приводит к резкому или падению давления расплава. Контролируя изменения давления на головке в режиме реального времени, операторы могут регулировать скорость шнека или настройки устройства смены сит. Постоянное давление расплава обеспечивает равномерный сдвиговой нагрев, что имеет решающее значение для производства окатышей со стабильным и предсказуемым индексом текучести.


