
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-24 Происхождение:Работает


Представьте себе заводской цех. В идеально работающем выдувном пузыре пленки внезапно возникает точка напряжения. Он рушится, останавливая всю производственную линию. Виной тому зачастую является микроскопический дефект. В промышленности инженеры называют это «рыбий глаз», «твёрдое место» или просто «гель». Для производителей пластмасс обнаружение этих локализованных дефектов в полиэтиленовой пленке является дорогостоящим разочарованием. Эти аномалии портят эстетическую привлекательность упаковки. Хуже того, они серьезно ухудшают механическую прочность и оптическую прозрачность. В конечном итоге они уничтожают рыночную стоимость готового рулона.
Мировой сектор пластмасс быстро переходит к экономике замкнутого цикла. Следовательно, зависимость от механически переработанной бывшей в употреблении смолы растет. Недавний анализ рынка указывает на резкое увеличение спроса на высококачественную переработанную гибкую упаковку. Однако переработка пленки после потребления сопряжена с определенными реологическими проблемами. Повторяющиеся термоциклы и интенсивное давление экструзии изменяют молекулярную архитектуру полимера. Если эту деградацию не остановить, она проявляется непосредственно в виде образования геля.
Хотя возникновение этих дефектов связано со сложными химическими и физическими реакциями, их полностью можно предотвратить. Выявив коренные причины, от термической деградации до следов загрязнения, операторы объектов могут эффективно смягчить эти проблемы. Целью больше не является просто переработка отходов. Компания производит полиэтиленовые гранулы почти первичного качества, которые безупречно обрабатываются на высокоскоростных пленочных линиях. Достижение этого требует высокотехнологичного технологического оборудования и строгих эксплуатационных стандартов.
Чтобы эффективно устранить эти дефекты, мы должны сначала определить их через призму науки о полимерах. В контексте пластиковой экструзии гель представляет собой локализованную зону внутри полимерной матрицы. Он демонстрирует совершенно другую вязкость, молекулярную массу или индекс плавления по сравнению с окружающим однородным материалом. Поскольку эти аномальные кластеры не плавятся и не текут с той же скоростью, что и базовый полимер, они остаются во взвешенном состоянии в виде твердых или полутвердых образований внутри потока расплава.
В процессе выдувного формования или производства стретч-пленки расплав полимера вытягивается до чрезвычайно тонких размеров. Здоровый полимер плавно растягивается. Однако твердая частица геля сопротивляется деформации. Следовательно, это несоответствие создает серьезные концентрации напряжений на границе раздела между гелем и нормальной матрицей. При напряжении эти точки микронапряжения вызывают слезы. Эти разрывы могут быстро распространяться, что приводит к катастрофическим разрывам полотна и значительным простоям оборудования.
Не все гели имеют одинаковое происхождение. Идентификация конкретных физических характеристик дефекта является первым шагом в диагностике точки отказа в вашей операции по переработке отходов. Обычно они делятся на три отдельные категории:
Недавний отраслевой анализ подчеркивает растущую проблему для предприятий по вторичной переработке механического оборудования. Поскольку конструкции гибкой упаковки становятся все более сложными и часто включают в себя многослойные барьерные структуры, количество загрязненных гелей в стандартных потоках переработки резко возросло. Рыночные данные показывают, что без передовой сортировки и специализированной фильтрации расплава переработчики сталкиваются с огромным увеличением количества брака при переработке современных тюков после потребления. Понимание конкретных сил, действующих на полимер, имеет решающее значение для изменения этой тенденции.
Наиболее стойкими и трудноустранимыми дефектами являются дефекты, возникающие в результате химической деградации. Когда отходы полиэтилена низкой и высокой плотности подвергаются повторным циклам экструзии, материал испытывает высокое напряжение сдвига и повышенные температуры. Эта суровая среда инициирует разрыв полимерной цепи, то есть разрыв длинных молекулярных цепей.
В результате этого разделения в расплаве образуются высокореактивные свободные радикалы. В полиэтилене эти свободные радикалы имеют тенденцию вступать в реакцию с соседними полимерными цепями. Они связывают их вместе в сложную трехмерную сеть, известную как сшивка. Как только определенный кластер молекул сшивается, он эффективно превращается в термореактивный пластик. Его точка плавления теперь намного превышает стандартные температуры обработки. Проходя через фильерную головку, он превращается в твердый, неподатливый гель.
Постпотребительская пленка редко бывает чистой. Упакованное сырье часто содержит следы полиэтилентерефталата, полипропилена или специальных барьерных слоев, таких как этиленвиниловый спирт и нейлон. Эти зарубежные полимеры обладают совершенно другими термодинамическими свойствами по сравнению со стандартным полиэтиленом.
В частности, для полного плавления следов полиэфиров требуется температура выше 250 градусов по Цельсию. Между тем, стандартные сорта пленки обычно обрабатываются гораздо хуже. Если используется стандартный температурный профиль, эти следы полимеров остаются полностью твердыми. При попадании в поток расплава они действуют точно так же, как твердые гели. Они нарушают структурную непрерывность пленки и вызывают оптическое фазовое разделение.
Факторы окружающей среды на этапе экструзии серьезно усугубляют деградацию полимера. Воздействие атмосферного кислорода при высоких температурах действует как мощный катализатор образования свободных радикалов, которые приводят к сшиванию. Кроме того, остаточная влага из-за неадекватных процессов сушки создает еще один уровень сложности. При температуре экструзии захваченная вода мгновенно испаряется в пар, вызывая гидролиз. Эта химическая реакция разрушает полимерные цепи и создает микропустоты, быстро изменяя вязкость расплава и образуя твердые гели.
Многие операторы ошибочно полагают, что образование геля является исключительно проблемой экструзии. На практике основа для получения безупречных гранул без геля закладывается задолго до того, как пластик попадает в цилиндр экструдера. Некачественная предварительная обработка гарантирует высокий процент брака, независимо от сложности последующего оборудования.
Грязь, песок, бумажные этикетки и органические остатки повсеместно присутствуют в сельскохозяйственных пленках и упаковке, бывших в употреблении. Если эти примеси минуют этап сортировки, они попадают в экструдер и действуют как зародышеобразователи. Зародышеобразователь обеспечивает физическую поверхность, на которой деградированные полимерные цепи могут прилипать и преждевременно кристаллизоваться. Он быстро превращается в большой гель загрязнения вокруг микроскопического ядра грязи.
Чтобы предотвратить эту цепную реакцию, внедрение промышленной фундаментальным требованием является В современных моечных линиях используется комбинация высокоскоростных фрикционных моек, сепараторов с поплавковой системой и центробежных сушилок для агрессивной очистки поверхности пленки. Удаляя стойкие клеи и внедренный диоксид кремния, переработчики гарантируют, что в фазу расплава переходят только чистые, незагрязненные хлопья. системы мойки пластиковых отходов .
Неравномерная подача материала является часто упускаемым из виду катализатором термической нестабильности внутри экструдера. Когда бывшая в употреблении пленка обрабатывается дробилкой низшего качества, получаемые хлопья имеют очень разную объемную плотность и размер. Эта неравномерность приводит к тому, что шнек экструдера испытывает помпажи, что означает неустойчивые периоды недоподачи, сменяющиеся переподачкой.
Во время избыточной подачи локальные скачки давления приводят к интенсивному сдвиговому нагреву, вызывающему немедленную сшивку. И наоборот, недостаточная подача препятствует равномерному поглощению тепла материалом, в результате чего образуются нерасплавленные высокомолекулярные гели. Использование прецизионного измельчителя пластиковой пленки, оснащенного V-образным ротором, обеспечивает однородный размер частиц. Усовершенствованные конструкции с одним валом могут обрабатывать производительность до 3000 килограммов в час, сохраняя при этом постоянную геометрию выходного сигнала. Такая консистенция гарантирует предсказуемое теплопоглощение и очень стабильный профиль давления.
После того, как сырье тщательно промыто и имеет однородный размер, этап экструзии становится последним критическим барьером против дефектов. Внутренняя геометрия и интегрированные технологии современного экструзионного оборудования напрямую определяют реологическое состояние конечного полимера.
Наиболее прямым механическим вмешательством в борьбу с физическими гелями и оставшимися следами загрязнений является непрерывная фильтрация расплава. Когда полимер переходит в расплавленное состояние, он должен пройти через фильтрующее сито, прежде чем достичь фильерной головки. Стандартная фильтрация часто недостаточна для применения высококачественных пленок.
В высокопроизводительных системах используются устройства непрерывной смены сит, например, двухпоршневые конфигурации или усовершенствованные лазерные фильтры. Эти механизмы позволяют интегрировать сита с ультратонкой сеткой, не вызывая чрезмерных скачков давления, которые могли бы остановить производство. Поддерживая непрерывный поток и автоматически удаляя захваченный мусор, эти фильтры физически блокируют попадание сшитых гелей и нерасплавленных несовместимых полимеров в конечную таблетку.
Для борьбы с окислением и гидролизом строго требуется агрессивное удаление захваченного воздуха, влаги и летучих органических соединений. Стандартный одношнековый экструдер без вентиляции задерживает эти газы внутри расплава, ускоряя сильное окисление.
Специализированная машина для гранулирования пластика устраняет эту уязвимость за счет двойных зон вакуумной дегазации, стратегически расположенных вдоль ствола. Высокопроизводительные вакуумные насосы Рутса извлекают пар и окислительные газы из расплавленного полимера до того, как они смогут вызвать химическую деградацию. Этот важный шаг стабилизирует молекулярную структуру и обеспечивает плотный результат без геля.
Конструкция шнека экструдера, возможно, является определяющим фактором в предотвращении термической деградации. Соотношение длины к диаметру и особая геометрия шнеков определяют точную величину напряжения сдвига, приложенного к пластику.
Плохо спроектированный винт выделяет чрезмерное тепло от трения. Это создает локализованные горячие точки, которые быстро сшивают полимерные цепи. Напротив, оптимизированный профиль шнека обеспечивает мягкую и равномерную пластификацию. Он идеально балансирует механический сдвиг с внешним нагревом цилиндра, обеспечивая равномерное расплавление полимера, не превышая порога его термического разложения. Правильное управление сдвигом сохраняет первоначальный индекс текучести расплава материала и предотвращает образование гелей, вызванных термическим воздействием.
Выбор подходящей конфигурации оборудования имеет жизненно важное значение для оптимизации переработки легких материалов с низкой объемной плотностью. Физические характеристики вашего конкретного сырья должны определять ваш инженерный подход.
Подача рыхлой, легкой пленки непосредственно в стандартный бункер часто приводит к захвату воздуха и нестабильной скорости подачи. Это напрямую приводит к неравномерности плавления. Линия гранулирования пластика с режущим уплотнителем полностью решает эту проблему.
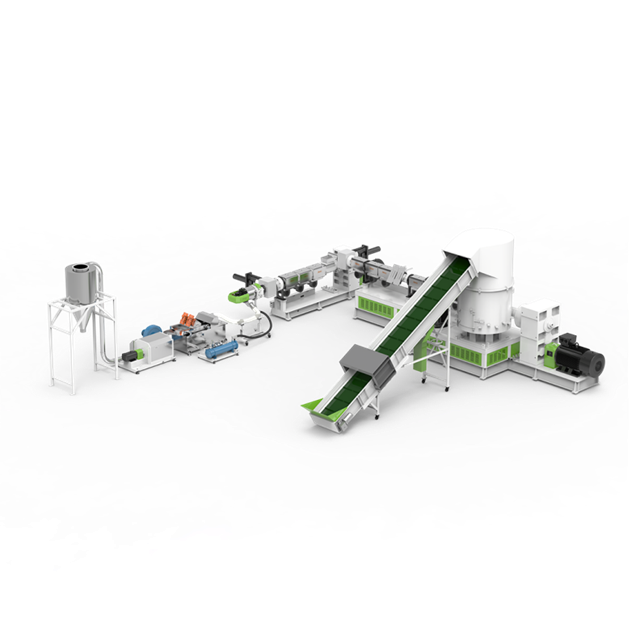
Используя высокоскоростные вращающиеся ножи, уплотнитель генерирует тепло от трения. Он одновременно режет, предварительно нагревает, сушит и уплотняет обрезки пленки. Высококлассные системы предлагают производительность от 150 до 1200 кг в час в зависимости от модели. Этот предварительно подготовленный механизм подачи стабилизирует давление в стволе, уменьшает тепловой удар и минимизирует напряжение сдвига, необходимое для достижения однородного расплава.
Помимо механизмов подачи, решающее значение имеет длина пути экструзии. Инженеры должны согласовать компоновку машины с уровнем загрязнения поступающих отходов.
| Тип системы, | наиболее подходящий для | основных инженерных задач. Преимущество. | Механизм предотвращения образования геля. |
|---|---|---|---|
| Одноэтапная экструзия | Чистые постиндустриальные отходы, отходы собственного производства. | Более короткая термическая история, меньшее потребление энергии. | Предотвращает перегрев уже чистых полимерных цепей. |
| Двухэтапная экструзия | Сильно напечатанные, сильно загрязненные или влажные пленки, бывшие в употреблении. | Расширенный путь обработки с двойной фильтрацией и глубокой дегазацией. | Первичный экструдер обеспечивает агрессивную дегазацию; вторичный экструдер обеспечивает тонкую фильтрацию и стабилизацию давления. |
Даже при наличии современного оборудования поддержание высокого уровня производительности требует строгого соблюдения передовых методов работы на заводе. Инженеры полагаются на следующие протоколы:
Присутствие гелей в переработанных смолах – это не просто техническая неприятность. Это значительная экономическая ответственность. Когда переработанные гранулы содержат большое количество гелей, их нельзя использовать в прибыльных производствах тонких пленок. Производители вынуждены снижать качество материала для использования в толстостенном литье под давлением или в недорогих строительных изделиях. Это резко снижает прибыль.
Помимо потери стоимости материала, гели вызывают постоянные разрывы полотна во время выдувания пленки. Это приводит к напрасной трате энергии, бракованию рулонов и чрезмерным простоям оборудования. Устранив реологическую деградацию в ее источнике, переработчики могут производить пеллеты премиум-класса, практически нетронутого качества. Эти высококачественные материалы имеют самые высокие рыночные цены. Обеспечение быстрого возмещения капитальных затрат на современное оборудование за счет повышения операционной эффективности и более высокой оценки конечной продукции.
Гели в переработанной полиэтиленовой пленке являются результатом сложного взаимодействия между термической деградацией, физическим загрязнением и непостоянным плавлением. Хотя они представляют значительную угрозу качеству фильма, их полностью можно предотвратить. Механически переработанные бытовые отходы могут достичь свойств, близких к первозданным, при условии, что механические нагрузки и термическая история полимера умело управляются.
Производители могут устранить эти дефекты, установив строгий порядок предварительной обработки и полагаясь на передовые технологии экструзии, оснащенные надлежащей дегазацией и фильтрацией расплава. Если на вашем текущем предприятии наблюдается высокий уровень дефектов, пришло время оценить настройки экструзии. Переход на специально разработанное оборудование от проверенных лидеров отрасли, таких как Jwell Recycling, — это наиболее надежный путь к максимизации качества пеллет и обеспечению конкурентного преимущества на рынке. Ознакомьтесь с нашим полным ассортиментом моечных систем, измельчителей и линий гранулирования уже сегодня, чтобы трансформировать свои производственные возможности.
Хотя с научной точки зрения трудно добиться абсолютного полного удаления сильно загрязненных потоков отходов, использование высококачественного экструзионного оборудования с усовершенствованной лазерной фильтрацией и глубокой вакуумной дегазацией может уменьшить количество гелей до необнаружимого уровня для подавляющего большинства коммерческих применений, связанных с выдувной пленкой.
Для высококачественных пленок обычно рекомендуется тонкость фильтрации от 80 до 120 меш. Однако для достижения этой цели требуется надежный, непрерывный сменщик сит, способный выдерживать соответствующее давление без снижения производительности.
Влага, попавшая в расплав полимера, испаряется в пузырьки пара и способствует быстрому окислению при высоких температурах. Это изменяет структурные свойства пластика, приводя к сшиванию цепей и образованию твердых гелей. Для удаления этой влаги до того, как произойдет разложение, необходима машина с сильной вакуумной зоной дегазации.
Если физическая фильтрация работает правильно, но «рыбий глаз» остается, проблема, вероятно, заключается в термической деградации, происходящей внутри фильерной головки после фильтра. Это также могут быть несовместимые полимерные смеси, которые плавятся и повторно затвердевают с разной скоростью. Чтобы решить эту проблему, необходимо модернизировать процессы предварительной сортировки или отрегулировать скорость сдвига экструдера и температурный профиль.
Инженеры обычно используют системы оптического контроля, установленные непосредственно на линии выдува пленки, для подсчета дефектов геля на квадратный метр в режиме реального времени. В лаборатории проводятся испытания экструзии литой пленки с использованием образца переработанных гранул, где пленку пропускают через световой короб или через автоматический счетчик геля для оценки качества смолы.
Абсолютно. Работа при слишком низких температурах приводит к образованию нерасплавленных высокомолекулярных гелей. И наоборот, работа при температурах, превышающих предел термической стабильности полимера, ускоряет окисление и сшивку, создавая твердые гели разложения. Поддержание точного и равномерного температурного профиля имеет решающее значение.


