
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-02 Происхождение:Работает


Вызывают ли внезапные скачки давления непредвиденные простои оборудования на вашем заводе? Нестабильное давление расплава не только ухудшает качество готовых пеллет. Это серьезно повредит ваше основное экструзионное оборудование. Вы можете столкнуться с разрывом разрывных дисков, остановкой двигателей и дорогостоящими задержками в обслуживании. Диагностика этих гидродинамических аномалий является важным первым шагом на пути к оптимизации вашего производства.
В этом подробном руководстве мы разберем точные механические и материальные причины нестабильности давления во время экструзии вторичной переработки. Мы посмотрим на это с точки зрения инженера. Кроме того, мы будем изучать практические решения на базе оборудования, которые позволят навсегда устранить эти сбои и обеспечить стабильную и прибыльную работу.
Если вы стоите рядом с работающим экструдером, вы не можете увидеть, что происходит внутри стального ствола. Однако датчики давления рассказывают всю историю. В контексте переработки пластмасс давление расплава относится к внутреннему сопротивлению, с которым сталкивается расплавленный полимер, когда вращающийся шнек толкает его к фильерной головке. Поскольку твердые пластиковые хлопья плавятся и превращаются в высоковязкую жидкость, их необходимо проталкивать через ограничительные компоненты. К ним относятся устройства смены сит, плавильные трубы и сама матрица. Огромная сила, необходимая для преодоления этого сопротивления, создает противодавление.
Поддержание стабильного давления расплава является фундаментальным требованием для любой высокопроизводительной машины для гранулирования пластика . Постоянное давление гарантирует, что расплав полимера будет должным образом гомогенизирован, адекватно дегазирован и экструдирован с постоянной объемной скоростью. Когда давление остается стабильным, полученные гранулы имеют одинаковый размер, постоянную плотность и превосходную структурную целостность. Напротив, когда давление сильно колеблется, весь процесс экструзии оказывается под угрозой.
Одним из наиболее заметных симптомов колебаний давления в заводских цехах является скачок давления. Вы увидите это по неравномерной толщине прядей, выходящих из фильерной головки. Поскольку внутреннее давление толкает расплав непостоянно, экструдированные пряди то становятся слишком толстыми, то опасно тонкими. Такое изменение размеров делает практически невозможным для последующего гранулятора равномерную резку прядей. В конечном итоге вы получаете забракованную смесь гранул слишком большого размера и нежелательной пыли.
Современные экструзионные системы полагаются на автоматические предупреждающие сигналы, предотвращающие катастрофический выход оборудования из строя. При внезапном скачке давления из-за засорения или сильного скачка материала система подает сигнал тревоги о высоком давлении на устройстве смены сит. Следовательно, частые сигналы тревоги вынуждают операторов останавливать производство, преждевременно менять сита или вручную регулировать скорость шнеков. Все эти ответные меры серьезно снижают общую операционную эффективность и ежедневную производительность.
Нестабильность давления напрямую ухудшает физическое и эстетическое качество конечного продукта. Внезапные падения давления могут помешать адекватному удалению летучих веществ из зоны вакуумной дегазации. Это приводит к образованию полых или пористых гранул, которые не проходят контроль качества. Кроме того, локальные скачки давления приводят к чрезмерному сдвиговому нагреву внутри ствола. Эта избыточная тепловая энергия может вызвать деградацию полимера, в результате чего образуются обесцвеченные, хрупкие гранулы, не соответствующие строгим отраслевым стандартам.
В отличие от первичной смолы, которая тщательно изготавливается, чтобы иметь однородную форму и вес, переработанный пластик представляет собой серьезную проблему при обращении с материалами. Постпотребительский и постиндустриальный лом имеют сильно различающуюся объемную плотность. В один час вы можете перерабатывать измельченные хлопья, а в следующий — измельченную сельскохозяйственную пленку. Это физическое несоответствие является одной из основных причин нестабильности давления.
Когда в загрузочное отверстие попадает материал с низкой или неравномерной объемной плотностью, шнеку экструдера трудно захватывать и транспортировать постоянный объем пластика. Это часто приводит к порочному кругу голодания и перекорма. Во время фазы голодания шнековые лопасти частично пусты. Внутреннее давление расплава резко падает. Спустя несколько мгновений более плотная партия материала может внезапно упасть в шнек. Это приводит к переполнению полетов и вызывает огромный, мгновенный скачок давления. Постоянное чередование пустого и заглушенного винта приводит к сильным помпажам.
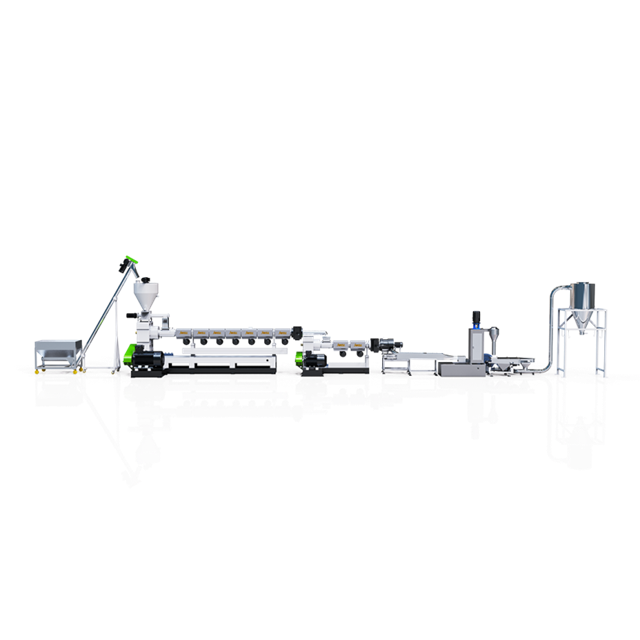
Чтобы смягчить эту проблему, предприятия должны внедрить специализированные системы подачи, предназначенные для стандартизации материала перед его попаданием в цилиндр экструдера. В частности, при работе с чрезвычайно легкими и рыхлыми материалами, такими как пленки ПЭНП, настоятельно рекомендуется приобрести комплексную линию гранулирования пластика, оснащенную встроенным режущим уплотнителем. Уплотнитель использует высокоскоростное механическое трение для предварительного нагрева материала примерно до 60–80 градусов Цельсия. Этот процесс сушит и уплотняет лом до однородной полурасплавленной массы перед подачей. Это обеспечивает постоянную и стабильную объемную скорость подачи, которая полностью нормализует давление экструзии на выходе.
Бывший в употреблении пластик часто подвергается воздействию непогоды, интенсивных моечных линий и различных жидких загрязнений. Это означает, что они естественным образом сохраняют высокий уровень влаги. Даже тщательно хранящиеся постиндустриальные отходы могут поглощать окружающую заводскую влажность. Когда партия влажного материала попадает в высокотемпературную среду цилиндра экструдера, уловленная влага мгновенно превращается в пар.
Вода при переходе из жидкости в газ расширяется более чем в 1600 раз. Это внезапное расширение создает локализованные карманы высокого давления внутри вязкого расплава полимера. Эти расширяющиеся газы образуют движущиеся пустоты или пузырьки в потоке расплава. Когда эти газовые карманы проходят над датчиками давления, датчики считывают беспорядочные, подпрыгивающие цифры. Присутствие газа нарушает постоянное гидростатическое давление полимера, что приводит к непредсказуемому выходу на головке.
Исходя из этого, правильная эффективность дегазации имеет решающее значение для устранения колебаний давления, вызванных влажностью. Высококачественная экструзионная установка должна включать эффективные зоны вентиляции. В зависимости от уровня влажности исходного материала необходимы надежные системы одинарной или двойной вакуумной дегазации. Эти вакуумные насосы активно извлекают пар, растворители чернил и другие летучие газы из расплава до того, как пластик достигнет зоны окончательного сжатия. Это позволяет винту создавать и поддерживать постоянное и надежное давление.
Переработка пластика по своей сути предполагает борьбу с сильными загрязнениями. Отходы обычно содержат грязь, бумажные этикетки, алюминиевую фольгу, фрагменты древесины и нерасплавленные посторонние полимеры. Для производства чистых гранул, пригодных для многократного использования, на экструзионной линии должна использоваться агрессивная фильтрация расплава. Устройство смены сит служит основной защитой от этих абразивных загрязнений.
Однако сам процесс фильтрации является основным источником изменения давления. Когда расплавленный пластик проходит через фильтр, стальная сетка улавливает твердый мусор. За часы работы этот мусор накапливается. Это постепенно уменьшает открытую площадь, через которую может проходить пластик. Поскольку путь потока становится ограниченным, противодавление перед устройством смены сеток постепенно возрастает. Если обрабатывается сильно загрязненная партия, этот скачок давления может произойти за считанные минуты. Потенциально это может превысить пределы безопасности машины и вызвать разрыв разрывного диска.
| Тип устройства смены сит | Колебания давления Удар | Механическое действие | Пригодность для работы с высоким уровнем загрязнения |
|---|---|---|---|
| Ручной/стандартный гидравлический | Высокий | Требуется остановка или замедление потока расплава для замены сеток, что приводит к значительному падению давления. | От низкого до среднего |
| Двухпоршневой непрерывный | Умеренный | Один экран остается активным, а другой изменяется. Во время замены происходит небольшой сдвиг давления. | От среднего до высокого |
| Полностью автоматический/лазерный фильтр | Очень низкий | Непрерывно соскабливает или удаляет загрязнения, не прерывая поток расплава, сохраняя давление полностью стабильным. | Очень высокий |
Реализация профилактических мер имеет жизненно важное значение для поддержания стабильности давления. Переход от ручных систем к устройствам непрерывной или полностью автоматической смены сит позволяет машине справляться с сильными загрязнениями, не требуя от оператора остановки линии. Это гарантирует, что разница давления остается в пределах приемлемых рабочих параметров.
Взаимосвязь между температурой полимера и вязкостью расплава является фундаментальным принципом реологии экструзии. Вязкость измеряет сопротивление жидкости течению. При обработке пластмасс более низкие температуры приводят к более высокой вязкости, создавая более густой и жесткий расплав. Более высокие температуры приводят к снижению вязкости, создавая более тонкий и текучий расплав. Поскольку давление расплава по сути является сопротивлением течению, любое непреднамеренное изменение температуры цилиндра напрямую вызывает пропорциональное изменение давления.
Аппаратные сбои в системах отопления и охлаждения являются распространенными, но часто упускаемыми из виду причинами этих температурных изменений. Если перегорает лента нагревателя, неисправна термопара или охлаждающий вентилятор застревает в рабочем положении, вдоль ствола могут образоваться локальные холодные пятна. Когда шнек экструдера пытается протолкнуть полутвердый пластик с высокой вязкостью через эти холодные зоны, он сталкивается с огромным механическим сопротивлением. Результатом является внезапный опасный скачок давления.
Чтобы предотвратить колебания давления, вызванные температурой, современные экструзионные системы используют сложные ПИД-регуляторы. Эти алгоритмы постоянно контролируют тепловой профиль с помощью чувствительных термопар и выполняют микрорегулировки нагревателей и охлаждающих вентиляторов в режиме реального времени. Точный контроль температуры с помощью ПЛК гарантирует, что вязкость расплава остается идеально постоянной от загрузочного отверстия до фильеры.
В любом непрерывном производственном процессе механический износ является неизбежной переменной, которая напрямую влияет на стабильность системы. Шнек и цилиндр экструдера подвергаются постоянному трению, высоким температурам и огромным силам сдвига. Абразивный характер переработки значительно усугубляет этот износ. Отработанные пластмассы часто содержат микроскопические абразивные загрязнения, такие как остаточный песок, стеклянные волокна или металлическая пыль. Они действуют как шлифовальная паста на закаленную сталь компонентов экструзии.
В течение тысяч часов работы непрерывное истирание постепенно разрушает внешний диаметр витков шнека. Это также увеличивает внутренний диаметр ствола. Критическим показателем здесь является радиальный зазор. Это точный зазор между вершиной витка винта и стенкой ствола. Когда этот зазор увеличивается из-за сильного износа, гидродинамика процесса экструзии принципиально меняется. Вместо того, чтобы выталкиваться вперед, расплавленный пластик под высоким давлением находит путь наименьшего сопротивления и скользит назад по изношенным лопастям винта. Инженеры называют это явление утечкой потока.
По мере увеличения потока утечки экструдер теряет эффективность объемной перекачки. Непосредственным симптомом является общее падение базового давления расплава и заметное снижение производительности при заданной скорости вращения. Кроме того, изношенный винт становится сверхчувствительным к незначительным изменениям объемной плотности материала. Когда экструдер сталкивается с более плотной партией материала, изношенные лопасти с трудом переносят внезапное увеличение массы, что приводит к резкому скачку давления. Регулярные измерения размеров шнека и цилиндра во время планового технического обслуживания необходимы для диагностики колебаний давления, вызванных износом.
Глядя на последние события в мировом секторе переработки пластмасс, можно заметить явный сдвиг в отрасли в сторону технологий прогнозной обработки. Рынок требует более высокого содержания постпотребительской смолы в новых продуктах. Поскольку ПЦР имеет значительные изменения индекса текучести расплава, традиционной реактивной экструзии уже недостаточно. Исторически сложилось так, что операторы могли реагировать на колебания давления только после того, как прозвучал сигнал тревоги или взорвался разрывной диск.
Сегодня современные предприятия по переработке все чаще применяют реологический мониторинг на основе искусственного интеллекта и интеллектуальные сенсорные сети. Эти усовершенствованные системы не просто регистрируют давление. Они анализируют микроизменения дельты давления в реальном времени, чтобы предсказать изменения вязкости смолы еще до того, как расплав достигнет фильерной головки. Выявляя эти тенденции на ранней стадии, автоматизированные системы управления могут заранее регулировать частоту вращения шнека и скорость подачи, чтобы нейтрализовать скачок давления до того, как он проявится физически. Такой упреждающий подход подчеркивает, что управление давлением больше не ограничивается механической грубой силой. Речь идет об интеллектуальном управлении экструзией на основе данных.
Нестабильность давления часто возникает из-за фундаментального несоответствия между физическими свойствами перерабатываемого материала и конструкцией экструзионного оборудования. Использование универсальной конфигурации машины для самых разных морфологий полимеров неизбежно приводит к узким местам в процессе обработки и серьезным аномалиям давления.
Жесткие пластмассы, такие как бутылки из полиэтилена высокой плотности, полипропиленовые корпуса аккумуляторов или толстые трубы из ПВХ, обладают высокой объемной плотностью. Для равномерного плавления им требуется значительный механический сдвиг. Однако твердый пластиковый лом часто поступает из смешанных источников, а это означает, что индекс текучести расплава может значительно варьироваться от партии к партии. Когда одношнековый экструдер пытается обработать жесткие хлопья со смешанной MFI, скорость плавления колеблется. Это приводит к появлению локализованных участков нерасплавленного полимера, которые временно блокируют устройство смены сеток и вызывают внезапные скачки давления на входе.
Для этих плотных материалов настоятельно рекомендуется использовать специальную систему гранулирования жесткого пластика . Эти специализированные системы оснащены двухступенчатой каскадной экструзионной установкой. Основной быстровращающийся экструдер предназначен для интенсивного плавления, смешивания с большими сдвиговыми усилиями и вакуумной дегазации. Затем расплавленный полимер переносят в более крупный и медленно вращающийся вторичный экструдер. Эта вторичная ступень работает на более низких оборотах, чтобы обеспечить щадящую транспортировку. Он гомогенизирует температуру расплава и идеально стабилизирует давление до того, как материал достигнет точной фильеры для фильтрации и гранулирования.
| Категория материала | Типичная объемная плотность | Задача первичной обработки | Рекомендуемое инженерное решение |
|---|---|---|---|
| Жесткие пластмассы (хлопья ПЭВП/ПП) | Высокий (300-500 кг/м³) | Изменение MFI, термическая деградация, твердые загрязнения, вызывающие засорение сита. | Двухступенчатая каскадная экструзионная система |
| Гибкие пластмассы (пленка LDPE/LLDPE) | Низкий (20-100 кг/м³) | Голодное кормление, захваченный воздух, сильное удержание влаги. | Интегрированная линия фрезерно-компакторного типа |
Для менеджеров предприятий и операторов по переработке отходов, находящихся на этапе принятия решения о модернизации своей инфраструктуры, устранение колебаний давления требует комплексной оценки вашей экструзионной технологии. Хотя регулярное техническое обслуживание может временно уменьшить помпаж, долгосрочная стабильность давления достигается за счет интеграции усовершенствованного механического и цифрового управления в архитектуру экструзии.
Одной из наиболее радикальных механических модернизаций, направленных на устранение колебаний давления в головке экструзионной головки, является установка насоса расплава между концом экструдера и узлом головки. Экструдеры по своей конструкции чувствительны к изменениям в сырье. Это делает их по своей природе склонными к незначительным пульсациям давления.
Насос расплава работает по принципу объемного вытеснения. В нем используются две взаимозацепляющиеся шестерни, вращающиеся в противоположных направлениях, для захвата точного объема расплавленного полимера и пропускания его через матрицу. Поскольку производительность шестеренчатого насоса строго объемная, он эффективно изолирует головку экструзионной головки от любых всплесков напряжения на входе, возникающих в экструдере. Даже если давление в экструдере колеблется на 20 %, насос расплава может подавать постоянное выходное давление на головку с отклонением менее 1 %. Это обеспечивает идеально однородные гранулы.
Переход от ручного управления к полностью автоматизированным системам ПЛК SIEMENS является важным шагом в модернизации предприятия по переработке отходов. Усовершенствованные системы ПЛК используют алгоритмы обратной связи с обратной связью для непрерывного контроля давления расплава с помощью высокочувствительных датчиков.
Когда ПЛК обнаруживает небольшое отклонение от заданных параметров давления, он может мгновенно отрегулировать скорость механизма подачи или главного шнека экструдера для компенсации. Например, если давление начнет падать из-за кратковременного уменьшения плотности материала, ПЛК автоматически увеличит скорость подачи для уплотнения шнека. Это восстанавливает стабильность давления еще до того, как оператор заметит физическое изменение выходного сигнала.
Механическая основа стабильности давления лежит в трансмиссии и геометрии шнека. Модернизация редуктора с высоким крутящим моментом гарантирует, что экструдер сможет поддерживать постоянную частоту вращения даже при обработке партий полимера с высокой вязкостью, что в противном случае привело бы к остановке или скачкам двигателя меньшего размера.
Кроме того, специальные конструкции винтов, адаптированные к конкретным семействам полимеров, могут значительно снизить аномалии давления. Включение барьерных пролетов в переходную зону отделяет расплавленный полимер от твердого слоя. Это предотвращает заклинивание нерасплавленных твердых частиц в дозирующей секции и возникновение резких скачков давления.
Колебания давления при переработке пластмасс не являются случайными явлениями. Они возникают из-за идентифицируемых инженерных переменных, таких как неравномерная подача, захваченная влага, заблокированные фильтрационные сетки, температурные несоответствия или сильно изношенное оборудование. Хотя устранение неполадок в отдельных компонентах необходимо, использование сильно различающихся переработанных материалов на устаревшей или плохо оборудованной машине всегда будет трудной задачей.
Модернизация вашего оборудования за счет включения в него специализированных систем подачи, двухступенчатых конфигураций и усовершенствованного управления ПЛК может навсегда решить эти распространенные проблемы экструзии. Надежная, специально разработанная система обеспечивает равномерный поток расплава, более высокую эффективность и превосходное качество окатышей. Оцените свою текущую настройку сегодня, чтобы выявить узкие места в работе. Если ваше предприятие сталкивается с этими проблемами, изучение индивидуальных решений от лидеров отрасли, таких как Jwell Recycling, может помочь вам модернизировать инфраструктуру, сократить дорогостоящие простои и защитить вашу прибыль.
Не существует единого универсального идеального давления расплава, поскольку оптимальное целевое значение во многом зависит от конкретного перерабатываемого полимера, его индекса текучести расплава, рабочей температуры, размера ячеек устройства смены сит и геометрии фильерной головки. Однако в стандартных операциях по переработке давление расплава обычно составляет от 100 до 300 бар. Абсолютное численное значение давления гораздо менее критично, чем его стабильность. Экструзионная линия, стабильно работающая при давлении 200 бар с колебаниями ±5 бар, работает оптимально, тогда как резкие скачки давления экструдера между 100 и 200 бар указывают на серьезную нестабильность обработки.
Изношенные компоненты экструзии проявляют несколько измеримых симптомов, прежде чем произойдет полный отказ. Наиболее эмпирическим методом диагностики износа является расчет удельной производительности машины, измеряемой в килограммах в час на об/мин. Если вы наблюдаете устойчивое снижение удельной производительности в течение нескольких месяцев при работе с одним и тем же материалом при одинаковых температурах, наиболее вероятной причиной является увеличение радиального зазора из-за износа шнека и цилиндра. Для постановки окончательного диагноза обслуживающий персонал должен физически измерить внешний диаметр витков винта во время планового демонтажа.
Да, особенно при обработке легких материалов с низкой объемной плотностью, таких как сельскохозяйственные пленки из полиэтилена низкой плотности, стрейч-пленка из линейного полиэтилена низкой плотности или тканые полипропиленовые мешки. Скачки давления при переработке пленки почти всегда вызваны неравномерной подачей и захватом воздуха внутри цилиндра экструдера. Режущий уплотнитель действует как блок предварительного кондиционирования, который использует механическое трение для мягкого нагрева, сушки и уплотнения рыхлой пленки до плотного, полупластифицированного состояния. Обеспечивая постоянную и однородную массу, поступающую в шнековый канал, режущий уплотнитель эффективно устраняет голодную подачу и стабилизирует внутреннее давление расплава.
Скачки давления во время смены партий при переработке жестких пластиков обычно вызваны изменениями индекса текучести расплава и вязкости полимера. Бывший в употреблении твердый лом часто содержит смесь различных сортов пластмасс, которые плавятся с разной скоростью и имеют различную вязкость при сдвиге. Когда партия, содержащая больший объем пластика с низким MFI, попадает в цилиндр, для ее плавления требуется больше механической энергии, и она прижимается обратно к шнеку, вызывая немедленный скачок давления расплава. Настоятельно рекомендуется использовать надежную двухступенчатую экструзионную систему для плавной гомогенизации материалов со смешанными MFI.
Резкое падение давления расплава обычно указывает на нарушение подачи материала. Это может быть вызвано скоплением материала в бункере, где легкие хлопья слипаются и блокируют загрузочное отверстие. Это также может произойти, если скорость подающего шнека слишком низкая, что приводит к голодному кормлению. Кроме того, если вы внезапно перейдете к партии сильно разложившегося материала с очень высоким индексом текучести расплава, вязкость резко упадет, что приведет к немедленному падению противодавления.
Чем тоньше сетка сита, тем выше базовое сопротивление потоку полимера. Использование очень мелкой сетки создает более высокое базовое давление расплава. Что еще более важно, мелкая сетка улавливает более мелкие частицы загрязнений, а это означает, что она засоряется гораздо быстрее, чем крупная сетка. Такое быстрое засорение ускоряет скорость нарастания противодавления, что приводит к более частым и сильным скачкам давления, если только вы не используете полностью автоматическое устройство непрерывной смены сит.


