
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-23 Происхождение:Работает


Суровая реальность заводских цехов заключается в том, что рыночная стоимость пахучих переработанных пластмасс резко падает. Когда стойкие запахи проникают в потребительские товары или упаковочные материалы, производители быстро бракуют всю партию. Эти острые ароматы не появляются просто так из ниоткуда. Они возникают в результате сложной комбинации захваченных химикатов, биологических остатков и неадекватных профилей нагрева на этапе экструзии.
В этом подробном инженерном руководстве мы исследуем точные молекулярные причины этих вредных выбросов. Кроме того, мы подробно опишем действенные механические стратегии по их полному устранению. Использование подходящего оборудования гарантирует, что ваш конечный продукт будет соответствовать стандартам премиум-класса, требуемым современной циркулярной экономикой.
Глобальные требования устойчивого развития быстро меняют ландшафт переработки пластмасс. Последние отраслевые данные свидетельствуют о резком росте спроса на высококачественную бывшую в употреблении смолу. Крупные потребительские бренды теперь требуют, чтобы переработанный пластик работал и пах точно так же, как первичные материалы. Толерантность рынка к традиционному запаху вторичной переработки упала практически до нуля.
В автомобильной отрасли применяются строгие стандарты качества воздуха в помещениях. В пищевой и косметической промышленности требуются строгие материалы без запаха, чтобы предотвратить загрязнение вкуса. Игнорирование контроля запаха больше не является просто незначительным недочетом качества. Это прямой барьер для входа в высокодоходные цепочки поставок производства премиум-класса.
Понимание основной причины запахов требует изучения микроскопической структуры полимеров. Запахи — это сложные химические проблемы, возникающие на молекулярном уровне, а не просто поверхностные пятна.
Бывшие в употреблении пластмассы, такие как молочные кувшины из полиэтилена высокой плотности или полипропиленовые бутылки для моющих средств, очень пористые в микроскопическом масштабе. В течение своего срока службы эти полимеры поглощают химические признаки своего исходного содержимого. Молочные белки, например, легко проникают через стенки пластикового кувшина.
Представьте себе пункт сбора немытых пластиковых отходов в летнюю жару. Без тщательной промывки быстро начинается биологическая активность. Этими органическими остатками питаются бактерии и плесень. По мере размножения они выделяют газы с неприятным запахом, такие как сероводород или масляная кислота. Точно так же контейнеры, в которых раньше хранились сельскохозяйственные химикаты, моторные масла или бытовые чистящие средства, сохраняют резкий синтетический запах. Обычная стирка трением в холодной воде просто не может устранить эти глубокие запахи.
Летучие органические соединения – это химические вещества, обладающие высоким давлением паров при комнатной температуре. Это означает, что они легко испаряются в окружающий воздух. При переработке пластика эти стойкие соединения глубоко задерживаются в полимерной матрице.
Они возникают из-за печатных красок, клея для этикеток, оригинального содержимого продукта и естественного разложения самого пластика. Когда измельченный пластик подается в экструдер, сильный нагрев приводит к быстрому испарению захваченных соединений. Если в экструзионной системе отсутствует надлежащая вентиляционная инфраструктура, испаренные химикаты навсегда запираются внутри вновь сформированных гранул. Следовательно, они выделяют сильный, непрерывный запах еще долгое время после того, как пластик остынет.
Не все запахи возникают из-за предыдущих загрязнений. Значительная часть отходов образуется непосредственно в заводских цехах в процессе переработки. Полимеры очень чувствительны как к термическому, так и к сдвиговому напряжению. Если в технологическом оборудовании используется неправильный температурный профиль, пластик страдает. Аналогично, если конструкция винта выделяет чрезмерное тепло трения, пластиковые полимеры начинают разрушаться.
Инженеры называют этот процесс разрывом цепи. Когда длинные полимерные цепи резко разрываются, они выделяют низкомолекулярные соединения. Эта специфическая термическая деградация приводит к отчетливому запаху жженого пластика или едкому химическому запаху. Более того, эта деградация фундаментально меняет механические свойства пластика. Это делает материал хрупким и приводит к физическим дефектам, таким как черные карбонизированные пятна.
Игнорирование проблем с запахом является дорогостоящей ошибкой для предприятий по переработке мусора. Сильные запахи служат прямым индикатором основного загрязнения или ошибок обработки.
В условиях современного производства покупатели хотят включать переработанный пластик в дорогостоящие, ориентированные на потребителя продукты. Вонючие пеллеты немедленно исключаются из этих премиальных приложений. Если переработанный пластик, используемый в приборных панелях автомобилей, выделяет летучие газы, он однозначно не пройдет нормативные испытания.
Аналогичным образом, в мебели для дома, бытовой электронике и пищевой упаковке не могут использоваться материалы, несущие остаточный запах. Когда качество пеллет снижается из-за запаха, они попадают в недорогие приложения, такие как наружные настилы, мешки для мусора или подземные дренажные трубы. Это резко снижает общую прибыль переработчика.
Запах редко является изолированной аномалией. Летучие газы, ответственные за неприятный запах, — это те же самые газы, которые нарушают структурную целостность пластиковых гранул. Когда захваченная влага или пары разложения не удаляются должным образом во время фазы плавления, они резко расширяются, когда горячий пластик выходит из фильерной головки.
Это внезапное расширение создает внутренние пузырьки, полые центры и вздутия на поверхности гранул. Эти физические дефекты снижают объемную плотность материала. Они также вызывают крайне неравномерную подачу материалов для компаний, занимающихся литьевым формованием, которые в конечном итоге закупают смолы. Решение проблемы запаха механически решает одновременно множество проблем с качеством конструкции.
Исторически сложилось так, что переработчики использовали комплекс методов борьбы с неприятными запахами. По мере повышения мировых стандартов качества отрасль быстро переходит от временных химических ремонтов к постоянным машиностроительным решениям.
| Технология | Механизм действия | Текущие эксплуатационные затраты | Влияние на качество полимера | Общая эффективность |
|---|---|---|---|---|
| Химические маскирующие агенты | Скрывает неприятные запахи с помощью синтетических ароматизаторов. | Высокие постоянные расходы на расходные материалы | Может снизить прозрачность, прочность на разрыв и ударопрочность. | Временное облегчение |
| Стирка горячим трением | Удаляет органику и масла с поверхности. | Средние расходы на воду и отопление | Значительно повышает чистоту основного материала | Низкий для глубоко внедренных газов |
| Многоступенчатая вакуумная дегазация | Физически извлекает захваченную влагу и газы посредством отрицательного давления. | Низкие затраты на техническое обслуживание после первоначальных инвестиций в оборудование | Улучшает структурную целостность и устраняет внутренние пузыри. | Постоянный и высокоэффективный |
Один из традиционных подходов предполагает введение в расплав пластика химических дезодораторов, маскирующих агентов или поглотителей запаха. Операторы смешивают эти химикаты, чтобы нейтрализовать газы или замаскировать запах сосновыми или цитрусовыми ароматами. Несмотря на простоту реализации, он имеет существенные недостатки.
Это приводит к постоянным затратам на расходные материалы, которые постоянно съедают прибыль. Что еще более важно, маскирующие агенты физически не удаляют захваченные газы. Они просто скрывают запах. Во многих случаях посторонние добавки отрицательно влияют на чистоту цвета, прочность на разрыв или ударопрочность конечной пластиковой детали.
Наиболее надежным, экономически эффективным и научно обоснованным методом удаления запаха является механическая вакуумная дегазация на этапе экструзии. Приложение глубокого отрицательного давления к расплавленному пластику физически высасывает из полимера летучие газы, влагу и запахи. Это устраняет основную причину запаха без добавления каких-либо посторонних химикатов.
Использование исключительно маскирующих агентов часто приводит к тому, что запах возвращается после повторного нагрева пластика для производства конечного продукта. На предприятиях должна использоваться передовая механическая экстракция, чтобы навсегда удалить летучие соединения и захваченную влагу из полимерной матрицы.
Внедрение промышленной машины для гранулирования пластика, оснащенной специализированной технологией дегазации, является наиболее объективным методом производства гранул премиум-класса. Внутренняя архитектура машины напрямую влияет на физические и химические свойства конечного продукта.
Стандартные одноступенчатые экструдеры часто сталкиваются с проблемой сильно загрязненных бытовых отходов, поскольку путь плавления слишком короткий. Двухэтапный процесс экструзии коренным образом меняет термодинамику операции переработки.
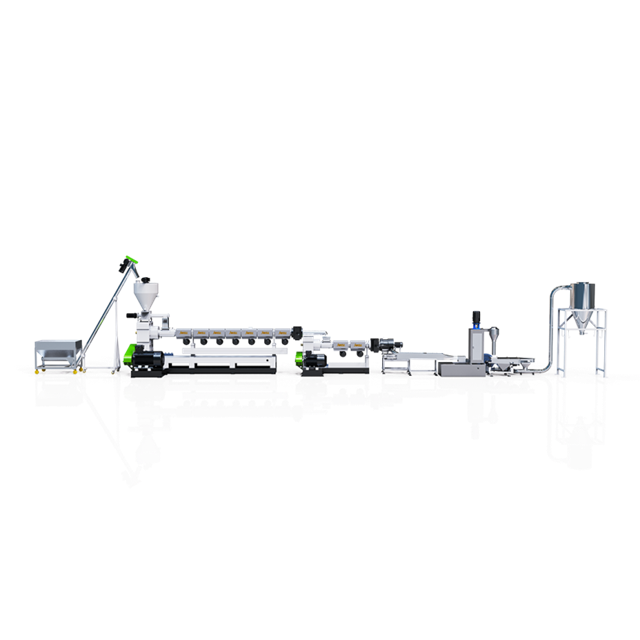
В двухступенчатой конфигурации основной экструдер обеспечивает начальное плавление, фильтрацию и гомогенизацию пластиковых хлопьев. Когда расплавленный полимер поступает во вторичный экструдер, он подвергается внезапному падению давления. Такая быстрая разгерметизация позволяет растворенным газам и захваченной влаге расширяться и отделяться от расплава полимера. Вторичный экструдер работает при несколько более низкой температуре и пониженной скорости шнека. Такое увеличенное время пребывания позволяет эффективно удалять оставшиеся газы до того, как они достигнут фильерной головки.
Одного наличия атмосферного воздуховода на цилиндре экструдера совершенно недостаточно для устранения запахов. Система требует активной, высокопроизводительной вакуумной дегазации. В современных вакуумных системах используются зоны глубокого отрицательного давления, стратегически расположенные вдоль цилиндра экструдера.
Когда пластик достигает зон разуплотнения шнека, расплав полимера растекается тонким слоем. Это значительно увеличивает площадь его поверхности. Высокопроизводительные жидкостно-кольцевые вакуумные насосы активно извлекают испаренные газы и пары разложившихся полимеров с этой открытой поверхности. Поддержание постоянного вакуумного давления на уровне не менее -0,08 МПа имеет решающее значение для обеспечения оптимального удаления запахов.
Геометрия экструзионного шнека точно определяет, как на пластик воздействуют тепло и сдвиг. Поскольку термическое разложение является основным источником запаха, воздействие на пластик чрезмерного напряжения сдвига приводит к разрушению полимерных цепей. При этом выделяются резкие газы с запахом гари.
Оптимизированная конструкция шнека обеспечивает бережное и контролируемое плавление. Использование определенных соотношений длины и диаметра и индивидуальных секций смешивания обеспечивает равномерное плавление пластика. Он основан на проводящем тепле от нагревателей ствола, а не на чрезмерном сдвиге трения. Тщательный контроль температуры предотвращает появление новых запахов в процессе переработки.
Требования к удалению запахов значительно различаются в зависимости от физических характеристик и первоначального применения исходного материала. Жесткие пластмассы и гибкие пленки, бывшие в употреблении, требуют совершенно разных механизмов обращения, чтобы предотвратить сохранение запаха.
Твердые пластмассы, такие как молочники из полиэтилена высокой плотности или полипропиленовые корпуса аккумуляторов, часто содержат глубоко проникшие химические остатки и органические масла. Поскольку жесткие хлопья имеют относительно высокую объемную плотность, они подаются в экструдер иначе, чем легкие пленки.
Специализированная система гранулирования жесткого пластика обычно использует силовой питатель для обеспечения постоянной скорости подачи. Критическим фактором для плотных материалов является агрессивная многозонная вакуумная дегазация. Жесткие полимеры часто требуют более высоких температур обработки, что повышает риск локального перегрева. Система должна иметь точные зоны контроля температуры и надежные вакуумные порты, предназначенные специально для обработки больших объемов отходящих газов.
Гибкие пленки, такие как сельскохозяйственная пленка или стретч-пленка, обладают очень низкой объемной плотностью. Они имеют тенденцию улавливать значительное количество поверхностной влаги. Если эта влага попадает в экструдер, она превращается в пар. Пар маскирует летучие газы и предотвращает их эффективное удаление вакуумной системой.
Для легких материалов инженерным стандартом является линия гранулирования пластика, оснащенная встроенным резаком-уплотнителем. В уплотнителе используются высокоскоростные вращающиеся ножи для создания трения. При этом обрезки пленки предварительно нагреваются, высушиваются и уплотняются перед тем, как они поступают в шнек экструдера. Испарение поверхностной влаги на ранних стадиях процесса позволяет основной вакуумной системе экструдера полностью сосредоточиться на извлечении более глубоких и стойких запахов.
Модернизация оборудования является окончательным решением, но оптимизация текущих эксплуатационных параметров не менее важна. Следуйте этому техническому руководству, чтобы свести к минимуму образование запаха и максимально увеличить выделение газа в цехах вашего завода.
Высокое содержание влаги очень вредно для удаления запаха. Когда в нагретую бочку попадают влажные хлопья, влага моментально превращается в пар. Этот пар занимает решающий объем в вакуумных портах, резко снижая производительность системы по извлечению летучих соединений. Перед подачей убедитесь, что центробежные сушилки и системы термической сушки снижают содержание влаги в хлопьях строго ниже двух процентов.
Неправильные температурные профили приводят непосредственно к деградации полимера, создавая отчетливый запах горелого. Операторы должны тщательно калибровать температуру цилиндра в зависимости от конкретного индекса текучести расплава и типа полимера. Избегайте соблазна устанавливать искусственно высокие температуры только для увеличения производительности. Это сжигает полимер и создает едкий запах. Реализуйте обратный или плоский температурный профиль. Пусть механический сдвиг винта способствует плавлению, а не полностью полагается на ленты нагревателя.
Вакуумная система совершенно бесполезна, если порты заблокированы. Расплав полимера и конденсированные воски иногда всплывают и блокируют вентиляционные отверстия. Внедрите строгий график технического обслуживания, позволяющий операторам ежедневно проверять и очищать вакуумные порты. Кроме того, проверьте температуру воды, подаваемой в водокольцевые вакуумные насосы. Если вода становится слишком горячей, насос теряет всасывающую способность, в результате чего неприятные запахи остаются внутри пластика.
Наличие запаха в переработанных пластиковых гранулах — сложная проблема, связанная с содержащимися в них загрязняющими веществами, захваченными газами и термическим разложением. Однако это вполне решаемая инженерная задача. Использование химических маскирующих агентов дает лишь временное облегчение и ставит под угрозу структурную целостность вашего конечного продукта. Инвестиции в надлежащую механическую инфраструктуру обеспечивают долгосрочные и поддающиеся проверке результаты.
Модернизировав свое предприятие с помощью передовой технологии многоступенчатой вакуумной дегазации и оптимизированной конструкции шнеков, вы сможете производить гранулы премиум-класса без запаха. Эти материалы стабильно имеют более высокие рыночные цены и отвечают строгим требованиям современных производителей. Если у вашего нынешнего оборудования проблемы с сильным запахом и пузырением, изучите передовые экструзионные решения в Jwell, чтобы найти точную конфигурацию, адаптированную к вашим конкретным потокам пластиковых отходов.
Да, полное удаление запаха вполне достижимо в промышленных условиях. Сочетание тщательной предварительной обработки, такой как промывка горячим трением, с высококачественной экструзионной системой с двойной вакуумной дегазацией практически исключает летучие органические соединения. Ключевым моментом является обеспечение достаточного времени пребывания в экструдере и поддержание глубокого вакуумного давления для постоянного удаления газов.
Летучие органические соединения – это химические соединения, обладающие высоким давлением паров и низкой растворимостью в воде. При переработке пластика они часто представляют собой остатки исходного содержимого, например, чистящие растворители или клей для этикеток, а также побочные продукты разложения полимера. Когда пластик плавится, эти химические вещества испаряются, вызывая резкий запах и потенциально опасные пары, если их не удалить должным образом с помощью активной вакуумной системы.
Пузырьки или внутренние пустоты являются прямым физическим свидетельством присутствия газов в расплаве полимера. Эти газы обычно представляют собой комбинацию невыветрившихся летучих соединений, вызывающих неприятный запах, и испаренную влагу, недостаточно высушенную перед экструзией. Модернизация вашей экструзионной линии с помощью превосходной вакуумной вентиляции одновременно решает как проблему структурных пузырьков, так и проблему запаха.
Да, использование химических маскирующих агентов или поглотителей запахов негативно меняет механические свойства переработанного пластика. Некоторые добавки снижают прочность на разрыв, ударопрочность или прозрачность цвета конечного продукта. Более того, эти добавки представляют собой постоянные расходные расходы. Механическая экстракция газа с помощью оптимизированного шнека экструдера и вакуумной системы объективно предпочтительна для предприятий по переработке отходов высшего уровня.
В отраслевых стандартах обычно используются панели сенсорной оценки или усовершенствованная газовая хроматография-масс-спектрометрия. Газовая хроматография с научной точки зрения определяет точную концентрацию и тип летучих соединений, выделяющихся из гранул. Это предоставляет производителям объективные, поддающиеся проверке данные, а не полагается исключительно на человеческий запах.
Абсолютно. Обработка пластмасс при температурах, превышающих их удельный предел термостойкости, приводит к резкому разрыву молекулярных цепей. В результате термического разложения мгновенно образуются едкие газы с запахом гари. Точный контроль температуры и бережный сдвиг шнека являются обязательными рабочими параметрами для производства без запаха.


