
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-17 Происхождение:Работает


Вы теряете деньги на плохом переработанном пластике?
Нестабильное качество пеллет приводит к частым и дорогостоящим поломкам оборудования. Эти сбои создают огромные узкие места. Руководители производства разочаровываются, а рентабельность снижается. Прочная машина для переработки пластика решает эти повседневные производственные проблемы. Он превращает непредсказуемые отходы в надежное сырье. В этом подробном руководстве вы узнаете обо всем процессе гранулирования и нюансах его эксплуатации. Вы также узнаете действенные способы максимизировать рентабельность инвестиций.
Последние отраслевые данные показывают критический сдвиг в мировом производстве пластмасс. Благодаря агрессивным требованиям устойчивого развития и корпоративным экологическим целям, спрос на высококачественную постпотребительскую смолу растет в геометрической прогрессии. Производители сталкиваются с новым законодательным давлением, включая налоги на пластиковую упаковку и обязательные квоты на переработку содержимого. Следовательно, их больше не удовлетворяет простая переработка отходов в менее ценные предметы.
Современному производству необходимы переработанные пеллеты, обладающие строгой прочностью на разрыв, постоянством цвета и термической стабильностью. Эти свойства позволяют переработанному материалу напрямую заменять первичные полимеры в условиях высоких нагрузок. Основная цель гранулирования пластика – физическое преобразование объемных, неравномерных и часто загрязненных отходов в однородные, легко транспортируемые гранулы. В промышленном производстве геометрическая последовательность и структурная целостность этих гранул не подлежат обсуждению. Лица, принимающие решения, должны тщательно оценивать долговечность и инженерную точность своего оборудования, чтобы оставаться конкурентоспособными.
Машины начального уровня часто страдают от неравномерного распределения тепла. Это приводит к серьезной деградации полимера. Кроме того, некачественная металлургия компонентов шнека и цилиндра ускоряет износ при обработке абразивных загрязнений. Эта механическая усталость приводит к плохой дегазации и ухудшению фильтрации расплава. В системах премиум-класса используются сверхмощные редукторы, закаленные биметаллические шнеки и прецизионный контроль температуры для поддержания стабильного давления экструзии. В конечном счете, высококачественное оборудование гарантирует, что полимерные цепи останутся неповрежденными. В результате получаются гранулы, которые обладают ударопрочностью, сравнимой с первичными смолами.
Прежде чем пластиковый лом можно будет расплавить и реформировать, его необходимо механически уменьшить до однородного размера. Многоцелевой измельчитель пластика обычно используется для измельчения громоздких жестких пластиков, толстостенных труб или крупных промышленных пленок на легко управляемые хлопья. Основной инженерной задачей на этом этапе является согласованность размеров.
Однородный размер хлопьев имеет решающее значение для поддержания постоянной объемной скорости подачи в бункер экструдера. Если хлопья имеют неравномерный размер, объемная плотность экструдера колеблется. Это приводит к всплескам - явлению, при котором давление расплава становится нестабильным. Помпание в конечном итоге приводит к серьезным изменениям конечного размера гранул. В промышленных измельчителях используются роторы с высоким крутящим моментом, гидравлические толкатели и ножи точной резки, изготовленные из прочных сплавов, таких как DC53. Эти особенности гарантируют, что выходной материал соответствует строгим допускам, идеально подготавливая его для последующего этапа очистки.
Помимо механического уменьшения размера, материал необходимо тщательно обеззараживать. Грязь, остатки масел, клейкие этикетки и органика существенно ухудшают качество пеллет. Они вносят слабые места в полимерную матрицу. Если их не контролировать, эти примеси вызывают серьезное изменение цвета и разрушение конструкции.
Комплексная линия мойки для вторичной переработки обычно состоит из фрикционных моек, резервуаров для разделения раковины и поплавка и центробежных сушилок. Фрикционная шайба работает на высоких скоростях вращения и агрессивно счищает загрязнения с поверхности пластиковых чешуек. В то же время резервуар с поплавком-поглотителем использует удельный вес для отделения целевых пластиков, таких как плавающий полипропилен и полиэтилен, от более тяжелых загрязнений, таких как тонущий ПВХ, ПЭТ или металлы. Наконец, центробежные сушилки удаляют излишнюю влагу, доводя содержание влаги ниже одного процента. Этот последний этап сушки имеет жизненно важное значение. Остаточная вода вызывает вспенивание и гидролиз во время экструзии. Надежная система промывки предотвращает катастрофическое засорение сит экструдера и гарантирует, что готовые гранулы структурно прочны и не имеют запаха.
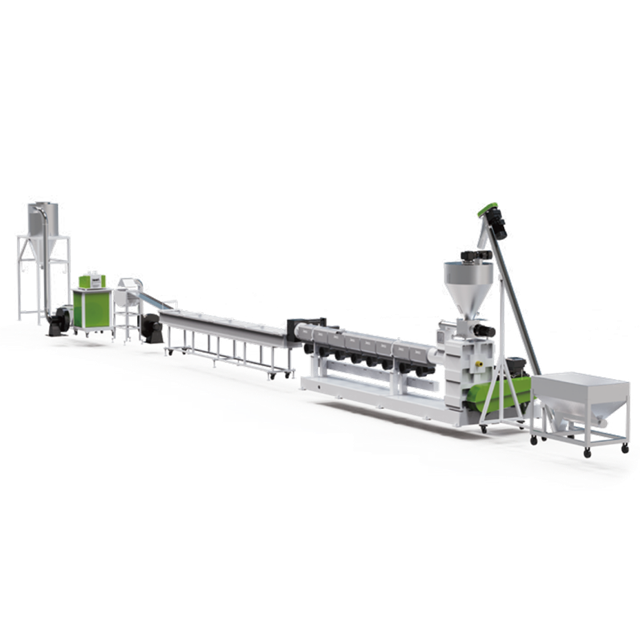
Когда хлопья станут чистыми и сухими, они поступают в машину для гранулирования пластика . Для жестких пластиков часто используется стандартный бункер с принудительным питателем, чтобы протолкнуть материал глубоко в бочку. Напротив, при работе с гибкими пленками используется режущий уплотнитель или агломератор для уплотнения легкого материала до того, как он достигнет экструзионного шнека. Опытные операторы часто прислушиваются к отчетливому, устойчивому гудению синхронизированной системы подачи. Этот звук указывает на плавный поток без перемычек.
Внутри нагретой бочки материал претерпевает фазовый переход от твердого состояния к вязкой жидкости. Этот процесс плавления основан на тонком термодинамическом балансе. Он сочетает в себе ленты внешнего нагревателя и внутреннее трение сдвига, создаваемое вращающимся винтом. Специализированная конструкция шнека часто имеет соотношение длины к диаметру 32:1 или 36:1 с различной глубиной витка и зонами смешивания. Такая геометрия разработана для достижения однородного расплава. Правильное управление температурным режимом имеет решающее значение. Чрезмерное тепло разрушает полимер, а недостаточное нагревание оставляет нерасплавленные частицы, которые нарушают целостность гранул.
По мере плавления пластика захваченный воздух, остаточная влага и летучие органические соединения превращаются в газы. Если их не удалить агрессивно, эти газы образуют полые, хрупкие гранулы, которые разрушаются под напряжением. Экструдеры высокого класса оснащены двойными зонами вакуумной дегазации, стратегически расположенными вдоль цилиндра. Эти зоны активно извлекают газы из расплава, обеспечивая твердость, плотность и визуально однородный конечный продукт.
Одновременно расплавленный пластик пропускается через устройство смены сит непрерывного действия. В этом важном механизме фильтрации используется тонкая стальная сетка для улавливания микроскопических примесей, таких как древесная пыль, неплавкие полимеры или следы металлов. Усовершенствованные гидравлические устройства смены пластинчатых сит позволяют операторам заменять засоренные фильтры за доли секунды, не останавливая процесс экструзии. Это значительно повышает общую эффективность оборудования.
Заключительный этап включает формование расплава под давлением в однородные гранулы. В отраслевом стандарте используется несколько методов, включая водокольцевое, стренговое и подводное гранулирование. В установках с водяным кольцом вращающиеся ножи разрезают пластик по мере его выхода из поверхности матрицы. Система немедленно выбрасывает горячие гранулы в кольцо охлаждающей воды. Гранулирование прядей включает экструдирование длинных прядей спагетти через водяную баню перед подачей их в роторный нож. После фазы резки вновь образовавшиеся гранулы транспортируются через центробежную центрифугу. Это удаляет поверхностную влагу перед тем, как пеллеты пневматически транспортируются в бункер для хранения.
Для достижения максимальной эффективности и превосходного качества гранул предприятия по промышленной переработке должны оптимизировать конфигурации оборудования в зависимости от конкретных типов перерабатываемых полимеров. Полипропилен и полиэтилен обладают различными термическими и физическими свойствами, которые требуют индивидуального подхода к экструзии.
Физическая форма поступающих пластиковых отходов определяет необходимый механизм подачи. Жесткие пластики обладают высокой объемной плотностью. После обработки эти жесткие хлопья можно загрузить в экструдер с помощью стандартного бункера, оснащенного принудительным питателем. Это обеспечивает постоянный и равномерный объемный поток в шнек, предотвращая помпаж.
И наоборот, гибкие пластики, такие как упаковочные пленки из полиэтилена низкой плотности и тканые мешки из полипропилена, имеют невероятно низкую объемную плотность. Подача этих легких материалов непосредственно в стандартный бункер часто приводит к застреванию. Материал слипается и не попадает в шнек, в результате чего машина работает всухую. Чтобы смягчить эту проблему, специализированная линия гранулирования ПП-ПЭ оснащена встроенным резаком-уплотнителем. В этом компоненте используются высокоскоростные вращающиеся лезвия для создания трения. Он одновременно режет, сушит и предварительно нагревает обрезки пленки. Затем центробежная сила уплотняет полурасплавленный материал и выталкивает его непосредственно в шнек экструдера.
Выбор между одноступенчатой и двухступенчатой экструзионной установкой является критически важным инженерным решением. Это влияет как на капитальные затраты, так и на качество конечного продукта. Выбор полностью зависит от уровня загрязнения и влажности исходного материала.
| Характеристика | Одноэтапная экструзия | Двухэтапная экструзия «мать-ребенок» |
|---|---|---|
| Конфигурация | Один первичный экструдер с одинарной фильтрацией. | Два последовательных экструдера с двойными зонами фильтрации. |
| Лучше всего подходит для | Чистые, сухие, постпроизводственные отходы. | Сильно отпечатанные, промытые бытовые отходы с остаточной влажностью. |
| Возможность дегазации | Стандартные одинарные или двойные вакуумные зоны. | Улучшены многочисленные вакуумные зоны в обоих экструдерах. |
| Фильтрация | Одноэкранный чейнджер. | Два сменщика сит с грубой и тонкой фильтрацией. |
| Энергопотребление | Снижение общей потребности в энергии на килограмм. | Повышенное энергопотребление из-за работы двух двигателей. |
Одноступенчатая установка очень эффективна для внутренней переработки, где поток материала предсказуем и чист. Однако для бытовых отходов, прошедших через линию мойки, обычно требуется двухступенчатая конфигурация. Первичный материнский экструдер плавит материал и выполняет начальную грубую фильтрацию. Вторичный детский экструдер работает на более низкой скорости, чтобы стабилизировать давление расплава и выполнить тонкую фильтрацию.
Одной из наиболее сложных задач в области восстановления пластика является переработка упаковочных пленок с интенсивным рисунком. Чернила, растворители и химические связующие, используемые в коммерческой упаковке, подвергаются быстрому термическому разложению под воздействием высоких температур экструзионного цилиндра. Операторы часто сталкиваются с резким выделением газов испаряющихся чернил. Если их не удалить эффективно, эти газы создают микроскопические воздушные карманы внутри расплава полимера.
Для борьбы с этим в высококачественном перерабатывающем оборудовании используются передовые многовентиляционные системы вакуумной дегазации. За счет применения сильного отрицательного давления в нескольких зонах декомпрессии вдоль удлиненного экструзионного цилиндра летучие растворители чернил агрессивно экстрагируются, прежде чем они смогут разрушить полимерную матрицу. Надежные системы фильтрации улавливают остатки карбонизированных частиц чернил, сохраняя структурную целостность гранул.
Для действующих производственных предприятий, эксплуатирующих линии литья под давлением или выдувного формования, образование чистых промышленных отходов неизбежно. Сюда входят литники, направляющие и дефектные детали. Внедрение собственной стратегии замкнутого цикла позволяет предприятиям немедленно восстановить этот ценный материал.
Поскольку этот постиндустриальный лом обычно не содержит грязи и влаги, он не требует тщательной предварительной обработки. Заводы могут измельчать дефектные детали и подавать их непосредственно в компактную систему гранулирования. Такое немедленное восстановление значительно снижает затраты на закупку сырья, устраняет расходы на внешнюю логистику и обеспечивает непрерывные поставки проверенной смолы премиум-класса.
Производство высококачественных переработанных пеллет – это только первый шаг. Их успешная интеграция в производство конечной продукции требует научного подхода к смешиванию материалов. Поскольку переработанные пластмассы уже подвергались термической обработке, они часто имеют небольшие различия в молекулярной массе по сравнению с первичными полимерами.
| Применение конечного продукта | Рекомендуемое соотношение вторичной переработки | Основные соображения по контролю качества |
|---|---|---|
| Толстостенные контейнеры | 30% - 50% | Следите за ударной вязкостью и несущей способностью. |
| Сельскохозяйственные фильмы | 50% - 80% | Обеспечивает превосходную устойчивость к ультрафиолетовому излучению и удлинение при растяжении. |
| Мешки для мусора/контейнеры для мусора | 70% - 100% | Проверьте устойчивость к проколу и равномерную толщину пленки. |
| Прецизионные литьевые детали | 10% - 20% | Строгое тестирование индекса текучести расплава необходимо для предотвращения всплесков формы. |
Стандартная промышленная практика предполагает смешивание переработанных гранул с первичными материалами. Это сохраняет целостность продукта и существенно снижает затраты. Лаборатории контроля качества должны постоянно проверять эти смешанные партии на ударопрочность, степень усадки и термическую стабильность. Если механические пороги падают, операторы могут ввести модификаторы ударной вязкости или связующие вещества на этапе смешивания.
Когда производственная линия переходит от чистой первичной смолы к переработанной смеси, операторы станков должны перекалибровать параметры обработки. Переработанные полимеры обычно плавятся быстрее и при несколько более низких температурах, поскольку их молекулярные цепи уже подверглись сдвиговому напряжению.
С практической точки зрения, операторам следует снизить профиль температуры цилиндра на своих машинах для литья под давлением или выдувных машин на пять-десять градусов Цельсия. Это предотвращает термическую деградацию. Кроме того, переработанные смеси могут иметь более высокий индекс текучести расплава, что делает их более текучими. Поэтому скорость впрыска и давление выдержки могут потребовать небольшого снижения. Непрерывный контроль гарантирует, что смесь полностью заполняет полости формы, не оставляя следов засветов и раковин.
Капитальные затраты на оборудование для переработки должны быть оправданы долгосрочной надежностью. Машина считается долговечной только в том случае, если ее основные компоненты способны выдерживать абразивный и беспощадный характер промышленной обработки.
Покупатели должны тщательно изучить металлургию экструзионной системы. Биметаллические шнеки и стволы с покрытием из износостойких сплавов типа карбида вольфрама обязательны при обработке абразивных материалов. Редуктор преобразует мощность двигателя в крутящий момент. Он должен быть сверхпрочным и оборудован независимой системой охлаждения и смазки для предотвращения перегрева во время непрерывной работы. Кроме того, необходимы интеллектуальные программируемые логические контроллеры, такие как Siemens или Schneider. Они контролируют зоны нагрузки и температуры двигателя в режиме реального времени, мгновенно регулируя параметры для предотвращения механических повреждений.
Расчет окупаемости инвестиций в сектор переработки отходов включает анализ общей стоимости владения за период от пяти до десяти лет. Машины начального уровня отличаются меньшими первоначальными затратами. Однако они теряют деньги из-за незапланированных простоев, высокого энергопотребления и частой замены изнашиваемых деталей.
| Метрическая | машина начального уровня Прочная | машина для тяжелых условий эксплуатации |
|---|---|---|
| Ежемесячная производительность | 80 000 кг | 120 000 кг |
| Время простоя при техническом обслуживании | 40 часов в месяц | 8 часов в месяц |
| Энергетическая стоимость за кг | 0,15 доллара США | 0,11 доллара США |
| Стоимость пеллет при перепродаже | Стандартная рыночная ставка | +15% премии за более высокое качество |
Рассмотрим упаковочное предприятие среднего размера. Переход на мощную автоматизированную систему гранулирования требует более серьезных первоначальных инвестиций. Однако эта долговечная машина значительно увеличивает время безотказной работы за счет меньшего количества засоров сит и уменьшения износа винтов. Максимизируя производительность, снижая потребление энергии на килограмм и производя гранулы премиум-класса, система для тяжелых условий эксплуатации ускоряет достижение точки безубыточности. Это превращает утилизацию отходов из невозвратных затрат в высокодоходный поток дохода.
Преобразование непредсказуемых пластиковых отходов в прибыльные гранулы многократного использования требует целостной и высоконадежной инженерной системы. От первоначального измельчения и стадий агрессивной промывки до точного термодинамического контроля финальной экструзии – каждый шаг имеет значение. Надежная машина для переработки пластика гарантирует, что производители смогут стабильно производить высококачественные гранулы, соответствующие строгим отраслевым стандартам.
Модернизация вашего оборудования – это не просто экологический выбор. Это продуманная коммерческая стратегия, которая сокращает время незапланированных простоев, снижает долгосрочные затраты на техническое обслуживание и значительно увеличивает размер прибыли. Инвестируя в надежную металлургию и интеллектуальную автоматизацию, предприятия могут защитить свою деятельность в будущем от колебаний цен на сырье.
Готовы оптимизировать свою производственную линию и перестать терять деньги из-за неэффективной переработки? Оцените текущий поток материалов и перейдите на решения промышленного уровня. Посетите JWELL Recycling Machinery , чтобы найти идеальную конфигурацию для тяжелых условий эксплуатации, соответствующую вашим производственным потребностям.
Пластиковые гранулы производятся посредством многоэтапного непрерывного процесса. Материал сначала подается в экструдер, где вращающийся шнек использует механическое трение и внешние нагреватели цилиндра для плавления пластика. Затем расплавленный полимер пропускают через сито непрерывной фильтрации для удаления примесей. Далее его дегазируют в вакуумной зоне для удаления влаги и экструдируют через фильерную головку. Наконец, вращающиеся лезвия разрезают полимерные нити на мелкие гранулы, которые немедленно охлаждаются водой и высушиваются.
Отработанный пластик сильно загрязнен грязью, органическими веществами, маслами и бумажными этикетками. Если в экструдер попадет непромытый материал, эти загрязнения сгорят при высоких температурах. Это вызывает сильное изменение цвета, неприятный запах и слабую молекулярную структуру готовых гранул. Кроме того, твердый мусор, такой как песок и металл, быстро разрушает шнек экструдера и вызывает постоянное засорение фильтрующих сеток. Это приводит к чрезмерным простоям оборудования.
Да, но для этого требуется универсальная конструкция машины с адаптируемыми механизмами подачи. Мягкие пленки требуют использования резака-компактора или агломератора для уплотнения легкого материала, чтобы он мог войти в шнек без образования перемычек. Напротив, для жестких хлопьев требуется устройство принудительной подачи. Усовершенствованные машины предлагают сменные модули подачи или гибридные конструкции бункеров, которые позволяют операторам эффективно переключаться между жесткими и гибкими материалами.
При тщательном профилактическом обслуживании и правильной эксплуатации высококачественная промышленная машина для переработки отходов может эффективно работать от десяти до пятнадцати лет и более. Однако определенные изнашиваемые детали, такие как винт, цилиндр и режущие лезвия, являются расходными материалами. В зависимости от абразивности перерабатываемых пластиковых отходов эти компоненты могут требовать ремонта или замены каждые два-пять лет для поддержания оптимальной производительности.
Одноступенчатая линия использует один длинный экструдер для плавления, фильтрации и гранулирования пластика. Это делает его очень эффективным для чистых и сухих промышленных отходов. Двухступенчатая линия использует два отдельных экструдера, соединенных последовательно. Первичный экструдер плавит материал и выполняет грубую фильтрацию. Вторичный экструдер работает на более низкой скорости для тонкой фильтрации и глубокой вакуумной дегазации. Этот двойной процесс делает двухступенчатую систему абсолютно необходимой для работы с влажными, сильно отпечатанными или загрязненными пластиками, бывшими в употреблении.
Для оптимальной стабильности при экструзии содержание влаги в пластиковых хлопьях должно строго поддерживаться на уровне ниже одного процента. Излишняя влага, попадающая в нагретую бочку, быстро превращается в пар. Это вызывает сильное пенообразование, нестабильное давление расплава и гидролитическую деградацию полимерных цепей. Использование высокоскоростных центробежных сушилок на этапе предварительной обработки является обязательным для достижения такого низкого порога влажности.
Предотвращение деградации полимера требует точного термодинамического контроля. Операторы должны сбалансировать внешний нагрев ствола с внутренним сдвиговым теплом, возникающим при вращении шнека. Использование оптимизированной конструкции винта с соответствующим соотношением длины и диаметра предотвращает чрезмерное трение. Кроме того, установка каскадного температурного профиля вдоль ствола и использование интеллектуальных программируемых логических контроллеров обеспечивают равномерное плавление пластика без превышения его точки термического разложения.


