
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-22 Происхождение:Работает


Доверяете ли вы температурному экрану на вашем экструдере? Представьте себе типичный сценарий в заводском цехе. Оператор задает точные параметры нагрева. Они, естественно, предполагают, что расплавленный пластик, текущий внутри, соответствует светящимся цифрам на панели управления. Это предположение является дорогостоящей операционной ловушкой. Полагаться исключительно на внешние показания баррелей приводит к разочаровывающей реальности. Это ухудшает качество пластика, ухудшает качество пеллет и серьезно снижает производительность линии.
В конкурентном секторе переработки пластмасс предположение, что температура металла равна температуре материала, является фундаментальным заблуждением. Последние тенденции в отрасли подчеркивают массовый переход к поточному реологическому мониторингу. Современные предприятия по переработке отходов быстро отказываются от эмпирических, основанных на ощущениях корректировок в пользу составления профилей расплава на основе данных. Анализ рынка показывает, что даже незначительное отклонение фактической температуры плавления на пять градусов по Цельсию резко меняет вязкость полимера. Точный мониторинг в реальном времени больше не является обязательным; это базовое требование для поддержания прибыльности.
Понимание решающей разницы между этими двумя тепловыми показателями позволит вам устранить несоответствия материалов. Вы узнаете, почему эти температуры различаются и как оптимизировать ваше оборудование для достижения максимальной эффективности.
Чтобы добиться стабильной экструзии, операторы должны сначала понять, что тепло, отображаемое на стандартной панели управления, не отражает автоматически состояние полимера внутри машины. Эти два показателя представляют собой совершенно разные физические местоположения и тепловые источники.
| Метрический | тепловой источник | Место измерения | Эксплуатационная роль |
|---|---|---|---|
| Температура ствола | Внешние электрические нагревательные ленты и охлаждающие вентиляторы | Монтируется заподлицо в стальной стенке цилиндра. | Действует как цифровая целевая уставка для контроллера. |
| Температура плавления | Механическое сдвиговое трение и внутреннее тепло полимера | Ядро потока расплавленного пластика через погружные зонды | Определяет вязкость в реальном времени и конечное качество гранул. |
Температура ствола отражает уровень нагрева внешнего стального цилиндра. Внешние электрические нагревательные ленты поставляют это тепло, а охлаждающие вентиляторы или водяные рубашки регулируют его. В промышленной автоматизации этот показатель действует исключительно как целевая уставка, запрограммированная в программируемом логическом контроллере. Когда вы устанавливаете для конкретной зоны температуру 200 градусов по Цельсию, вы просто даете машине указание поддерживать в металлическом корпусе именно эту температуру. Сталь и пластик обладают совершенно разными тепловыми свойствами. Таким образом, заданное значение — это всего лишь базовый уровень. Он никогда не гарантирует фактическое внутреннее состояние материала.
Напротив, температура плавления — это фактическая температура полимера в реальном времени, когда он проходит через шнековые каналы и выходит из головки. Именно такое тепло на самом деле испытывает пластик. Он определяет вязкость, скорость потока и структурную целостность переработанных гранул. Полимеры, как известно, являются плохими проводниками тепла. Следовательно, ядро потока расплава, движущегося по винтовому каналу, может быть значительно более горячим или холодным по сравнению с окружающей его металлической стенкой. Управление этим конкретным показателем остается высшим стандартом контроля качества в экструзии.
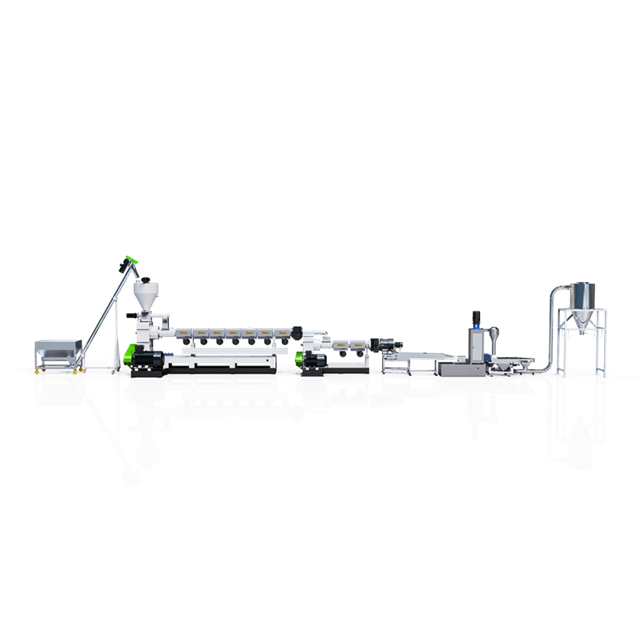
Несоответствие между тем, что считывает машина, и тем, что испытывает пластик, глубоко укоренено в физике переработки полимеров. Понимание этих механических механизмов необходимо для точного управления процессом.
Фундаментальная физика экструзии требует, чтобы внешние нагреватели не выполняли большую часть плавления. Когда винт вращается, его спроектированная геометрия сильно сжимает и разрезает твердые пластиковые хлопья. Эта интенсивная механическая энергия преобразуется непосредственно в тепловую энергию. Инженеры называют этот процесс вязкой диссипацией или сдвиговым нагревом. При высоких скоростях шнека пластик выделяет огромное количество собственного внутреннего тепла. Очень часто фактическая температура плавления превышает заданное значение цилиндра на 10–30 градусов Цельсия. Это делает внешние нагреватели временно неактивными, в то время как полимер продолжает перегреваться из-за чистого трения.
Размещение оборудования также приводит к этому опасному несоответствию. Стандартные датчики температуры обычно встраиваются глубоко в металлический корпус заподлицо с внутренней стенкой. Поскольку сталь является отличным проводником тепла, эти датчики точно сообщают температуру металла. Однако пластик действует как теплоизолятор. Датчик промывки может показывать идеальные 200 градусов по Цельсию у стены, в то время как изолированная сердцевина расплавленного пластика нагревается до 230 градусов из-за внутреннего сдвига. Без специальных зондов, выступающих непосредственно в поток, этот сильный внутренний всплеск остается совершенно невидимым для оператора.
Скорость, с которой материал движется через машину для гранулирования пластика, значительно изменяет поглощение тепла. Эта продолжительность известна как время пребывания. Если производительность низкая и скорость шнека низкая, пластик тратит больше времени на поглощение проводящего тепла от ствола. Это сближает температуры расплава и цилиндра. И наоборот, при высокой производительности материал движется быстро. Плавление почти полностью основано на механическом сдвиге. Это быстрое движение резко увеличивает разрыв между заданным значением ствола и фактической реальностью плавления.
Эксплуатация экструзионной линии с несогласованными тепловыми показателями приводит к каскадным сбоям. Эти проблемы проявляются как в ухудшении качества материалов, так и в механической ненадежности в заводских условиях. Коммерческий эффект является немедленным и дорогостоящим.
Когда внутренняя температура расплава превышает безопасные пределы обработки полимера, немедленно начинается термическая деградация. Это происходит, даже если на экране управления температура ствола выглядит совершенно нормальной. Длинные полимерные цепи разрушаются в результате окисления и разрыва цепи. На практике это приводит к тому, что переработанные гранулы становятся хрупкими, структурно слабыми и сильно обесцвеченными. Они часто приобретают желтоватый или коричневатый оттенок. На предприятиях по переработке отходов разложившиеся пеллеты серьезно ограничивают стоимость перепродажи конечного продукта.
С другой стороны, если температура расплава слишком низкая, несмотря на высокие заданные значения цилиндра, ядро потока полимера остается частично твердым. Эти нерасплавленные частицы перемещаются вниз по потоку и быстро засоряют устройство смены сит. Это вызывает опасные скачки давления. Кроме того, непоследовательное плавление приводит к вспучиваниям. Помпаж — это явление, при котором поток пластика на поверхности матрицы пульсирует неравномерно. Это делает практически невозможным проведение непрерывной подводной или водокольцевой резки.
Колебания температуры расплава напрямую вызывают изменения вязкости полимера. Когда расплав слишком горячий, вязкость падает. Пластик течет слишком быстро, в результате чего гранулы смазываются, имеют слишком большой размер или слипаются. Когда расплав слишком холодный, высокая вязкость ограничивает текучесть, что приводит к образованию окатышей меньшего размера или с зубцами. Поддержание небольшой разницы между ожидаемой и фактической температурой плавления — единственный проверенный способ обеспечить одинаковые размеры окатышей.
Преодоление разрыва между цифровыми заданными значениями и физической реальностью требует сочетания соответствующего оборудования и обоснованных эксплуатационных корректировок. Операторы должны смотреть за светящийся экран.
Чтобы контролировать расплав, необходимо сначала точно его измерить. Передовой практикой в отрасли является установка специальных погружных термопар. В отличие от датчиков промывки, зонды расплава физически выступают на несколько миллиметров в поток полимера. Обычно они располагаются непосредственно перед сменщиком сит или внутри адаптера головки. Измеряя ядро потока, а не металлическую стенку, операторы получают точные данные, отражающие истинное тепловое состояние пластика.
Распространенной эксплуатационной ошибкой является попытка снизить высокую температуру плавления путем простого выключения нагревателей ствола. Поскольку 80 процентов тепла поступает от сдвига, снижение заданного значения цилиндра часто не имеет никакого эффекта, если винт все еще вращается на высоких скоростях. Если температура расплава критически высока, наиболее эффективным и действенным советом будет снижение скорости шнека. Уменьшение количества оборотов в минуту немедленно снижает механическое трение. Это позволяет полимеру естественным образом охладиться до желаемой цели.
Хорошо спроектированная экструзионная линия активно отводит избыточное тепло сдвига. Воздуходувки высокой производительности или рубашки водяного охлаждения с замкнутым контуром охватывают определенные зоны ствола. Когда контроллер обнаруживает, что тепло сдвига вытолкнуло расплав за пределы заданного значения, он запускает эти системы охлаждения. Водяное охлаждение особенно агрессивно. Это часто требуется для материалов, которые создают сильное трение, поддерживая тонкий тепловой баланс, не требуя от оператора резкого замедления производства.
Различные полимерные структуры требуют совершенно разных стратегий терморегулирования. То, что безупречно работает с мягкими полиэтиленовыми пленками низкой плотности, приведет к сильному образованию мостиков и разрушению при жестком переизмельчении.
Обработка жестких хлопьев сопряжена с уникальными термическими проблемами. Полиэтилен высокой плотности и жесткие полипропиленовые хлопья противостоят сжатию в зоне подачи. Это сопротивление создает огромное количество механического трения и локализованного тепла сдвига на самых ранних этапах процесса экструзии. Если не справиться с этим первоначальным трением, пластик преждевременно расплавится и застрянет в загрузочном канале, что полностью остановит производство. Поэтому крайне важно использовать специализированную Эти усовершенствованные системы разработаны с особым соотношением длины к диаметру от 30 до 36 в сочетании с биметаллическими винтами, предназначенными для противодействия быстрому накоплению тепла. систему гранулирования жесткого пластика .
Для борьбы с преждевременным сдвиговым нагревом опытные операторы используют обратный температурный профиль для жестких пластмасс. Вместо традиционного плоского или восходящего профиля зона подачи установлена значительно холоднее. Это предотвращает преждевременное плавление и обеспечивает надежность механизма транспортировки. Заданные значения температуры постепенно увеличиваются в зоне сжатия, а затем снова понижаются в зоне дозирования, чтобы стабилизировать конечную температуру расплава до того, как он достигнет головки. Такое целенаправленное профилирование использует механический сдвиг машины, а не борется с ним.
Хотя навыки оператора имеют жизненно важное значение, базовый уровень термической стабильности во многом зависит от конструкции самого экструзионного оборудования. Устаревшее оборудование часто с трудом справляется со сложным взаимодействием трения и тепла. Современное оборудование автоматически смягчает эти температурные несоответствия.
Устаревшие машины используют базовые термостаты включения и выключения. Это приводит к серьезным перепадам температуры. Современные экструзионные линии оснащены усовершенствованными контроллерами, оснащенными интеллектуальными алгоритмами пропорционально-интегральной производной. Эти системы непрерывно рассчитывают скорость изменения температуры. Они автоматически регулируют микрорегулировку лент нагревателей и охлаждающих вентиляторов. Эта прогнозирующая логика поддерживает температуру ствола в точном соответствии с температурой расплава.
Основной причиной чрезмерного нагрева сдвига часто является плохо спроектированный стандартный винт. Высококачественные производители разрабатывают винты индивидуальной геометрии с учетом конкретных полимеров. Оптимизируя глубину канала и полет барьера, винт мягко расплавляет пластик за счет контролируемого сжатия, а не грубого трения. Хорошо спроектированный винт сводит к минимуму ненужный сдвиг. Это гарантирует, что конечная температура плавления остается очень близкой к заданному значению барабана.
Для сильно загрязненных или богатых влагой пластмасс одноступенчатые экструдеры часто с трудом поддерживают температуру, одновременно выпуская газы. Переход на двухступенчатую линию гранулирования пластика позволяет разделить рабочую нагрузку между двумя отдельными экструдерами. Первичный экструдер работает на более высоких скоростях, расплавляя и фильтруя материал. Вторичный экструдер большего размера работает на более медленной и более низкой скорости. Это разделение, которое часто интегрируется с режущим уплотнителем для первоначального уплотнения, обеспечивает агрессивную дегазацию и точное снижение температуры расплава перед окончательной резкой. Результатом является абсолютная стабильность размеров.
Даже при использовании современного оборудования изменения объемной плотности сырья или условий окружающей среды на заводе вызывают температурные аномалии. Использование структурированного подхода к устранению неполадок помогает быстро изолировать основную причину.
Когда пластик, выходящий из матрицы, дымится, обесцвечивается или имеет водянистую консистенцию, основной причиной является чрезмерный сдвиговой нагрев. Механическое трение генерирует тепловую энергию быстрее, чем ее может извлечь система охлаждения ствола. Чтобы решить эту проблему, немедленно уменьшите скорость винта, чтобы снизить трение. Затем проверьте устройство смены экрана на наличие засоров. Сильное противодавление заставляет винт перегружаться, вызывая массивное локальное выделение тепла.
Если контроллер показывает, что нагреватели работают на максимальной мощности, но расплав остается холодным, значит, полимер не поглощает достаточно тепла. Вы можете заметить всплески или нерасплавленные частицы на поверхности матрицы. Сначала осмотрите термопары, чтобы убедиться, что они надежно закреплены и не измеряют показания окружающего воздуха. Если оборудование работает нормально, немного увеличьте скорость винта. Увеличение механического трения помогает повысить температуру расплава ядра, когда кондуктивного нагрева не хватает.
Нестабильные показания температуры плавления, которые колеблются вверх и вниз, непосредственно приводят к неравномерности размеров окатышей. Эту проблему часто вызывает неравномерная подача материала или застревание в бункере. Убедитесь, что исходный материал имеет однородную объемную плотность. Если подача стабильна, перенастройте параметры управления на панели. Чрезмерно агрессивные настройки часто приводят к постоянной сверхкомпенсации нагревателей и охладителей.
Понимание фундаментальной разницы между температурами расплава и ствола является непременным условием производства высококачественных переработанных пеллет. Хотя заданное значение ствола представляет собой цифровую цель, фактическая температура плавления определяет физическую реальность вашего конечного продукта. Поскольку внутреннее трение сдвига меняет все внутри ствола, операторы должны полагаться на точные датчики расплава, а не только на внешние показания металла.
В конечном счете, хотя эксплуатационная бдительность имеет решающее значение, надежное оборудование обеспечивает наилучшую основу для успеха. Современные датчики и усовершенствованные средства управления активно предотвращают серьезную деградацию материала. Если вы постоянно боретесь с колебаниями температуры и ухудшением выходной мощности, модернизация вашего оборудования является наиболее решительным шагом на пути к улучшению термоконтроля. Для предприятий, стремящихся максимизировать эффективность переработки и обеспечить однородное качество пеллет, изучение передовых экструзионных решений от проверенных лидеров отрасли, таких как Jwell, обеспечивает инженерную основу, необходимую для устранения термических несоответствий раз и навсегда.
Нет. Температура ствола говорит только о нагреве внешнего металлического корпуса. Поскольку пластик является отличным теплоизолятором, тепло, подаваемое на внешнюю часть ствола, не передается мгновенно или равномерно к центру потока полимера. Вы должны использовать специальный зонд плавления, чтобы узнать фактическую температуру, которую испытывает пластик. Полагаясь только на показания ствола, часто приводит к незаметной деградации материала.
Сдвиговой нагрев — это тепловая энергия, вырабатываемая за счет механического трения шнека экструдера. Когда винт вращается, он сжимает и прижимает твердый пластик к твердой стальной стенке ствола. Это интенсивное механическое воздействие создает трение, которое преобразуется непосредственно в тепло. В большинстве современных операций экструзии сдвиговой нагрев обеспечивает до 80 процентов общей энергии, необходимой для плавления пластика. Это делает его гораздо более доминирующим фактором, чем ленты внешнего электронагревателя.
Жесткие пластмассы создают исключительно высокое трение сдвига из-за своей структурной устойчивости к сжатию. Если скорость шнека установлена слишком высокая, механическое трение будет постоянно перекачивать тепло в полимер. Поскольку пластик выделяет собственное внутреннее тепло, отключение внешних нагревателей ствола практически не даст никакого эффекта. Чтобы остановить перегрев, необходимо уменьшить скорость шнека или уменьшить противодавление на устройстве смены сит, чтобы снизить механические силы сдвига.
Хотя точные параметры варьируются в зависимости от конкретного полимера и требований к производительности, операторы обычно стремятся поддерживать фактическую температуру плавления в пределах от 5 до 15 градусов Цельсия от заданного значения в барабане. Отклонение, превышающее это значение, указывает на то, что процесс разбалансирован. Если расплав значительно горячее, происходит чрезмерный сдвиг. Если температура значительно ниже, время пребывания может оказаться недостаточным. Поддержание этой узкой разницы обеспечивает оптимальную вязкость и максимальную стабильность гранул.
Конструкция винта является основным фактором, определяющим степень механического трения, воздействующего на пластик. Шнек с очень глубоким каналом оказывает меньший сдвиг, в результате чего расплав становится более холодным. Шнек с неглубоким каналом или агрессивными барьерными витками обеспечивает интенсивное сжатие, генерируя большое количество тепла сдвига. Использование универсального винта для всех материалов часто приводит к неконтролируемым скачкам температуры. Требуются специальные геометрии, чтобы сбалансировать плавильную способность и термическую стабильность.
Наиболее точное место для измерения температуры расплава — непосредственно в центре потока полимера, непосредственно перед тем, как материал попадает в устройство смены сеток или фильерную головку. Использование погружной термопары, которая выступает в поток расплава, гарантирует, что вы считываете внутреннюю температуру пластика, а не проводящее тепло окружающего стального адаптера.


