
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-05 Происхождение:Работает


Несоответствие материалов снижает производительность труда на заводе. Если вы хотите поддерживать высокую производительность и высокое качество гранул, выбор подходящей машины для гранулирования пластика не подлежит обсуждению. Гранулятор пластиковых прядей остается рабочей лошадкой в отрасли благодаря своей универсальности и экономической эффективности. Но его успех полностью зависит от одного решающего фактора: совместимости материалов.
При гранулировании прядей расплавленный пластик проталкивается через матрицу, образуя непрерывные пряди, похожие на спагетти. Затем эти пряди под механическим натяжением протягивают через охлаждающую ванну. Если прочность расплава вашего материала здесь неудовлетворительна, производство останавливается. Представьте себе реальность плохо согласованной линии. Пряди провисают, растягиваются и ломаются в воде, не дойдя до резака. Операторам приходится вручную перезаправлять нить, в то время как время простоев стремительно растет и накапливается мусор. В этом руководстве подробно описано, какие именно пластики совместимы, какие профили создают головную боль при эксплуатации и как настроить оборудование вашего предприятия для получения максимальной окупаемости инвестиций.
Ключевые выводы
Чтобы оценить, подходит ли конкретный полимер для вашей производственной линии, вы должны сначала понять основную механику процесса изготовления прядей. Это очень последовательная операция. Последовательность на каждом этапе обязательна.
Процесс идет по линейному пути, предназначенному для превращения расплавленного полимера в твердые однородные цилиндрические гранулы. Думайте о головке штампа как о сердце операции. Пластик плавится, гомогенизируется в экструдере и пропускается через специальную матрицу. В головке имеется множество точно обработанных капиллярных отверстий, которые выдавливают расплавленный пластик в непрерывные нити.
Сразу после выхода из матрицы эти пряди втягиваются в желоб с водяным охлаждением. Циркулирующая вода быстро снижает температуру полимера. Это сначала укрепляет внешнюю оболочку, а затем и сердцевину. После достаточного охлаждения пряди пропускают через воздушный нож. Эта высокоскоростная вакуумная или продувочная система агрессивно удаляет остаточную поверхностную влагу. Наконец, сухие пряди подаются в гранулятор. Вращающийся режущий цилиндр срезает их неподвижным ножом, измельчая непрерывные пряди на аккуратные гранулы.
Для предприятий по промышленной переработке и компаундированию этот метод остается отраслевым стандартом благодаря своей прозрачности в работе. По сравнению со сложными, полностью закрытыми подводными системами гранулирования, стренговые линии требуют значительно меньших первоначальных капиталовложений. Кроме того, открытый характер водяной бани позволяет операторам визуально контролировать пряди в режиме реального времени. Устранение неполадок становится интуитивно понятным. Техническое обслуживание одинаково просто, поскольку режущие роторы и ножи можно заменять с минимальным простоем.
Не все полимеры ведут себя одинаково под воздействием тепла и давления. Успех вашей работы во многом зависит от физических свойств обрабатываемого пластика. Понимание этих особенностей помогает инженерам избежать катастрофических заторов линии.
Прочность расплава, несомненно, является наиболее важным параметром. Это относится к способности полимера противостоять силам растяжения в расплавленном состоянии. Когда пряди покидают фильерную головку, они протягиваются через водяную баню подающими роликами резака. Они выдерживают постоянное механическое напряжение. Если пластик имеет низкую прочность расплава или чрезмерно высокий индекс текучести расплава, пряди будут растягиваться и истончаться. В конце концов они щелкают в воде. Частая поломка прядей снижает производительность и приводит к нестабильной геометрии гранул.
Физическая твердость полимера в тот момент, когда он достигает режущего ротора, определяет качество сдвига. Жесткие материалы обычно работают исключительно хорошо. Напротив, слишком хрупкие пластмассы представляют собой особую проблему. Если материал охлаждается до точки крайней хрупкости, удар режущего ротора на высокой скорости приводит к тому, что пряди разрушаются, а не разрезаются начисто. В результате этого разрушения образуется чрезмерное количество пыли и микропластика, которые серьезно засоряют последующие системы пневмотранспорта.
Полимеры с низкими температурами стеклования часто демонстрируют постоянную липкость поверхности даже после прохождения через стандартную охлаждающую ванну. Если пряди остаются липкими при попадании в камеру резки, они склонны к агломерации. Они слипаются или агрессивно прилипают к подающим роликам. Это заклинивает оборудование и создает серьезный риск механического повреждения. Правильное управление температурным режимом здесь является абсолютной необходимостью.
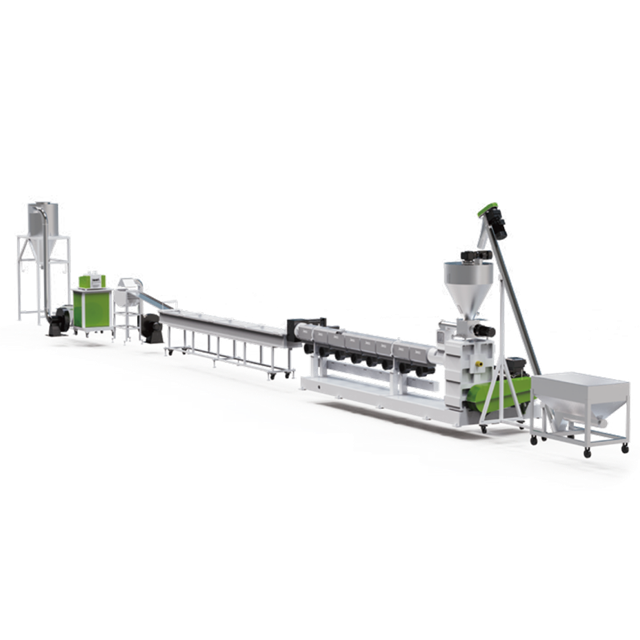
При оценке сырья для вашего предприятия определенные семейства полимеров естественным образом соответствуют механическим требованиям гранулирования стренги. Эти материалы составляют основу индустрии переработки отходов.
Полиолефины являются бесспорными тяжеловесами мирового сектора переработки. Полиэтилен высокой плотности и полипропилен обладают высокой прочностью расплава и превосходной термической стабильностью. При переработке бывшей в употреблении жесткой тары или промышленного лома эти материалы образуют толстые, стабильные пряди. Они легко выдерживают тянущее напряжение охлаждающей ванны. Полиэтилен низкой плотности также может эффективно перерабатываться при условии, что температура расплава в экструдере тщательно регулируется, чтобы нити не стали слишком жидкими.
Конструкционные пластмассы, такие как акрилонитрил-бутадиен-стирол, поликарбонат и полистирол, быстро и чисто переходят из расплавленного состояния в очень твердое тело. Поскольку они затвердевают с отчетливой структурной целостностью, они позволяют режущему ротору выполнять чистый и острый сдвиг. Для этих применений инвестировать в специализированную настоятельно рекомендуется В этих усовершенствованных линиях используются шнеки с высоким соотношением длины к диаметру, часто 32:1 или 36:1, а также надежные зоны вакуумной дегазации. Результатом такой динамики являются беспыльные цилиндрические гранулы премиум-класса, востребованные производителями литья под давлением. линию гранулирования жесткого пластика .
Высокоэффективные полимеры, такие как полиэтилентерефталат и полиамиды, требуют строгих условий обработки из-за их сильной склонности к поглощению влаги. Однако после правильной кристаллизации, сушки и экструдирования они обладают превосходной прочностью расплава. Стренговые грануляторы прекрасно справляются с быстрой кристаллизацией этих материалов. Секрет их обработки заключается в поддержании строго контролируемой, немного более высокой температуры водяной бани. Это гарантирует, что сердцевина пряди затвердеет, не вызывая ужасного эффекта разрушения резака.
В настоящее время промышленный ландшафт быстро смещается в сторону экономики замкнутого цикла. Предприятия по производству компаундов перерабатывают значительно большие объемы переработанных материалов и биопластиков, таких как полимолочная кислота. Эта отраслевая тенденция требует большей универсальности технологического оборудования. Биопластики обычно имеют более низкую температуру плавления и очень чувствительны к напряжению сдвига. Операторы должны использовать специальные конструкции шнеков с низким сдвиговым усилием и часто использовать ванны с охлажденной водой, чтобы гарантировать достаточно быстрое затвердевание прядей и предотвращение липких наслоений.
Предприятия по компаундированию часто дополняют базовые смолы различными добавками, чтобы радикально улучшить механические свойства или снизить объемные затраты. Гранулирование стренги широко считается лучшим методом получения этих специализированных соединений.
Соединение пластиков со стекловолокном значительно увеличивает прочность конечного продукта на разрыв. В этом применении процесс гранулирования прядей демонстрирует свои преимущества. Линейная протяжка прядей через водяную баню физически помогает выровнять стекловолокна параллельно направлению прядей. Такое выравнивание оптимизирует механические свойства получаемой гранулы. Однако стекловолокно обладает высокой абразивностью и быстро разъедает стандартные компоненты оборудования.
Добавление минеральных наполнителей, таких как тальк или карбонат кальция, фундаментально меняет тепловую динамику расплава полимера. Высоконаполненные полимеры обладают повышенной теплопроводностью. Они выделяют тепло и затвердевают на водяной бане гораздо быстрее, чем ненаполненные пластмассы. Хотя такое быстрое охлаждение позволяет значительно повысить скорость линии, чрезмерное содержание наполнителя разжижает полимерную матрицу. Это снижает прочность расплава и делает пряди склонными к растрескиванию. Операторы должны тщательно сбалансировать соотношение наполнителя и выходную скорость экструдера.
В частности, при обработке абразивных материалов стандартные стальные режущие лезвия затупляются в течение нескольких часов. Для поддержания строгих производственных стандартов необходимо модернизировать режущую инфраструктуру. Режущие роторы и ножи стационарной станины должны быть изготовлены из современных износостойких материалов, таких как карбид вольфрама. Кроме того, направляющие ролики ручья должны быть покрыты прочным, устойчивым к истиранию полиуретаном, чтобы предотвратить образование глубоких канавок с течением времени.
Несмотря на свою универсальность, метод прядей не является универсальным решением. Определенные профили материалов представляют собой серьезные эксплуатационные препятствия, которые, если их игнорировать, станут узким местом всего вашего предприятия.
Сильно разлагаемые переработанные материалы, такие как смешанная гибкая упаковка, бывшая в употреблении, часто страдают от серьезной деградации полимерной цепи. Это приводит к исключительно низкой прочности расплава. При экструдировании им не хватает структурной основы, чтобы выдержать тянущее напряжение. Они постоянно щелкают. Для этих слабых материалов гранулятор с водяным кольцом и торцовой матрицей является гораздо более эффективной альтернативой. Он разрезает полимер прямо на поверхности штампа, прежде чем материал сможет провиснуть.
Термопластичные эластомеры и полиуретаны по своей природе липкие. Даже при длительном охлаждении в охлаждающих ваннах сердцевина эластомерной пряди сохраняет скрытое тепло. Это приводит к слипанию свеженарезанных гранул сразу после выхода из ротора. Эта агломерация полностью портит партию. Для эластомеров с высокой клейкостью рекомендуется использовать системы подводного гранулирования. При разрезании материала, полностью погруженного в воду, исключается любая вероятность прилипания.
Некоторые высококристаллические полимеры становятся сверххрупкими в момент охлаждения. При подаче в стренговый гранулятор сильный удар ротора приводит к их непредсказуемому разрушению, а не сдвигу. В результате образуется огромное количество мелкой пыли, что создает грязную производственную среду. Практический обходной путь — повысить температуру водяной бани, чтобы пряди сохраняли небольшое тепло и гибкость при попадании на нож.
Настройка технологической линии требует точного согласования целевого полимера с механическими характеристиками оборудования. Как определить размер охлаждающей ванны? Это не догадки. Это требует точных расчетов, основанных на теплопроводности.
Головка является критической точкой перехода. Различные пластики имеют различную степень набухания матрицы, то есть склонность расплава полимера расширяться сразу после выхода из отверстия под давлением. Для материалов с высокой степенью разбухания матрицы отверстия матрицы должны быть немного меньше заданного диаметра пряди. Кроме того, расстояние между отверстиями должно быть достаточно широким, чтобы предотвратить слияние соседних прядей.
Длина охлаждающей водяной бани должна быть рассчитана математически на основе заданной производительности, измеряемой в килограммах в час. Слишком короткая ванночка дает мягкие, липкие пряди, которые заклинивают машинку. И наоборот, слишком длительная ванночка для жесткого материала приводит к переохлаждению и растрескиванию прядей.
| Тип полимера | Теплопроводность | Требуемое время охлаждения | Рекомендуемая длина ванны |
|---|---|---|---|
| Полиэтилентерефталат | Низкий | 4–6 секунд | 4–5 метров |
| Полипропилен / Полиэтилен | Умеренный | 3–5 секунд | 3–4 метра |
| Полиамид | Умеренно-Высокий | 5–7 секунд | 5–6 метров |
| Наполненные инженерные пластмассы | Высокий | 2–4 секунды | 3 метра |
Конфигурация режущего ротора определяет конечную геометрию гранулы. Спиральные лезвия, расположенные под углом, обычно предпочтительнее для твердых материалов, поскольку они обеспечивают непрерывную резку, подобную ножницам. Это значительно снижает шум и сводит к минимуму пыль. Интеграция частотно-регулируемых приводов на подающих роликах и режущем роторе позволяет операторам независимо регулировать скорость вытяжки и частоту резки. Возможность точной настройки необходима для точного подбора длины гранул.
Гранулятор пластиковых прядей не работает в вакууме. Для промышленных предприятий конечной целью является бесшовная, сквозная интеграция систем. Материал должен эффективно перемещаться от загрязненного сырья к идеально упакованному конечному продукту.
Качество экструдированной пряди прямо пропорционально качеству предварительной подготовки. Прежде чем попасть в экструдер, пластиковые отходы должны быть тщательно измельчены и промыты. Важно отметить, что любая остаточная влага, попадающая в экструдер, мгновенно испаряется в пар. Это приводит к образованию пустот и пузырей в прядях, что неизбежно приводит к катастрофической ломкости прядей.
Переработка переработанного пластика требует мощных систем фильтрации и дегазации расплава. Полностью синхронизированная линия гранулирования пластика обеспечивает стабильную производительность. Используя высокопроизводительные устройства непрерывной смены сит и интегрированные режущие уплотнители для предварительного кондиционирования более легких материалов, операторы могут поддерживать постоянное давление расплава. Это исключает помпаж на фильерной головке и гарантирует одинаковый диаметр прядей.
Поломка прядей обычно вызвана плохой прочностью расплава, чрезмерной влажностью сырья или колебаниями давления в экструдере. Когда влага испаряется внутри цилиндра экструдера, внутри пластиковой жилы образуются полые пустоты. Когда эта полая секция подвергается натяжению тянущих роликов, она мгновенно ломается. Модернизация системы вакуумной дегазации и обеспечение правильной предварительной сушки сырья позволят решить большинство проблем с поломкой.
Переработка смешанных пластиков является очень сложной задачей для стренговой системы. Различные полимеры имеют разные температуры плавления и скорости охлаждения. Если партия содержит смесь жесткого полиэтилена и липких эластомеров, пряди будут остывать неравномерно, что приведет к нестабильному натяжению и частому застреванию ножа. Для смешанных или сильно разложившихся отходов потребления системы гранулирования с фильерой или водокольцевой системой обеспечивают гораздо большую надежность.
Перестаньте гадать со своей производственной линией. Для увеличения производительности вашего предприятия требуется специально разработанное оборудование, адаптированное к вашему конкретному профилю полимера. Независимо от того, готовите ли вы абразивные стеклонаполненные конструкционные пластики или перерабатываете большие объемы жестких полиолефинов, выбор точной геометрии шнека экструдера и системы охлаждения на выходе имеет жизненно важное значение. Ознакомьтесь с передовыми, полностью интегрированными решениями от Jwell, чтобы ваша следующая линия гранулирования обеспечивала бескомпромиссное качество и непрерывную работу без застреваний.


