
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-10 Происхождение:Работает


Обработка жестких пластиков, таких как полиэтилен высокой плотности (ПЭВП), полипропилен (ПП) и акрилонитрил-бутадиен-стирол (АБС), представляет собой особые эксплуатационные проблемы по сравнению с гибкими пленками. Эти проблемы связаны с более высокой объемной плотностью, профилем абразивного загрязнения и необходимостью обеспечения точного постоянства течения расплава в конечном продукте. Управляющие предприятиями и инвесторы изо всех сил пытаются сконфигурировать сбалансированную линию, на которой будут совпадать мощности измельчения, мойки и экструзии. Просчеты приводят к узким местам оборудования, чрезмерному износу лезвий или ухудшению качества пеллет из-за остаточной влаги.
Для приобретения полной системы необходимо выйти за рамки базовых спецификаций. В этом руководстве представлена структура технической оценки для включения в короткий список интегрированных линий дробления, промывки и гранулирования, разработанных специально для жестких полимеров. Понимая механические требования каждого этапа, операторы могут сконфигурировать высокоэффективную машину для переработки жесткого пластика , обеспечивающую стабильную и высококачественную продукцию.
Оценка конкретных типов полимеров, которые вы собираетесь перерабатывать, является основополагающим шагом при проектировании системы. HDPE, PP, PET и ABS обладают уникальной объемной плотностью и температурой плавления. Не менее важна оценка уровней поступающего загрязнения. Бумажные этикетки, прочный клей, грязь и металлические фрагменты определяют механизмы предварительной сортировки и требования к защите оборудования, необходимые для поддержания непрерывной работы. Вы должны проанализировать поток отходов в источнике. Промышленный лом ведет себя иначе, чем сбор мусора у тротуара. Последнее требует агрессивной фрикционной промывки и тяжелого разделения.
Понимание изменений объемной плотности помогает определить размеры бункеров и подающих шнеков. Система, предназначенная для легких хлопьев, захлебнется при подаче плотной продувочной смеси, полученной методом литья под давлением. Операторы должны документировать точное сочетание материалов, ожидаемых на опрокидывающемся полу. Эта документация напрямую влияет на размер двигателя первичного измельчителя и геометрию шнека экструдера.
| Тип полимера Типичная | объемная плотность | источника (кг/м³) | Первичные загрязнения |
|---|---|---|---|
| ПНД | Бутылки для моющих средств, трубы | 400 - 500 | Бумажные этикетки, остатки химикатов, грязь |
| ПП | Ящики, автозапчасти | 300 - 400 | Металлические зажимы, масло, пыль |
| АБС | Электронные корпуса | 500 - 600 | Огнезащитные средства, металлические шурупы, краска |
| ПЭТ (жесткий) | Контейнеры для напитков | 300 - 450 | Клеи, влага, колпачки ПВХ |
Защита последующего оборудования начинается на этапе подачи. Конвейерные ленты, оснащенные мощными магнитными сепараторами и промышленными металлодетекторами, являются обязательными для защиты дробящих лопастей от катастрофических повреждений. Кроме того, важно оценить интеграцию принудительного или шнекового питателя с традиционными гравитационными бункерами. Плотные, жесткие хлопья часто требуют механической помощи, чтобы обеспечить постоянную скорость подачи в экструдер без образования мостиков.
Мы рекомендуем протокол многоступенчатой защиты для секции питания. Для сильно загрязненных потоков недостаточно полагаться на один сверхполосный магнит. Реализация последовательности обнаружения и удаления обеспечивает максимальное время безотказной работы.
Определение допустимых пределов содержания влаги перед экструзией имеет решающее значение. Для полиолефинов влажность обычно должна оставаться ниже одного процента, чтобы предотвратить вспенивание и разложение в экструдере. Установление целевого индекса текучести расплава (MFI) и стандартов однородности гранул гарантирует, что конечный продукт будет соответствовать строгим требованиям, предъявляемым конечными покупателями в секторах литья под давлением или экструзии.
Влага действует как пенообразователь внутри цилиндра экструдера. Если система сушки не сможет достичь целевого порога влажности, в полученных гранулах появятся пустоты, что снизит их структурную целостность и объемную плотность. Это напрямую влияет на рыночную стоимость переработанной смолы. Выбор центробежных сушилок и установок термической сушки необходимо производить с учетом наихудшего сценария влажности окружающей среды и пористости материала.
Расчет необходимой производительности в килограммах в час требует реалистичного подхода. Планировщики объектов должны учитывать рабочие смены, графики технического обслуживания и реалистичную общую эффективность оборудования (OEE), а не полагаться исключительно на теоретические максимальные мощности, указанные в спецификациях. Правильное масштабирование обеспечивает эффективную работу системы без постоянных циклов пуска и остановки.
Распространенной ошибкой при проектировании предприятия является соответствие максимальной производительности дробилки непосредственно максимальной производительности экструдера. Это оставляет нулевой буфер для обслуживания или изменения экрана. Вы должны создать в линии резервный потенциал. Большой буферный бункер между линией промывки и этапом экструзии позволяет передней части установки продолжать работу, пока экструдер подвергается замене сита или незначительному техническому обслуживанию.
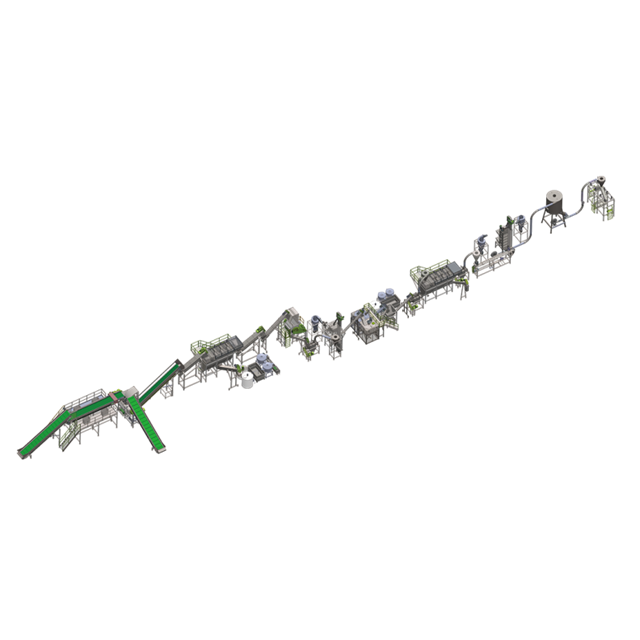
Выбор правильного основного инструмента для уменьшения размера во многом зависит от исходного материала. Одновальные измельчители идеально подходят для толстостенного и объемного лома, такого как поддоны, бочки и толстые трубы. Высокоскоростные дробилки лучше подходят для тонкостенных твердых материалов, таких как бутылки и ящики. Геометрия ротора и лопастей играет здесь огромную роль. V-образная или шахматная конструкция ротора оптимальна для твердых пластмасс, поскольку предотвращает подпрыгивание материала и значительно снижает образование мелких частиц. Металлургию лезвий нельзя не заметить. Закаленные стальные сплавы, такие как D2 или SKD-11, необходимы для того, чтобы противостоять абразивному износу, свойственному обработке жестких пластмасс. Наконец, размер сита должен сбалансировать размер хлопьев, обычно между 10 и 15 мм, чтобы достичь оптимальной эффективности промывки без перегрузки двигателя дробилки.
При работе с толстыми продувочными трубами или трубами, работающими в тяжелых условиях, обязателен двухэтапный процесс измельчения. Подача массивных кусков непосредственно в высокоскоростной гранулятор приведет к остановке двигателя и разрушению лопастей. Низкоскоростной измельчитель с высоким крутящим моментом должен сначала разбить материал на куски размером 50 мм. Эти куски затем подаются в гранулятор для достижения конечного размера хлопьев 12 мм, необходимого для эффективной промывки и плавления.
| материала лезвия | (HRC) | Износостойкость | Лучшее применение |
|---|---|---|---|
| Стандартная углеродистая сталь | 45 - 50 | Низкий | Чистый, мягкий пластик (не рекомендуется для жестких конструкций) |
| Инструментальная сталь D2 | 58 - 60 | Высокий | Обычные жесткие пластмассы, бутылки, ящики |
| СКД-11 | 60 - 62 | Очень высокий | Абразивные материалы, стеклонаполненные полимеры |
| Вставка из карбида вольфрама | 70+ | Экстрим | Сильно загрязненный промышленный лом |
Хорошо спроектированная линия для мойки пластика является защитным механизмом от загрязнения. Предварительная промывка и барабанные сита удаляют камни, тяжелые металлы и рыхлую бумагу до начала химической или механической промывки. Фрикционные шайбы используют высокоскоростное механическое перемешивание для удаления стойкой грязи, масла и бумажных этикеток с жестких хлопьев. Резервуары-разделители поплавкового типа используют удельный вес для отделения целевых жестких пластиков, таких как полиолефины, от тяжелых загрязнений, таких как металлы, ПВХ и стекло. На этапе сушки используются механические центробежные сушилки и системы термической сушки для достижения строгих допусков по влажности, необходимых перед подачей материала в экструдер.
Управление водными ресурсами на линии мойки определяет операционную нагрузку. Перекачивание тысяч литров пресной воды в час нерационально. Вы должны интегрировать замкнутую систему фильтрации воды. Эта система захватывает грязную воду из фрикционных шайб, пропускает ее через установку флотации растворенным воздухом (DAF) для удаления взвешенных твердых частиц и перекачивает чистую воду обратно в поплавковые резервуары. Это снижает потребление пресной воды почти на девяносто процентов.
Очень важно выбрать правильное соотношение длины и диаметра (L/D) шнека экструдера. Соотношение от 32:1 до 36:1 обеспечивает правильное плавление, смешивание и гомогенизацию жестких хлопьев, не вызывая деградации полимера. Дегазация является еще одним важным компонентом. Двойные зоны вакуумной дегазации эффективно удаляют летучие вещества и остаточную влагу, предотвращая образование пористых, непрочных гранул. Устройство смены сит поддерживает давление расплава и отфильтровывает микроскопические загрязнения. Предпочтительны непрерывные двухпоршневые гидравлические устройства смены сеток или системы обратной промывки, чтобы избежать остановок линии во время циклов фильтрации.
Стратегия фильтрации расплава определяет конечную чистоту гранул. Для сильно загрязненных потоков отходов стандартное устройство смены сит с одной пластиной засоряется в течение нескольких минут, вызывая резкие скачки давления. Вы должны использовать лазерный фильтр непрерывного действия или систему обратной промывки. Эти усовершенствованные блоки фильтрации автоматически соскребают или смывают загрязнения, не останавливая поток расплава, обеспечивая непрерывную работу экструдера в течение нескольких дней, а не часов.
На заключительном этапе определяются физические характеристики продукции. Гранулирование прядей остается традиционным и экономически эффективным методом для жестких пластмасс, особенно идеальным для материалов с высокой прочностью расплава, таких как ПЭТ или нейлон. Системы водокольцевой или фильерной резки предлагают компактные альтернативы, которые обеспечивают автоматизированную работу и однородную форму гранул в зависимости от вязкости расплава конкретного полимера. Системы подводного гранулирования представляют собой решение премиум-класса для высокопроизводительных автоматизированных линий по переработке материалов с низкой вязкостью, обеспечивающее получение гранул идеальной сферической формы. Инфраструктура охлаждения и сортировки, включая обезвоживающие сита, охлаждающие желоба и вибрационные сита, отбраковывает гранулы некондиционного размера и подготавливает материал для упаковки.
Выбор метода резки требует согласования индекса текучести расплава полимера с поверхностью матрицы. Материалы с высоким MFI, такие как некоторые полипропилены литьевого качества, будут вытекать из стандартной фильеры, что делает обязательной резку водяным кольцом или подводную резку. И наоборот, фракционный расплавленный полиэтилен высокой плотности, используемый для экструзии труб, имеет высокую прочность расплава и отлично справляется с гранулированием прядей. Прежде чем окончательно определиться с конструкцией штампа, вы должны протестировать свой конкретный материал на оборудовании производителя.
Эксплуатационные преимущества централизованных систем ПЛК невозможно переоценить. Усовершенствованные контроллеры автоматически регулируют скорость подачи в дробилке, моечной машине и экструдере, чтобы избежать образования узких мест и обеспечить плавный и непрерывный поток материала. Автономные агрегаты требуют постоянного ручного вмешательства, что увеличивает трудозатраты и вероятность ошибки оператора.
Полностью интегрированная линия использует контуры обратной связи по току. Если сила тока двигателя экструдера резко возрастает из-за плотного материала, ПЛК автоматически замедляет работу силовой подачи. Если фрикционная шайба перегружена, подающий транспортер останавливается. Такой уровень автоматизации предотвращает повреждение оборудования и обеспечивает работу линии с максимальной безопасной производительностью без присмотра человека.
Сравнительный анализ энергопотребления путем расчета количества киловатт, необходимых на килограмм произведенных пеллет, помогает определить долгосрочную эксплуатационную жизнеспособность. Кроме того, оценка возможностей рециркуляции и фильтрации воды моечной линии имеет решающее значение для минимизации сброса сточных вод и снижения муниципальных расходов на воду. В эффективных системах используется замкнутый цикл очистки воды, позволяющий значительно снизить чистое потребление.
Рейтинги эффективности двигателя напрямую влияют на прибыль. Выбирайте двигатели премиум-класса IE3 или IE4 для всех основных приводов, включая измельчители, экструдеры и большие водяные насосы. Хотя первоначальные капитальные затраты выше, снижение потребления электроэнергии окупает модернизацию в течение первого года непрерывной эксплуатации. Кроме того, тщательно изолируйте цилиндр экструдера, чтобы предотвратить потерю тепла и снизить нагрузку на ленты нагревателя.
Выбор подходящего партнера предполагает строгие критерии. При аудите производителя оборудования для гранулирования пластика обратите внимание на возможности внутренней обработки и прозрачность в выборе компонентов для таких важных деталей, как двигатели, коробки передач и инверторы. Возможность проведения полномасштабных испытаний материалов перед отправкой является непреложным требованием. Кроме того, оцените наличие локализованных запасных частей и надежную поддержку удаленной диагностики, чтобы минимизировать время простоя в будущем.
Не допускайте заводских приемочных испытаний (FAT) с использованием чистого, первичного материала. Вы должны отправить репрезентативную пробу вашего фактического потока загрязненных отходов на предприятие производителя. Пропустите материал по всей предлагаемой линии. Измерьте производительность, проверьте содержание влаги в хлопьях и проанализируйте готовые гранулы на наличие пустот и загрязнений. Если производитель отказывается от испытания материала в реальных условиях, найдите другого поставщика.
Жесткие пластмассы по своей природе абразивны, что приводит к быстрому разрушению лезвия. Чтобы смягчить это явление, используйте износостойкие покрытия для корпусов дробилок. Убедитесь, что конструкция режущей камеры позволяет быстро заменять лезвия и легко регулировать зазор, сводя к минимуму время, которое операторы тратят на текущее обслуживание.
Соблюдайте строгий график профилактического обслуживания при заточке лезвий. Работа тупых лезвий увеличивает процент мелких частиц, приводит к чрезмерному нагреву и резкому увеличению силы тока двигателя. Всегда держите под рукой два запасных комплекта заточенных лезвий. Обучите свою команду технического обслуживания замене всего комплекта роторов менее чем за два часа во время планового простоя.
Влага – враг качественной экструзии. Усложните этап сушки моечной линии, чтобы обеспечить адекватную сушку хлопьев. Убедитесь, что экструдер оснащен мощным вакуумным насосом и соответствующими зонами дегазации для удаления любых оставшихся летучих веществ до того, как расплав достигнет поверхности матрицы.
Постоянно контролируйте давление вакуума. Падение вакуумного давления указывает на засорение вентиляционного отверстия или неисправность насоса. Операторы должны ежедневно очищать вентиляционные отверстия, чтобы скопление полимера не ограничивало удаление влаги и летучих газов. Установите дополнительный анализатор влажности перед горловиной экструдера, чтобы улавливать влажные хлопья до того, как они попадут в цилиндр.
Большие линии по переработке отходов требуют значительной площади. Требуйте 3D-планирования от производителя на этапе предложения. Это обеспечивает безопасный доступ оператора, достаточный зазор для вилочного погрузчика и эффективный поток материалов в пределах существующих ограничений здания, предотвращая дорогостоящие модификации после поставки.
Рассмотрите возможность вертикальной интеграции, если площадь помещения ограничена. Установите буферные силосы и центробежные сушилки на антресолях над экструдером. При этом используется вертикальное пространство и гравитация помогает в подаче материала, что снижает потребность в длинных линиях пневматической транспортировки. Убедитесь, что все поднятые платформы имеют надлежащие защитные поручни и доступ к подъемнику для технического обслуживания.
Ответ: Стандартное потребление воды варьируется в зависимости от производительности и уровня загрязнения и обычно составляет от 2000 до 5000 литров в час для стандартных линий. Однако интеграция систем очистки воды с замкнутым контуром резко снижает чистое потребление за счет фильтрации и рециркуляции воды, снижая фактическое потребление пресной воды всего до нескольких сотен литров в час.
Ответ: Гранулирование стренги лучше всего подходит для полимеров с высокой прочностью плавления, таких как ПЭТ. Водокольцевые системы высокоэффективны для ПП и ПЭВП, обеспечивая автоматизацию и значительную экономию места. Подводное гранулирование является лучшим выбором для крупносерийных автоматизированных линий, обрабатывающих гранулы различной вязкости, обеспечивая максимальную однородность гранул и предотвращая прилипание расплава.
Ответ: Металлические примеси мгновенно портят дорогие лезвия дробилки и могут разрушить последующие шнеки экструдера. Линейные магнитные сепараторы и металлодетекторы выявляют и устраняют эти опасности до того, как они попадут в камеру резки, легко оправдывая свою стоимость, предотвращая катастрофический отказ оборудования и продолжительные простои.
Ответ: Срок службы лезвий дробилки зависит от материала лезвия и уровня поступающего загрязнения. Лезвия из высококачественной стали D2 или SKD-11 обычно служат от 40 до 100 часов непрерывной работы, прежде чем потребуется заточка или замена при обработке абразивных жестких пластмасс.
Ответ: Хотя некоторые усовершенствованные экструдеры могут работать как с использованием принудительных питателей, так и с двойными загрузочными отверстиями, для предшествующих стадий дробления, промывки и сушки требуется принципиально другая механическая геометрия. Вы не можете легко переключаться между жесткими и гибкими материалами без ущерба для эффективности и качества продукции.
Ответ: Более высокое соотношение длины к диаметру (L/D), обычно от 32:1 до 36:1, обеспечивает более длительное время пребывания полимера внутри цилиндра. Такая увеличенная продолжительность обеспечивает лучшее плавление, тщательное перемешивание и высокоэффективную дегазацию жестких хлопьев, в результате чего получаются более прочные и бездефектные окатыши.
Ответ: Отдайте предпочтение производителям, которые предлагают комплексные заводские приемочные испытания (FAT) с использованием вашего реального материала. Проверьте марки критически важных компонентов, таких как двигатели и ПЛК. Оцените их инфраструктуру послепродажного обслуживания, наличие запасных частей и запросите рекомендации от существующих предприятий по переработке аналогичных жестких пластмасс.


