
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-13 Происхождение:Работает


Самый высокий риск при создании мощного завода по переработке пластика – это не обеспечение безопасности сырья. Это эксплуатационный сбой, вызванный неподходящим, плохо интегрированным оборудованием. Закупка отдельных компонентов у разрозненных поставщиков приводит к возникновению узких мест в интеграции. Это приводит к затягиванию этапов ввода в эксплуатацию и непредсказуемым долгосрочным эксплуатационным расходам. Покупатели сталкиваются с проблемой проверки заявлений поставщиков относительно качества сборки, расхода материалов и совместимости систем перед вложением капитала. Для снижения этого риска требуется партнерство с комплексным заводом по переработке пластика, способным обеспечить сквозное производство, строгую внутреннюю предварительную сборку и поддающиеся проверке заводские приемочные испытания (FAT).
Чтобы определить, что отличает сборщика оборудования от настоящего производителя, необходимо взглянуть на производственный цех. Успех зависит от контроля процесса изготовления. Этот контроль обеспечивает жесткие допуски, стабильное качество и соблюдение мировых стандартов экономики замкнутого цикла. Специализированный производитель обеспечивает надежность непосредственно в оборудовании, обрабатывая собственные валы, разрезая сталь и программируя собственные логические контроллеры.
Опора на поставщиков, передающих производство на аутсорсинг, приводит к серьезным операционным рискам. Это часто приводит к нестабильному качеству стали и задержкам замены деталей. Настоящие производители поддерживают надежные внутренние возможности. Они используют обрабатывающие центры с ЧПУ, прецизионную лазерную резку и роботизированные сварочные станции. Вы должны оценить отслеживаемость сырья. Убедитесь, что для каркасов конструкций используются подходящие марки стали, а не для коррозионно-активных контактирующих частей. Когда на грануляторе ломается вал, сборщик неделями ждет стороннего механического цеха. Настоящий производитель извлекает файл САПР и изготавливает замену за несколько часов.
Интеграция измельчителя одного поставщика с экструдером другого создает пробелы в общении. Это усложняет гарантийные претензии и размывает ответственность. Единый подход исключает эти риски. Это обеспечивает оперативное преимущество унифицированных панелей управления. Системы HMI и ПЛК, разработанные одной командой инженеров, обеспечивают бесперебойную связь между модулями. Если в экструдере наблюдается скачок давления, входной конвейер должен автоматически замедлиться. Мультивендорные системы редко достигают такого уровня автоматической синхронизации без дорогостоящих сторонних интеграторов.
Проверьте соответствие завода международным стандартам, таким как CE, UL и ISO 9001/14001. Предприятие с хорошей репутацией гарантирует, что его проекты помогут покупателям удовлетворить местные муниципальные требования. Сюда входят разрешения на экологию, зонирование и безопасность, необходимые для законной эксплуатации. Электрические панели должны соответствовать местным нормам и правилам, чтобы пройти проверку пожарной охраны. Защитные блокировки на бункерах измельчителей должны соответствовать региональным нормам охраны труда.
Конкретные производственные стандарты напрямую влияют на срок службы оборудования. Они определяют частоту технического обслуживания, процент выхода отходов в продукт и чистоту продукции. Понимание этих стандартов поможет вам оценить истинные возможности поставщика оборудования. Вам нужно посмотреть на металл, сварные швы и отчеты о балансировке.
Выбор материала определяет долговечность быстроизнашивающихся деталей. Лезвия измельчителя и ножи гранулятора требуют использования специальных сплавов на основе типов обрабатываемых полимеров. Установки мокрой обработки требуют высокой коррозионной стойкости, чтобы противостоять воздействию химических моющих средств и трению. Использование мягкой стали в баке для щелочной промывки гарантирует разрушение конструкции в течение двух лет.
| Компонент | Рекомендуемый материал | Применение и назначение |
|---|---|---|
| Лезвия измельчителя/ножи-грануляторы | Д2, СКД-11 или нестандартные сплавы с высоким содержанием хрома | Сохраняет острые кромки для резки жестких или гибких полимеров. Выдерживает сильные удары. |
| Установки мокрой обработки (резервуары, моечные машины) | Нержавеющая сталь SUS304 или SUS316 | Предотвращает появление ржавчины и коррозии в результате постоянного воздействия воды, трения и химических моющих средств. |
| Структурные рамы | Сверхпрочная углеродистая сталь | Обеспечивает жесткую опору для поглощения вибрации от высокоскоростного вращающегося оборудования. |
| Шнеки экструдера | Сплавы с биметаллическим покрытием (например, SACM645) | Устойчив к абразивному износу от таких загрязнений, как песок или стекло, в потоке расплава. |
Динамическая балансировка обязательна для высокоскоростного вращающегося оборудования, такого как центрифуги и фрикционные шайбы. Это предотвращает преждевременный выход подшипников из строя и чрезмерный шум. Контрольные точки контроля качества во время сварки и механической обработки предотвращают разрушение конструкций под напряжением при многосменной работе. Центрифуга, вращающаяся со скоростью 1200 об/мин с небольшим дисбалансом, разрушит основные подшипники за несколько недель. Прежде чем принять оборудование, попросите показать показания динамической балансировки для всех высокоскоростных роторов.
Точно спроектированные переходы защищают прибыль владельца завода. Транспортные каналы и циклонные сепараторы должны быть идеально выровнены. Это предотвращает потерю пластиковых хлопьев и гранул во время перехода между этапами обработки. Плохо спроектированные переходы воздуходувки создают мертвые зоны, в которых материал накапливается, разлагается и в конечном итоге загрязняет основной поток продукта. Гладкие, полированные внутренние сварные швы на всех трубах пневмотранспорта не подлежат обсуждению.
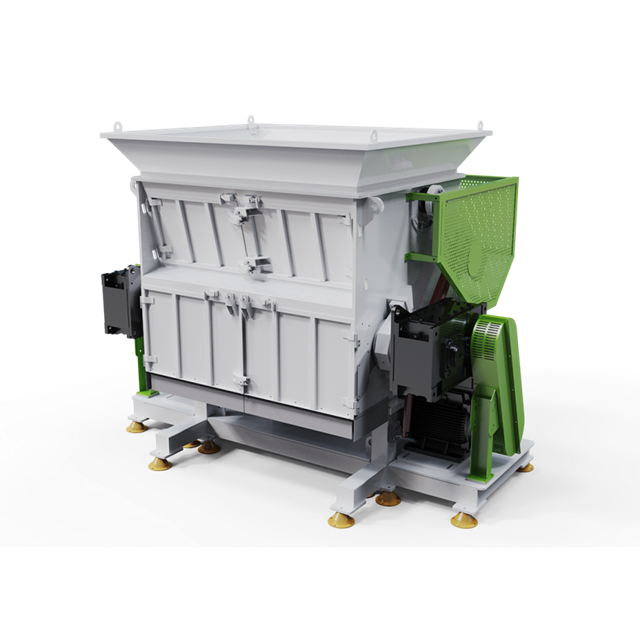
Пропуск заводской предварительной сборки часто приводит к отсутствию структурных переходов. Это приводит к несовместимости трубопроводов или электрическим неисправностям во время установки на объекте. Это приводит к неделям дорогостоящего устранения неполадок на местах. Предварительная сборка снижает эти риски при внедрении еще до того, как оборудование покинет предприятие. Вы хотите, чтобы ошибки были найдены на их этаже, а не на вашем.
Строгий контрольный список FAT не подлежит обсуждению. Он должен охватывать структурную целостность, испытания двигателя под нагрузкой, анализ потребляемого тока и проверку защитной блокировки. Присутствие покупателя, будь то физическое или в прямом эфире, требуется во время финального тестирования в условиях моделирования. Не принимайте видео с работающей пустой машиной. Потребуйте увидеть потребляемую мощность главного двигателя экструдера при обработке вашего конкретного материала.
Тестирование полной линии мойки пластика требует как сухой, так и влажной фазы. Сухие прогоны проверяют вращение двигателя, выравнивание конвейера, поток воздуха от вентилятора и базовые уровни вибрации. Перед отправкой влажные испытания проверяют расход воды, давление насоса и целостность утечек в поплавковых резервуарах и фрикционных шайбах. Мокрый пробег выявляет плохо загерметизированные подшипники и неадекватные дренажные уклоны, которые совершенно не видны при сухом пробеге.
Пропуск образца сырья через экструзионную линию имеет жизненно важное значение. Он проверяет стабильность давления расплава, эффективность дегазации и однородность гранул в системе гранулирования пластика . Этот шаг подтверждает, что пропускная способность соответствует договорным гарантиям с использованием определенных потоков отходов. Если в контракте указано 1000 кг/час, FAT должен продемонстрировать устойчивую производительность 1000 кг/час без преждевременного засорения фильтра расплава или без выталкивания пластика из вентиляционных отверстий дегазации.
Разбивка всей линейки на основные функциональные модули позволяет провести тщательную оценку. Он раскрывает техническую глубину и возможности сквозной интеграции производителя. Вы должны оценивать каждый этап как отдельную единицу и как часть непрерывного процесса.
Оборудование для предварительной подготовки создает основу для повышения эффективности. Оцените разрыватели тюков, барабаны и магнитные сепараторы. Усовершенствованные системы сортировки в оптическом и ближнем инфракрасном диапазоне (NIR) изолируют определенные полимеры, такие как ПЭТ, ПЭВП, ПП и ПЭНП, до начала измельчения. Если вы загрузите смешанные тюки в измельчитель без надлежащей предварительной сортировки, вы потратите огромное количество энергии на переработку материала, который в конечном итоге будет отбракован в дальнейшем.
Оцените конструкцию ротора, доступность сита и гидравлические толкающие механизмы на предмет максимальной эффективности. Оцените крутящий момент и амортизирующие свойства коробки передач. Автоматизация устранения застреваний, такая как автоматический реверс ротора, обеспечивает движение линии без ручного вмешательства. Сетка гранулятора должна быть доступна в течение нескольких минут для очистки и замены. Если для замены экрана требуется два механика в час, ваши затраты на простои резко возрастут.
Проанализируйте последовательность расставания. Сюда входит разделение по плотности, высокоскоростное трение и термическая промывка для удаления клея и этикеток. Замкнутые системы фильтрации и рециркуляции воды сводят к минимуму потребление коммунальных услуг. Они также обеспечивают соблюдение строгих местных правил сброса сточных вод. Плохо спроектированная фрикционная шайба оставит бумажную массу прикрепленной к пластиковым чешуйкам, которые сразу же обуглятся и почернеют, как только попадут в экструдер.
Фаза экструзии требует специального проектирования. Сотрудничество со специализированным заводом по производству машин для гранулирования пластика обеспечивает правильное соотношение L/D и геометрию шнека. Они должны соответствовать конкретным полимерам, различая пленки ПЭ/ПП с высоким уровнем загрязнения и жесткие хлопья ПЭТ. Оцените передовые системы дегазации для печатных материалов. Сравните технологии фильтрации расплава, такие как гидравлические сменные пластинчатые сита или автоматические лазерные фильтры. Выбирайте методы гранулирования в зависимости от целевого сорта смолы. Грануляция с водяными кольцами хорошо подходит для ПЭ/ПП, но ПЭТ требует гранулирования под водой или прядей, чтобы предотвратить поглощение влаги.
Подготовка на заводе сильно влияет на подготовку объекта покупателя. От него зависят общие сроки проекта и операционная рентабельность. Правильное планирование сводит к минимуму время простоя и ускоряет путь к производству. Точные размеры, требования к мощности и расход воды потребуются за несколько месяцев до прибытия оборудования.
Завод должен предоставить 3D-чертежи компоновки. Эти карты коммунальных услуг для электроэнергии, воды и сжатого воздуха. Они также определяют разрешения на техническое обслуживание и поток материалов. Длина конвейеров, высота разгрузки и бункеры для хранения должны быть адаптированы к существующим ограничениям здания и высоте потолков. Силос, высота которого на два метра превышает высоту вашей крыши, приведет к огромным задержкам при установке и потребует дорогостоящих структурных изменений вашего здания.
Оцените использование признанных на международном уровне электрических компонентов. Такие бренды, как Siemens, Schneider, ABB или Omron, гарантируют соответствие местным стандартам и возможность замены. Интеграция систем SCADA позволяет осуществлять удаленное устранение неполадок, оповещения о профилактическом обслуживании и регистрацию рабочих данных. Если контактор выходит из строя, вам нужно иметь возможность купить замену в местном магазине электроснабжения, а не ждать, пока запатентованная деталь будет доставлена из-за границы.
Интегрируйте системы извлечения и фильтрации летучих органических соединений (ЛОС) в порты дегазации экструзии. Это обеспечивает чистое качество воздуха в помещении и соответствие местным требованиям по выбросам. Варианты акустической изоляции необходимы для зон с высоким уровнем шума, таких как грануляторы и высокоскоростные центрифуги. Звукоизоляция вокруг главных дробилок может снизить уровень окружающего шума со 110 децибел до управляемых 85 децибел, защищая ваш персонал и соблюдая правила гигиены труда.
Оценить энергосберегающие технологии для оптимизации эксплуатационных расходов. Электромагнитный индукционный нагрев экструдеров обеспечивает более высокую эффективность, чем традиционные керамические ленты. Затраты на рабочую силу можно снизить за счет автоматизации, включая роботизированную разгрузку коробок, автоматическую упаковку и поточный мониторинг влажности. Переход на лазерный плавкий фильтр непрерывного действия может стоить дороже, но это исключает трудозатраты на ручную замену сеток и обеспечивает круглосуточную работу экструдера.
Планирование логистики требует надежной стратегии контейнеризации. Защитная упаковка от морской коррозии и модульная транспортировка сокращают расходы на транспортировку. Инженеры, отправленные на завод, играют жизненно важную роль в надзоре за объектом, окончательном вводе в эксплуатацию и обучении местных операторов. Убедитесь, что в контракте четко указано, сколько инженеров прибудет, как долго они останутся и каких конкретных этапов обучения они должны достичь до окончательного подписания.
О: Стандартный срок составляет от 3 до 6 месяцев. Этот период охватывает инженерное проектирование, изготовление по индивидуальному заказу, заводскую предварительную сборку и комплексные заводские приемочные испытания (FAT) перед контейнеризацией и отправкой.
Ответ: Предварительная сборка выявляет проблемы с выравниванием, электрические неисправности, конфликты труб и отсутствие переходов, пока оборудование еще находится на заводе. Раннее решение этих проблем экономит недели дорогостоящего и утомительного устранения неполадок на месте.
Ответ: Сосредоточьтесь на их инженерной глубине. Подчеркните важность индивидуальной конструкции шнека, адаптированной к вашему полимеру, эффективности дегазации, передовой технологии фильтрации расплава, энергоэффективных методов нагрева и проверяемых испытаний производительности во время FAT.
Ответ: Основные модули обычно включают в себя разрыватели тюков, барабаны, мокрые грануляторы, высокоскоростные фрикционные моечные машины, резервуары для разделения поплавков и поплавков, центробежные сушилки и системы термической сушки, все они соединены автоматизированными конвейерами для обработки материалов.
А: Да. Производители комплексного оборудования проектируют и производят обе системы. Такой подход из одного источника обеспечивает плавную интеграцию, унифицированное управление ПЛК и синхронизированную пропускную способность от грязных хлопьев до окончательно чистых окатышей.


