
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-17 Происхождение:Работает


Ежегодно в нашу глобальную экосистему попадает более 350 миллионов тонн пластиковых отходов. Как нам эффективно обработать этот огромный объем? Ответ кроется в заводских цехах. Основой почти каждого успешного предприятия по переработке отходов является одношнековый экструдер.
Многие руководители заводов знают, что на первый взгляд делает это оборудование. Поступают необработанные отходы, а выходят чистые пеллеты. Но по-настоящему понять основную механику – это совсем другая история. Понимание этих термодинамических и физических концепций позволяет операторам оптимизировать настройки. Вы можете сократить потребление энергии. Вы можете значительно улучшить качество конечных переработанных пеллет. В этом руководстве раскрывается основная механика. Мы изучим важнейшие компоненты и продемонстрируем, как освоение этой динамики меняет производительность вашего производства.
Ключевые выводы
Глобальные требования требуют увеличения содержания постпотребительской смолы в новой упаковке. Этот сдвиг в отрасли требует оборудования для переработки отходов, способного обрабатывать отходы с непостоянной объемной плотностью и различными уровнями загрязнения. Одношнековый экструдер представляет собой надежную машину непрерывного действия. Он служит сердцем индустрии переработки полимеров.
По своей сути он использует один вращающийся винт Архимеда, помещенный в тщательно обработанный и нагретый металлический цилиндр. Его основная функция проста, но требует физических усилий. Он плавит, смешивает и перекачивает твердые полимерные материалы в непрерывную вязкую жидкость. Затем эту жидкость пропускают через матрицу для создания определенной формы.
В заводских цехах это оборудование устраняет разрыв между необработанными отходами и сырьем, пригодным для повторного использования. Вы можете кормить его промытыми хлопьями, измельченными твердыми отходами или уплотненной пленкой. Экструдер преобразует эту хаотичную смесь в высококачественные однородные пластиковые гранулы. Наличие всего одного вращающегося вала делает это оборудование очень надежным. Его проще обслуживать и он чрезвычайно экономически эффективен по сравнению со сложными альтернативами с несколькими винтами.
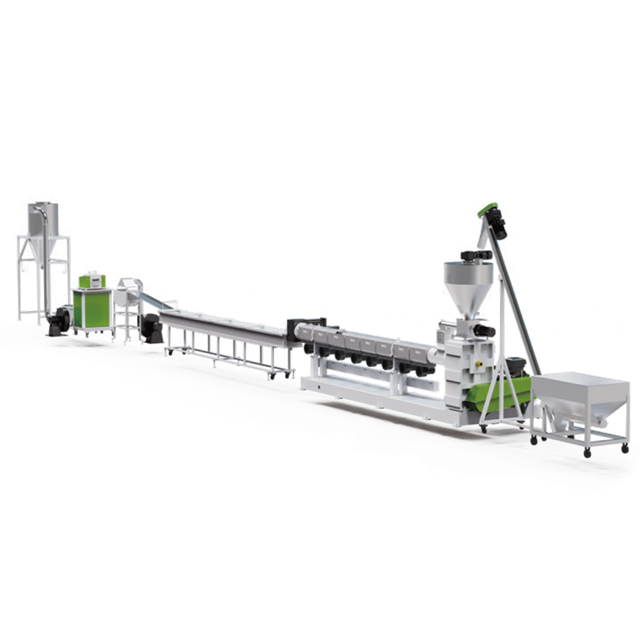
Чтобы полностью оптимизировать производственный цикл, инженеры должны визуализировать механику внутри закрытого ствола. Экструзия – это не просто применение тепла до тех пор, пока пластик не превратится в жидкость. Это сложный термодинамический и механический балет. Винт геометрически разделен на три отдельные зоны. Каждый из них выполняет определенную инженерную функцию по мере продвижения материала от входного отверстия к матрице.
Путешествие начинается, когда оператор или автоматизированный конвейер помещает необработанный пластик в загрузочный бункер. На этом начальном участке витки винтов глубокие. Громкость канала на максимуме. Основная цель здесь — улавливать твердые пластиковые хлопья и эффективно транспортировать их вперед. Преждевременного плавления следует избегать любой ценой.
С точки зрения физики эта зона полностью работает по принципу трения. Пластик должен приклеиться к внутренней стенке неподвижной бочки. Одновременно он должен скользить по полированной поверхности вращающегося винта. Если трение против винта становится слишком высоким, материал просто вращается на месте. Инженеры называют это разочаровывающее явление мостом. Для борьбы с этим ствол в зоне подачи оснащен рубашками водяного охлаждения. Это поддерживает высокий коэффициент трения о стенку цилиндра и обеспечивает постоянный объемный расход.
Когда твердый пластик с силой выталкивается вперед, он попадает в переходную зону. Именно здесь происходит самая драматическая физическая трансформация. Диаметр корня винта постепенно увеличивается. Такой выбор конструкции приводит к уменьшению глубины канала между винтом и стволом.
Этот уменьшающийся объем агрессивно сжимает пластик. Когда материал сжимается, захваченный окружающий воздух вытесняется назад и выбрасывается через бункер. Пластик подвергается интенсивному механическому сдвигу. Внешние нагревательные ленты обеспечивают необходимую тепловую энергию. Однако до 80 процентов тепла, необходимого для плавления пластика, генерируется за счет внутреннего трения. Молекулы полимера трутся друг о друга и о металлические поверхности под огромным давлением. Образуется лужа расплава. Он постепенно разрушает твердый слой пластика, пока вся масса не превратится в текучую жидкость.
Последняя секция шнека – это зона дозирования. К моменту достижения полимером этой стадии он должен быть полностью свободен от твердых частиц. Глубина канала здесь невелика и остается постоянной на всех остальных пролетах.
Термическая гомогенизация является основной целью. Эта зона обеспечивает равномерную температуру и вязкость расплава. Он также создает достаточное давление напора, чтобы протолкнуть тяжелую жидкость через устройство смены сеток и головку. Точный баланс сопротивления и давления определяет конечную производительность. Движущийся поток тянет материал вперед за счет вращения. Поток под давлением толкает материал назад из-за сопротивления матрицы.
Бесшовное исполнение основано на прочных механических компонентах, работающих в идеальной гармонии. При инвестировании в надежную машину для гранулирования пластика понимание этих деталей имеет решающее значение для долгосрочного обслуживания и прибыльности.
Бункер: это воронка для приема сырья. Для легких материалов, таких как хлопья пленки ПЭВД, в бункерах предусмотрены устройства принудительной подачи. Они искусственно увеличивают объемную плотность до того, как материал попадет в шнек.
Бочка и нагреватели. В этом стационарном толстостенном металлическом цилиндре находится винт. В современных конструкциях используются несколько зон электрических нагревательных лент и охлаждающих вентиляторов. Это позволяет операторам точно манипулировать температурным профилем. Биметаллические сплавы часто используются для защиты от абразивного износа из-за загрязненных отходов.
Винт: Абсолютное ядро механизма. Он изготовлен из высокопрочной стали и покрыт износостойкими покрытиями. Конкретная геометрия определяет успех плавления.
Коробка передач и двигатель. Для преодоления огромного сопротивления вращению твердых полимеров требуется коробка передач с высоким крутящим моментом. Мощные упорные подшипники поглощают огромное обратное давление, возникающее во время экструзии.
Помимо простой механики, инженерный успех зависит от таких важных показателей, как степень сжатия. Математически это отношение глубины полета в зоне подачи к глубине полета в зоне дозирования. Это определяет, насколько агрессивно сжимается пластик.
Разные полимеры по своей природе требуют разных степеней сжатия. Жесткий кристаллический ПЭТ требует осторожного сжатия, обычно около 2,0:1, чтобы избежать чрезмерного разрушения при сдвиге. Пушистая пленка из полиэтилена низкой плотности требует очень агрессивного сжатия, до 4,5:1, для уплотнения материала и вытеснения захваченного воздуха. Использование неправильного соотношения неизбежно приводит к катастрофическим сбоям обработки. Вы можете увидеть вспенивание на матрице или разрушение молекулярных цепей.
Не менее важно соотношение длины и диаметра. Более высокое соотношение L/D обеспечивает более длинный ствол. Это увеличивает время пребывания пластика, обеспечивая полное плавление и высокую стабильность давления накачки.
При модернизации предприятия инженеры часто спорят между одновинтовой и двухвинтовой технологиями. Оба обладают явными механическими преимуществами. Их применение полностью зависит от вашего сырья и конечных целей.
| Особенность | одношнекового экструдера | Двухшнековый экструдер |
|---|---|---|
| Механизм | Трение и сопротивление потоку | Положительное смещение |
| Основное приложение | Стандартная переработка и гранулирование | Комплексное компаундирование и удаление летучих веществ |
| Стоимость обслуживания | Низкий | Высокий |
| Возможность смешивания | Умеренный | Отличный |
| Генерация давления | Очень высокий | Умеренный |
Одношнековые установки отлично подходят для создания высокого напора, необходимого для проталкивания вязких расплавов через плотные фильтрационные сетки. Это делает их бесспорными лидерами в решении стандартных задач по переработке отходов.
В профессиональной переработке отходов просто не существует универсального подхода. Истинная ценность этого оборудования проявляется, когда оно адаптировано к конкретным реологическим свойствам.
Полипропилен и полиэтилен доминируют в потоке бытовых отходов. При жестком измельчении из бутылок или труб оборудование должно обеспечивать высокую производительность, сохраняя при этом надежную стабильность давления. Для таких сложных условий эксплуатации операторы полагаются на специальную линию гранулирования ПП-ПЭ . В этих усовершенствованных установках используются оптимизированные геометрии винтов с определенным соотношением L/D, часто достигающим 30:1 или 36:1. Это эффективно плавит жесткие полиолефины без ухудшения их молекулярной массы. Полученные гранулы сохраняют высокую прочность на разрыв, необходимую для последующего литья под давлением.
Полиэтилентерефталат представляет собой совершенно другое термодинамическое препятствие. ПЭТ очень гигроскопичен. При экструзии с остаточной влажностью он подвергается гидролитическому разложению. Конечный продукт становится хрупким и бесполезным. При настройке специализированной линии гранулирования пластика для ПЭТ экструдер требует серьезной модификации. Эти устройства оснащены специализированными барьерными шнеками с низким сдвиговым усилием и обширными зонами вакуумной вентиляции вдоль ствола. Эти важные модификации удаляют влагу и летучие газы во время фазы плавления. Это безопасно сохраняет внутреннюю вязкость полимера.
Даже при использовании оборудования высшего уровня операторы неизбежно сталкиваются с аномалиями обработки. Диагностика этих проблем через призму физики экструзии позволяет быстро принять корректирующие меры.
Помпаж: это проявляется в виде циклических колебаний скорости вывода на кристалле. Это приводит к неравномерности размеров гранул. Всплеск почти всегда является проблемой, связанной с транспортировкой твердых частиц в зоне подачи. Если легкий материал застревает в бункере, шнек истощен. Проверьте подачу охлаждающей воды в питающее отверстие, чтобы предотвратить преждевременное таяние. Убедитесь, что устройства принудительной подачи синхронизированы с частотой вращения главного шнека.
Плохое качество плавления: если экструдированные пряди содержат твердые комки или гели, пластик не достигает термической гомогенизации. Полимер слишком быстро проходит через переходную зону. Уменьшение скорости вращения шнека увеличивает время пребывания. Это позволяет материалу поглощать больше тепла. Проверка на наличие перегоревших лент нагревателя также является необходимым первым шагом.
Перегрев и деградация. Когда расплав выходит из фильеры обесцвеченный или дымящийся, полимерные цепи разрушаются. Причиной обычно является чрезмерное сдвиговое трение в зоне дозирования. Уменьшение скорости шнека уменьшает механическое трение. Сильно засоренные сетчатые фильтры также создают чрезмерное противодавление. Смена экрана часто немедленно устраняет скачок температуры.
Элегантность одношнекового экструдера заключается в блестящем сочетании механической простоты и сложной термодинамической эффективности. Использование точной геометрии шнеков для подачи, сжатия, плавления и перекачки полимера делает эту технологию основой глобальной экономики замкнутого цикла.
Понимание тонкой взаимосвязи между трением, теплом сдвига и степенью сжатия является первым шагом к осуществлению высокорентабельной деятельности. Выбор правильной конструкции шнека и конфигурации ствола определяет рыночную стоимость вашего конечного продукта. Найдите время, чтобы тщательно оценить свои текущие материальные потоки.
Готовы модернизировать свою инфраструктуру переработки для достижения максимальной производительности и энергоэффективности? Изучите широкий спектр высокопроизводительных экструзионных решений в Jwell, чтобы найти именно то оборудование, которое соответствует вашим производственным требованиям.
Соотношение L/D означает отношение длины к диаметру. Это важнейшая инженерная спецификация, описывающая длину винтовой секции, деленную на ее внешний диаметр. Более высокое соотношение L/D обеспечивает более длинный ствол. Это увеличивает время пребывания пластика, обеспечивая более тщательное плавление и более стабильное давление накачки.
Хотя базовый каркас предназначен для работы с большинством термопластов, конструкция внутреннего винта должна быть строго индивидуальной. Различные пластмассы имеют разные точки плавления и коэффициенты трения. Шнек, разработанный с высокой степенью сжатия для рыхлой полиэтиленовой пленки, может вызвать серьезную термическую деградацию, если он используется для жесткого ПЭТ. Геометрия всегда должна соответствовать термодинамике конкретного материала.
Методы охлаждения полностью зависят от типа полимера и желаемой формы гранул. При гранулировании с водяным кольцом расплав сразу же разрезается на поверхности матрицы и выбрасывается в кольцо с циркулирующей водой. В процессе гранулирования прядей длинные пряди проходят через ванну с водяным охлаждением перед их измельчением. При подводном гранулировании поверхность матрицы полностью погружается в воду, разрезая полимер непосредственно в воде и создавая гранулы идеальной сферической формы.
Рабочие температуры сильно различаются в зависимости от конкретного обрабатываемого полимера. Полиолефины, такие как полиэтилен и полипропилен, обычно работают при температуре от 180 до 240 градусов по Цельсию. Конструкционные пластики, такие как ПЭТ или нейлон, требуют гораздо более высоких температурных профилей, часто превышающих 270 градусов по Цельсию. Операторы должны точно откалибровать нагревательные ленты в различных зонах ствола, чтобы они соответствовали температуре плавления сырья, не вызывая термического разложения.
Производительность в первую очередь определяется диаметром шнека, глубиной канала в зоне дозирования и частотой вращения. Инженеры рассчитывают теоретическую мощность, уравновешивая поток сопротивления, движущийся вперед, и поток давления, отталкиваемый назад от сопротивления матрицы. В реальных условиях насыпная плотность сырья и эффективность зоны подачи также сильно влияют на конечный выход в килограммах в час.


