
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-21 Происхождение:Работает


Современное производство во многом зависит от передовых технологий экструзии. Он надежно и эффективно превращает сырье в высокопроизводительную продукцию. Выбор неправильного технологического оборудования серьезно снижает прибыльность бизнеса. Некачественное оборудование увеличивает время простоя, увеличивает затраты на техническое обслуживание и создает огромные материальные отходы. К счастью, системы двухшнековых экструдеров решают эти сложные проблемы обработки во многих отраслях промышленности. В этом подробном руководстве мы подробно рассмотрим, как эти сложные машины работают в заводских цехах. Мы изучим рецептуру полимеров, выбор оборудования и передовые методы работы, чтобы помочь вам оптимизировать вашу производственную линию.
Прежде чем исследовать сложные промышленные применения, мы должны четко понять фундаментальную механику. Эти машины представляют собой масштабную техническую модернизацию по сравнению с традиционными одновинтовыми установками. Они специально разработаны с нуля для решения сложных задач по смешиванию, реагированию и компаундированию, с которыми стандартное оборудование просто не может справиться.
По своей сути система состоит из двух вращающихся винтов, расположенных внутри точно обработанного цилиндра с контролируемой температурой. В зависимости от ваших конкретных требований к обработке эти винты могут иметь различные конфигурации. Наиболее распространенные конструктивные варианты включают конструкции с зацеплением или без зацепления. В заводских цехах вы также увидите установки с сонаправленным или встречным вращением.
В современном производстве полимерных компаундов двухшнековый экструдер с совмещенным зацеплением прочно зарекомендовал себя как отраслевой стандарт. Конструкция с зацеплением позволяет одному винту непрерывно вытирать корень другого. Это создает высокоэффективный механизм самоочистки. Поскольку валы вращаются с высокой скоростью (часто до 600 об/мин в продвинутых моделях), они захватывают сырье и транспортируют его вперед. Машина плавит полимер посредством интенсивного механического сдвига и точного нагрева ствола. Он тщательно перемешивает рецептуру и в конечном итоге прокачивает вязкий расплав через специальную фильеру.
Одношнековые экструдеры почти полностью полагаются на трение. Трение между материалом и стенкой цилиндра перемещает и расплавляет полимер. Этот механизм отлично подходит для простой экструзии профилей или производства базовых труб. Однако одношнековые машины испытывают трудности при сложном смешивании или работе с высоконаполненными смесями.
И наоборот, двухшнековые экструдеры работают по принципу прямого вытеснения. Материал непрерывно перемещается от одного шнека к другому по схеме восьмерки. Это уникальное механическое действие обеспечивает превосходное распределительное смешивание. Он равномерно распределяет различные материалы по полимерной матрице. Он также обеспечивает интенсивное дисперсионное перемешивание, разрушая стойкие агломераты под действием высоких усилий сдвига. Опираясь на эту механическую основу, двойные винты обеспечивают невероятно точный контроль температуры. Это предотвращает термическую деградацию термочувствительных материалов при высокоскоростной обработке.
| Особенность | одношнекового экструдера. | Системы подачи |
|---|---|---|
| Основная функция | Плавка, транспортировка и формовка труб или профилей. | Соединение, смешивание, реакция и удаление летучих веществ. |
| Возможность смешивания | Ограниченный; во многом зависит от высокого трения. | Отличный; использует точные, настраиваемые силы сдвига. |
| Транспортировка материалов | Зависит от трения. | Положительное смещение. |
| Самоочистка | Плохо или нет, требуется ручная продувка. | Превосходно благодаря переплетению конструкций. |
| Эффективность дегазации | Низкий. | Высокий уровень благодаря множеству встроенных вакуумных зон. |
Промышленность пластмасс и полимеров остается крупнейшим бенефициаром двухшнековой технологии. Способность точно управлять скоростью сдвига, контролировать время пребывания и поддерживать строгие температурные профили делает это оборудование незаменимым для передовой технологии материалов.
Компаундирование полимеров — это сложный процесс смешивания базовых полимеров с различными добавками. Производители обычно используют эти машины для смешивания необработанных первичных полимеров с функциональными наполнителями, такими как стекловолокно, тальк, карбонат кальция или антипирены. Например, когда поставщику автомобилей нужен легкий, но сверхжесткий компонент приборной панели, операторы используют модульную конструкцию винтов. Они устанавливают блоки для замешивания, чтобы прикладывать точные усилия сдвига. Это действие разрушает стекловолокна и равномерно распределяет их по полимерной матрице. Важно отметить, что это достигается без разрушения базовой смолы.
Помимо физического смешивания, оборудование функционирует как высокоэффективный химический реактор непрерывного действия. При реактивной экструзии сложные химические реакции происходят непосредственно внутри расплава высоковязкого полимера. Это происходит быстро, когда материал перемещается по длине цилиндра экструдера.
Этот специализированный процесс включает полимеризацию, прививку полимера и химическую сшивку. Экструдер обеспечивает интенсивное перемешивание, быструю передачу тепла и строго контролируемое распределение времени пребывания. Следовательно, он облегчает химические реакции гораздо быстрее и более предсказуемо, чем традиционные реакторы периодического действия. Этот непрерывный метод пользуется большим спросом при производстве термопластичных эластомеров и модифицированных конструкционных пластмасс.
При переработке полимеров летучие вещества часто инкапсулируются в расплаве. К ним относятся влага из окружающей среды, непрореагировавшие мономеры, остаточные растворители и захваченные газы. Если их не контролировать, эти летучие вещества вызывают микроскопические пустоты и структурные дефекты в конечном отформованном изделии.
Двухшнековые экструдеры превосходно справляются с удалением летучих веществ. Инженеры настраивают винты так, чтобы создавать определенные зоны частичного заполнения и быстрого обновления площади поверхности. Путем установки мощных вакуумных портов именно в этих местах вдоль ствола происходит принудительное удаление захваченных газов. Этот важный шаг обеспечивает получение плотного, чистого и бездефектного конечного продукта.
Глядя на последние события в сфере производства, мировой рынок экструзии переживает масштабный сдвиг в сторону цифровизации и устойчивой обработки. Текущий анализ рынка указывает на сильный спрос на биопластики, такие как PLA и PBAT. Эти биоразлагаемые полимеры очень чувствительны к сдвигу и склонны к термическому разложению. Современные экструзионные платформы адаптируются к усовершенствованным внутренним контурам охлаждения и оптимизированной геометрии шнеков для эффективной обработки этих экологически чистых материалов. Более того, интеграция Индустрии 4.0 становится стандартом. Руководители предприятий теперь полагаются на интеллектуальные датчики Интернета вещей для мониторинга давления расплава, вязкости и температурных колебаний в режиме реального времени непосредственно внутри бочки. Это стимулирует производство, управляемое данными, и сводит к минимуму непредвиденные простои.
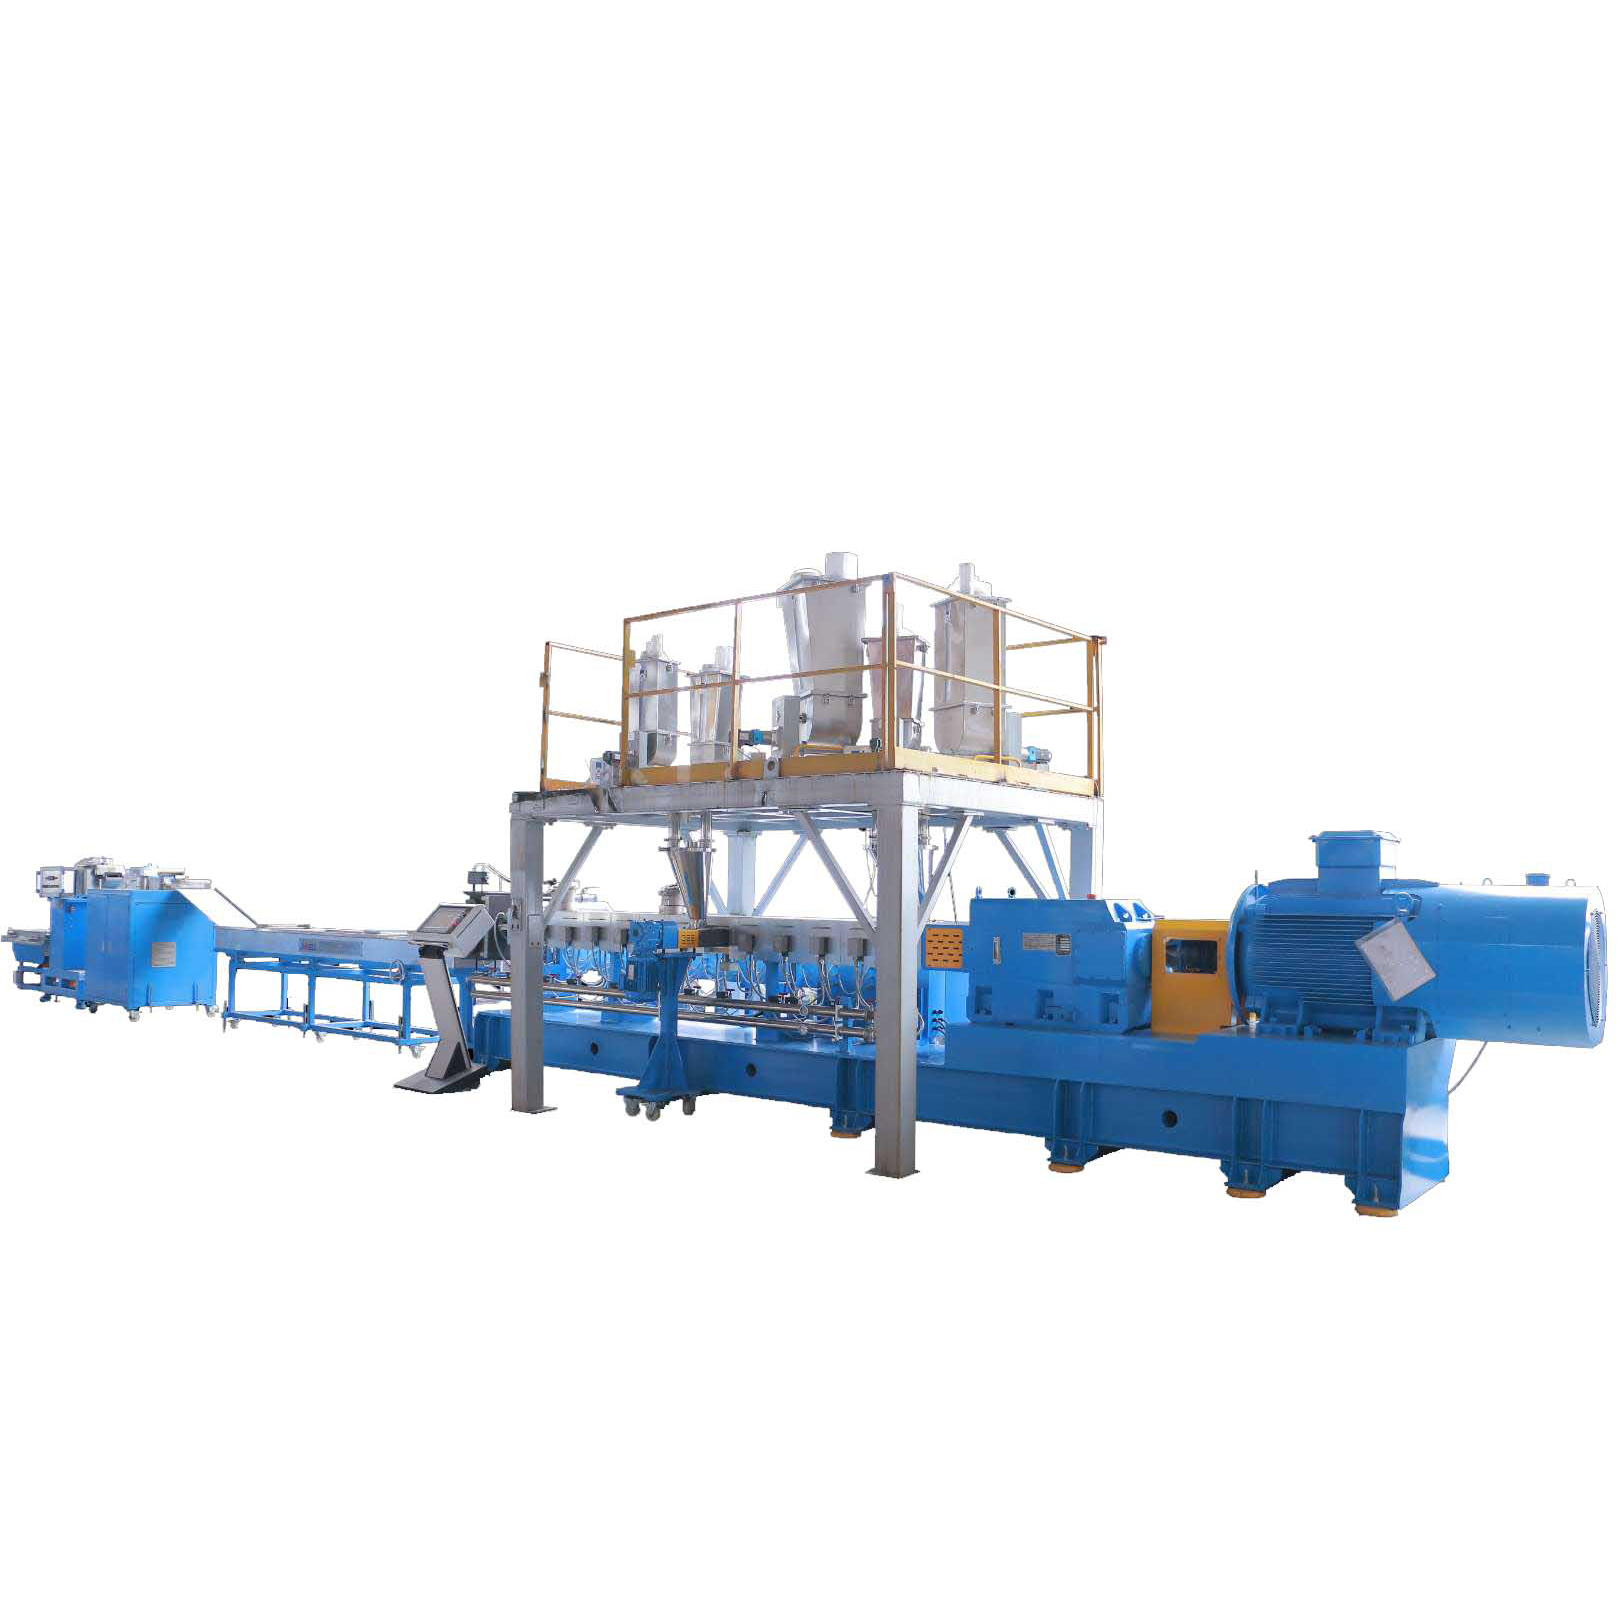
Преобразование непрерывного потока сырого расплава полимера в однородные гранулы является важнейшим промежуточным этапом в глобальной цепочке поставок. Гранулы имеют высокую объемную плотность, беспрепятственно поступают в последующие автоматизированные машины и равномерно плавятся во время формирования конечного продукта.
Высокопроизводительная машина для гранулирования пластика предназначена для переработки смешанных материалов или переработанных пластмасс в стандартизированные гранулы. Независимо от того, производит ли предприятие смеси первичных смол или перерабатывает бытовые отходы, установка гранулирования в конечном итоге определяет конечное качество. Качественное гранулирование сводит к минимуму пылеобразование, предотвращает комкование и обеспечивает равномерную объемную подачу на всех последующих этапах производства.
Мастербатчи представляют собой высококонцентрированные смеси пигментов или функциональных добавок, инкапсулированные в смолу-носитель. Производство ярких цветных мастербатчей требует интенсивного дисперсионного смешивания. Система должна гарантировать, что микроскопические частицы пигмента не агломерируются. Двухшнековая установка обеспечивает необходимое напряжение сдвига для разрушения этих пигментов, обеспечивая яркую окраску без полос на потребительских товарах.
Точно так же конструкционные пластики, такие как ПК, ПА и ПЭТ, требуют бескомпромиссного управления температурой. Эти передовые материалы обладают невероятно узкими температурными окнами обработки. Сложные внутренние системы охлаждения и обогрева, встроенные в ствол, поддерживают строгие температурные профили. Это предотвращает деградацию полимера при достижении необходимой гомогенизации расплава.
Промышленное гранулирование пластика играет основополагающую роль в современной экономике замкнутого цикла. Постпотребительские и постпромышленные пластиковые отходы должны быть тщательно очищены, расплавлены, отфильтрованы и преобразованы в гранулы многоразового использования. Двухшнековые экструдеры очень эффективны при переработке отходов. Они легко справляются с меняющейся объемной плотностью материалов и исключительно высоким содержанием влаги.
Превосходные возможности дегазации удаляют запахи и остаточную влагу с промытых пластиковых хлопьев. Выходя за рамки простой переработки, операторы вводят модификаторы ударной вязкости или антиоксиданты непосредственно в экструдер. Это перерабатывает пластик, эффективно восстанавливая его механические свойства до почти исходного уровня.
Чтобы полностью понять применение этой технологии, потенциальные покупатели должны понимать, что экструдер — это всего лишь центральный двигатель. Он находится в гораздо более крупной интегрированной экосистеме.
Полная двухшнековая линия гранулирования состоит из нескольких синхронизированных компонентов, работающих в идеальной гармонии.
Конкретный режущий механизм, используемый в конце линии, должен идеально соответствовать реологическим свойствам полимера.
| Метод гранулирования. | Рабочий механизм, | наиболее подходящий для |
|---|---|---|
| Гранулирование прядей | Расплав выдавливают в пряди, охлаждают на водяной бане, сушат и разрезают роторным ротором. | Стандартный состав, жесткие пластики, такие как ПП, ПЭ, АБС. |
| Водокольцевое гранулирование | Расплав разрезается на поверхности матрицы вращающимися лезвиями и выбрасывается в циркулирующее кольцо воды. | Крупносерийное производство, материалы с хорошей прочностью расплава. |
| Подводное гранулирование | Резка происходит непосредственно на поверхности матрицы, полностью погруженной в камеру с водой под давлением. | Липкие материалы, эластомеры низкой вязкости и микрогранулы. |
Хотя переработка полимеров остается наиболее признанным вариантом использования, фундаментальные принципы непрерывного смешивания делают эти машины легко адаптируемыми. Лица, принимающие решения в различных областях, используют эту технологию, чтобы отказаться от неэффективной пакетной обработки.
В пищевой промышленности эта технология производит широкий спектр потребительских товаров. Пищевые экструдеры работают на принципах высокотемпературной кратковременной обработки. Этот метод готовит, формирует и расширяет сырые ингредиенты, сохраняя при этом жизненно важную пищевую ценность.
Типичные области применения включают воздушные закуски, сухие завтраки и текстурированный растительный белок. Отрасли производства кормов для животных и аквакультуры также в значительной степени полагаются на эту технологию. Aquafeed требует точного контроля плотности, чтобы гранулы плавали или тонули в зависимости от целевого вида. Возможности интенсивного смешивания обеспечивают равномерное распределение жиров и необходимых микроэлементов.
Фармацевтическая промышленность все чаще использует экструзию горячего расплава для решения критических проблем при разработке рецептур. Одной из основных проблем в разработке современных лекарств является плохая растворимость в воде многих активных ингредиентов. Используя установку с двумя микрошнеками, производители лекарств диспергируют эти активные ингредиенты на молекулярном уровне внутри полимерной матрицы.
В отличие от традиционного серийного производства, непрерывная экструзия обеспечивает превосходный контроль качества. Экструдер действует как смеситель непрерывного действия, время пребывания в котором строго контролируется. Это гарантирует, что деликатные активные ингредиенты не подвергаются чрезмерному тепловому стрессу.
В более широком химическом секторе эти машины функционируют как высокоэффективные реакторы непрерывного действия. Производители широко используют их для производства термоплавких клеев, самоклеящихся герметиков и промышленных порошковых покрытий. Для обработки клеев требуется оборудование, способное выдерживать экстремальные колебания вязкости. Взаимозацепляющиеся шнеки обеспечивают положительное смещение, необходимое для транспортировки высоковязких расплавов без застоя материала.
Инвестиции в передовые технологии экструзии требуют четкого понимания ее эксплуатационных преимуществ. Эти платформы предлагают явные инженерные преимущества, которые напрямую приводят к повышению качества продукции и эффективности производства.
Самым значительным преимуществом является исключительная способность смешивания. Смешивание при экструзии включает распределительное и диспергирующее действия. Распределительное смешивание переставляет различные компоненты для достижения однородной смеси. Дисперсионное смешивание применяет высокое напряжение сдвига для разрушения связных агломератов.
Машины совместного вращения превосходны одновременно в обоих случаях. За счет размещения специальных блоков перемешивания вдоль профиля шнека операторы точно манипулируют полем сдвига. В результате получается идеально однородный расплав, устраняющий структурные слабые места в конечном экструдированном продукте.
В условиях крупносерийного производства каждая минута простоя машины для очистки напрямую снижает прибыль. Застой материала вызывает деградацию полимера, что приводит к появлению черных пятен и ухудшению механических свойств. Вращающиеся в одном направлении винты имеют уникальный механизм самоочистки. Когда валы вращаются, гребень витка одного винта постоянно касается боковой поверхности другого.
Этот невероятно узкий зазор обеспечивает очень плотное распределение времени пребывания. Для производителей, меняющих несколько цветов или рецептур, эта функция самоочистки значительно сокращает время простоя машины и сводит к минимуму образование отходов.
Современные системы построены на легко адаптируемой модульной архитектуре. Как ствольные секции, так и внутренние винтовые элементы сегментированы. Винтовые элементы скользят по отдельности на шлицевом центральном валу.
Эта модульность обеспечивает гибкость, ориентированную на будущее. Если производитель решает перейти от производства стандартных полиолефинов к производству высоконаполненных инженерных пластиков, ему не нужно приобретать совершенно новое оборудование. Инженеры завода просто меняют конфигурацию профиля шнека и регулируют длину ствола в соответствии с новой рецептурой.
Выбор подходящего экструзионного оборудования является капиталоемким решением. Стандартизированный подход редко работает при начислении сложных процентов. Оборудование должно быть точно адаптировано к вашим конкретным свойствам материала и производственным целям.
Основополагающим шагом является согласование механических характеристик машины с вашими производственными целями. Пропускная способность во многом определяется имеющимся свободным объемом внутри ствола и максимальным крутящим моментом, который может передать редуктор.
Покупатели должны тщательно проанализировать удельную плотность крутящего момента. Для обработки материалов с низкой насыпной плотностью требуется машина с более высоким свободным объемом. И наоборот, обработка высоковязких конструкционных пластиков требует конфигураций с высоким крутящим моментом. Ищите системы, предлагающие высокую плотность крутящего момента, обычно от 11 до 13 Нм/см³ для сложных задач. Машина с недостаточным крутящим моментом будет испытывать постоянную нагрузку на двигатель и плохое качество смешивания.
Абразивный износ и химическая коррозия являются основными врагами экструзионного оборудования. При обработке составов, содержащих большое количество стекловолокна или антипиренов, стандартные стальные компоненты быстро разрушаются.
Крайне важно выбрать подходящую металлургию для винтовых элементов и гильз ствола. Для обработки абразивных материалов необходимы износостойкие биметаллические гильзы ствола. Винтовые элементы должны иметь передовую обработку, например, инструментальную сталь порошковой металлургии или покрытие из карбида вольфрама. Выбор правильных износостойких материалов существенно продлевает срок службы оборудования.
Помимо механических характеристик, надежность производителя оборудования имеет первостепенное значение. Внедрение полной производственной линии предполагает интеграцию сложных подсистем, от гравиметрических питателей до последующего режущего оборудования.
Покупателям следует отдавать предпочтение поставщикам, которые предлагают комплексную техническую поддержку, от первоначального тестирования до ввода в эксплуатацию на месте. Доступность запасных частей и быстрое техническое обслуживание являются решающими факторами. В промышленных условиях, где машины работают постоянно, даже незначительные сбои приводят к значительным финансовым потерям. Надежный партнер-производитель обеспечивает постоянную стабильность работы.
Применение технологии двухшнековых экструдеров охватывает широкий спектр отраслей промышленности. Он стимулирует постоянные инновации в производстве продуктов питания, фармацевтике и передовом химическом производстве. Однако его основополагающая роль в производстве полимерных компаундов и промышленном гранулировании остается одним из наиболее важных применений для мирового производства.
Инвестиции в качественную, правильно настроенную экструзионную линию – это стратегическое бизнес-решение. Эти системы напрямую повышают качество продукции и одновременно сокращают количество отходов. Если это оборудование тщательно подобрано к вашим конкретным требованиям к материалам, оно представляет собой надежную инвестицию. Предприятиям, желающим расширить свои технологические возможности, изучение обширного каталога на https://www.jwell-recycling.com поможет найти то, что точно соответствует вашим производственным потребностям. Консультации с опытными инженерами по экструзии для обсуждения индивидуальной настройки обеспечат работу вашей производственной линии с абсолютной максимальной эффективностью.
Основное различие заключается в их механической функции и способности смешивания. В одношнековом экструдере используется трение между полимером и стенками цилиндра для плавления и транспортировки материала. В основном он используется для формирования непрерывных профилей, таких как трубы. Напротив, в двухшнековом экструдере используются два взаимодействующих шнека для обеспечения положительного смещения. Такая конструкция обеспечивает мощные сдвиговые усилия, что делает ее превосходной для сложного дисперсионного и распределительного смешивания.
Да, эти системы очень эффективны для переработки вторсырья. Отработанные пластмассы часто содержат остаточную влагу и органические загрязнения. Двухшнековые машины имеют несколько специализированных зон вакуумной вентиляции вдоль цилиндра. Эти зоны эффективно извлекают летучие газы и влагу из расплава полимера. Их превосходные возможности смешивания также позволяют операторам легко добавлять модификаторы ударной вязкости для восстановления механических свойств переработанного пластика.
Капитальные вложения существенно различаются в зависимости от масштаба, объема производства и сложности. На стоимость сильно влияют требуемая выходная мощность, уровень автоматизации, размер двигателя и специфика металлургии. Системы, разработанные для высокоабразивных материалов с использованием современной порошковой металлургии, имеют более высокую начальную цену. Однако они предлагают гораздо более низкую совокупную стоимость владения благодаря увеличенному сроку службы компонентов.
Частота замены полностью зависит от абразивности обрабатываемых составов. Обработка стандартных первичных полиолефинов позволяет винтовым элементам прослужить несколько лет. Однако материалы с высоким содержанием стекловолокна могут изнашивать стандартные стальные элементы за считанные месяцы. Очевидным преимуществом модульной винтовой конструкции является то, что операторам необходимо заменять только определенные локализованные элементы, которые испытывают наибольший износ.
Соотношение длины и диаметра определяет время пребывания и производительность машины. Для стандартных задач компаундирования типично соотношение от 36 до 48. В очень сложной реактивной экструзии или процессах, требующих интенсивного удаления летучих веществ, могут использоваться удлиненные цилиндры с соотношением 52 к 64. Модульная природа этих машин позволяет инженерам добавлять или удалять секции цилиндра для достижения идеального соотношения для конкретных материалов.
Плотность крутящего момента измеряет величину вращательной силы, которую редуктор может безопасно приложить относительно свободного объема внутри ствола. Высокая плотность крутящего момента абсолютно важна при обработке высоковязких конструкционных пластмасс или сильнонаполненных компаундов при более низких температурах плавления. Машина с высокой плотностью крутящего момента может поддерживать высокую производительность без остановки двигателя, обеспечивая равномерное дисперсионное смешивание и более высокую общую эффективность производства.


