
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Знаете ли вы, что выбор экструзии существенно определяет размер прибыли предприятия по переработке отходов? Выбор неправильного оборудования может серьезно повредить вашей прибыли. Это часто приводит к чрезмерным счетам за электроэнергию и постоянной головной боли при обслуживании. Руководителям предприятий часто приходится с трудом ориентироваться на рынке сложного оборудования, разрываясь между противоречивыми спецификациями и агрессивными рекламными предложениями.
Мы можем прояснить этот процесс, тщательно изучив системы одношнековых экструдеров. В этом подробном руководстве вы познакомитесь с их основными принципами работы и эмпирическими преимуществами. Вы поймете, почему они остаются бесспорными рабочими лошадками современных операций по восстановлению пластика.
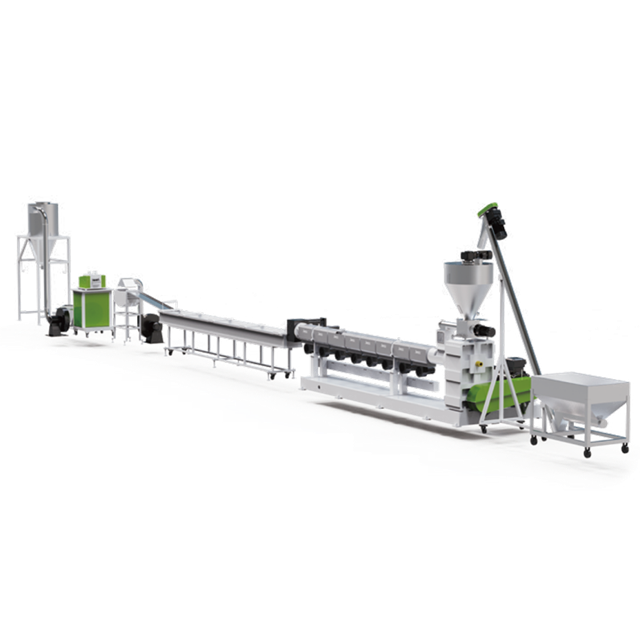
Зайдите на любой шумный завод по переработке отходов, и вы, скорее всего, услышите устойчивый ритмичный гул одношнекового экструдера. Это оборудование действует как двигатель фазового перехода любой стандартной машины для гранулирования пластика . Он берет твердое пластиковое сырье неправильной формы, такое как жесткие хлопья или рыхлый измельченный материал, и превращает его в непрерывный однородный расплавленный полимер. Затем этот вязкий пластик пропускают через прецизионную матрицу для создания определенных форм. Инженерное великолепие полностью заключается в его простоте: уникальный вращающийся винт помещен в прочный нагреваемый цилиндрический корпус.
Рабочий процесс этого оборудования представляет собой непрерывный термодинамический и механический баланс. Обычно его разделяют на три основных действия: транспортировку твердого вещества, плавление и перекачку. Когда сырой пластиковый материал каскадом падает из бункера в загрузочное отверстие, вращающийся шнек захватывает материал и проталкивает его вперед вдоль ствола.
Вместо того, чтобы полагаться исключительно на внешнее тепло, трение, возникающее между пластиковыми частицами, поверхностью шнека и стенкой цилиндра, создает интенсивный механический сдвиг. Эта энергия сдвига, дополненная внешней тепловой энергией от полос электрического нагревателя, постепенно плавит полимер. Механическое трение само по себе обеспечивает большую часть тепла, необходимого для плавления. Такое внутреннее выделение тепла значительно оптимизирует общее потребление энергии во время непрерывной работы.
Чтобы добиться идеально стабильного расплава без разрушения пластика, шнек имеет четкие геометрические зоны. Каждая зона выполняет определенную физическую функцию для обеспечения оптимального потока материала.
Капитальная модернизация требует тщательной оценки. Чтобы принять выгодное решение, вам необходимо понять конкретные преимущества выбранной вами техники. Эти машины доминируют в отрасли переработки отходов по нескольким эмпирическим причинам: от превосходных финансовых показателей до высокой механической надежности.
Глядя на последние глобальные производственные тенденции, можно сказать, что сектор переработки пластмасс переживает масштабный сдвиг в сторону оптимизации энергопотребления. Растущие глобальные затраты на электроэнергию вынуждают директоров электростанций внимательно следить за конкретным потреблением энергии. Рыночные данные указывают на возобновление предпочтения одношнековых конфигураций перед сложными многошнековыми конфигурациями для стандартного уменьшения объема. Их оптимизированная термодинамика идеально соответствует современным требованиям устойчивого развития, обеспечивая высокую производительность при значительно более низком углеродном следе.
Самым непосредственным преимуществом выбора одновинтовой конфигурации является ее очень выгодное соотношение цены и качества. По сравнению со сложными двухшнековыми альтернативами эти машины требуют значительно меньших первоначальных капитальных затрат. Эта доступность обусловлена, прежде всего, менее сложной конструкцией коробки передач и простотой изготовления обработки одного винта и цилиндра.
Ежедневные эксплуатационные расходы также заметно ниже. Поскольку система в значительной степени зависит от внутреннего трения для выработки тепла плавления, потребление энергии остается высокоэффективным для стандартных полимеров. Для технических директоров, рассчитывающих окупаемость инвестиций, сочетание более низкой первоначальной закупочной цены и снижения ежедневных затрат на электроэнергию быстро ускоряет достижение точки безубыточности.
Промышленная среда получает огромную выгоду от оборудования, которое не требует слишком сложных эксплуатационных процедур. Простая конструкция этих экструдеров непосредственно обеспечивает простоту эксплуатации в заводских условиях. Системы управления обычно фокусируются всего на нескольких критических переменных: температурных зонах ствола, скорости вращения шнека и давлении расплава матрицы.
Внутренняя гидродинамика менее хаотична, чем в многовинтовых системах. Операторам требуется менее специализированная подготовка для эффективной эксплуатации оборудования. Устранение неполадок при изменениях процесса, таких как колебания выходной мощности или внезапные скачки температуры, гораздо более интуитивно понятно. Эта неотъемлемая простота снижает вероятность катастрофической ошибки оператора и сводит к минимуму ненужные простои производства.
Механическая сложность часто является врагом бесперебойной работы. Одним из важнейших преимуществ этой технологии является ее надежная долговечность. Благодаря только одному вращающемуся валу имеется меньше движущихся частей, подшипников и блокирующих уплотнений, которые могут выйти из строя под нагрузкой. Редуктору необходимо приводить в движение только одну ось, что значительно снижает внутренние механические напряжения и длительный износ.
Когда требуется плановое техническое обслуживание, процедуры просты. Выдергивание одного винта для глубокой чистки или визуального осмотра — стандартная задача. Бригады технического обслуживания могут выполнить это с использованием минимального специализированного инструмента. Изнашиваемые компоненты можно легко контролировать и восстанавливать, что обеспечивает долгий и продуктивный срок службы машины.
При производстве высококачественных пластиковых гранул поддержание стабильного давления расплава на матрице абсолютно не подлежит обсуждению. Колеблющееся давление приводит к неравномерному размеру гранул. Это серьезно снижает коммерческую ценность конечного переработанного продукта.
Одношнековые экструдеры превосходно работают в качестве поршневых насосов непрерывного действия под высоким давлением. Дозирующая секция специально спроектирована так, чтобы создавать и удерживать давление, преодолевая сильное сопротивление устройства смены сит и фильеры. Такая конструкция обеспечивает стабильную производительность без пульсаций, что гарантирует работу последующих систем резки с максимальной эффективностью.
Среди инженеров-технологов постоянно идут споры о том, стоит ли инвестировать в одношнековую или двухшнековую систему. В действительности ни одна из машин не является универсально превосходящей. Их эффективность полностью зависит от вашего конкретного применения, характеристик материала и конечных производственных целей.
Чтобы обеспечить четкое объективное сравнение, в следующей таблице показаны фундаментальные эксплуатационные различия между двумя технологиями:
| Характеристики/метрические | одношнековые экструдеры | Двухшнековые экструдеры |
|---|---|---|
| Основная функция | Плавление, транспортировка и перекачка стабильного давления. | Интенсивное смешивание, компаундирование и удаление летучих веществ. |
| Возможность смешивания | Умеренное, преимущественно распределительное перемешивание. | Отлично подходит как для дисперсионного, так и для распределительного смешивания. |
| Генерация давления | Высокая стабильность и эффективность при высоких давлениях в штампе. | Низкая эффективность откачки, часто требуется внешний насос расплава. |
| Капитальные затраты | От низкого до умеренного. | Высокая из-за сложных редукторов и взаимоблокирующихся винтов. |
| Обслуживание | Простота и меньшая стоимость запасных частей. | Сложный, отличающийся более высокой скоростью износа на взаимосвязанных витках. |
| Погрузочно-разгрузочные работы | Лучше всего подходит для однопоточных, предварительно смешанных или переизмельченных материалов. | Лучше всего подходит для добавления большого количества наполнителей, химических добавок или стекловолокна. |
Для подавляющего большинства стандартных операций по переработке одношнековый вариант остается оптимальным и наиболее выгодным выбором. Лица, принимающие решения, должны указать эту технологию, когда основной целью является плавление и фильтрация относительно чистого потока монополимера. Если на вашем предприятии не требуется применение тяжелых химических компаундов или добавление больших объемов карбоната кальция, эта установка обеспечит наиболее надежную работу.
Важно признать сценарии, в которых двухвинтовая система эмпирически является правильным выбором. Если ваше производство требует смешивания различных полимеров с совершенно разными индексами плавления, необходимы интенсивные возможности сдвига двухшнекового двигателя, вращающегося в одном направлении. Эта технология также необходима для производства высокотехнологичных пластмасс, требующих равномерного распределения антипиренов или стекловолокна. Однако при прямом сокращении объема такой уровень сложности приводит к совершенно ненужным накладным расходам.
Теоретические преимущества этой технологии экструзии напрямую воплощаются в надежное практическое применение. Это особенно очевидно в быстро развивающейся экономике замкнутого цикла и секторах переработки пластиковых отходов.
Полиолефины, особенно полипропилен и полиэтилен, составляют самый большой процент мировых пластиковых отходов. Эти материалы, полученные из упаковочной пленки, сельскохозяйственного пластика или жестких контейнеров, требуют высокоэффективной обработки, чтобы оставаться экономически выгодными для переработчиков.
Для этих материалов одношнековая технология является отраслевым стандартом для линий гранулирования ПП-ПЭ . Поскольку эти пластики обычно не требуют интенсивного приготовления компаундов, их просто необходимо эффективно расплавить, дегазировать и перекачать. Усовершенствованные линии обеспечивают высокую объемную производительность без сжигания материала за счет точного соблюдения пределов термического разложения полиолефинов.
Экструдер никогда не работает изолированно. Это основа комплексной одношнековой линии гранулирования ПЭТ или общей установки грануляции. Хорошо спроектированная линия объединяет входное оборудование, такое как гравиметрические питатели и силосы принудительной подачи, непосредственно с экструдером.
Далее экструдер легко взаимодействует с устройствами непрерывной смены сит, подводными системами гранулирования и центробежными сушилками. Высоко предсказуемый выходной сигнал одного винта позволяет синхронизировать все периферийные компоненты через центральный ПЛК. Это создает высокоавтоматизированный непрерывный производственный цикл, требующий минимального вмешательства человека.
Приобретение капитального экструзионного оборудования требует тщательного, высокотехнологичного анализа ваших конкретных рабочих параметров. Покупатели должны выйти за рамки общих спецификаций и оценить, насколько внутренняя геометрия машины соответствует целевому материалу, чтобы обеспечить максимальную отдачу от инвестиций.
Физические и термические свойства конкретных пластиковых отходов определяют геометрическую конструкцию винта. Соотношение длины и диаметра, пожалуй, является наиболее важной характеристикой, которую необходимо уточнить перед покупкой. Он определяет время пребывания полимера внутри нагретой бочки.
Очень важно, чтобы физический размер машины соответствовал требуемой почасовой производительности вашего предприятия. Увеличение размера экструдера приводит к чрезмерному расходу электроэнергии на килограмм. Недостаточный размер приводит к серьезному механическому износу, поскольку операторы неизбежно выводят машину за пределы безопасных пределов.
Диаметр шнека является основным показателем выходной мощности. Коммерческие предприятия среднего класса обычно используют шнеки диаметром 120 мм для достижения производительности от 350 до 450 кг в час. Крупномасштабным промышленным предприятиям требуются массивные экструдеры диаметром 160 или 180 мм, способные выдавать производительность более 1000 килограммов в час. Крайне важно убедиться, что размер двигателя и коробки передач соответствует требованиям, позволяющим выдерживать высокий крутящий момент, необходимый при максимальной мощности.
В сфере переработки отходов сырье редко бывает первозданным. Хлопья часто содержат остаточную влагу, летучие органические соединения и поверхностные печатные краски. Если эти газы не будут активно извлекаться во время фазы плавления, они окажутся в ловушке расплава полимера. В результате получаются полые, хрупкие или визуально дефектные гранулы.
Выбор вентилируемого одношнекового экструдера является непреложным требованием современной переработки отходов. К этим вентиляционным отверстиям прикреплены мощные вакуумные насосы для принудительного откачивания газов до того, как расплав достигнет фильерной головки. Это обеспечивает получение твердых гранул высокой плотности, которые имеют премиальную рыночную цену.
Основное оборудование в сфере переработки отходов работает в невероятно суровых условиях. Хотя одним из основных преимуществ этого оборудования является его механическая простота, пренебрежение регламентным обслуживанием неизбежно приведет к преждевременному выходу из строя компонентов.
Проактивный подход к техническому обслуживанию меняет операционную стратегию от оперативного ремонта к предсказуемому управлению жизненным циклом. Инженеры завода должны внедрить многоуровневый график проверок.
Ежедневно проверяйте правильность функционирования всех температурных зон. Одна неисправная лента нагревателя может вызвать локальные холодные пятна, заставляя двигатель работать интенсивнее и приводя к катастрофической перегрузке крутящего момента винта. Операторы также должны слушать машину. Акустический контроль редуктора и двигателя главного привода имеет решающее значение. Необычный скрежет или пронзительный визг часто указывает на износ подшипников или недостаточную смазку. Еженедельно бригады технического обслуживания должны проверять уровень масла в редукторе, чтобы поддерживать оптимальную вязкость редуктора.
Шнек и внутренняя облицовка цилиндра – самые дорогие расходные детали экструдера. Износ в первую очередь вызван абразивными загрязнениями, такими как песок, стекло или металлические примеси, смешанными с пластиковыми хлопьями.
Чтобы смягчить этот абразивный износ, перед фильерной головкой необходимо установить надежные системы фильтрации. Использование двухпоршневых гидравлических сменщиков сит непрерывного действия позволяет операторам фильтровать твердые загрязнения до микроскопических уровней. Установка магнитных решеток внутри загрузочного бункера – высокоэффективный метод улавливания черных металлов до их попадания в бочку. При работе с высокоабразивными материалами покупка биметаллических шнеков, обработанных специальными твердосплавными сплавами, может значительно продлить срок службы оборудования по сравнению со стандартной азотированной сталью.
Инвестиции в одношнековый экструдер обеспечивают неоспоримую долгосрочную выгоду для современных предприятий по переработке отходов. Сочетая доступность и простоту эксплуатации, эти машины обеспечивают высоконадежную ежедневную работу, сводящую к минимуму дорогостоящие простои. Они служат идеальной основой для стандартных операций по переработке отходов, легко интегрируясь в любую комплексную технологическую линию и обеспечивая стабильную, высококачественную продукцию при значительном снижении энергопотребления. Если вы хотите оптимизировать возможности переработки вашего предприятия, посетите Jwell Recycling, чтобы изучить высокоэффективные решения в области оборудования, точно соответствующие вашим производственным целям.
Основные преимущества заключаются в экономической эффективности, механической простоте и создании оптимального давления для однопоточных материалов. С точки зрения капитальных затрат одношнековая машина требует значительно меньших первоначальных инвестиций. Механически он имеет только один вращающийся вал, что означает, что конструкция коробки передач гораздо менее сложна. Эта простота напрямую приводит к снижению затрат на техническое обслуживание, уменьшению количества запасных частей и сокращению времени простоев. С эксплуатационной точки зрения одношнековые экструдеры превосходно справляются с созданием и поддержанием высокого и постоянного давления в головке, необходимого для проталкивания высоковязких полимерных расплавов через сита тонкой фильтрации.
Да, одношнековые экструдеры очень эффективны для переработки ПЭТ, при условии, что они спроектированы со специальными модификациями. ПЭТ поглощает влагу из воздуха. При экструзии в присутствии влаги материал подвергается гидролитическому разложению, что значительно снижает его характеристическую вязкость и делает готовые гранулы хрупкими. Для успешной обработки ПЭТ одношнековый экструдер должен иметь специальную геометрию шнека, рассчитанную на низкий сдвиг. Он также должен быть оснащен надежной многозонной системой вакуумной дегазации, обеспечивающей тщательное удаление всей влаги.
Полипропилен и полиэтилен — это широко перерабатываемые полиолефины, которые обычно обладают стабильными термическими характеристиками. В стандартных сценариях переработки цель состоит не в том, чтобы химически изменить или сильно смешать эти пластмассы. Цель состоит в том, чтобы просто расплавить, отфильтровать и повторно гранулировать их в однородный формат. Одношнековый экструдер идеально подходит для этой задачи, поскольку для мягкого плавления полимера он использует трение и теплопроводность. Двухшнековые экструдеры создают агрессивные силы сдвига, которые совершенно не нужны при переработке чистого ПП и ПЭ.
Да, при оценке удельного энергопотребления, измеряемого в киловатт-часах на килограмм перерабатываемого материала, одношнековые экструдеры обычно превосходят двухшнековые модели в стандартных приложениях по переработке. Поскольку винт всего один, приводной двигатель и редуктор испытывают значительно меньшее внутреннее механическое трение. В одношнековых системах трение, возникающее между полимерными гранулами и стенкой цилиндра, используется в качестве основного источника тепла плавления, что снижает электрическую нагрузку, необходимую для внешних нагревательных лент.
При правильном обслуживании и регулярной замене масла основная рама и редуктор высококачественного одношнекового экструдера могут легко прослужить от 15 до 20 лет. Расходные детали, а именно шнек и цилиндр, обычно требуют ремонта или замены каждые 3–5 лет в зависимости от абразивности обрабатываемых материалов и наличия при изготовлении биметаллических износостойких покрытий.
Избыточная влага в пластиковом сырье превращается в пар под воздействием сильного тепла цилиндра экструдера. Если в экструдере отсутствуют соответствующие зоны вакуумной вентиляции, этот пар задерживается внутри расплава полимера. Когда пластик выходит из матрицы, захваченный пар расширяется, что приводит к вспениванию, образованию полых гранул и серьезному падению механической прочности конечного переработанного продукта.


